



Распространенные ошибки при обработке алюминия и проверенные стратегии их минимизации
Алюминий — один из самых распространенных металлов. Применяется в автопроме, авиакосмике, строительстве. Его сплавы уникальны и обладают отличными свойствами.
При обработке алюминиевых профилей критически важно контролировать погрешности, но некоторые неизбежны. Рассмотрим типичные ошибки финишной обработки алюминиевых профилей и способы их минимизации в производстве.
Типы ошибок обработки алюминия:
1. Ошибка оснастки (Fixture Error):
При финишной обработке промышленных алюминиевых профилей оснастка обеспечивает взаимное положение детали, инструмента и ЧПУ-токарного станка. Позиционная ошибка оснастки критично влияет на погрешность финишной обработки профиля.
2. Ошибка ЧПУ-токарного станка (CNC Lathe Error):
Включает ошибку направляющих, биение шпиндельного подшипника, ошибку передаточных шестерен. Сбой любого из этих трех параметров вызывает погрешность финишной обработки профиля.
3. Ошибка инструмента (Tool Error):
Инструмент изнашивается при сверлении. Изношенный инструмент меняет геометрию и размеры профиля. Необходимо часто менять инструмент и контролировать степень износа.
4. Ошибка точного позиционирования (Accurate Positioning Error):
Промышленный алюминиевый профиль не совпадает с позицией обработки на поверхности. Ошибка позиционирования запредельна. Обычно не возникает при лазерной финишной резке, чаще — на ранних стадиях финишной обработки.
5. Ошибка настройки/регулировки (Adjustment Error):
При финишной обработке профиля обычно производят настройку. Ошибка в процессе настройки очень вероятна. В производстве нужно учитывать и минимизировать ошибки настройки.
6. Ошибка точного измерения (Accurate Measurement Error):
Измерительный прибор, метод и субъективные факторы могут повлиять на точность измерения.
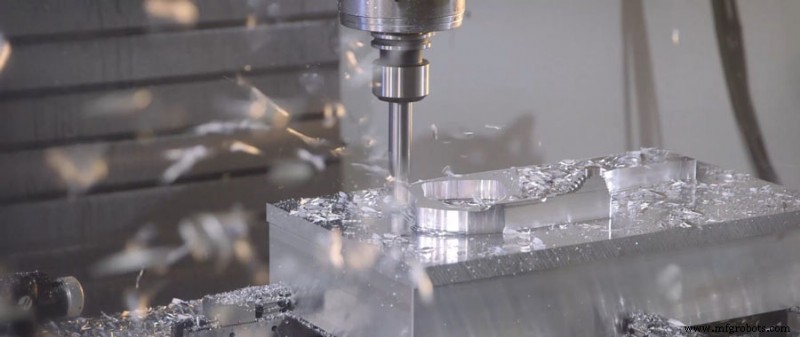
Как уменьшить ошибки в производстве ЧПУ-обработки алюминия?
За годы работы в алюминиевой отрасли мы разработали ряд методов снижения ошибок — ключевой путь к цели.
Снижение внутренних напряжений металлических деталей
Размерный дрейфmainly обусловлен внутренними напряжениями. Могут быть внешние силы, а могут нет. Два основных метода снижения ошибок от внутренних напряжений в алюминии: вибрационная обработка заготовки и естественное старение заготовки.
Другой метод — управляемая пластическая деформация. Используют растягивающие или сжимающие нагрузки. Применяют только к кованым заготовкам на открытой форме. Также можно применить термическую обработку: циклическое субнулевое обращение алюминия. Это снижает напряжения до 25%.
Повышение режущей способности инструментов
Правильный выбор режимов обработки алюминия напрямую влияет на результат. Влияет на тепловыделение и режущую силу — главные параметры при выборе структуры инструмента.
Сначала правильно затачивают инструменты для алюминия. Это позволяет задать задний и боковой углы. На инструментах для финишного контакта используют большие заходовые углы — острее кромка, лучше для мягких алюминиевых сплавов.
Обычно делают большие задние углы. Это прямо влияет на износ задней грани. Также влияет на качество окончательной покраски. Иногда используют меньшие задние углы — для черновой обработки и высоких подач. В точной ЧПУ-обработке алюминия нужно снижать упругие дефекты и обеспечивать низкое трение заготовка-инструмент.
Улучшение зажима заготовки
Два основных метода для лучшего зажима алюминиевых заготовок. Не используют трехлапковый самонацентрирующий зажим для тонкостенных цилиндров — вызывает ошибки. Выбирают метод зажима торца: пресс-пластина на торце + затяжка гайкой. Этот метод точнее. Второй — вакуумные присасыватели на тонкостенных панелях. Равномерно распределяют зажимную силу по тонкой пластине. Снижает ошибки обработки алюминия. Дополнительные методы — жидкостные среды для предотвращения ошибок зажима.
Производственный процесс
- Лазерная лучевая обработка: типы, процесс и применение
- Обработка алюминия: инструменты, технологии и операции
- Освоение операций обработки: Основные инструменты и техники
- Высокоточная механическая обработка алюминиевых листов: кронштейны, уплотнения и пороги
- Понимание затрат на CNC-обработку: ключевые факторы и проверенные стратегии снижения расходов
- 5 дефектов металлореза и стратегии их устранения
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Продвинутые горизонтально-шлифовальные станки с ЧПУ для максимальной производственной эффективности
- Тепловая обработка алюминия и сплавов: отжиг, гомогенизация, закалка, староестевение
- Традиционная и нетрадиционная обработка: технологии, применение и преимущества