



Освоение сложных чертежей механической обработки: 5 ключевых аспектов
1. Методы размеровки типичных структур
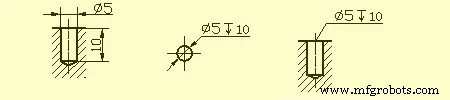
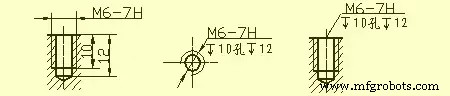
Размеровка типичных отверстий:
Слепой отверстие
Резьбовое отверстие
Заклепное отверстие (с zatравкой)
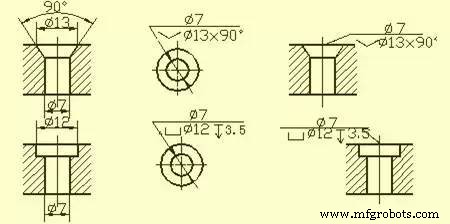
Концевое отверстие (с фаской)
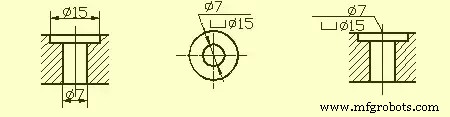
Метод размеровки фаски
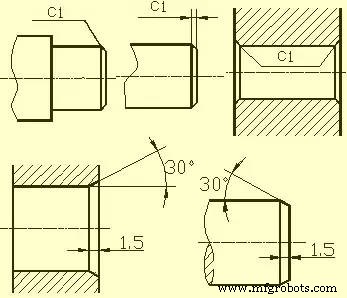
2. Технологические элементы на деталях
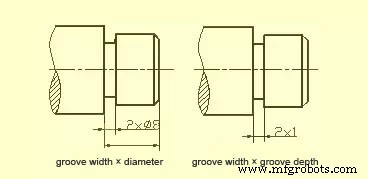
Подточка и подвижной канавок для шлифовального круга
При обработке деталей резанием для облегчения вывода режущего инструмента и обеспечения тесного контакта сопрягаемых поверхностей при сборке на ступенях обрабатываемых поверхностей заранее выполняют подточку или подвижной канавок для шлифовального круга.
Размеры подточки при точении наружных поверхностей обычно указывают в виде «ширина канавки × диаметр» или «ширина канавки × глубина канавки». Подвижной канавок для шлифовального круга применяется при шлифовке наружных поверхностей или одновременной шлифовке наружной поверхности и торца.
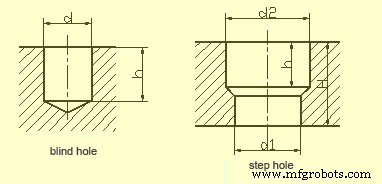
Структура сверления
Слепой отверстие, выполненное спиралевым сверлом, имеет на дне конус с углом 120°. Глубина сверления относится к глубине цилиндрической части, не включая конусную впадину. На переходе ступенчатого сверления также имеется конусная впадина с углом 120°, её изображение и размеровка показаны на рисунке.
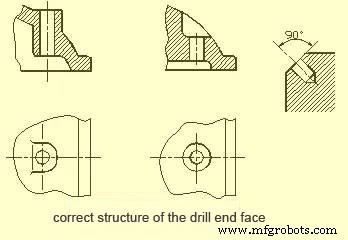
При сверлении спиралевым сверлом требуется, чтобы ось сверла была максимально перпендикулярна торцовой поверхности обрабатываемого отверстия, что обеспечивает точность сверления и предотвращает ломание сверла. На рисунке показаны правильные структуры трех типов торцов при сверлении.
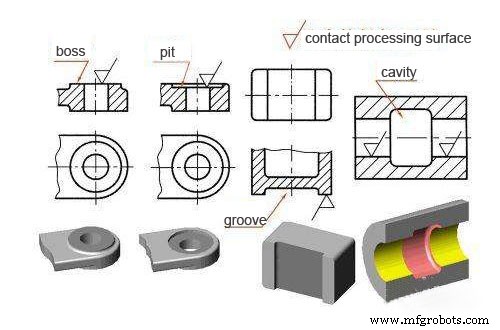
Напы и углубления
Контактные поверхности деталей с другими деталями обычно обрабатываются. Для уменьшения площади обработки и обеспечения хорошего контакта поверхностей на литьях часто проектируют напы и углубления. Напы под опорные поверхности болтов или углубленные опорные поверхности. Для уменьшения площади обработки применяется канавчатая структура.
3. Типичные конструкции деталей
Валовые детали
К таким деталям относятся валы, втулки и другие. При выполнении видов достаточно начертить основной вид и добавить соответствующие сечения и размеры, чтобы выразить основные 형상овые особенности и локальную структуру. Для удобства просмотра чертежей при обработке ось обычно располагают горизонтально для проекции, лучше выбирать положение, где ось является боковой вертикальной линией.
При размеровке втулочных деталей их ось часто используется как радиальная размерная база. От неё наносят размеры, например, Ф14 и Ф11, показанные на рисунке (см. разрез А-А). Таким образом, унифицируются конструкторские требования и технологическая база при обработке (при обработке валовых деталей на токарном станке центровые отверстия вала зажимаются в шпиндели с двух сторон). В качестве основной базы по длине часто выбирают важные торцы, контактные поверхности (плечи) или обработанные поверхности.
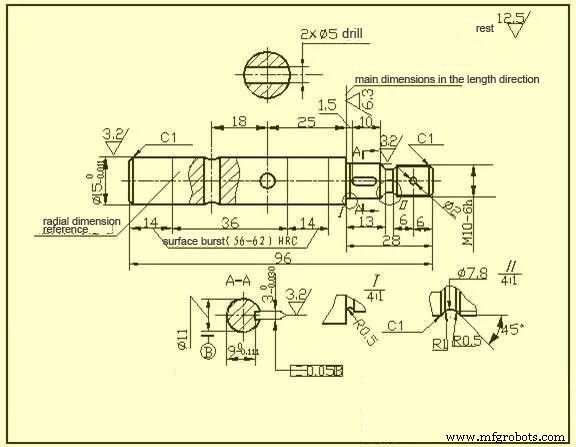
Правый плечо с шероховатостью поверхности Ra6.3, показанный на рисунке, выбирается в качестве основной размерной базы по длине, и от неё наносят размеры 13, 28, 1.5 и 26.5.
Затем правый конец вала принимается в качестве вспомогательной базы по длине для нанесения общей длины вала 96.
Дисковые и кожуховые детали
Базовая форма таких деталей — плоский диск, к ним относятся кожухи, клапанные крышки, шестерни и другие. Их основная структура представляет собой вращающееся тело, обычно с фланцами различной формы и равномерно распределенными круговыми отверстиями, а также ребрами и другими локальными структурами. При выборе вида обычно выбирают фронтальное сечение по плоскости симметрии или оси вращения, а также добавляют соответствующие дополнительные виды (например, левый вид, правый вид или вид сверху) для выражения формы и равномерной структуры детали. Как показано на рисунке, добавлен левый вид для изображения квадратного фланца с скругленными углами и четырех равномерно распределенных сквозных отверстий.
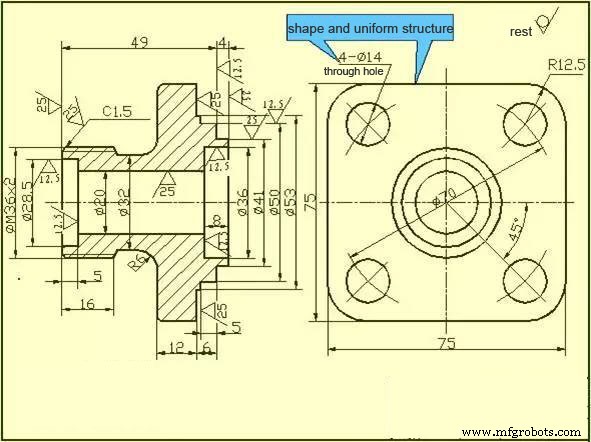
При размеровке дисковых деталей в качестве радиальной размерной базы обычно выбирают ось, проходящую через валовое отверстие, а в качестве основной размерной базы по длине — важную торцовую поверхность.
Вилковые и рамочные детали
К таким деталям относятся вилки, штанги, подшипники и другие. Из-за переменных обработок позиций при выборе основного вида главным образом рассматривают рабочую позицию и формообразующие особенности. Для выбора других видов часто требуется два или более основных вида, а также соответствующие локальные виды, сечения и т.д. для выражения локальной структуры детали. Вид, показанный на чертеже детали подножки, изыскан и ясен. Правый вид не нужен для выражения ширины подшипника и ребер. Для Т-образных ребер более уместно сечение.
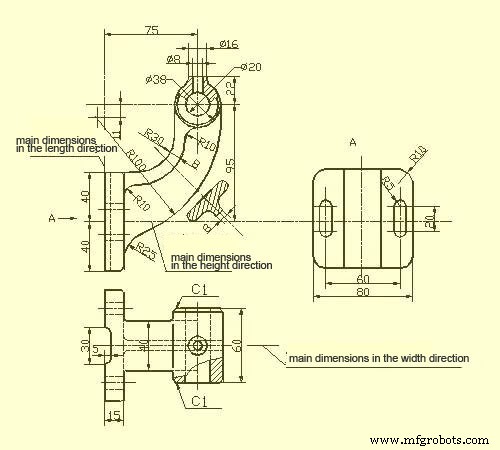
При размеровке вилковых деталей в качестве размерной базы обычно выбирают установочную базовую поверхность или плоскость симметрии детали. Метод размеровки см. на рисунке.
Корпусные детали
Как правило, форма и структура таких деталей сложнее предыдущих трех типов, и позиции обработки меняются чаще. К ним относятся корпуса клапанов, насосов, редукторов и другие. При выборе основного вида главным образом рассматривают рабочую позицию и формообразующие особенности. При выборе других видов в зависимости от реальной ситуации следует применять соответствующие сечения, выносные сечения, локальные виды и косые виды для четкого выражения внутренней и внешней структуры детали.
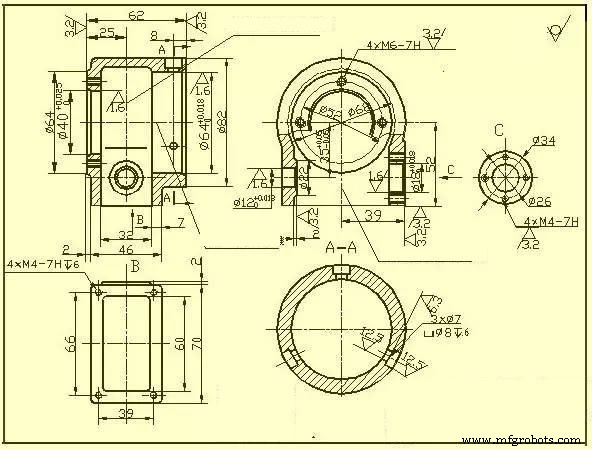
В плане размеровки в качестве размерных баз обычно выбирают оси, важные установочные поверхности, контактные поверхности (или обрабатываемые поверхности), а также плоскости симметрии (ширины, длины) некоторых основных структур корпуса. Для обрабатываемых на корпусе деталей размеры следует наносить максимально удобно для обработки и контроля.
4. Шероховатость поверхности
Микрогеометрические характеристики пиков и впадин с малым шагом на поверхности детали называются шероховатостью поверхности. Она возникает в основном из-за следов инструмента, оставляемых на поверхности детали, и пластической деформации поверхностного металла при резании.
Шероховатость поверхности деталей также является техническим показателем для оценки качества поверхности деталей. Она влияет на сопрягающие свойства, рабочую точность, износостойкость, коррозионную устойчивость, герметичность и внешний вид деталей.
Код, символ и обозначение шероховатости поверхности
ГОСТ 131-1993 устанавливает код шероховатости поверхности и его обозначение. Символы на чертеже, указывающие шероховатость поверхности деталей, приведены в таблице ниже.
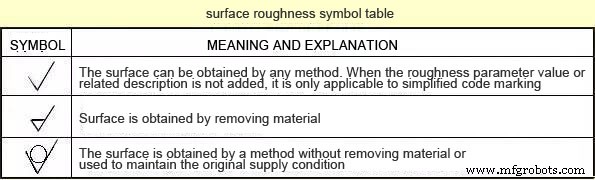
Основные оценочные параметры шероховатости поверхности деталей
1) Среднее арифметическое отклонение профиля (Ra)
В пределах базовой длины — среднее арифметическое абсолютных значений отклонений профиля.
2) Максимальная высота профиля (Rz)
Расстояние между верхом линией профиля пика и низа линией профиля впадины в пределах базовой длины.
Примечание: Параметр Ra предпочтительно использовать.
Метод нанесения символов шероховатости на чертежах
1) Код (символ) шероховатости поверхности обычно наносят на видимую линию контура, граничную линию или их продолжения, а вершина символа должна указывать от внешней стороны материала к поверхности.
2) Направление цифр и символов в коде шероховатости должно соответствовать требованиям.
На одном чертеже каждая поверхность обычно отмечается кодом (символом) только один раз и как можно ближе к соответствующей размерной линии. При тесноте места или неудобстве нанесения можно выводить обозначение линией-выноской. Когда все поверхности детали имеют одинаковые требования по шероховатости, их можно обозначить единым символом в правом верхнем углу чертежа. Когда большинство поверхностей имеют одинаковые требования, наиболее часто используемый код (символ) наносят в правом верхнем углу чертежа с добавлением надписи «остальные». Высота единообразно наносимого кода (символа) и пояснительного текста должна быть в 1.4 раза больше высоты чертежного шрифта.
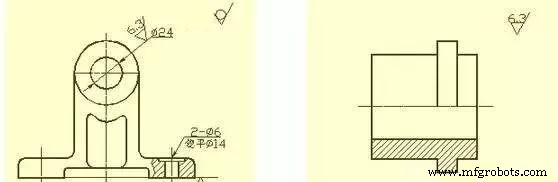
Код (символ) шероховатости непрерывной поверхности на детали, поверхности повторяющихся элементов (отверстий, зубьев, канавок и т.д.) и разрозненных поверхностей, соединенных тонкой сплошной линией, наносят только один раз.
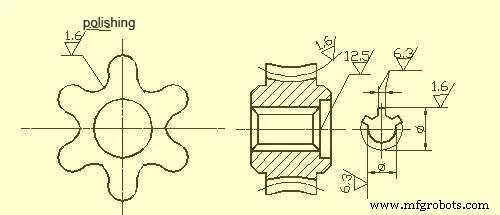
Когда на одной поверхности есть разные требования по шероховатости, тонкими сплошными линиями наносят разделительные линии и отмечают соответствующие коды шероховатости и размеры.
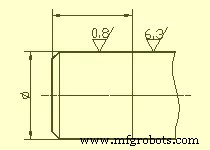
Когда профиль зуба не изображен на рабочей поверхности шестерен, резьб и т.д., метод обозначения кода шероховатости показан на рисунке.
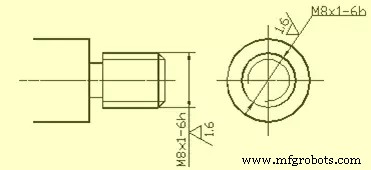
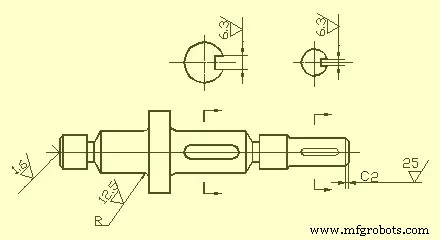
Код шероховатости рабочей поверхности центрового отверстия, клюевой канавки, фаски и скругления можно упрощенно обозначить.
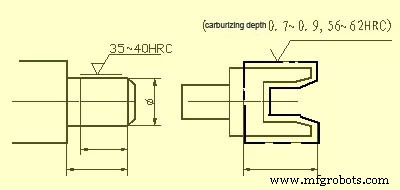
Когда детали требуют местной термообработки или местного напыления (покрытия), толстыми пунктирными линиями обозначат область и наносят соответствующие размеры. Требования также можно написать на горизонтальной линии длинной стороны символа шероховатости.
5. Стандартные допуски и основные отклонения
Для облегчения производства, реализации взаимозаменяемости деталей и удовлетворения различных эксплуатационных требований государственный стандарт «Допуски и посадки» устанавливает, что поле допуска состоит из двух элементов: стандартного допуска и основного отклонения. Стандартный допуск определяет величину поля допуска, а основное отклонение — его положение.
1) Стандартный допуск (IT)
Значение стандартного допуска определяется базовым размером и классом точности (качеством). Класс точности — это обозначение для определения точности размера. Стандартный допуск делится на 20 классов: IT01, IT0, IT1, ..., IT18. Точность размера уменьшается от IT01 до IT18. Конкретные значения стандартных допусков можно найти в соответствующих стандартах.
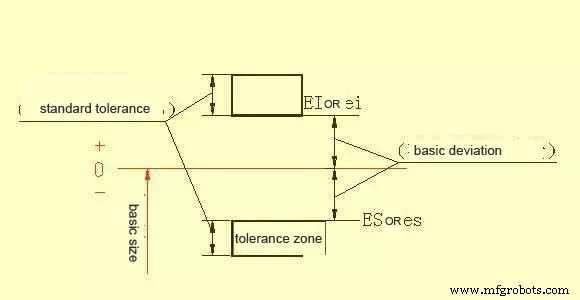
2) Основное отклонение
Основное отклонение — это верхнее или нижнее отклонение поля допуска относительно положения нулевой линии в стандартных пределах и посадках, обычно имеется в виду отклонение, близкое к нулевой линии. Когда поле допуска находится выше нулевой линии, основное отклонение — это нижнее отклонение; в противном случае — верхнее. Всего 28 основных отклонений, код выражается латинскими буквами: заглавные — для отверстий, строчные — для валов.
Основное отклонение и стандартный допуск связаны следующими расчетными формулами согласно определению размерного допуска:
ES = EI + IT или EI = ES - IT
Производственный процесс
- Точная фрезеровка на ЧПУ для 맞춤ных деталей: быстро, точно, индивидуально
- ЧПУ-обработка крупногабаритных деталей: стратегии преодоления размерных ограничений
- Экспертные услуги фрезеровки с ЧПУ обеспечивают точность для сложных деталей
- Освоение точной обработки: основные техники для авиационных деталей
- Предотвращение переинжиниринга: оптимизация дизайна деталей для эффективности обработки
- Экспертное руководство по обработке анодированных алюминиевых деталей
- Мастерство анализа чертежей деталей для обработки: пошаговое руководство
- Точная обработка: стандартные и нестандартные детали — разъяснение
- ЦНЦ-обработка: подробное руководство для начинающих
- Точная штамповка металла для автомобильных деталей