



Понимание ЭРС обработки: полное руководство по проволочной электроэрозии
С развитием производства появляются специальные детали и структуры. Для адаптации к многоименному мелкосерийному производству важность ЭРС растет. ЭРС занимает важное место в машиностроении. Долгое время ЭРС — высокоточное, высокотехнологичное решение, эффективное средство точной обработки труднообрабатываемых материалов и сложных деталей.
Подробно: что такое ЭРС, технологический процесс, конкретные преимущества.
Что такое ЭРС обработка
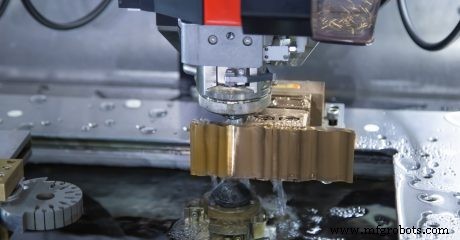
Электроэрозионная обработка (ЭРС) — производственный процесс, известный как искровая обработка, дуговая обработка, проволочная ЭРС, проволочная резка, EDM cutting, wire burning, wire erosion.
Неконвенциональный метод: не требует механической силы при удалении материала, использует тонкую проволоку и тепло электрических искарок вместе с деионизированной водой для резки металла. Проволока не касается материала, предотвращает ржавление.
Разность потенциалов между электродом и заготовкой разделена диэлектрической жидкостью, ток проходит через электрод и заготовку. Достаточное напряжение делает диэлектрик проводником. Искровой разряд эродирует заготовку, формируя требуемую форму. В процессе ток режет проводящий материал, оставляя гладкую поверхность без доп. финишной обработки/полировки. Диаметр электрода обычно 0,1–0,3 мм (0,004–0,012 дюйма), может быть больше или меньше.
В изготовлении инструментов и прецизионных деталей ЭРС популярна за применимость, особенно для твердых материалов (титан) или особо сложных форм, недоступных фрезерованию.
Как работает ЭРС?
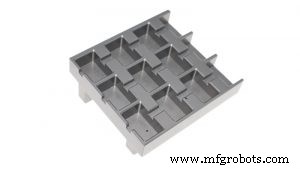
Проволочная резка — генерация электрических разрядов на проволоке или между электродом и заготовкой. ЭРС резка всегда проходит через всю заготовку. Для старта: сверлите отверстие в заготовке или начинайте с края. В зоне обработки каждый разряд создает ямку на заготовке и влияет на инструмент. Проволока может быть наклонной — конусные профили или разные профили сверху и снизу. При скачке искры материал удаляется с заготовки и электрода.
Для предотвращения КЗ в искровом процессе используется непроводящая жидкость/диэлектрик. Отходы удаляются диэлектриком, процесс продолжается. Абсолютно нет механического контакта электрода и заготовки. Проволока обычно латунная или слоистая медь, диаметр 0,1–0,3 мм.
Типы ЭРС обработки
Существует много спец. форм, но промышленные станки обычно делят на три категории: выемная ЭРС (Sinker EDM), проволочная ЭРС (Wire EDM), ЭРС мелкого отверстия (Hole Drilling EDM).
Выемная ЭРС (Sinker EDM)
Также: рамическая ЭРС, классическая ЭРС, погружающаяся ЭРС. Использует механически изготовленные электроды разной формы, размера, материала для удаления материала с заготовки. Электрод обычно графитовый, но возможно медь, вольфрам, латунь и комбинации. Геометрия электрода настраивается под спеки.
Заготовка и электрод погружены в изоляционную жидкость (масло/синтетическое масло). ЧПУ автоматически направляет электрод к заготовке. При приближении заряд пробивает диэлектрик — искра,эродирующая микрокапсулы плавлением/испарением. Процесс повторяется сотни тысячи раз в секунду, машина контролирует движение электрода до достижения размера. Сегодня выемная ЭРС для сложных полостей штампов и матриц.
Проволочная ЭРС (Wire EDM)
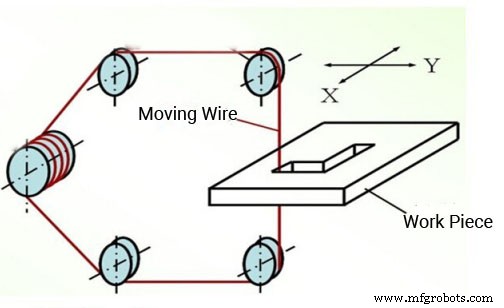
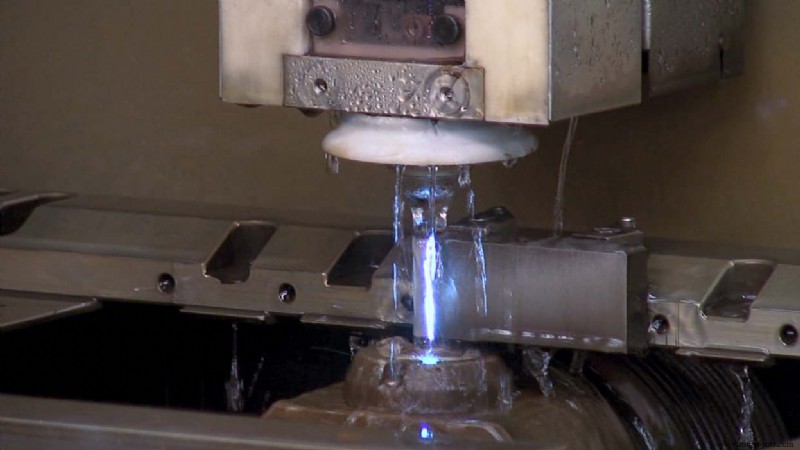
Нетрадиционная технология: электричество заряжает тонкую медную/латунную проволоку-электрод для точной резки любого проводящего материала. Принцип: непрерывно движущаяся тонкая металлическая проволока (электродная проволока) как электрод для импульсных искровых разрядов на заготовке для удаления металла и вырезания формы.
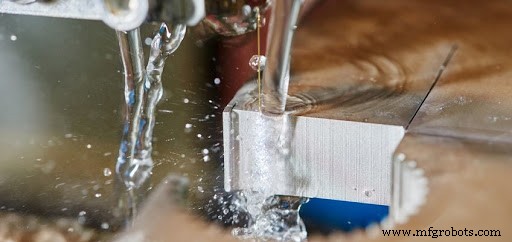
Часто вся деталь погружена в диэлектрик, высоконапорные верхние/нижние сопла удаляют мелкие частицы вокруг проволоки. Жидкость — непроводящий барьер, предотвращающий проводящие каналы в зоне обработки. При приближении проволоки электрическое поле пробивает барьер — диэлектрическое пробойе, ток течет между проволокой и заготовкой, возникает искра.
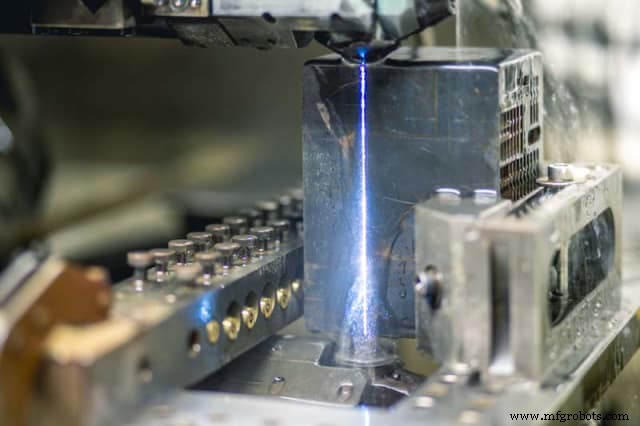
По скорости движения электродной проволоки станки делят на две категории:
Высокоскоростная проволочная ЭРС (WEDM-HS): проволока движется туда-сюда на высокой скорости (8–10 м/с), повторно используется, высокая скорость обработки, но быстрая обратная ходьба вызывает вибрацию и остановки проволоки.
Низкоскоростная проволочная ЭРС (WEDM-LS): проволока движется в одну сторону на низкой скорости (<0,2 м/с), после разряда не используется повторно. Работа стабильная, равномерная, низкая вибрация, высокое качество, но низкая скорость.
Важное ограничение проволочной ЭРС: проволока должна проходить сквозь заготовку целиком. Только сквозные элементы. Если геометрия не позволяет резать с края — быстро просверлить отверстие в любом проводящем материале другой ЭРС — мелкого отверстия.
ЭРС мелкого отверстия (Hole Drilling EDM)
Полые цилиндрические электроды для сверления отверстий в заготовке. Как и проволочная, использует искровую эрозию. Размер отверстия контролируется диаметром электрода. Точные отверстия даже в закаленных/неоднородных материалах — ключевое развитие передовых технологий.
Диэлектрик прокачивается через/вокруг электрода для охлаждения и удаления эродированных частиц. ЧПУ сверлильная ЭРС быстро и легко делает множественные отверстия без ручной наладки. Идеально для пусковых отверстий, вентиляционных, СОЖ, шиповых, слепых отверстий, извлечения сломанных нарезков и сверл.
ЭРС vs Проволочная ЭРС
 Общее:
- Оба — электроэрозионная обработка на импульсном источнике, заготовка должна быть проводником.
- Один принцип: тепло искры плавит/испаряет металл. Трудность обработки не зависит от твердости материала, нет значительных механических режущих сил.
Различия
- Выемная ЭРС — тонкие узоры/поверхности на детали. Проволочная — преимущественно плоские детали. Движение проволочной — перемещение заготовки, выемной — перемещение электрода.
- Выемная ЭРС — сквозные и слепые отверстия, полости сложных пластиковых форм, гравировка текста/узоров. Проволочная — только сквозные отверстия, легко малые отверстия, узкие пазы сложных форм, сложные детали.
Преимущества ЭРС
- Подходит для труднообрабатываемых материалов. Мягкими инструментами обрабатывает твердые/вязкие материалы (поликристаллический алмаз, кубический нитрид бора) без ограничений традиционной обработки.
- Электрод и заготовка не контактируют — возможно производство малых отверстий, глубоких отверстий, узких пазов.
- Обработка деталей из спец. проводящих материалов сложных форм.
- Поверхность после ЭРС — хорошая чистота и высокая точность.
- ЭРС закаленных материалов избегает потенциальной деформации от термообработки.
- Достигает форм и глубин, недоступных режущим инструментам. Особенно в глубокой обработке — высокое отношение длина/диаметр инструмента.
- Процесс ЭРС очень предсказуем, точен и повторяем.
- Вся ЭРС обработка беспилотна — прямые затраты труда и себестоимость обычно ниже других методов.
Применение ЭРС
Изобретена в 1940-х — ранний нетрадиционный процесс. С ЧПУ стала точным надежным методом, теперь стандарт в конвенциональном резании. Идеальна для мелких, высокодетализированных изделий, слишком нежных для других методов. Популярна для кастомных нужд или мелкосерийного производства (прототипы). ЭРС выполняет точение, фрезерование, шлифование, сверление мелких отверстий. Помимо штампов — авто, медицина, авиация.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Электроэрозионная обработка (ЭЭО): Полное руководство по точной металлообработке
- Проволочная EDM-резка: как электроэрозионная обработка формирует точные срезы
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- Понимание вертикальной обработки: определение и ключевые концепции
- ЧПУ проволочная резка: определение, процесс и применения
- 5-осевое ЧПУ-фрезерование: точность и эффективность для сложных деталей
- Принцип работы и преимущества ЧПУ-проволочной электроэрозионной резки
- Понимание ЭДМ-производства: точность и сила в удалении материала
- Топ ЧПУ-эрозионных станков для точной обработки