



Предотвращение водородно-индуцированного трещинообразования при сварке углеродистых и низколегированных сталей
Дуговая сварка — процесс соединения сталей путем коалесценции. Обычно используется совместимый наплавной материал. Перед получением надежного шва поверхность стыка нагревается выше температуры плавления для полного плавления с наплавным металлом. Хотя металлургические реакции (плавление, кристаллизация, твердофазные превращения) не необычны, температуры и скорости охлаждения крайне высоки.
Активные газы также присутствуют и могут растворяться в расплавленной стали. Флюсы вводятся для легирования и защиты наплавного металла. Обычно стыки жесткие и сдерживают размерные изменения от усадки и твердофазных превращений, создавая остаточные напряжения величиной с предел текучести (ПТ). Поскольку металлургические изменения не происходят в равновесных условиях, а напряжения высоки, многие реакции могут происходить в наплавном металле и зоне термического влияния (ЗТВ) стали, производя дефекты, ослабляющие их надежность.
Из-за огромной изменчивости сварочных процессов трудно дать детали точных механизмов или коррекций. Многие корректирующие меры очевидны, как только дефекты объяснены. Одна проблема, связанная с водородом (H₂), не проста. Поскольку она становится более актуальной при сварке высокопрочных низколегированных (ВПНЛ) сталей, тема водородно-индуцированного трещинообразования (HIC) очень важна.
Классификация углеродистых и низколегированных сталей
Углеродистые (У) и низколегированные стали сваривают из-за широкого применения и хорошей свариваемости. Это обусловлено металлургическими характеристиками железного (Fe) база. Характеристики включают способность к аллотропным (микроструктурным) превращениям, позволяющим закалку и упрочнение через мартенситные и баинитные превращения или выделение фаз, а также легкость легирования множеством элементов. Свариваемость У и низколегированных сталей классифицируется на: (i) технологическую свариваемость и (ii) эксплуатационную свариваемость.
Технологическая свариваемость — возможность сварки без вредных разрывов. Приемлемость разрывов зависит от условий применения конкретного сварного соединения. Технологическая свариваемость может быть адекватной для некритического применения. Однако та же сталь может быть не рекомендована для критического применения, или при сварке нужны особые меры (предварительный нагрев). Отрабатывает разрывы: водородная пористость, пластинчатое растрескивание, холодные трещины, горячие трещины, трещины при повторном нагреве.
Эксплуатационная свариваемость — готовое сварное соединение имеет свойства, достаточные для предназначенной функции. Важная черта — сравнение свойств ЗТВ со свойствами неизмененной базовой стали. Приемлемость также зависит от планируемого применения. Эксплуатационная свариваемость определяет диапазон допустимых тепловых вводов для определенных сталей. Низкие тепловые вводы могут давать нежелательные низкоязвительные микроструктуры и проблемы технологической свариваемости (холодные трещины). Высокие тепловые вводы — крупнозернистые микроструктуры с низкой вязкостью и прочностью. Тепловой ввод сам по себе не контролирует результирующую микроструктуру и свойства ЗТВ, а индуцированный термический цикл контролирует микроструктуру и свойства. Поэтому важны и тепловой ввод, и толщина стали.
Классификация сталей
У и низколегированные стали охватывают широкий спектр составов и свойств. Часто классифицируют по содержанию У и/или легирующих элементов: обычные У-стали, У-Мн (марганец) стали, среднеуглеродистые, низколегированные, ВПНЛ (HSLA), микролегированные. Недавно введен новый классификатор — метод обработки стали: термико-механически обработанные (ТМО/ТМСР) стали. Границы между классификациями часто размыты, перекрываются, субъективны.
Низкоуглеродистые стали содержат до ~0,30% У и до ~1,65% Мн. Большинство прокатных сталей для свариваемых применений — низкоуглеродистые. Включают стали с большими вариациями свариваемости. Пример: стали <0,15% У сварки всеми процессами. Стали 0,15–0,30% У (обычно конструкционные) сварки в толщинах до 25 мм. Толстые сечения могут требовать дополнительных мер.
ВПНЛ сталь разработана для лучших механических свойств, чем обычные У-стали. Обычно ПТ 290–550 Н/мм², тип У-Мн с малыми добавками Nb (нийобий) и V (ванадий) для измельчения зерна и выделения упрочнения. Обычно идентифицируется как микролегированная. Сварка в состоянии после проката или нормализации. Свариваемость похожа на конструкционную сталь.
Недавно разработано новое семейство ВПНЛ сталей с низким У, медной (Cu) закалкой старением. Не совсем низколегированные, сумма Cu, Ni (никель), Cr (хром) обычно ~1%. Свариваемость очень хороша, главным образом из-за низкого У (<0,06%). Обычно используются в закаленном и отстаренном состоянии. Из-за этих двух условий иногда характеризуются как ТМО стали. Закаленные и отваренные (Q&T) стали — термическая обработка для ПТ 350–1030 Н/мм². Примеры: Ni-Cr-Mo (молибден) стали. Сварные соединения обычно не требуют дальнейшей термообработки, кроме послесварочной (снятие напряжений) в специальных случаях. Преимущество этих ВПНЛ сталей над выбранными Q&T — сниженное требование к предварительному нагреву для Cu-старения. Однако они не свариваются как конструкционные стали.
Термически упрочняемые низколегированные (HTLA) стали обычно реаустенизируют, затем закаливают и отваривают после сварки. Это относительно закаляемые стали, которые в закаленном и отваренном состоянии развивают ПТ >960 Н/мм². Наплавные металлы обычно не могут развить приемлемые сочетания прочности и вязкости на этом уровне в сварном или снято-напряженном состоянии. Поэтому необходимо реаустенизировать, затем закалить и отварить всё сварное соединение после сварки.
ТМО стали обычно производятся комбинацией контролируемой прокатки с ускоренным охлаждением или прямым закалкой в линии. Это позволяет развить комбинацию высокой прочности и высокой вязкости при сохранении хорошей свариваемости. Свариваемость хороша, так как содержание легирующих элементов можно держать очень низким, У обычно <0,06%. Уровни ПТ до 700 Н/мм² и выше возможны. Обычно можно сварки без предварительного нагрева. Однако на высоких уровнях прочности предварительный нагрев может понадобиться для предотвращения трещин в наплавном металле.
Cr-Mo стали широко используются для высокотемпературных применений. Содержание Cr 0,5–9%, Mo 0,5–1,0%. Обычно поставляются в состоянии «нормализованные и отваренные» или «закаленные и отваренные». Поскольку имеют достаточную закаляемость, нужны меры предосторожности для избежания водородно-ассистированного холодного трещинообразования (HACC). Эксплуатационное применение часто накладывает дополнительные требования. Пример: в некоторых отраслях нужны для ползучестойкости, и наплавной металл и ЗТВ должны обеспечивать адекватные ползучие свойства. Коррозионная среда в некоторых отраслях требует ограничения максимальной твердости ЗТВ для избежания коррозионного трещинообразования.
Относительная восприимчивость сталей к HACC
Гравилл предложил оценивать восприимчивость к HACC расчетом углеродного эквивалента (CE) и сравнением с содержанием У, как на диаграмме Гравилла (Рис. 1). Стали в зоне I — низкое У и низкая закаляемость, не очень восприимчивы к трещинам. Стали в зоне III — высокое У и высокая закаляемость, все сварочные условия дают трещиночувствительные микроструктуры. Для избежания HACC в зонах III нужны низководородные меры, включая предварительный нагрев и послесварочную термообработку. Стали в зоне II — более высокое У с более низкой закаляемостью. Можно избежать трещиночувствительных микроструктур ограничением скоростей охлаждения ЗТВ. Достигается контролем теплового ввода и, в меньшей степени, предварительным нагревом.
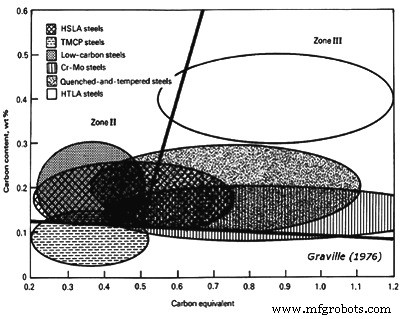 Рис. 1 Диаграмма Гравилла, показывающая восприимчивость сталей к HACC относительно содержания У и CE
CE в диаграмме Гравилла: CE = %C + (%Mn + %Si)/6 + (%Ni + %Cu)/15 + (%Cr + %Mo + %V)/5. Восприимчивость к холодным трещинам прогрессивно возрастает при переходе от зоны I к II и III. Диаграмма также показывает, что термически упрочняемые легированные стали, в основном в зоне III, нуждаются в специальных соображениях для сварки. Cr-Mo и Q&T стали также требуют заботы, как и некоторые ВПНЛ стали. Низкоуглеродистые стали легко сварки, кроме толстых сечений, где нужны меры предосторожности. ТМО стали специально разработаны для нахождения в зоне I, поэтому их свариваемость отлична. Рис. 1 означает только один аспект свариваемости, есть много других проблем. Желательное предпочтение по HACC — использовать стали, сдвигающие композиционное покрытие к левому нижнему углу диаграммы Гравилла.
Нормальные дефекты дуговых швов
Пористость — захват малых карманов газа, особенно H₂ и N₂ (азот), которые имеют более высокую растворимость в жидком, а не твердом железе (Fe). При кристаллизации газы пытаются покинуть наплавной металл. Но из-за высоких скоростей кристаллизации газ может быть захвачен. Захват зависит от скорости растворения газа и скорости кристаллизации наплавного металла. Если скорость растворения высока, пузыри газа успевают развиться и сбежать до остывания стали. Если низка — газ остается в растворе, избегая пористости, но позволяя другие проблемы: HIC или низкую вязкость. При промежуточных скоростях газ может нуклеироваться и, в зависимости от количества растворенного газа и скорости кристаллизации, развивать пузыри, которые захватываются. Очень серьезная форма пористости — «червьи норы» (worm holes), когда скорости газообразования и кристаллизации совпадают, образуясь удлиненные газовые карманы вместо сферических пузырей.
Источники H₂: влага в флюсах, углеводороды в смазках для проката проволоки или поверхностных загрязнениях стыка, утечки воды в оборудовании GMAW (газозащищенная дуговая сварка с расплавляющимся электродом). N₂ собирается из воздуха, входящего в зону дуги из-за плохой защиты дуги. При GMAW это происходит, когда расход газа либо так низок, что поперечные сквозняки смещают защиту, либо так высок, что окружающая атмосфера аспирируется в защитный газ. При SMAW (ручная дуговая сварка) — когда сварщики недостаточно квалифицированы или используют неправильные методы, вызывающие чрезмерную длину дуги.
Неплавление может принимать формы: недостаточное проглубление, отсутствие корневого плавления, отсутствие бокового плавления. Причины: (i) недостаточный тепловой ввод, в основном недостаточный ток, (ii) чрезмерная скорость сварки, позволяющая наплавному металлу течь впереди дуги, (iii) неправильный угол электрода или положение работы.
Трудности с проглублением и корневым плавлением обычно из-за конструкции стыка, неподходящей для процесса, или пренебрежения мерами для адекватного проглубления дуги. В большинстве случаев — слишком низкий ток. При газозащищенных процессах — неправильный защитный газ. Пример: при аргонистых смесях рисунок проглубления мелкий, за исключением глубокого центрального «пальца». К сожалению, этот палец обычно не центрирован и на него нельзя полагаться. Смеси, богатые гелием (He) или CO₂, дают более равномерное и глубокое проглубление. Плохое корневое плавление при сварке с одной стороны требует модификации конструкции стыка для лучшего проглубления или смены на сварку с двух сторон.
В большинстве случаев отсутствие бокового плавления между наплавным металлом и стыком происходит, когда сварщики не используют надлежащие меры или контролирующие техники. При GMAW может быть из-за использования неподходящих вариаций, например, короткозамкнуточного перехода (short-circuiting transfer) при сварке толстых сечений. Короткозамкнуточный переход эффективно только на низких энергетических уровнях, подходит для сварки листа или тонкого листа во всех позициях. Процесс дает малое проглубление и быстрое застывание наплавного металла. Поэтому наплавной металл не плавится в боковые стенки стыков, от которых тепло быстро извлекается, то есть толще 6 мм. И дуговая распыленная с Ar, и зарытая дуга с CO₂ защитой откладывают слишком массивные и жидкие швы для поддержки в вертикальных или накладных позициях. Однако эти процессы очень эффективны для плоских или горизонтальных позиций. С другой стороны, импульсная дуга с Ar-насыщенной защитой очень эффективна во всех позициях, предлагая достаточное проглубление и контроль ванны наплавного металла для предотвращения дефектов от плохого бокового плавления.
Горячие трещины (центрально-линейные или кристаллизационные) — вызваны выделением низкоплавких компонентов вдоль центральной линии сдерживаемых швов. Развиваются сразу после завершения швов, иногда во время сварки. Если швы ломают для раскрытия трещин, они синеют (термическое окрашивание). Часто вызываются серой (S) и фосфором (P), более вероятны в высокоуглеродистых легированных сталях. Источник — база. Восприимчивость к трещинам на основе состава шва сравнивается с эмпирическими уравнениями, например UCS = 230×%C + 190×%S + 75×%P + 45×%Nb – 12,3×%Si – 5,4×%Mn – 1. Если UCS <10 — восприимчивость низкая; >30 — высокая; 10–30 — нужны контролируемые техники сварки.
Дефекты вроде горячих трещин и трещин в кратере шва более вероятны при процессах/техниках с высоким разбавлением (глубоким проглублением). Фактор, способствующий центрально-линейному трещинообразованию — острый слезовидный профиль кратера, характерный для высоких скоростей сварки. В этих ситуациях кратер развивает усадочные трещины — трещины кратера. И слезовидный кратер, и глубокое проглубление производятся при SAW (подфлюсовая сварка) и GMAW с CO₂ защитой. Проблема также в угловых швах с сильной вогнутостью, так как их сечение может быть недостаточным для переноса поперечных напряжений от усадки шва.
В большинстве случаев проблема предотвращается поддержанием суммы S и P ниже 0,06%. При сварке высокосдерживаемых стыков высокопрочных сталей обычно нужен суммарный уровень ниже 0,03%. При избытке S или P в сталях горячие трещины избегаются: (i) непроглубляющими практиками/техниками, (ii) достаточно медленными скоростями для предотвращения слезовидных кратеров, (iii) выпуклыми профилями шва, (iv) заполнением кратеров в конце каждого шва.
Пластинчатое растрескивание (Lamellar tearing) — в базовом листе при нагрузке через толщину, обычно прямо под ЗТВ. Ассоциировано с пластинчатыми сталями, содержащими тонкие слои включений под поверхностями листа. Если грязная сталь должна использоваться, проблема предотвращается изменением конструкции стыка для минимизации деформации через толщину листа у шва.
Подрез (Undercut) — неправильная канавка, обычно в верхнем сгибе горизонтального углового шва. База в этом участке плавится дугой, но не заполняется наплавным металлом. Чаще вызвано неправильно выбранными условиями: угол электрода, скорость сварки, ток. Более вероятно при попытке сделать угловые швы с катетами >8 мм. При GMAW также при Ar защите с <2% O₂. Подрез также в вертикальных швах, приписывается чрезмерному перемещению (weaving).
Накладка (Overlap/rollover) — обычно с угловыми швами, когда ток слишком низок для плавления базы или скорость слишком низка для принятия откладываемого металла. Плохое обращение электродом при SMAW также фактор.
Включения (Inclusions) — шлак, захваченный между наплавными прогонами. Происходят как куски неплавшегося флюса, захваченные в стыке, или шлак, السماح течь впереди дуги и покрытый наплавом, или застывший шлак, не удаленный между прогонами, или тяжелая накапшинка на прокатке, не удаленная перед сваркой. Чаще всего при SMAW, так как может усиливаться плохим контролем сварщика. Наличие включений предвидится при сварке над сильно выпуклыми или шершавыми швами — их края трудно чистить между прогонами или пропить при сварке. Профилактика: (i) обучение сварщика откладывать шов с точным плоским профилем, (ii) позиционирование швов для более высокой энергии и жидких отложений, (iii) предотвращение ржавчины между прогонами, (iv) обеспечение надлежащей подготовки швов между прогонами очисткой или шлифовкой.
Водородно-индуцированное трещинообразование (HIC)
HIC — явление, преимущественно ассоциируемое со швами в низколегированных сталях. Факторы, способствующие HIC: (i) наличие H₂, (ii) высокие растягивающие напряжения, (iii) восприимчивые микроструктуры, (iv) температуры между ~200 °Ц и -100 °Ц, (v) время. На низких уровнях прочности (~490 Н/мм²) HIC обычно наблюдается как продольные трещины в ЗТВ базовой стали, часто называемые подшвовыми трещинами. На высоких уровнях (~830 Н/мм² и выше) поперечные трещины могут возникать в наплавном металле.
Часто используемое выражение «водородная ломкость» (H₂ embrittlement) подразумевает, что H₂ повреждает вязкость швов, но термин неверен. Ударные испытания материала из области между трещинами показали, что материал демонстрирует уровни вязкости, эквивалентные швам без H₂ и трещин. Однако пластичность на растяжение может снижаться, так как HIC может происходить во время испытания на растяжение, уменьшая площадь поперечного сечения пробы. Полученный дефект на поверхности разлома называется «рыбий глаз» (fish-eye). Холодное трещинообразование — другое выражение для отличия от горячих трещин в наплавном металле от низкоплавких компонентов, выделяющихся при кристаллизации. Отложенное трещинообразование (delayed cracking) — описательный термин, так как HIC может не происходить дни или недели. Когда HIC предвидится, швы часто не рентгеновские неделю или более для развития трещин.
Механизм
Водород — универсальная примесь во всех дуговых процессах сварки. Существует в воде, неизбежной в флюсах, в органических смазках на поверхностях наплавных проволок, в мусоре в сварочных стыках, во влаге воздуха, аспирируемой в дуговой поток. H₂ имеет более высокую растворимость в жидком Fe, чем в твердом, и растворимость снижается с температурой в твердом Fe. Растворимость H₂ в Fe — функция температуры.
Растворимость выше ликвидуса при 1500 °Ц ~30 ppm (частей на миллион) по массе, но ~8 ppm в твердом состоянии. При 400 °Ц падает ниже 1 ppm. Скорость кристаллизации наплавного металла очень высока, и H₂, растворенный в расплавленном наплавном металле, удерживается. Хотя H₂, уходящий как газ, часто захватывается в виде малых пузырей или пористости наплавного металла, существенное количество остается в застывшем наплавном металле как перенасыщенный H₂. Остаток может казаться незначительным, но нужно признать, что всего 1 ppm H₂ может вызывать трещины в высокопрочных сталях.
В интервале охлаждения атомарный H₂ быстро диффундирует: часть в ЗТВ сварки, часть уходит в воздух, остальное остается в наплавном металле. При данных условиях эти подвижные атомы ищут разломы и разрывы в металлической решетке и концентрируются в этих точках. В согласии с остаточными напряжениями в решетке от внешнего сдерживания и объемных изменений от кристаллизации и твердофазных превращений, H₂ расширяет разрывы до микротрещин. Локализованные напряжения снимаются резко, когда атомы проникают в трещины и захватываются как молекулы. Полученные микротрещины с острыми вершинами также связаны с высокими концентрациями напряжений, куда собираются дополнительные атомы. Напряжения накапливаются до снятия удлинением трещины. Этот процесс накопления и снятия напряжений трещинами продолжается до: (i) поперечного сечения, сокращенного достаточно для разрушения, (ii) H₂ уходит в достаточном количестве для снижения концентрации ниже уровня, нужного для продолжения трещинообразования, (iii) подшвовые трещины снизили остаточные напряжения в шве ниже уровня для продолжения трещинообразования.
HIC не происходит спонтанно, а дискретными шагами. Пошаговая прогрессия наблюдается акустически. В малых пробы прогрессию можно мониторить измерением изменений сопротивления. Мониторинг показывает изменения сопротивления после начала HIC и то, как HIC прогрессирует шаг за шагом до разрушения. Также показывает чувствительность HIC к уровню внешнего напряжения. Разрушение происходит быстро, когда напряжение на пробе превышает её предел прочности (ПП), независимо от H₂. Однако при достаточном H₂ ущерб от HIC может инициироваться при напряжениях далеко ниже ПП. При достаточном H₂ и времени HIC может вызвать разрушение. Обычно время для инициирования трещин и приведения к разрушению увеличивается при снижении напряжения.
Важно знать, что HIC не происходит ниже критического напряжения. Помимо приложенного напряжения, количество H₂, растворенного в стали, тоже играет важную роль. С увеличением H₂ меньше напряжения нужно для инициирования HIC, и время инициирования сокращается. Взаимодействие этих двух переменных показывает, что и время инициирования HIC, и критическое напряжение, ниже которого разрушения не происходит, обратно пропорциональны количеству H₂ в стали.
Третья переменная, влияющая на HIC — микроструктура стали (наплавной металл или ЗТВ). Двойниковый мартенсит, возникающий в сталях с более высоким У (>~0,3% У), обычно очень трудны, хотя проблема может возникать со всеми игольчатыми микроструктурами, включая баинит. Это предположение может быть дефектным, так как игольчатые микроструктуры типичны для высокопрочных сталей, и более высокие напряжения сами по себе являются усугубляющим фактором для HIC. Однако сталь с относительно толерантной микроструктурой может показать более высокое критическое напряжение, чем более прочная сталь с чувствительной микроструктурой. Обычно более прочная сталь более чувствительна к H₂ по обоим: более раннее время инициирования HIC и более низкое критическое напряжение. Такие поведенческие различия наблюдались между высокопрочными мартенситными и более слабыми баинитными сталями.
Включения тоже важны. Вязкость ВПНЛ сталей ухудшается примесями, особенно в виде включений. Но поскольку включения могут служить порами для атомов H₂, они также могут иметь благоприятный эффект. По этой причине некоторые очень чистые стали показывали удивительную чувствительность к HIC. Не следует заключать, что швы должны быть внешне напряжены для развития HIC. Дифференциальная усадка при плавящей сварке всегда производит остаточные напряжения в сварных соединениях, и с редкими исключениями эти напряжения хотя бы эквивалентны ПТ слабейшего компонента стыка. Поскольку большинство наплавных металлов прочнее базовой стали, остаточные напряжения близки к ПТ базового листа. Часто можно минимизировать развитие HIC в критических структурах выбором более слабого, или недосовпадающего, наплавного металла для удержания остаточных напряжений максимально низкими. При некоторых применениях, например, включающих усталость, более слабая но надежная структура может быть более подходящей, чем содержащая HIC. Однако, данная чувствительная микроструктура и достаточно H₂, критическое напряжение может быть очень низким, существенно ниже типичных остаточных напряжений. Поэтому, если HIC — проблема, она развивается в большинстве случаев до того, как сварная конструкция покидает зону сборки.
Еще одно важное наблюдение: механизм HIC влияет на температуру. Шансы HIC минимальны, когда температуры превышают ~200 °Ц. При более высоких температурах скорость диффузии H₂ очень высока, позволяя атомам концентрироваться в дефектах решетки или других острых разрывах в шве. Поскольку подвижность H₂ существенно нулевая, HIC маловероятно в швах, охлажденных ниже -130 °Ц.
Контроль HIC
Рассмотрев металлургические требования для HIC, очевидно, что можно принять несколько подходов для избежания. Требования включают снижение остаточных напряжений сварного соединения: (i) избегание игольчатых микроструктур в наплавном металле и ЗТВ или хотя бы выбор баинитных, а не мартенситных, (ii) снижение количества H₂, растворенного в наплавном металле при сварке, или (iii) допуск H₂ к уходу до нанесения ущерба. Наиболее подходящий подход зависит от размера компонента, требуемых механических свойств, предвидимого применения, сварочного процесса и ограничений по затратам. В большинстве случаев нужны компромиссы и комбинация подходов, возможно, наиболее рентабельна.
Как сказано, остаточные напряжения в швах обычно эквивалентны ПТ слабейшего материала в стыке. В конфигурациях стыка, вводящих высокие триаксиальные напряжения, остаточное напряжение может быть значительно выше ПТ. Хотя проектировщики редко используют более слабые материалы только для снижения остаточных напряжений, нужно признать, что HIC может существенно влиять на усталостную жизнь конструкции. Для приспособления более слабой стали более приемлемый компромисс — перепроектировать сварное соединение с более толстыми сечениями. Однако можно принять другие подходы для полного использования доступной прочности низколегированной стали без HIC.
Поскольку изменение микроструктуры наплавного металла или ЗТВ маловероятно, если нет возможности выбора другой стали, выбирается стальной материал, наиболее толерантный к HIC. Другой метод снижения остаточных напряжений в шве — послесварочная термообработка при температуре ниже критической. Поскольку сталь слабее при высокой температуре, существенное снижение остаточного напряжения возможно нагревом шва до температуры, при которой может произойти пластическое текучее. Для стали с закаленным мартенситом наиболее подходящим выбором для этой обработки будет при или чуть ниже её исходной температуры отвара, обычно близко к 620 °Ц. Эта обработка называется отжигом на снятие напряжений (SRA). Для эффективности сварное соединение должно удерживаться в подходящей большой печи до падения температуры ниже 200 °Ц, затем нагреваться и остывать медленно для предотвращения трудностей с деформацией. Учитывая температуру и время для SRA, очевидно, что весь диффузионный H₂ из шва уйдет. Однако, если напряжения в шве не нужно снимать по причинам, кроме избежания HIC, SRA может оказаться очень затратной опцией. Послесварочный нагрев (post-heating) тоже имеет место в схеме предотвращения HIC. Не нужно перегревать сварное соединение до температур намного выше 200 °Ц для ускорения ухода H₂ и все еще избегать температурного диапазона, где HIC вероятно. Такие термические обработки хороши для сварных компонентов, достаточно малых для предварительного нагрева в печи перед сваркой и возврата в печь сразу после сварки на период, позволяющий всему H₂ уйти. Этот подход особенно важен для очень высокопрочных легированных сталей, очень чувствительных к трещинам, связанным с H₂.
Подобный результат возможен замедлением скорости остывания шва после сварки. Это дает больше времени для ухода H₂ до падения температуры ниже 200 °Ц. Замедление охлаждения также позволяет превращению аустенита в более мягкие микроструктуры, менее чувствительные к HIC.
Скорость охлаждения дуговых швов влияет главным образом тремя факторами: (i) температура стыка перед началом сварки, (ii) дуговый энерговый ввод при сварке, (iii) толщина стыка. Начальная температура может быть температурой окружающей среды зоны хранения стали, или температурой, на которую нагрет стык результатом предыдущего шва внешними методами (межпропускная температура), или температурой, на которую нагрет стык (температура предварительного нагрева). С повышением температуры предварительного нагрева скорость охлаждения снижается. Дуговый энерговый ввод определяется электрической энергией, рассеиваемой дугой, и скоростью движения дуги вдоль стыка. Более высокий дуговый энерговый ввод замедляет охлаждение.
Толщина стыка также влияет на скорость охлаждения, так как большая часть тепла, входящего в стык, извлекается проводимостью в тело сварного соединения. Проводимость максимальна при трехмерном охлаждении — когда стык толще ~25 мм. Проводимость менее эффективна в тонких сечениях, значит скорость охлаждения шва обратно пропорциональна толщине. Хотя скорость охлаждения тонкого сечения также влияет излучением и конвекцией, эффект гораздо менее выражен.
Переменные выше можно включить в единое уравнение для расчета скорости остывания шва при конкретной температуре. CRt = K [(T-To)² / E], где CRt — скорость охлаждения при температуре T, K — константа пропорциональности (включающая поправку на толщину стали, если она тоньше 25 мм), To — температура предварительного нагрева или межпропускная, E — дуговый энерговый ввод, E = VI/S, где V — напряжение дуги, I — сварочный ток, S — скорость движения дуги. Комбинируя уравнения, получаем общее выражение: CRt = K [(T-To)²·S / VI]. Уравнение разработано для предсказания микроструктуры шва и ЗТВ в сочетании с диаграммой непрерывного охлаждения. Диаграмма позволяет определить скорости охлаждения, выше которых обеспечиваются сильный мартенсит или баинит, или ниже которых они избегаются. То же уравнение можно использовать для расчета скорости охлаждения при температуре, критической для эволюции H₂ и избежания HIC.
Корректировка сварочных процедур осуществляется изменением тока или скорости сварки. Напряжение — сильно зависимая переменная, определяемая (i) сварочным процессом, (ii) характеристиками электродов, флюсов или защитных газов, (iii) током. Не рассматривается как переменная для контроля скорости охлаждения шва.
Другой метод замедления охлаждения, возможно, самый распространенный — контроль температуры предварительного нагрева или межпропускной температуры стыка перед сваркой. Небольшие изменения этих температур могут оказывать сильное влияние на скорость охлаждения при ~200 °Ц, критической для начала HIC. Пример: повышение предварительного нагрева с 20 °Ц до 100 °Ц снижает скорость охлаждения при 200 °Ц примерно на треть. Предварительный нагрев до 150 °Ц снижает скорость в ~10 раз — очень значительное количество при фабрикации высокопрочной стали с малой толерантностью к HIC.
Предварительный нагрев довольно затратен. Может влиять на микроструктуру шва и делать рабочие условия невыносимыми для сварщика. Однако предварительный нагрев жизненно важен для снижения HIC. Предварительный нагрев влияет на нижнее критическое напряжение в ЗТВ высокопрочной стали при сварке обмотанным электродом. Предел прочности этой стали ~750 Н/мм². При 25 °Ц (комнатная температура) разрушение от HIC менее чем за 10 мин при напряжении ~490 Н/мм². Нижнее критическое напряжение, ниже которого разрушения нет — ~415 Н/мм². При предварительном нагреве 120 °Ц критическое напряжение повышается до 620 Н/мм², около ПТ стали, но все еще небезопасно. Для полного избежания HIC при используемых условиях предварительный нагрев должен быть выше 150 °Ц.
Использовано несколько подходов для выбора наиболее подходящей температуры предварительного нагрева для избежания HIC. Некоторые опираются на эмпирические таблицы со списком сталей и рекомендуемыми мерами, включая предварительный и послесварочный нагрев. Другой количественно связывает склонность к трещинам с закаляемостью стали, рассчитываемой на базе CE. Одна формула CE: CE = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Для применений со швами обмотанным электродом рекомендуемые температуры предварительного нагрева для сталей с разными CE показывают значительный разброс, но общая тенденция демонстрирует линейную связь между CE и температурой предварительного нагрева. Для быстрой аппроксимации требуемого предварительного нагрева можно использовать To = 200·CE, где To в °Ц. Для включения разброса, охватывающего все точки, более точная связь: To = 210·CE (+15 до -45). Полоса разброса 60 °Ц довольно велика, что подсказывает использовать верхнюю часть для выбора подходящих температур предварительного нагрева для избежания потенциальных проблем. Однако если металлургическое смягчение нужно избежать, наиболее уместный курс — опираться на лабораторные испытания для определения минимального эффективного уровня предварительного нагрева. Конечно, такое определение требует учета энерговывода, толщины стыка и сварочного процесса.
Измерение H₂
Прямое измерение H₂ в наплавном металле сложно. Если не принять меры для остановки его ухода из шва до анализа, измеренное количество обычно не репрезентативно для того, что могло вызвать трещину. Пробу нужно планировать для быстрого анализа или сверхохлаждения в жидком азоте (N₂) для остановки диффузии H₂ в ожидании анализа. Техника, рекомендованная AWS (Американское сварочное общество), измеряет объем газа H₂, выходящего из пробного шва ~75 мм длины. Собирается в эвдиометрической трубке (в ртутной или глицериновой ванне) или в изоляционной камере газового хроматографа.
Косвенные методы использовались измерением источников H₂. Для проводов GMAW и SAW — измерением углеводородов на поверхности. Масс-спектрометрия для анализа. Для SMAW и SAW — влага, адсорбированная в флюсах. Часто измеряют потере массы после сушки при высоких температурах ~400–425 °Ц. Проблема косвенных измерений — эффективность переноса H₂ в шов от проводов или флюсов трудно предсказать. Обычно зависит от сварочной техники. Поэтому используются эмпирические результаты для связи количества H₂ в сварочных материалах с HIC в сварном соединении. Поэтому сравнение между процессами очень трудно. Однако даже измерения газообразования могут быть ошибочны, так как измеряется только диффузионный H₂. Некоторое остается в растворе, некоторые захвачены в дефектах шва или включениях.
Важность сварочного процесса
Дуговый сварочный процесс нуждается в источнике наплавного материала и методах защиты и контроля дуги и откладываемого металла. В большинстве случаев наплавной материал поставляется в виде стержней, непрерывных проводов или трубок. Поверхность всех этих материалов загрязнена остатками водородосодержащей проволочной смазки. В GMAW используется защитный газ. Для порошковой проволоки — комбинация защитных газов и флюсов. Подфлюсовая и обмотанный электрод используют только флюсы. Все флюсы — источники химически связанной или адсорбированной воды. Количество H₂, растворенного в наплавном металле, может варьироваться не только между, но и внутри процессов.
Из всех дуговых процессов с расплавляющимся электродом GMAW ассоциирован с наименьшими уровнями H₂, основной источник — остаточная проволочная смазка на поверхности проволоки. Полностью сухая проволока неприемлема, так как трудно подается. Количество остаточной смазки обычно не проблема для стали с ПТ <520 Н/мм². Но по мере приближения ПТ к 620 Н/мм² остаточная смазка становится потенциально важным фактором, если нужно избежать HIC, если не используется относительно высокий предварительный нагрев. Когда ПТ превышает 830 Н/мм², остаточная смазка должна держаться максимально низкой.
Важность остатков отражена эффектами H₂ на HIC в швах с ПТ 930 Н/мм², требующих минимизации контролем скорости охлаждения. В этом случае скорость охлаждения определяется при 540 °Ц, температуре близкой к превращению наплавного металла из аустенита в мартенсит. При относительно быстрой скорости охлаждения ~30 °Ц/с, 4 ppm H₂ на поверхности проволоки вызывали HIC. Для уверенной свободы от HIC H₂ должен быть ниже 3 ppm. Корректировкой техники сварки, предварительного нагрева или обоих для замедления охлаждения при 540 °Ц до <20 °Ц/с, толерантность к H₂ на проволоке может быть увеличена до 5 ppm.
Как сказано при измерении H₂, трудно предсказать количество H₂, переходящего в шов от поверхностных загрязнений, разлагающихся в дуге (или до достижения дуги), особенно когда уровень измеряется в однозначных ppm. Этот уровень настолько низок, что предотвращает использование газоэволюционного метода для измерения H₂. Более высокая толерантность к поверхностным загрязнениям проволоки при более низкой скорости охлаждения может быть связана как с более мягкой микроструктурой, так и с уходом H₂. Для сохранения высокой прочности необходима более высокая скорость охлаждения. Обычно очень резкое падение прочности при снижении скорости охлаждения ниже 10 °Ц/с. Очевидно, для получения максимально прочного шва без HIC нужно минимизировать присутствие любых загрязнений, содержащих H₂.
Достижение очень низкого уровня H₂ невозможно ни с одним из других дуговых процессов, потому что они нуждаются в флюсах вместо защитных газов для защиты. Флюсы могут впитывать воду. Важность влаги в подфлюсовом флюсе на чувствительность к трещинам наплавного металла с ПТ 830 Н/мм². Показывает, что диффузионный уровень H₂ всего 7 мл/100 г может снизить критическую прочность до 105 Н/мм² (1 ppm H₂ эквивалентно 1,11 мл/100 г). Даже выпекание флюса для снижения диффузионного H₂ ниже 2 мл/100 г не устраняет HIC. Критическое напряжение остается ниже 415 Н/мм². Очевидно, сварочные условия для подфлюсового шва неприемлемы. Или сталь необычно чувствительна к H₂, или флюс не способен быть достаточно сушеным для снижения H₂-загрязнения.
Подобная проблема HIC встречается в SMAW при прочности шва >480 Н/мм². Поэтому разработаны низководородные электроды для минимизации, если не предотвращения проблемы. Покрытие низковородного электрода формулируется без органических материалов. Низководородное покрытие выпекается при температуре >430 °Ц для снижения остаточной влаги до ~0,1%. Это практически низший уровень, так как отсутствие влаги в покрытии делает его хрупким. Эффект выпекания на остаточную влагу при первичном производстве показывает, что даже при тщательном контроле формулирования и выпекания уровень влаги покрытия обмотанного электрода не может быть снижен до уровней, достаточно низких для предотвращения HIC в стали с ПТ >830 Н/мм².
Влага в низководородных электродах обычно специфицируется как 0,2% макс. Этот уровень ожидается в покрытиях коммерческих низковородных электродов сразу после извлечения из герметичных контейнеров. Но при воздействии влажного теплого воздуха покрытие электрода повторно адсорбирует влагу. Скорость набора влаги зависит от составляющих покрытия. В некоторых случаях повторно адсорбированная влага может достигать уровней >1%. Поэтому электроды хранят в нагревательных печах в жаркие влажные дни и выставляют в мастерскую атмосферу только на короткое время.
Влагостойкие покрытия разработаны для борьбы с проблемой повторного адсорбирования. Хотя покрытие достаточно безопасно при воздействии относительно прохладной и умеренно влажной атмосферы, нужны дополнительные меры предосторожности при сварке в тропических условиях. Возможно спасти «мокрые» электроды повторным выпеканием при температурах, близких к используемым при производстве. Время сушки ~1 час обычно нужно для регенерации при ~400–425 °Ц. Хотя повторное выпекание может спасти случайно замоченные электроды, процесс не должен повторяться, так как обмотанные электроды легированы металлическими порошками, которые могут окисляться при повторном выпекании. Полученные сплавы становятся беднее и слабее.
Повторное выпекание вызывает потери Mn и Si в наплавном металле, снижая ПТ шва. Это происходит при очень контролируемом повторном выпекании. К сожалению, такая же забота не всегда соблюдается в мастерских. Можно ожидать значительно большие потери Mn, Si и механических свойств.
Производственный процесс
- Сварка титановых сплавов с нержавеющей сталью: вызовы и лучшие практики
- Ключевые факторы, продлевающие жизнь инструмента при обработке углеродистых и легированных сталей
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Оптимизация свойств зоны термического влияния и сварочного металла при сварке сталей
- Технологии улавливания и хранения углерода: защита планеты и повышение энергоэффективности
- Передовые технологии ковки углеродистых и легированных сталей
- Понимание коррозии углеродистой стали: причины, последствия и предотвращение
- Водородная декарбонизация сталепрокатки: путь к устойчивой промышленности
- Углеродная дуговая сварка: Процесс, оборудование и современные применения
- Аргонодуговая сварка (TIG/GTAW): применение, преимущества и недостатки