



Оптимизация свойств зоны термического влияния и сварочного металла при сварке сталей
Зона термического влияния и свойства сварочного металла при сварке сталей
Существует множество факторов, контролирующих свойства сварочного металла и зоны термического влияния (ЗТВ) при сварке углеродистых (C) и слаболегированных сталей. Сварочный металл и ЗТВ часто называют стальными сварными соединениями. Процессы сварки, сварочные расходники и сварочные параметры также влияют на эти свойства. Свойства стальных сварных соединений также зависят от коррозионных сред и циклических нагрузок, которым они часто подвергаются.
Зона термического влияния
При выборе сталей характеристики ЗТВ важнее, чем свойства сварочного металла. Это связано с тем, что металлургические и механические свойства ЗТВ напрямую связаны с выбранной сталью. Однако эти свойства можно скорректировать сварочными параметрами и послеварочным термическим обработкой (ПВТО). Также металлургические и/или сварозависимые проблемы, связанные с характеристиками ЗТВ, сложнее решить, чем те, что связаны со сварочным металлом. Проблемы сварки, возникающие в сварочном металле, часто можно устранить заменой сварочного электрода и/или других расходников. В сравнении, трудности с ЗТВ часто можно решить только заменой основной стали, что обычно очень затратно, или изменением теплового ввода. Различные эмпирические углеродные эквиваленты (УЭ) были разработаны и используются для оценки сварозависимости и склонности к водородному трещинообразованию (ВТ) основных сталей.
Наиболее часто используемое уравнение для УЭ, которое также применяется Международным институтом сварки (МИС), имеет вид: УЭ = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5. В Японии параметр состава Ито-Бессё, Pcm, используется шире. Считается, что Pcm позволяет более реалистичную оценку сварозависимости низкоуглеродистых сталей по сравнению с уравнением МИС. Это уравнение: Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5B. Другое уравнение, разработанное в Японии, – для углеродного эквивалентного числа (CEN), включающего и уравнение МИС для УЭ, и Pcm. CEN похож на Pcm для сталей с уровнями C менее 0,17%, и следует уравнению МИС при более высоких уровнях C. Уравнение для CEN: CEN = %C + A(C) [%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5B]. В этом уравнении A(C) = 0,75 + 0,25 tanh [20 (%C – 0,12)].
Хотя эти уравнения УЭ изначально разрабатывались для характеристики склонности к трещинам от водорода в сталях, они также используются для оценки закаливаемости сталей на основе химического состава. Существует корреляция между УЭ, Pcm и объемом мартенсита как в крупнозернистом, так и в измельченнозернистом регионах. По мере увеличения значения Pcm объем мартенсита и твердость в обоих регионах увеличиваются.
Различные области в ЗТВ ферритных сталей определены и охарактеризованы с использованием конкретной пиковой температуры сварочного теплового цикла ЗТВ в сочетании с диаграммой равновесия Fe-C. Эти области: крупнозернистая, измельченнозернистая, межкритическая, подкритическая и частично жидкая. Однако металлургическое поведение в ЗТВ, подвергающейся быстрому нагреву и охлаждению, является неравновесным процессом. Поэтому диаграмма превращения при непрерывном охлаждении (ДПНО) более подходит для прогнозирования микроструктур в ЗТВ. Скорость охлаждения тесно связана с толщиной стали, геометрией шва и тепловым вводом сварки. Скорость охлаждения, которая обычно наиболее критична в сварочных приложениях, лежит между 800 °C и 500 °C. По мере увеличения теплового ввода сварки или уменьшения толщины стали скорость охлаждения между этими температурами снижается.
Влияние основных легирующих элементов в углеродистых и слаболегированных сталях на микроструктуру и вязкость ЗТВ показывает, что углерод играет очень важную роль в общей твердости свариваемых сталей. Это четко видно по его роли в уравнениях УЭ и Pcm. Увеличение уровня углерода способствует образованию продуктов низкотемпературного превращения, таких как баинит и мартенсит, и приводит к значительному снижению сопротивления ЗТВ к клеavage (раскалыванию).
Марганец (Mn), помимо укрепления твердым раствором, снижает температуру превращения аустенита в феррит, обеспечивая укрепляющий эффект за счет измельчения зерна. Однако уровень Mn следует ограничить, чтобы минимизировать ликвейную сегрегацию и микроструктурную полосатость.
Хром (Cr) – элемент, укрепляющий твердый раствор и образующий карбиды. Он повышает закаливаемость стали и улучшает окислительную и коррозионную стойкость. Добавление Cr благоприятно в случаях, когда выпадение хромовых карбидов подавляет образование ферритных боковых пластин за счет эффекта зажима.
Никель (Ni) считается имеющим благоприятный эффект на превращение стали, похожий на Mn, за счет снижения температуры превращения аустенита. Добавление Ni также улучшает вязкость и обеспечивает эффект укрепления твердым раствором.
Ванадий (V) и ниобий (Nb) добавляют в небольших количествах в слаболегированные стали для получения желаемых механических свойств. Образуя V(C,N) и Nb(C,N), V и Nb задерживают рекристаллизацию и рост зерен аустенита при прокатке и нормализации. При плавковой сварке, особенно с высоким тепловым вводом, V(C,N) и Nb(C,N) растворяются в ЗТВ при пиковых температурах более 1100 °C и повторно выпадают при более медленном охлаждении. Повторное выпадение V(C,N) и Nb(C,N) снижает вязкость ЗТВ.
Титан (Ti) в виде стабильного нитрида титана предотвращает крупнение предварительного аустенитного зерна в областях, близких к границе плавления шва.
Сварочный металл
Использование наполнительного материала очень распространено во многих процессах плавковой сварки. При выборе правильного наполнительного материала/электрода главными соображениями являются: (i) можно ли получить сварочный металл без дефектов, и (ii) совместим ли сварочный металл с основной сталью и может ли он обеспечить удовлетворительные свойства. Эти характеристики определяются: (i) химическим составом электрода, (ii) разбавлением основной стали, (iii) флюсирующим материалом или защитным газом, (iv) затвердеванием сварочной ванны и последующим охлаждением и превращением.
Выбор правильного наполнительного материала не основан на соответствии химического состава с основной сталью. Скорее, он основан на соответствии свойств сварочного металла и основной стали. Использование наполнительного материала с химическим составом, идентичным основной стали, может не дать желаемых результатов, так как микроструктуры сварочного металла полностью отличаются от микроструктур основной стали. Для многих углеродистых и слаболегированных сталей затвердевание и быстрая скорость охлаждения при плавковой сварке приводят к сварочному металлу, который имеет более высокую прочность и более низкую вязкость, чем основная сталь, при одинаковом химическом составе. Поэтому наполнительный материал часто содержит более низкий уровень углерода, чем основная сталь. Прочность сварочного металла не улучшается увеличением содержания углерода, а добавлением легирующих элементов, обеспечивающих укрепление твердым раствором или выпадением и модификацию микроструктур.
Микроструктура сварочного металла в углеродистых и слаболегированных сталях содержит множество компонентов: от блокового феррита до игольчатого феррита, баинита и мартенсита. Влияние легирующих элементов и охлаждения на микроструктуру сварочного металла выражено в схеме ДПНО (рис. 1), тогда как влияние легирующих элементов на твердость и вязкость на изгиб сварочного металла показано на рис. 2.
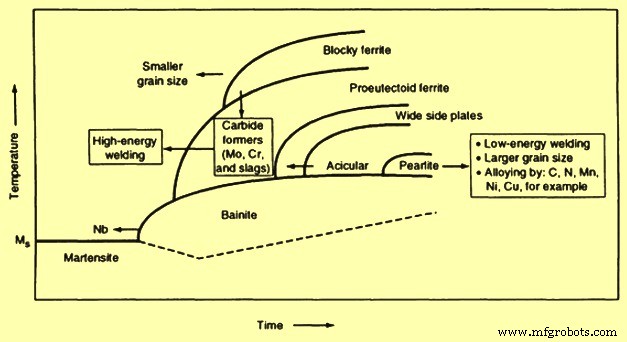
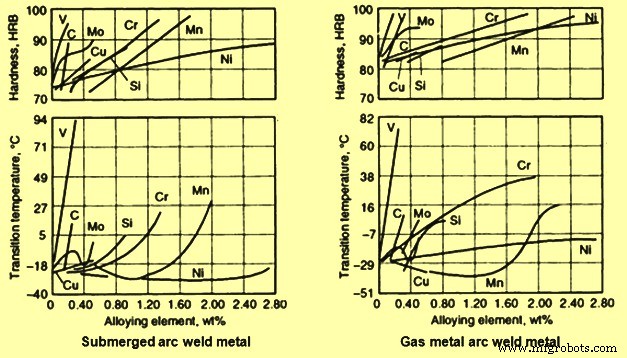
Плавление основной стали и последующее смешение с наполнительным материалом вызывают, что окончательный химический состав сварочного отложения находится между составом основной стали и наполнительного материала. Когда наполнительный материал имеет тот же химический состав, что и основная сталь, теоретический состав сварочного металла остается прежним. В зависимости от количества расплавленной основной стали и добавленного наполнительного материала, окончательный химический состав сварочного отложения можно оценить по уравнению разбавления: % разбавления = (вес расплавленной основной стали / общий вес использованной стали) × 100. Такие факторы, как конфигурация шва и подготовка кромок, влияют на разбавление. Сварочные процессы и параметры, увеличивающие прогару, также могут увеличить разбавление.
В однопроходном шве содержание некоторых элементов в сварочном металле можно оценить по формуле: «Элемент в сварочном металле = (элемент в основном металле × разбавление) + (элемент в наполнительном материале) × (1 – разбавление)». В некоторых случаях большее разбавление выгодно, учитывая, что менее резкое изменение механических и других свойств происходит через границу плавления. Однако в приложениях, связанных с наплавкой или наплавкой поверхности, более желательно минимизировать разбавление. Это связано с тем, что наполнительный материал содержит более дорогие легирующие элементы, адаптированные для придачи специфических свойств сварочному металлу. Когда есть опасения, что основная сталь может внести нежелательные примеси и/или легирующие элементы, предлагается сварочная технология, снижающая разбавление. Это также включает соображения для фосфора (P) и серы (S) и для более высокого содержания углерода и кремния (Si), которые неблагоприятно влияют на свойства сварочного металла.
Сравнение однопроходной и многопроходной сварки
В случае механических свойств, особенно вязкости, многопроходной сварочный металл обычно лучше однопроходного по причинам: (i) термический цикл перегрева каждого последующего сварочного прохода нормализует и измельчает части микроструктуры в предыдущем сварочном металле, (ii) последующие сварочные проходы отпускают предшествующий сварочный металл и снижают напряжения от предыдущих проходов, (iii) общий энергозатрат на проход уменьшается, что помогает ограничить рост зерен, и (iv) предшествующие сварочные проходы обеспечивают определенный предварительный нагрев, замедляющий скорость охлаждения последующего прохода.
Наблюдается, что вязкость сварочного металла (поперечное сечение) увеличивается с увеличением общей площади измельченных зерен. Кроме того, когда активный флюс используется в подфлюсовой сварке (ПФС), число сварочных проходов, наносимых в шов, ограничено. Это связано с тем, что есть тенденция к накоплению легирующих элементов (таких как Si и Mn) при многопроходной сварке, что ухудшает значения вязкости на излом в последнем сварочном проходе.
Сварозависимость и типы сталей
Высокопрочные слаболегированные (ВСЛ) стали разработаны для получения улучшенных механических свойств и сварозависимости по сравнению с обычными углеродистыми сталями. Эти улучшения достигаются за счет добавления небольших количеств легирующих элементов, таких как Nb, V, Ti, N₂ (азот) и C, которые укрепляют феррит, повышают закаливаемость и контролируют размер зерна. Большинство этих сталей поставляются в состоянии после прокатки, нормализованном, а некоторые – в состоянии после выпадения осаждения. Более мелкий размер зерна и большее количество перлита обеспечивают более высокую прочность и вязкость этих сталей. Кроме того, более низкое содержание углерода (максимум 0,22%) обеспечивает хорошую сварозависимость.
Обычно сварозависимость ВСЛ сталей похожа на сварозависимость мягких сталей. Хотя ВСЛ стали имеют хорошую сварозависимость, рассмотрение предварительного нагрева и контроля водорода в сварочном процессе все равно важно для обеспечения успешного сварного соединения. Ломкость в крупнозернистом ЗТВ – одна из проблем при сварке ВСЛ сталей. Эта ломкость обусловлена низкой скоростью охлаждения, приводящей к образованию нежелательных микроструктур, таких как крупные ферритные боковые пластины (видманштеттеновский феррит и верхний баинит) и гранично-зерновой феррит, особенно при высоких уровнях энергозатрат.
Для ВСЛ сталей, содержащих Nb и V, сварочный металл и ЗТВ показывают низкую вязкость на излом при высоких тепловых вводах, таких как используемые в электрошлаковой сварке (ЭШС) и ПФС. Это связано с тем, что высокий тепловой ввод увеличивает объем крупнозернистого ЗТВ. Связанная низкая скорость охлаждения в ЗТВ уменьшает возможность измельчения зерен и увеличивает возможность выпадения карбидов Nb и V, приводя к ломкости крупнозернистого ЗТВ. Высокий тепловой ввод и результирующее более высокое разбавление также переносят проблему выпадающего упрочнения карбидами Nb и V в сварочный металл.
Использование сталей с небольшими добавками Ti (максимум 0,04%) и N₂ оказалось эффективным для минимизации роста зерен в крупнозернистом ЗТВ. Это связано с большей стабильностью нитрида титана при пиковой температуре, испытываемой в крупнозернистых регионах (более 1100 °C), где карбиды Nb и V возвращаются в раствор.
Низкоуглеродистые стали включают два типа: (i) низкоуглеродистые стали с содержанием C менее 0,15% и (ii) мягкие стали с содержанием C между 0,15% и 0,30%. Для этих низкоуглеродистых сталей в отожженном состоянии основная микроструктура – относительно мягкий феррит с разбросанными мелкими карбидными частицами, тогда как низкоуглеродистые стали в горячепрокатном или нормализованном состоянии имеют островки перлита. При плавковой сварке ЗТВ претерпевает превращение из феррита в аустенит при нагреве и из аустенита обратно в феррит при охлаждении. На этом уровне углерода упрочнение в ЗТВ составляет около 10 HRC или меньше.
Однако когда сварное соединение подвергается холодной деформации, обычно рекомендуют ограничить содержание углерода 0,06%. ЗТВ сталей с более высоким содержанием углерода обычно не имеет хорошей вязкости для восприятия деформации при холодной деформации.
Когда низкоуглеродистая сталь поставляется как капиллярная сталь, ее центральная область склонна содержать концентрации соединений, таких как оксид углерода (CO) и диоксид углерода (CO₂), а также элементы S и P, в результате сегрегации при капиллярном действии. Кроме того, газы, образующиеся в реакции между растворенным кислородом (O₂) и C, также застревают в центральной области. Во время сварки некоторое количество основной стали плавится и смешивается с наполнительным материалом из-за разбавления. Высокая температура жидкой сварочной ванны создает условия, позволяющие возобновиться незавершенной реакции O₂-C и выделить застрявшие CO и CO₂. Когда скорость затвердевания сварочной ванны слишком высока для выхода газов, их застревание приводит к порам в сварочном металле. Поэтому достаточное деоксидирование сварочной ванны – практический способ избежать проблем с пористостью при сварке капиллярных сталей.
Когда низкоуглеродистая сталь поставляется как закаленная сталь, пористость сварочного металла больше не проблема при плавковой сварке. Вместо этого на поверхности сварочной ванны закаленной стали иногда образуется вязкий рефрактерный шлак, который делает течение жидкого металла вязким и манипулирование ванной трудным. Шлак становится вязким, когда деоксидизаторы, такие как Al (алюминий), Ti и Zr (цирконий), используемые в практике закалки стали, образуют оксиды с относительно высокими температурами плавления. Эта проблема со шлаком более усугубляется при кислородно-ацетиленовой сварке из-за низких температур процесса. Обычное решение – выбрать наполнительный материал, содержащий адекватное количество Mn и Si для снижения температуры плавления и улучшения текучести шлака.
Мягкую сталь также считают сварозависимой, и холодные трещины обычно не являются проблемой, когда содержание C менее 0,2% и Mn менее 1,0%. Предварительный нагрев, контроль межпроходной температуры, ПВТО или специальные сварочные техники обычно не нужны при сварке стали толщиной 25 мм и менее. Содержание углерода обычно выше в более толстой стали для обеспечения требуемой прочности. Кроме того, связанная скорость охлаждения ЗТВ при плавковой сварке более толстой стали выше. Поэтому при сварке стали толще 25 мм, или когда содержание C и Mn выше 0,3% и 1,4% соответственно, нужны надлежащие меры предосторожности и использование низководородных электродов или флюсов для предотвращения водородных трещин.
Полезный совет по выбору углеродисто-марганцевистых и микролегированных углеродисто-марганцевистых сталей с оптимальной сварозависимостью и вязкостью, установленный Долби, приведен здесь. Для этих сталей с более чем 0,1% C следует использовать стальную базу с низким содержанием C и низким УЭ, но высокими свойствами вязкости. Нужно выбрать сталь, обработанную алюминием для ограничения ширины крупнозернистого региона в ЗТВ и минимизации уровня свободного N₂ (алюминиево-азотные осадки относительно стабильны). Выбранная сталь должна быть чистой. Алюминиевые или вакуумно-выдегазированные стали имеют более низкие уровни S. Кальциевая (Ca) обработка для контроля формы сульфидов улучшает механические свойства в направлении через толщину и снижает пластинчатое трещинообразование, связанное с ликвидационными трещинами.
При использовании сварочного процесса с высокими энергозатратами для базовых сталей с тем же составом C-Mn добавление Nb и V снижает вязкость ЗТВ из-за выпадения карбидов или карбонитридов Nb и V, происходящего при охлаждении и перегреве. Микролегированные стали с менее 0,1% C обычно имеют более высокую вязкость и сниженную склонность к водородному трещинообразованию в ЗТВ. Чистые алюминиевые стали с высокими значениями вязкости нужно выбирать по причинам, указанным выше для C-Mn сталей. Та же предосторожность также применяется, как упоминалось выше, относительно сварочного процесса с высокими энергозатратами.
Низколегированную сталь с низким уровнем углерода нужно выбирать. Высокая сопротивляемость к клеavage (раскалыванию) может быть получена, когда закаливаемость стали достаточна для разработки низкоуглеродистого мартенсита для используемых сварочных условий. Осторожность нужна при ПВТО стали, имеющей существенное количество вторичного выпадения упрочняющих легирующих элементов, таких как Nb и V. Внимание также следует уделить ПВТО стали, содержащей высокие количества остаточных элементов, таких как P, Sb (сурьма), As (мышьяк) и Sn (олово).
Чистую алюминиевую сталь с высокой вязкостью нужно выбирать по причинам, указанным выше для C-Mn стали. Также та же предосторожность относительно сварочного процесса с высокими энергозатратами применяется здесь.
Сталь термомеханической обработки (ТМО) демонстрирует значительно улучшенные прочность, вязкость и сварозависимость. Эта технология использует ускоренное охлаждение, что позволяет достичь того же уровня прочности при более низком уровне C, чем обычная контролируемо прокатанная сталь (менее 0,06%). Вместо укрепления за счет увеличения содержания углерода, сталь ТМО развивает свою прочность и вязкость из очень мелкого феррита и микроструктуры второй фазы (тонкорассеянный перлит или баинит), возникающих на стадии ускоренного охлаждения процесса. В результате снижения содержания углерода и УЭ эта сталь значительно улучшает сопротивление водородному холодному трещинообразованию (ВХТ). Следовательно, заботы, связанные с предварительным нагревом, контролем межпроходной температуры и ПВТО во время сварочного процесса, не являются критическими. Однако размягчение ЗТВ, особенно при высоких энергозатратах, является проблемой, так как благоприятная микроструктура стали ТМО ревертируется при медленном охлаждении в ЗТВ при высоком уровне теплового ввода.
Хром-молибденовая (Cr-Mo) сталь – относительно дешевый материал по сравнению с высоколегированной сталью, используется в энергетике и нефтехимии из-за окислительной стойкости, ползучей стойкости при высоких температурах и сульфидной коррозионной стойкости. Содержание Cr дает стали окислительную коррозионную стойкость, а содержание Mo повышает высокую температурную прочность. Наличие тонкорассеянных стабильных карбидов улучшает ползучую стойкость. Из-за содержания легирующих элементов и уровня C около 0,15% эта сталь закаливается на воздухе. Эта сталь обычно поставляется в нормализованном и отпущенном или закаленном и отпущенном (ЗИО) состоянии. Сварозависимость Cr-Mo стали очень похожа на сварозависимость ЗИО и закаливаемой слаболегированной стали. Главная проблема в ЗТВ – трещины в закаленном крупнозернистом регионе, а также размягчение ЗТВ между температурами Ac₁ и Ac₃. Трещины при перегреве во время ПВТО и длительное воздействие высоких температур также вызывают серьезные трудности. Для этой стали нужно выбрать правильный предварительный нагрев и межпроходную температуру, и использовать низководородную сварочную технику.
Хотя ПВТО не требуется для Cr-Mo стали с низкими уровнями Cr и тонкими измерениями, оно часто проводится сразу после сварки как часть сварочной техники. ПВТО Cr-Mo сварного соединения также иногда называют термической обработкой на снятие напряжений. Такая обработка направлена на снятие остаточных напряжений процессом ползучей релаксации и отпуск закаленных при сварке микроструктур для улучшения вязкости на излом ЗТВ и сварочного металла. Дополнительный благоприятный эффект ПВТО – обеспечение более высокого рассеяния водорода в сварочной зоне и дальнейшее снижение вероятности ВХТ. Хотя термическая обработка на снятие напряжений или ПВТО часто используется в Cr-Mo сварных соединениях, этот тип стали восприимчив либо к трещинам на снятие напряжений в ЗТВ при такой обработке, либо к трещинам при перегреве в послеварочном процессе перегрева, включая кратковременное воздействие высокотемпературной атмосферы. Температурный диапазон возникновения трещин на снятие напряжений/перегреве – между 500 °C и 700 °C. Хотя механизм не ясен, предполагается, что он связан с укреплением внутренности зерна в результате выпадения.
Трещины возникают при перегреве, когда относительно мягкие границы зерен, свободные от выпадений, не могут воспринять пластическую деформацию при ползучей релаксации. Параметр, известный как «Psr», разработан для связи восприимчивости Cr-Mo стали к трещинам при перегреве, когда сталь содержит макс. 1,5% Cr, 1,0% Cu, 2,0% Mo и 0,15% V, Nb и Ti. Соотношение задается уравнением: Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti – 2.
Когда Psr меньше нуля, материал считается чувствительным к трещинам при перегреве. Однако когда Cr более 2%, склонность к трещинам устраняется. Другой параметр, учитывающий примеси и ведущий к ломкости границ зерен и увеличивающий склонность к трещинам при перегреве, – «фактор металлического состава» (МСФ), заданный уравнением: МСФ = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb. Более высокое значение МСФ также увеличивает восприимчивость Cr-Mo стали к трещинам при перегреве.
Обычные сварочные техники, используемые для снижения вероятности трещин при перегреве, заключаются в: (i) уменьшении концентраторов напряжений в конструкции сварных соединений, (ii) использовании сварочных практик, минимизирующих остаточные напряжения, таких как повышение температуры предварительного нагрева и снижение жесткости, (iii) снижении прочности сварочного металла для восприятия пластической деформации в сварочном металле, когда применимо и необходимо, и (iv) снижении концентрации напряжений в крупнозернистом регионе.
ЗИО сталь обычно поставляется в термически обработанном состоянии, включающем аустенитизацию и/или закалку и отпуск для получения высоких прочностных свойств. Закаливаемость ЗИО стали такова, что ЗТВ состоит из микроструктур низкоуглеродистого мартенсита и баинита. Такой тип микроструктуры ЗТВ в состоянии после сварки имеет желательные механические свойства, близкие к свойствам основной стали. Поэтому эта сталь обычно не нуждается в ПВТО или обработке на снятие напряжений, за исключением определенных особых ситуаций.
В отличие от других закаливаемых слаболегированных сталей, где высокий тепловой ввод используется для избежания образования мартенсита в ЗТВ, использование ЗИО стали требует, чтобы сварочные условия включали скорость охлаждения в ЗТВ, достаточно быструю для обеспечения повторного образования микроструктур мартенсита и баинита. Это необходимо, так как скорость охлаждения ЗТВ слишком медленна, чтобы аустенизированное ЗТВ превратилось в феррит и смесь баинита и мартенсита. Во время превращения проэвтектойдного феррита из аустенита, непревращенный аустенит обогащается углеродом, который затем превращается в твердый и ломкий баинит и мартенсит. Эта смешанная микроструктура феррита, баинита и мартенсита приводит к ломкости крупнозернистого ЗТВ. Чем медленнее скорость охлаждения, тем больше степень ломкости в ЗТВ. Более быстрая критическая скорость охлаждения (меньший тепловой ввод) нужна для избежания превращения ломкой смешанной микроструктуры при сварке менее закаливаемых или более тонких сталей.
Другая проблема при сварке ЗИО сталей – строгое соблюдение низководородной сварочной техники для предотвращения подшвных холодных трещин. Предварительный нагрев – один из самых эффективных способов снижения склонности к холодным трещинам. Однако предварительный нагрев также значительно снижает скорость охлаждения в ЗТВ. Поэтому его нужно применять так, чтобы в ЗТВ достигалась удовлетворительно быстрая скорость охлаждения.
При сварке ЗИО стали с более высоким уровнем прочности склонность к водородному трещинообразованию в сварочном металле увеличивается. Поэтому допустимое содержание влаги в покрытии электрода и флюсе, а также обращение с этими материалами становятся гораздо более критическими. Для ЗИО стали с уровнем ПТ ниже 480 Н/мм² допустимый предел влажности в облученном электроде – 0,4%, тогда как для стали с уровнем прочности выше 690 Н/мм² предел – 0,1%. Использование техники закаленного прогона также может помочь избежать нежелательных областей высокой твердости и низкой вязкости в ЗТВ.
Многопроходная сварка – хорошая техника для сварки ЗИО сталей. Помимо эффекта измельчения и отпуска на сварочный металл предыдущего прохода, меньший тепловой ввод многопроходной сварки по сравнению с однопроходной помогает достичь быстрой скорости охлаждения. Когда водородное трещинообразование в сварочном металле вызывает беспокойство, то тонкослойная многопроходная сварка должна использоваться вместе с выдержкой при межпроходной температуре в течение заранее определенного времени перед нанесением следующего прохода. Хотя эта техника помогает рассеять водород в сварочном металле в каждом проходе, она снижает производительность.
В ЗИО сталях есть область размягчения в ЗТВ, вызванная термическим циклом ЗТВ с пиковой температурой между Ac₁ и Ac₃ (межкритическая область). При температурах ниже Ac₃ при нагреве карбиды не полностью растворяются в аустените. Следовательно, уровень углерода в аустените должен быть более низкой концентрации. При охлаждении ненасыщенный аустенит превращается при высокой температуре и приводит к микроструктуре с более низкой прочностью.
Соображения в сварном соединении
Углеродистые и слаболегированные стали, используемые для конструкционных применений, обычно не используются в тяжелых коррозионных атмосферах. Однако они часто используются в умеренных коррозионных условиях, таких как нефтеперерабатывающие заводы и кислотные газовые/нефтяные трубопроводы. Наличие шва обычно приводит к снижению коррозионной стойкости по причинам: (i) вариации составов основной стали, ЗТВ и сварочного металла, создающие ситуацию, благоприятную для гальванической коррозии, (ii) наличие остаточных сварочных напряжений, ведущих к коррозионному трещинообразованию при напряжении (КТН), и (iii) наличие сварочных дефектов, таких как поверхностные дефекты, действующих как благоприятные места для локальной коррозионной атаки.
В коррозионной атмосфере предотвращение ВТ и сульфидного коррозионного трещинообразования при напряжении (СКТН) важны. ВТ, наблюдаемое как в высокопрочных, так и в низкопрочных сталях даже безнапряженных условиях, происходит преимущественно в низкопрочной стали, подверженной атмосфере с водородом. Из-за быстрого охлаждения и затвердевания сварочный металл образует дендритную структуру с оксидными включениями, рассеянными в виде мелких глобулек. Наблюдалось, что сварочный металл, даже использованный без наполнительного материала специальной химии, не развивает ВТ до максимальной твердости 280 HV. В сравнении, ВТ наблюдалось преимущественно в основной стали и ЗТВ.
КТН определяется как явление трещинообразования, происходящее при сульфидных коррозионных условиях, когда стали подвергаются напряжению. Сталь, используемая в атмосфере, содержащей сероводород (H₂S), может быть подобрана подходяще. Обычно значение 22 HRC (248 HV) предлагается как предел твердости для стали, используемой для трубопроводов, применяемых в кислотном газовом применении.
В случае сварного соединения ЗТВ обычно становится тверже основной стали и, следовательно, более восприимчива к КТН. Помимо более восприимчивой микроструктуры, другие факторы, неблагоприятно влияющие на КТН – сварочные остаточные напряжения и наличие входящего угла шва как концентратора напряжений в сварочной зоне. Когда сварочные соединения ЗИО или нормализованы, ЗТВ исчезает и склонность предыдущего ЗТВ к развитию КТН меняется. Восприимчивость к КТН выше в состоянии после сварки, чем в состоянии ЗИО (ПВТО).
Усталостные трещины в свариваемой конструкции под циклической нагрузкой часто развиваются в области наконечника шва. Это связано с тем, что наконечник шва – область концентрации напряжений. Наконечник – точка, где основная сталь и сварочный металл встречаются и где изменения самые высокие в обоих сечениях. Также включение шлака, результатирующее от сварочной операции, часто присутствует в области наконечника шва. Различные техники использовались для улучшения усталостной прочности свариваемой конструкции за счет снижения концентрации напряжений в области наконечника шва и набивки шва. Эти техники: (i) удаление набивки шва с обеих сторон стыкового шва путем механической обработки шва до уровня основной стали, (ii) увеличение радиуса и входящего угла наконечников шва путем механического шлифования пересекающихся областей между швом и основной сталью, (iii) изменение состояния поверхностных остаточных сварочных напряжений механической холодной обработкой сварочной поверхности и основной стали в области наконечника шва, (iv) покрытие и покраска швов и основной стали для предотвращения коррозии в области концентрации напряжений, (v) увеличение радиуса наконечника и входящего угла шва путем добавления сварочного прогона с обеих сторон набивки с наполнительным материалом с высокой текучестью, (vi) использование сварочных условий, приводящих к большему радиусу наконечника и входящему углу, и (vii) переплавление поверхности в областях наконечника шва для выравнивания и сглаживания профилей шва процессом аргоно-дуговой сварки (АДС) с вольфрамовым электродом.
Влияние сварочной техники на свойства стального сварного соединения
Американское сварочное общество (AWS) определяет сварочную технику как детальный метод и практику, включающие все процессы соединения шва, вовлеченные в производство сварного соединения. В детальном обзоре взаимосвязи между техниками и свойствами сварного соединения сделаны следующие выводы.
- Для любой комбинации сварочного процесса/стали сварочные техники играют доминирующую роль, вместе с электродом (если используется наполнительный материал), в определении качества и механических свойств сварного соединения. Однако эти две переменные (сварочные техники и механические свойства) не имеют прямой причинно-следственной связи.
- Механические свойства стали атрибутируются только ее надежности, микроструктуре, химическому составу и тому, является ли она основной сталью, сварочным металлом, паровым осажденным металлом, гальваническим металлом или любым другим типом. Ответ стали на механические силы зависит от ее текущего состояния, а не от способа, которым это состояние было создано.
- Металлургические исследования установили связи между механическими свойствами и микроструктурой, такие как обратная связь между размером зерна и прочностью, разница в прочности между перлитом и мартенситом, ломкающий эффект пленочных границ зерен, вредное влияние включений и другие. С другой стороны, нет прямой связи между настройкой тока сварочного аппарата и конечными свойствами сварного соединения. Истинная причинно-следственная связь такова: (i) увеличение тока вводит больше тепла в сталь, (ii) увеличенное тепло влияет и на ЗТВ, и на структуру сварочного металла определенным образом, в зависимости от химии стали, присутствующих фаз и других факторов, и (iii) разница в структуре приводит к разным механическим свойствам.
Факторы, связанные с конкретной сварочной техникой, влияющие на свойства сварного соединения, приведены ниже.
Температура предварительного нагрева
Предварительный нагрев – приложение тепла к основной стали непосредственно перед сваркой, пайкой, пайкой или резкой. Температура предварительного нагрева зависит от многих факторов, таких как состав и масса основной стали, окружающая температура и сварочная техника.
Предварительный нагрев делается для: (i) снижения усадочных напряжений в шве и смежной основной стали, что особенно важно для сильно закрепленных швов, (ii) обеспечения более низкой скорости охлаждения через критический температурный диапазон (около 880–720 °C), что предотвращает чрезмерное закаление и снижает вязкость как шва, так и ЗТВ основной стали, и (iii) обеспечения более низкой скорости охлаждения до 200 °C, позволяя больше времени для диффузии любого присутствующего водорода из шва и смежной стали для избежания подшвных трещин.
Газовые факелы, газовые горелки, термические печи, электрические нагреватели сопротивления, низкочастотное индукционное нагревание и временные печи – некоторые методы предварительного нагрева. Выбор метода зависит от многих факторов, таких как температура предварительного нагрева, длина времени предварительного нагрева, размер и форма деталей, и является ли это «одноразовой» или непрерывной производственной операцией. Для критических приложений температура предварительного нагрева должна быть точно контролируемая. В этих случаях используют управляемые нагревательные системы, и термопары крепят непосредственно к нагреваемой детали. Термопара измеряет точную температуру детали и подает сигнал контроллеру, который регулирует топливо или электрическую мощность, необходимую для нагрева. Точно регулируя топливо или мощность, температуру нагреваемой детали можно удерживать в близких пределах. Многие стандарты требуют точного контроля температуры нагрева.
Температура межпроходная
Межпроходная температура, участвующая в многопроходных швах, обозначается минимальной и максимальной температурами отложенного сварочного металла и смежной основной стали перед началом следующего прохода. Обычно сталь, требующая предварительного нагрева до указанной температуры, также должна поддерживаться при этой температуре между сварочными проходами. Во многих сварных соединениях тепловой ввод при сварке адекватен для поддержания межпроходной температуры. На массивном сварном соединении невозможно, чтобы тепловой ввод сварочного процесса был достаточен для поддержания требуемой межпроходной температуры. Если это так, то нагрев факелом между проходами обычно нужен.
После того как сборка предварительно нагрета и сварка началась, нужно закончить сварку как можно скорее, чтобы избежать необходимости межпроходного нагрева. Поскольку цель предварительного нагрева – снизить скорость охлаждения, логично, что то же медленное охлаждение должно быть дано для всех проходов. Это можно сделать только поддерживая межпроходную температуру по крайней мере равную температуре предварительного нагрева. Если это не делается, то каждый отдельный прогон подвергается той же высокой скорости закалки, что и первый прогон непредварительно нагретой сборки.
Требуемые минимальные температуры основаны на конкретной стали, сварочном процессе и толщине стали. Когда нагрев становится чрезмерным, сварное соединение должно остыть, но не ниже минимальной межпроходной температуры. Температура сварочной зоны должна поддерживаться в пределах минимальной и максимальной межпроходных температур.
Послеварочная термическая обработка
ПВТО обычно считается необходимой для швов в сталях толстых сечений, чтобы снизить высокий уровень остаточных напряжений в состоянии после сварки и улучшить вязкость и допуск к дефектам шва. Многие стандарты производства дают рекомендации по длительности и температуре ПВТО, хотя между различными стандартами существуют некоторые различия. При оценке времени и температуры, необходимых для обеспечения подходящего ПВТО, нужно знать, как такие параметры реагируют на разные графики термической обработки.
Во всех термических обработках, за возможным исключением плавления, скорость нагрева и время можно указать. Максимальная температура связана с составом стали, время выдержки (при максимальной температуре) – с толщиной стали, а скорость охлаждения – с конкретной обработкой и стандартом. Скорость нагрева обычно составляет 150–180 °C в час. Время выдержки обычно 2,5 мин/мм максимальной толщины для обеспечения равномерного нагрева во всем объеме. Скорость охлаждения также составляет 150–180 °C в час до определенной температуры. В некоторых случаях скорость охлаждения может быть увеличена, когда деталь остыла до определенной температуры. Скорости нагрева, выдержки и охлаждения обычно являются частью спецификации и должны соблюдаться явно.
Влияние ПВТО на свойства ЗТВ швов в С-Мн стали
Проведено исследование для демонстрации влияния ПВТО на изменение свойств ЗТВ (прочность, твердость, вязкость) с разными параметрами ПВТО. Исследование проводилось на 50 мм стали С-Мн марки, закаленной кремнием и обработанной алюминием и ниобием. Эта марка выбрана, так как она все чаще используется в применениях для емкостей под давлением и многих морских конструкциях и других структурах. Использовался процесс ПФС с тепловым вводом около 3,4 кДж/мм наполнительного прохода. Также изучались эффекты множественных циклов ПВТО, которые часто встречаются в производстве емкостей под давлением или в случаях ремонта, тем же способом.
Проводились продольные испытания на растяжение ЗТВ. Никакого заметного эффекта от множественных циклов снятия напряжений в регионе ЗТВ не отмечено. Наблюдаемые значения превышали минимальные требования к стальной пластине. Адекватные значения вязкости и удлинения наблюдались при 600 °C. Никакого заметного эффекта времени ПВТО на ПТ ЗТВ, прочность на разрыв (ПР) или вязкость при этой температуре не видно. Данные указывали, что только незначительное снижение ПТ и ПР замечалось с увеличением температуры ПВТО. Никакого значительного эффекта на вязкость не видно.
Для испытаний на ударный изгиб по Шарпи выбрали пять испытательных температур и три пробы тестировали при каждой температуре. Температуры: 0 °C, -20 °C, -40 °C, -60 °C, -80 °C. Для швов одну пробу взяли с первой стороны ЗТВ, одну со второй стороны ЗТВ и одну из ЗТВ на средней толщине пластины, ассоциированной со вторыми сторонами швов. Данные показали, что множественные циклы ПВТО имели только маргинальный эффект: незначительное увеличение числа низких значений при низких температурах наблюдалось при двух и трех циклах, особенно из проб, выработанных из средней толщины пластины.
Хотя продолжительное ПВТО не привело к заметной вариации Шарпиевых свойств ЗТВ от 1/4 t и 3/4 t положений, выраженное падение поглощенных уровней энергии видно после 4 часов в пробах, выработанных из средней толщины пластины. Четко видно, что вязкость на средней толщине пластины падает со временем, хотя это не происходит в 1/4 t положениях.
Эффекты увеличения температуры ПВТО показали, что никакого выраженного эффекта температуры на вязкость не существует, за исключением средней толщины пластины. Здесь, кажется, есть тренд увеличения температуры перехода с увеличением температуры ПВТО.
Также провели обследование твердости. Провели траверсы твердости в макросечении от двух швов после ПВТО, от основной стальной пластины, не затронутой сварочными процессами, в сварочный металл. Подобные траверсы сделали на швах 1 и 2 в состоянии после сварки. На каждом макросечении сделали три траверсы в локациях: (i) 3 мм ниже поверхности первой стороны, (ii) на средней толщине пластины, и (iii) 3 мм ниже поверхности второй стороны. Во всех случаях использовали нагрузку 98 Н на викерсовской твердомере. Данные твердости в состоянии после сварки от швов 1 и 2 показали, что значения пластины были около 170–180 HV, значения сварочного металла – 200–220 HV, и пиковая твердость ЗТВ была ниже 240 HV.
Множественные ПВТО мало влияли на твердость ЗТВ или пластины, где получали пиковые значения ЗТВ менее 240 HV, а твердость пластины была около 140–160 HV. Во всех швах твердость на средней толщине пластины была слегка выше, чем на поверхностях, из-за наличия сегрегированной полосы, как часто наблюдается в литейных сталях.
Твердость сварочного металла показывала более заметный эффект при воздействии множественных циклов снятия напряжений. Швы 1 и 2 имели довольно равномерную твердость около 200 HV, но после третьего цикла ПВТО уровни твердости сварочного металла упали до 160–220 HV, с наименьшими значениями в средней толщине шва. Значения показывали только незначительное снижение твердости ЗТВ с увеличением времени ПВТО. Твердость пластины не менялась. Сварочный металл вел себя несистемно. Значения твердости около 190–210 HV наблюдались после 1 часа, увеличиваясь до 200–220 HV после 2 часов, и снижаясь до 160–195 HV после 4 часов.
Видно, что уровни твердости пластины и ЗТВ кажутся довольно нечувствительными к температуре ПВТО. Никаких очевидных трендов в вариации твердости с температурой не видно. Однако легкое снижение твердости пластины было замечено. Твердость сварочного металла кажется падающей после ПВТО при 650 °C, где значения твердости около 180–190 HV были записаны. Это сравнивается со значениями твердости около 190–210 HV, записанными при 550 °C и 600 °C.
Было заключено, что увеличение времени ПВТО при 600 °C, будь то удлинение одиночной обработки или использование множественных обработок, мало влияет на механические свойства. Кроме того, увеличение температуры ПВТО от 550 °C до 650 °C не привело к значительному снижению прочности или твердости ЗТВ. Однако найдены доказательства падения вязкости ЗТВ по Шарпи на излом на средней толщине пластины с повышением температуры.
Тепловой ввод
Сварочный процесс и сварочная техника оба влияют на энергозатраты, используемые для производства шва. Чем выше энергозатраты, тем медленнее скорость охлаждения. Тепловой ввод – функция сварочного тока, напряжения дуги и скорости сварки. Чтобы увеличить тепловой ввод, нужно либо увеличить сварочный ток, либо снизить скорость сварки. Сварочный ток связан с процессом и размером электрода. Тепловой ввод рассчитывают по уравнению H = EI (60/S), где H – энергозатраты в джоулях на линейную меру шва, E – напряжение дуги в вольтах, I – сварочный ток в амперах, S – скорость сварки (линейная мера) в минуту. Увеличением ампеража или напряжения тепловой ввод растет, но увеличением скорости сварки тепловой ввод снижается. Напряжение имеет незначительный эффект, потому что оно меняется лишь слегка по сравнению с другими факторами.
В общем более высокий ввод снижает скорость охлаждения. Это нужно использовать с осторожностью, так как при ЗИО сталях очень высокий тепловой ввод склонен размягчать ЗТВ, и его уровень прочности снижается. В случае низкозакаливаемой стали возможно произвести незакаленное ЗТВ увеличением теплового ввода. В случае более закаливаемой стали склонность к трещинам и максимальная твердость снижаются более медленной скоростью охлаждения. Эти факторы ограничивают количество теплового ввода, которое можно применить. Обычно предварительный нагрев используют для снижения скоростей охлаждения.
Сварочный процесс также влияет на тепловой ввод. Каждый сварочный процесс имеет свой тепловой цикл. Например, скорость нагрева, максимальная температура, время при высокой температуре и скорость остывания металла довольно отличаются для ручной дуговой сварки (РДС) и электрошлаковой сварки (ЭШС). Процессы с наибольшей концентрацией тепла обычно вызывают более быстрый подъем и падение температуры. В случае РДС подъем почти мгновенный, и скорость охлаждения основной стали очень высока. В случае ЭШС подъем медленнее и удерживается при высокой температуре довольно долго, а затем медленно снижается.
Температурные изменения, происходящие при дуговой сварке, намного быстрее и резче, чем для большинства металлургических процессов. Металлургические реакции от тепла сварки не следуют нормальным отношениям термической обработки. Температурные изменения при ЭШС более похожи на те, что встречаются в литейной металлургии.
Производственный процесс
- 9 сварочных проблем, с которыми вы столкнетесь — экспертные исправления и советы по предотвращению
- MIG-варик: что это такое и как освоить процесс
- Освоение сварки титана: Проверенные процессы и техники
- Понимание сварочных швов: типы, формирование и индикаторы качества
- Понимание брызг при сварке: причины и эффективные методы уменьшения
- Хром: незаменимый микроэлемент, свойства и практические применения
- Термическая обработка металлов: процессы, методы и преимущества
- Профессиональные методы МИГ-сварки листовой стали: экспертные советы и лучшие практики
- Основные дефекты сварки: причины, идентификация и устранение
- Полное руководство по контролю и испытаниям сварных швов