



Развитие технологии электродуговой печи: инновации и лучшие практики
Развитие технологии сталеварения в электродуговых печах
Развитие технологий сталеварения направлено на выполнение четырех групп требований:
- Процессные: производство различных марок стали требуемого качества.
- Экономические: контроль себестоимости для конкурентоспособности продукции.
- Экологические: соответствие нормативным уровням выбросов.
- Безопасность и здоровье: работа операторов без опасностей, стресса и перенапряжений.
Для понимания ЭДП нужно знать, что такое электродуга. Это форма электрического разряда между двумя электродами, разделенными малым зазором (обычно воздух). Классический пример — молния. Знакомая дуговая сварка: деталь на «минус» ИП, электрод на «плюс», кратковременное касание и отвод — стабильная дуга, тепло которой плавят электрод и сварку. Т же принцип в масштабе ЭДП.
История и начальная стадия
История ЭДП-сталеварения — чуть более столетия. Первая печь для плавки стали электроэнергией введена в эксплуатацию в начале XX в. Начальное развитие шло за счет возможности легко достигать высочайших температур и создавать лучшие условия для качественных легированных сталей и сплавов. С тех пор огромные достижения в оборудовании, технологии, плавильной практике, сырье и продукции. Прогресс ЭДП позволил им успешно конкурировать с интегрированными заводами на КОП (BOF). Сегодня ЭДП дает существенный вклад в мировую сталепродукцию, хоть и уступает доминирующей КОП-технологии.
Первые шаги
В XIX в. многочисленные опыты плавки железа электродугой. Сэр Хамфри Дэви (1810) — экспериментальная демонстрация, Пепис (1815) — сварка, Пеншон (1853) — попытка электротермической печи, Карл Вильгельм Сименс (1878–79) — патенты на дуговые печи. Де Лаваль (1892) — патент на печь для плавки/рафинирования железа, Поль Эру (1888–92) — демонстрация плавки ферросплавов. Коммерческое использование началось в начале XX в. с дешевой электроэнергией. В 1906 г. первая американская электродуговая печь установлена на заводе Halcomb. «Old No. 1» Эру теперь — исторический памятник ASM в Питтсбурге (Рис. 1).
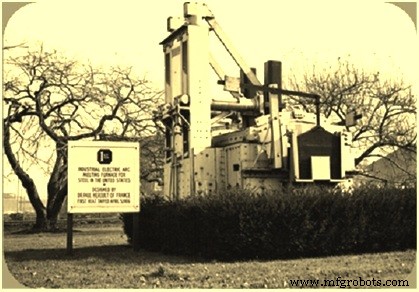
Рис. 1 Первая электродуговая печь Эру
Изначально ЭДП для специальных сталей из твердого сырья (лом, ферросплавы). Твердое сырье плавилось прямой дугой, рафинировали флюсами, выпускали на доп. обработку. ЭДП также готовили карбид кальция. Технология эволюционировала от медленного процесса к быстрому плавлению, приблизившись к продуктивности КОП.
Схема поперечного сечения рафинирующей дуговой печи Эру на рис. 2. E — электрод (один показан), подъем/опускание зубчатой передачей R и S. Внутренность облицована огнеупорным кирпичом H, K — дно. Дверь А для доступа. Корпус на качах для наклона при выпуске.
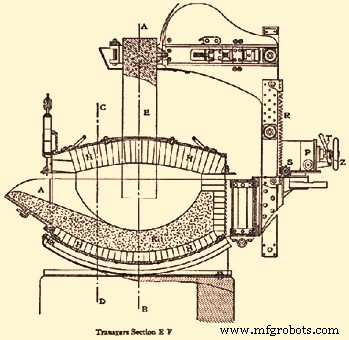
Рис. 2 Рафинирующая дуговая печь Эру
Эволюция технологии ЭДП
С первой промышленной ЭДП развитие шло быстро: за 1910–1920 гг. 10-кратный рост выпуска, >500 тыс. т в 1920 г. (малая доля мирового выпуска). Первые печи — 1–15 т. Конкуренты: Бессемер/Томас и сименсовские (мартеновские) печи. Ниша ЭДП — специальные стали (высокая T), ферросплавы, длительное рафинирование.
ЭДП — этап по умолчанию в сталеварении. За годы динамично эволюционировала, внедряя эффективные, конкурентные, устойчивые методы. Глобальный выпуск стали ЭДП растет. Страны без коксующих углей и с дешевой энергией выбирают ЭДП. Заводы на ЭДП — мини-миллы, крупнейшие переработчики лома.
В II мировой ЭДП широко использовали для легированных сталей, позже электрическое сталеварение расширилось. Низкие капиталозатраты мини-милл позволяли быстро строить заводы на поствоенной руине и конкурировать с гигантами по дешевым «длинным прокатам» (конструкционная сталь, пруток, проволока).
Когда Nucor (сейчас крупнейший в США) вошел в длинные прокаты в 1969 г., выбрал мини-милл с ЭДП, за ним последовали другие. Nucor расширялся на востоке США, последователи — на локальных рынках длинных прокатов, где ЭДП позволяла варьировать выпуск под спрос. Глобально: ЭДП — в основном длинные прокаты, интегрированные (ДП-КОП) — плоские (лист, полоса, толстый лист). В 1987 г. Nucor вошел в плоские прокаты, сохранив ЭДП.
Причины роста ЭДП
- Уход мартеновского процесса как неконкурентоспособного.
- Желание уйти от огромных капиталозатрат и операционных расходов интегрированного сталеварения к малым, менее капиталоемким мини-заводам.
- Быстрый прогресс электротехники: дешевле крупное электрооборудование, лучшее управление.
- Доступность лома во многих странах + социальное давление на переработку металлов.
- Растущая доступность альтернативных железосодержащих сырьев (особенно из развивающихся стран).
- Использование чугуна и окси-топлива в ЭДП.
- Крупный скачок в эксплуатации, управлении, эффективности и качестве продукции ЭДП.
Технологические улучшения
Рост ЭДП сопровождался улучшениями: крупное снижение удельного расхода электроэнергии, повышение энергоэффективности, продуктивности печи и условий труда. Преимущества: стабильная дуга, низкое потребление энергии и электродов, меньше обрывов электродов, меньшие нагрузки на электроды и держатели, меньше сетевых возмущений.
Процесс ЭДП зависел только от электроэнергии, пока химическая энергия не стала дополнением для снижения затрат за счет роста продуктивности. Эффективное управление электро- и химической энергией — комбинация динамического управления дугой с балансированным впрыском O₂ и C для роста продуктивности. Часто используют смесь ПЖЖ/ГЖЖ/горячего ПЖЖ + лом + углеродные материалы как пенители шлака и карбуризаторы. По требованиям снижения энергопотребления и парниковых газов, традиционный антрацит и кокс заменяют углеродными материалами, теперь альтернативные источники (изношенные шины, переработанные пластики) частично замещают конвенциональные.
Улучшения конструкции ЭДП
Многие улучшения направлены на сокращение tap-to-tap времени:
- ЭДП сверхвысокой мощности (UHP) с высоким вторичным напряжением и длинной дугой. Решающая роль в резком сокращении tap-to-tap и росте часовой продуктивности. Первая UHP в США (1963), 135 т, трансформатор 70–80 МВА (удельная мощность 520–600 кВА/т). Быстро стали популярны, удельная мощность выросла до 1000 кВА/т.
- Электрододержатели высокого тока в медянобоксовой конструкции.
- Современные системы регулирования электродов.
- Различные отверстия в печи для широкого использования альтернативных источников энергии.
- Тяжелая конструкция для суровых условий: быстрые движения, безопасность.
- Раздельный корпус (split shell) для удобства обслуживания и сокращения времени ремонта.
- Медные или комбинированные охлаждаемые панели с высокой скоростью воды.
- Непрерывные системы зарядки ПЖЖ/ГЖЖ/горячего ПЖЖ — сокращение времени зарядки.
- Больше теплового ввода в холодную зону ЭВТ (экцентричное донное отверстие) за счет специального горелки ЭВТ.
- Высокая гибкость и эффективность при закрытой шлаковой двери.
- Легкое обслуживание: система подъема крыши, блокировка печи.
- Дополнительный химический ввод на угле, топливе, кислороде — замена части электроэнергии.
- Регулировка электродов: сборка электрод/держатель/мачта/кабель ~20 т, вертикальное движение гидроцилиндром в мачте. Длина дуги зависит от меняющегося уровня лома/жидкости под электродом — нужна автоматическая регулировка позиции (система регулирования). Влияет на: ввод энергии, средний ток, стабильность дуги, режим плавления лома, потери на панели, расход энергии/электродов/огнеупора. Параметры сложно взаимосвязаны, много мнений об «оптимальных» стратегиях.
- Лучший энергетический и тепловой баланс за счет мультиблочного впрыска.
Крупнейшие технологические достижения за 40 лет
- Пенистошлаковая практика — прогрессивное плавление лома увеличивает лучистый теплообмен от дуги к стенкам. Покрытие дуги слоем шлака экранирует её, больше энергии уходит в ванну. Пенистый шлак в этот период полезен. Эффективность зависит от основности шлака, FeO, температуры, наличия углерода для реакции с O₂ или FeO. Пенистый шлак снижает повреждение огнеупора и теплопотери от дуги. Экономия 6–8 кВт·ч/т стали.
- Продувка кислородом в ванну — реакция O₂ с C, Si, Fe экзотермична, выделяет тепло. Сокращается время плавления, растет продуктивность. Падает расход электроэнергии, электродов, огнеупора. Раньше (<10 нм³/т) лансировали вручную расходными трубами. Сейчас — автоматические ланцы, часто нерасходные, водоохлаждаемые, с возможностью впрыска углерода.
- Работа на горячей подковке (hot heel) — 15–20% металла и шлака остается в горне после выпуска. Остальной шлак удаляется через порог. Помогает плавить свежее сырье, позволяет практически безшлаковый выпуск. Экономия ферросплавов и энергии.
- Экцентричное донное отверстие (EBT) — сокращает время выпуска, потери тепла и занос шлака в ковш. Экономия 12–15 кВт·ч/т. Безшлаковый выпуск — высокий выход легирующих добавок и высокая жизнь огнеупора ковша.
- Послегорание (post combustion) — CO от декарборизации сгорает от впрыска O₂ ланцами внутри печи. Энергия нагревает ванну или предварительно сырье. Специфическая система управления в двух заводах (Мексика, США) дала снижение: 2% и 4% электроэнергии, 8% и 16% природного газа, 5% и 16% O₂, 18% и 18% заряженного/впрыскиваемого углерода.
- Впрыск углерода — выгоды: (1) при 100% ломе или недостатке C для CO пенистого шлака — полезен, (2) окисление C дает CO, при послегорании — тепловая энергия. Требует впрыска O₂ для запуска окисления C.
- Мониторинг и управление дымовыми газами — химическая энергия от угарных газов можно увеличить на 50% корректировкой O₂ для послегорания по реальным CO/CO₂ в дымоходах вместо пресетов. Экономия 12–15 кВт·ч/т.
- Окси-топливные горелки — замена электроэнергии O₂ и углеводородами. Улучшают скорости плавления и равномерность теплораспределения. Снижают общий расход энергии за счет меньшего времени нагревания, повышают теплообмен в рафинировании, способствуют пенистошлаку, повышают эффективность O₂ и впрыскиваемого C. Нужна осторожность — риск роста расхода энергии и парниковых газов. 2–3 кВт·ч/т за каждую минуту сокращения нагрева. При типичном впрыске O₂ 18 нм³/т — экономия 35–40 кВт·ч/т.
- Предварительный нагрев лома — системы с использованием тепла отходящих газов:.batch bucket и continuous shaft. Одношахтовые — до 77 кВт·ч/т экономии. Пальчатые шахты — до 110 кВт·ч/т (~25% электроэнергии).
- Исключение радиационных источников в зарядном ломе — входящий лом через детекторы «Exploranium». Высокорисковый — доп. сканирование ручными детекторами. Вторичный скан перед плавильной цеховой, финальный — на каждой магнитной порции при заполнении ковшей. Детекторы газоочистки ЭДП фиксируют расплавление радиоактивного материала.
- Зарядка горячего ПЖЖ — зарядка при 600 °C вместо холодного снижает энергозатраты на плавление на 150 кВт·ч/т. Плюсы: выше продуктивность, ниже примеси, лучше пенистый шлак, больше C в зарядке.
- Зарядка чугуна — зарядка чугуна с впрыском O₂ снижает электроэнергию за счет химической энергии. Сокращает tap-to-tap, расход C и электроэнергии.
- Трансформаторы сверхвысокой мощности — экономия ~1.1 кВт·ч/т на каждый МВт прироста мощности. Расход снизился на 11 и 22 кВт·ч/т на двух линиях при повышении напряжения с 600 до 660 В и с 400 до 538 В.
- Электрооборудование печи — крупные улучшения управления и энергоэффективности за счет источников питания с более высоким рабочим напряжением.
- Управление печью — 14% снижение электроэнергии, доп. 6% природного газа.
- Улучшенное процессное управление (нейросети/нечеткая логика) — снижение электроэнергии сверх классических систем. Нейросети/нечеткая логика анализируют данные, эмулируют лучший контроллер. Для ЭДП первые системы нечеткой логики используют косинус φ и мощность для управления электродами в ванне. Оценка экономии 30 кВт·ч/т, зависит от лома и печи.
- Донное перемешивание/впрыск газа — в обычных ЭДП мало естественной турбулентности. Без перемешивания крупный лом плавится долго, требует лансирования. Ar/N₂ устраняют температурные и концентрационные градиенты, сокращают tap-to-tap, снижают расход огнеупора/электродов/энергии, повышают выход Fe и сплавов. Экономия 12–24 кВт·ч/т.
- ЭДП постоянного тока (DC) — иная концепция. Обычно один электрод, ток от углеродного электрода к аноду в дне. Главное преимущество — снижение расхода электродов на 50–60% vs трехфазную ЭДП. Шум ниже. Заявляют ниже затраты на обслуживание, огнеупор стенок меньше, дна — больше. Нужен нижний электрод (анод), DC-реактор, тиристоры — добавка к стоимости. DC-ЭДП обеспечивают отличную термическую и металлургическую гомогенизацию жидкой стали. Усиленное перемешивание DC-дугой поддерживает процесс. Меньше сетевых возмущений vs AC — можно подключать к слабым сетям. Экономия vs старые AC — 85–90 кВт·ч/т, vs новые AC — 10–20 кВт·ч/т.
- Возврат отходного тепла ЭДП — для печи 150 т/заряд ПЖЖ, tap-to-tap 49 мин, power-on 40 мин: восстановление ~130 кВт·ч/т (КПД 30%). При генерации на насыщенном паре — 2,8 МВт·ч/год электроэнергии, на перегретом — 15,1 МВт·ч/год.
- Частота-преобразователи (VFD/ASD) — суммарный расход энергии вентиляторов снижается на 67%. Экономия ~16,5 кВт·ч/т.
- Двухкорпусная DC-ЭДП (Twin shell) — экономия 15–20 кВт·ч/т.
- CONARC-печь — объединяет преимущества ЭДП и конвертерного дутья. CONARC = CONverter + ARCing. Две фазы: конвертерная (дутье O₂ верхней ланцой для декарборизации) и ЭДП (электроэнергия для плавки твердого сырья и перегрева до температуры выпуска).
- Полимерная инъекционная технология (PIT) — патентованный процесс, частично заменяющий кокс полимерами (резина из шин) как альтернативный углеродный впрыск для пенистого шлака. Выгоды: (1) ~3% снижение удельного электрорасхода, (2) ~12% снижение углеродного впрыска, (3) +4% продуктивность (т/мин), (4) FeO шлака в норме, (5) снижение выбросов NOx, CO, SO₂.
ЭДП с резиной шин и пластиками
Исследование OneSteel Sydney Steel Mill с UNSW в лабораторных тестах резины шин для оптимизации пенистого шлака привело к коммерциализации инженерной системы через заводские испытания для впрыска смесей резины из утилизированных шин и кокса в ЭДП как пенители шлака. Результаты: рост объема и пенистости шлака → выше электроэнергетическая эффективность (длинная дуга, лучший теплообмен дуга-сталь), меньше теплопотерь через шлак и стенки. Ожидаемые улучшения: выход, расход впрыскиваемого O₂, расход огнеупора и электродов, износ впрыскивающей системы. Технология впрыска резины (RIT) стала стандартной на ЭДП OneSteel Sydney и Laverton: 40 720 плавок с резиной, 13 721 т кокса замещено, снижение впрыска за счет FeO-контроля и постоянного размера, 1 128 486 эквивалентов легковых шин. «Зеленая сталь» из старых шин и пластиков — без отходов и токсичных выделений.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Как технологии, движимые стартапами, стимулируют инновации и рост
- Исследование 7 основных типов технологий
- Профессиональная электрическая дисковая пила для точной резки
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки
- Будущее автономных автомобилей: технологии, вызовы и инновации