



Развитие прототипирующего производства: передовые технологии быстрого производства
Радгли определяет быстрое производство как: «технологию производства конечного практического продукта аддитивным методом», использующую технологию прототипирования для производства желаемого продукта для производства. Быстрое производство — направление развития технологий быстрого прототипирования, но есть еще много областей для улучшения.
SLA, SLS, FDM — основные технологии для производителя прототипов, их общая черта — дискретизация детали на отдельные слои и изготовление слоев независимо.
Сложная геометрия
Самая притягательная черта продуктов быстрого прототипирования — практически неограниченная геометрия. Процесс позволяет производить изделия с большой независимостью и свободой геометрии: инвертированные вогнутости, нависающие элементы, свободные формы, различные базовые геометрические формы. Например, SLS не требует опор, детали можно размещать в любой позиции в рабочей зоне без зажимов — SLS дает почти бесконечные геометрические возможности заготовке.
С другой стороны, продукты от микро до крупных размеров можно изготовить быстрым прототипированием. Размер зависит от выбора процесса: SLS, SLA, FDM обычно для средних деталей из-за экономики процесса и производительности крупногабаритных. Размеры этих процессов очень ограничены для крупных продуктов.
Поскольку полимерное быстрое прототипирование не требует формы как конвенциональные методы, заказчик-определенный продукт быстрым прототипированием значительно экономнее конвенционального. Эта черта вместе со сложной геометрией указывает путь быстрого прототипирования в медицине. Геометрическая гибкость также дает возможность комбинирования RP с традиционными методами, быстро развивающейся в одно из направлений современных RP-технологий. Например, тонкостенные длинные узкие детали раньше только ЭРС (электроискровой обработкой), теперь RP дает полное решение для таких деталей.
DMLS и обратная инженерия
Быстрым прототипированием легко изготавливаются детали с признаками (вогнутости, внутренние острые углы, длинные тонкие стены), которые невозможно или трудно обработать конвенционально. Чтобы RP работало, дизайнеры должны переосмыслить проектирование для демонстрации свободы дизайна этих процессов.
Важно: все вопросы свободы дизайна требуют дальнейшей разработки профильного САПР для RP. Сочетание улучшения инструментов дизайна и изменения концепций дизайнеров раскрывает потенциал RP.
Помимо прямого проектирования модели, инженеры часто проектируют по существующему физическому дизайну — обратная инженерия. Быстрое сканирование и 3D CAD-реконструкция дают способ получения CAD-моделей прямо от физических объектов.
Скорость
Причина названия «технология быстрого прототипирования» — изготовление продуктов более коротким циклом, чем традиционная обработка. Чувствительность RP к дизайну очень низка. Степень гибкости производства высока, проблема формы продукта почти не учитывается при производстве, экономя много времени. Многие компании используют RP для изготовления тестовых образцов для быстрого понимания производительности и параметров продукта.
Экономика и другие ограничения
Хотя производительность RP-процессов выросла, требования к производительности RP не выполнены. Крайняя неравномерность RP приводит к значительным потерям оборудования и материалов.
Сейчас, хотя RP имеет большие преимущества в прототипировании и опытном производстве, высокая цена оборудования и материалов, разница в производительности с традиционными процессами ограничивают крупносерийное производство RP. Экономика — только одна причина, почему RP редко делают долговечные детали. Другие факторы: прочность продукта, материал, повторяемость процесса.
Развитие технологий прототипирующего производства
По развитию RP-технологий — все еще разрыв между изготовленными продуктами и традиционными методами по шероховатости, точности, повторяемости и качеству. Существующие RP-процессы и цепочки должны пройти этап развития для достижения надежной и безопасной технологии с требуемой точностью и качеством. Упомянутые RP-процессы имеют почти одинаковую точность (0,1–0,2 мм/100 мм) и шероховатость (Ra 5–20 мкм), повторяемость относительно низкая. Дальнейшие улучшения с механической стороны, достижимые через систему технической обратной связи. Предвидимо: для качества продуктов появится комбинированное оборудование, объединяющее RP и традиционные процессы.
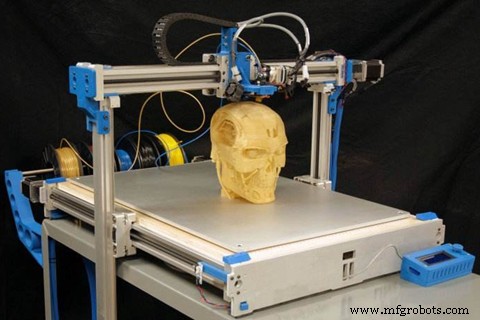
В области компонентов 3D-печать может быстро производить сложные продукты. В традиционном автопроме разработка запчастей требует долгих НИОКР и верификации. От НИОКР до тестов — нужна форма, долго и дорого. При проблеме — модификация структуры тоже долгий цикл. 3D-печать быстро делает сложные детали. При проблеме в тестах — правят 3D-файл и перепечатывают для повторного теста. 3D-печать делает разработку будущих деталей дешевле и эффективнее.
Станок с ЧПУ
- Как технологии трансформируют производство: от 3D-печати к цифровым двойникам
- Beacon‑технология в ритейле: плюсы, минусы и лучшая альтернатива
- От слоновой кости к бакелиту: прослеживая эволюцию современных пластмасс
- Как наезжать на волну цифрового разрушения — инсайты от лидера мануфактуры
- Три способа, которыми CNC обработка революционизирует глобальное производство
- Технологии в производстве: преимущества, вызовы и перспективы будущего
- Как технологии, движимые стартапами, стимулируют инновации и рост
- Исследование 7 основных типов технологий
- Доказанные шаги для создания надежного IoT-прототипа
- Будущее автономных автомобилей: технологии, вызовы и инновации