



Ключевые факторы продления ресурса выкладки конвертера основного отдува
Факторы, влияющие на ресурс выкладки конвертера основного отдува
Ресурс, надежность и затраты на выкладку конвертера основного отдува жизненно важны для бесперебойной работы сталеплавного цеха по конвертерному процессу. Высокий ресурс выкладки повышает доступность конвертера, что улучшает его производительность.
Три ключевых фактора для достижения высокого ресурса выкладки конвертера КОТ (рис. 1): (i) качество огнеупоров и их укладка, (ii) операционные практики, (iii) мониторинг износа и практики обслуживания огнеупорной выкладки. Разработка улучшенных огнеупоров в сочетании с улучшенным процессным контролем и лучшим обслуживанием во время кампаний позволяет увеличить ресурс выкладки.
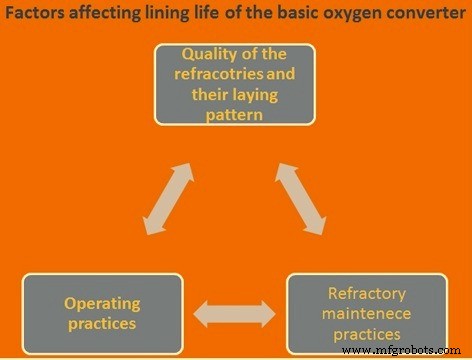
Рис. 1 Факторы, влияющие на ресурс выкладки конвертера КОТ
Современные конвертеры КОТ без исключения выкладки магнезит-углеродистыми (MgO-C) огнеупорами из-за превосходных свойств по сравнению с другими материалами. Однако применяют зонированную выкладку — MgO-C разного качества в разных зонах конвертера.
Причины износа огнеупоров
Износ вызван либо химическими, либо физическими причинами. Химические: газообразные среды (окислительные газы, восстановительные газы, водяной пар), жидкие среды (шлак, чугун, жидкая сталь), твердые материалы (флюсы, дезинтеграция углерода). Физические: чрезмерные температуры (плохая рассеваемость, горячие точки), статические механические напряжения (слоистость, расширение), динамические механические напряжения (абразия, удар, вибрации). Ключевые механизмы износа:
- Максимальная температура жидкого металла и шлака в конвертере
- Время пребывания высокотемпературных материалов в конвертере
- Степень окисления расплава (коррозионный износ)
- Химия шлака (коррозионный износ)
- Удар и проникновение кислородной струи при отдуве
- Эрозия огнеупоров шлаком и металлом при отдуве и наклонении конвертера
- Абразия огнеупоров (образование пыли и газов)
- Удар лома и чугуна при зарядке конвертера
- Тепловые циклы
- Механические повреждения очистным оборудованием
Коррозия — химическая атака; эрозия — химическая атака + механическая абразия. Эрозия часто возникает от турбулентных потоков в конвертере или механической эрозии (подача лома). Усиленная эрозия на границах металл/шлак и шлак/атмосфера — «шлак-линейная эрозия».
Качество огнеупоров
Важные параметры качества MgO-C огнеупоров:
- Магнезия — основное сырье: периклаз или спеканная морская магнезия. Важны: чистота, спеканная/плавленая степень или комбинация, плотность, размер кристаллита, структура зерна, распределение размера зерна.
- Углерод — чистота, распределение размера зерна (чешуйчатый графит), структура зерна (чешуйчатый графит), количество технического угля, количество чешуйчатого графита.
- Связующее — количество и тип смолы, стекловидный углерод, количество и тип пича (графитовый углерод), реимпреgnaция.
- Металлические добавки (антиоксиданты) — алюминий, кремний, алюминий-магний и др. Могут быть комбинации. Важны: количество, размер зерна, тип добавок.
- Физические свойства кирпича — плотность, пористость, горячая и холодная прочность.
- Армирование — волокнами. Важны: вид и количество волокон.
Тип и размер пресса для формовки кирпичей (трение или гидравлика) влияет на свойства.
Содержание MgO в магнезии — минимум 99%. Минералы, образованные в зерне, важны. Общий SiO₂ — минимум (менее 0,3%). Высокий бор (B) критичен — разрушает горячую прочность зерна.
Плотность зерна обычно 3,2–3,5+ г/см³. Низкая плотность = высокая пористость = уязвимость к проникновению шлака.
Крупный кристаллит — обычно >140 мкм. Плавленая MgO может превышать 1000 мкм. Крупнозернистый кристаллит обычно превосходит мелкозернистый за счет снижения межзеренной пористости — меньше проникновение шлака по границам зерен и ниже чувствительность MgO к восстановлению углеродом кирпича при высоких температурах. Процесс восстановления разрушает и C в кирпиче, и MgO в зерне — пар Mg и CO.
Кирпичи углеродсвязаны остатками тонкоразделенного C после коксования связующего. Это удерживает кирпич. Графит не смачивается сталеплавными шлаками — предотвращает проникновение шлака в кирпич и растворение зерен магнезии. Графит высоко теплопроводен — отводит тепло от поверхности, снижая кинетику агрессивных реакций. Химически все графиты — чистый углерод, но содержат золу (глинистые минералы в месторождениях). Загрязненный графит вносит SiO₂, Al₂O₃ — только негативные эффекты. Чешуйчатый графит обычно используется — выше окислительная стойкость, чем аморфный, и выше теплопроводность. Обычно 5–25% графита. При прочих равных выше графит — выше шлакостойкость и теплопроводность.
Металлические порошки в Mg-C кирпичах работают как ловушки для кислорода, задерживая окисление графита и углеродной связи. Порошки заметно повышают горячую прочность за счет формирования сложных металлид-карбид-оксидных связей в кирпиче.
Огнеупоры в разных зонах конвертера работают в разных условиях — разные скорости износа. Поэтому нужны огнеупоры разного качества в разных зонах для равномерного износа. Это — сбалансированная (зонная) выкладка. В зонированной выкладке участок с меньшим износом получает более низкое качество или меньшую толщину огнеупора. Участкам с большим износом назначают огнеупоры с большей износостойкостью (обычно дороже) для продления жизни критических зон.
Операционные практики
Хороший контроль шлакообразования, расхода кислорода и практики лавиналя, использование нижнего перемешивания и ограниченное повторное отдувание — ключевые черты операционной практики, влияющие на ресурс выкладки. Знание взаимодействий процессной химии, динамики отдува и износа выкладки позволяет достичь и эффективного сталеплавления, и долгого ресурса выкладки.
Наиболее важные факторы с максимальным влиянием на скорость износа: высокая температура ванны в конце отдува и высокое содержание FeO в шлаке. Длительное ожидание разлива после конца отдува сильно негативно влияет на выкладку. Другие негативные факторы: (i) высокий Si в чугуне, (ii) высокий Mn в чугуне, (iii) частые повторные отдувы, (iv) плохая реакционность и низкое качество извести, (v) недостаточное добавление извести, особенно в начале отдува, (vi) шлак ненасыщен MgO в разные периоды отдува из-за малых добавок MgO (обжиженная доломит или обжиженная магнезит), (vii) низкая основность шлака.
Также важны: (i) титан в чугуне и TiO₂ в шлаке, (ii) длительность пребывания жидкого материала в конвертере, (iii) большие добавки железной руды, (iv) частота очистки устья конвертера.
Факторы с положительным влиянием на скорость износа: (i) высокая частота шлак-всплеска, (ii) высокая частота шлак-покрытия, (iii) адекватное добавление обжиженной доломита и/или обжиженной магнезита, (iv) частые меры по уходу за дном (заделка кирпичами), (v) частые ремонтные меры (напуск изношенных зон).
Шлак, насыщенный известию, важен не только для сталеплавления, но и для предотвращения чрезмерного износа выкладки. Известь, добавленная до и во время отдува, должна обеспечить слегка пере-насыщенный по извести шлак в конце отдува.
Путь развития шлака при разных % Si в чугуне показывает: начиная с высоко-FeO исходного шлака, SiO₂ и CaO в шлаке растут за счет окисления Si и растворения извести. Чем выше Si в чугуне, тем выше SiO₂ в начале отдува. В конце отдува шлаки должны быть слегка пере-насыщены известию для избежания износа. Для этого нужна скорость добавки извести, адаптированная к Si в чугуне и целевому FeO в шлаке.
Так как выкладка MgO-C, шлак должен быть насыщен и CaO, и MgO для минимизации износа. Растворимость MgO в шлаке зависит от основности, температуры, FeO. Растворимость MgO высока при низкой основности и FeO и высокой температуре. Таким образом, растворимость MgO растет с ростом SiO₂. Шлаки с низкой основностью (низкий FeO) имеют наивысшую растворимость MgO — магнезитовая выкладка наиболее атакуется в начале отдува, когда основность еще низкая. Растворимость MgO падает с ростом основности и FeO.
Над линией насыщения весь MgO не может оставаться жидким, поэтому при MgO-насыщенном шлаке дальнейший рост основности вызывает выпадение MgO и рост вязкости шлака — наросты на дне и стенках конвертера. Эти наросты продлевают жизнь выкладки.
Ресурс выкладки влияет шлаковый анализ во всем отдуве. В системе FeO-SiO₂ есть фаялит (2FeO·SiO₂) с очень низкой температурой плавления 1205 °C. Чем выше Si в чугуне, тем дольше проходит через зону фаялит-содержащих шлаков. Эта зона вместе с высокой растворимостью MgO при низких основностях в этой части отдува очень неблагоприятна для ресурса выкладки. Поэтому критично, чтобы добавленная известь быстро растворялась для раннего повышения основности шлака.
Использование мягкообожженной извести и достаточно большой высоты лавиналя над ванной в начале отдува (усиливает окисление Fe и растворение извести) — благоприятны. Также для раннего растворения извести добавка должна завершиться за 3–4 минуты от начала отдува.
Известь не чистый CaO. Содержит примеси SiO₂, Al₂O₃ — компенсируют в расчетах добавок. Металлургическая эффективность зависит от фракции и реакционной способности (степени обжига). Нормальная фракция 8–40 мм (некоторые 10–50 мм), частицы <6 мм выносятся с отработавшим газом — до 30% в некоторых случаях. Тогда шлак может быть поднасыщен — дополнительный износ выкладки.
Известь с широким диапазоном фракций сегрегируется при зарядке в бункеры: крупное к конусу конуса, мелкое — в центр. При выгрузке из бункера качество извести переменно — негативные последствия для химии стали, температурного контроля, ресурса выкладки.
Повторный отдув для финальной коррекции температуры или анализа часто необходим, но ценой повышенного окисления железа и большего износа огнеупоров. Например, повторный отдув <1 мин поднимает температуру на 20 °C, но увеличивает FeO в шлаке на 5%. Хотя теоретически при повторном отдуве нужно добавлять известь для удержания на линии насыщения (из-за роста FeO), на практике этого часто не делают, особенно когда повторный отдув для повышения температуры — рост температуры от окисления Fe компенсируется теплопотреблением растворения извести. Хотя поднасыщенные шлаки с высоким FeO и температурой допустимы металлургически, они крайне вредны для ресурса выкладки — ущерб больше, дольше жидкая сталь держится в конвертере между концом отдува и разливом.
Другой важный фактор для стабильности и управляемости отдува и низкой вариации результатов после конца отдува — достаточное перемешивание ванны во время отдува. В основном периоде декарбуризации хорошее перемешивание за счет образования CO. При падении C ниже 0,30% образование CO снижается, перемешивание резко падает. В этот период задачу перемешивания решают опусканием лавиналя. Хотя эффект перемешивания лавиналем намного меньше, чем от CO, он поддерживает перемешивание до конца отдува. Это одна из причин внедрения нижнего перемешивания инертными газами. Хотя количество газа через дно (типично 0,01–0,05 нм³/т·мин) мало по сравнению с верхним кислородом, его эффект дает множественные выгоды: шлак и ванна в более тесном равновесии, более низкие и управляемые FeO в конечных шлаках — благоприятно для ресурса выкладки.
Железная руда, добавляемая для охлаждения ванны, тоже влияет на ресурс выкладки через рост FeO. Избегать избыточных добавок руды — дополнительный кислород от руды приводит к неконтролируемому отдуву. Руду лучше заряжать в основном периоде декарбуризации, иначе недостаточно углерода для восстановления расплавленной руды. Если руду всегда заряжают с одной стороны через желоб, FeO-богатый шлак, образующийся локально в зоне трунньонов, вызывает локальный износ выкладки. Необходимо чередовать сторону зарядки руды.
Мониторинг износа выкладки и обслуживание выкладки
Мониторинг износа — лазерным измерением толщины выкладки. Техника использует лазерный луч. Существуют специальные лазерные измерительные установки. Рекомендуется измерять толщину ежедневно для знания профиля выкладки в эксплуатации. При снижении толщины до критического уровня начинают применять методы обслуживания выкладки.
Несколько практик обслуживания для продления ресурса выкладки:
- Шлак-покрытие (slag coating) — качание конвертера для создания рабочей выкладки из шлака. Искусство, требующее внимания. Успеху нужно: (i) выбор правильного типа шлака, (ii) кондиционирование шлака после правильных добавок, (iii) правильное качание конвертера, (iv) утилизация шлака при необходимости, (v) покрытие в оптимальное время. Все пункты должны быть спланированы и исполнены правильно. Ключ — соблюдение установленных правил. Шлак-покрытие занимает 1–2 минуты.
- Шлак-всплеск (slag splashing) — относительно недавняя разработка, давшаяmajorный скачок ресурса выкладки. Использует остаточный шлак из сталеплавления, кондиционированный и охлажденный для повышения огнеупорности, создает покрытие на огнеупоре как износную выкладку для последующего отдува. Вязкий жидкий шлак высвобождают высоконапорным азотом в верхнюю часть конвертера (конус), где он прилипает к рабочей выкладке. Нужно несколько минут после разлива предыдущего расплава и перед началом следующего. Разработано для противодействия эрозии и создания замерзшей выкладки (freeze lining). Всплеснутый шлак работает как рабочая выкладка в последующих расплавах. Мощный инструмент для увеличения ресурса. Использует лавинальный угол для дутья азота на остаточный шлак. Две практики: i) пустой конвертер, весь шлак внутри; ii) и жидкая сталь, и шлак в конвертере. Второй метод — для покрытия трунньонов и верхней части конвертера. Дутье отличается. Шлак-всплеск занимает 2–3 минуты, конвертер в вертикальном положении. Расход азота контролируют по высоте лавиналя, обычно автоматизировано.
- Напуск (gunning) — для продления жизни выкладки. MgO-напускная огнеупорная смесь (обычно монолитная) на зоны сильного износа: трунньоны, зона удара лома, шлак-линия. Напуск только на селективные зоны после слива стали и шлака. Используют пушечный тип напускного аппарата для враждебной среды процесса. Напускные материалы обычно водные. Много исследований, качество постоянно улучшается. Напуск стоит денег — объем напусла балансируют с удельной стоимостью огнеупоров при сталеплавлении.
- Заделка кирпичами (brick patching) — обычно для восстановления изношенного дна. После слива стали и шлака оставляют немного шлака в конвертере. Крупный или битый б/у огнеупорный кирпич конвертера добавляют в жидкий шлак. Нужно 30–60 минут доп. времени для застывания шлака. Б/у огнеупор должен быть крупным для армирования жидкого шлака.
Производственный процесс
- Оптимизация вольфрамового порошка: ключевые факторы производительности
- Конвертерное производство стали: как работает ведущий мировой процесс
- Как площадь пластин, расстояние и диэлектрик определяют емкость
- Ключевые факторы, определяющие индуктивность в проектировании катушек
- Ключевые факторы, влияющие на качество лазерной резки для оптимальной точности
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Оксид магния: ключ к продлению жизни выкладки ККД и снижению коррозии
- Эффективная система восстановления и очистки газа конвертера
- Ключевые факторы, определяющие стоимость лазерной резки: Что нужно знать