



Кисти для покраски: типы, материалы и производственный процесс
Общие сведения
Кисть для покраски — ручное приспособление для нанесения краски, грунтовок или лаков на различные поверхности. Её конструкция включает волокна, впитывающие покрытие, оправу — металлическое кольцо, фиксирующее волокна к ручке — и пробку-распорку, создающую резервуар для краски. Ручка, обычно деревянная или пластиковая, обеспечивает баланс и комфорт. Кисти делят по пользователю: потребительские для домовладельцев, профессиональные для маляров и художественные для художников.
Качество зависит от материалов компонентов. Волокна могут быть животными щетиной (свиная, белчья, козья, воловая, борсучная, конская, соболья) или синтетическими (акрил, полиэстер, нейлон, амалон). Собольные кисти — самые дорогие, зарезервированы для тонкой ручной росписи. Синтетические волокна бывают сплошной экструзии, X-образного сечения или полые, каждое с разной производительностью, долговечностью и стоимостью. Ручки часто деревянные для профи и пластиковые для DIY. Эпоксидка — двухкомпонентный клей — закрепляет волокна в оправе, а пробка-распорка удерживает резервуар краски.
История
Кисти для покраски — относительно недавнее изобретение, с значительным развитием в XIX веке. Ранние кисти использовали натуральные материалы: ротан, китовый ус, древесную стружку до появления синтетики. До ~1830 года большинство качественных кистей импортировали. Первые американские производители появились вскоре после, используя ручное смешивание, клеение и немеханизированные процессы. В следующие пять десятилетий внедряли специализированные станки для смешивания, финиша, заточки и клеения, хотя тонкие кисти часто всё еще собирают вручную для качества и стоимости.
Сырье
Волокно может быть животным волосом — обычно свиная щетина — или синтетическим. Натуральные волос: белка, коза, вол, борсук, конь, соболь. Соболь ручной работы для изобразительного искусства. Синтетические волокна производят экструзией, образуя акрил, полиэстер, нейлон, амалон. Выбор волокна зависит от типа краски: водорастворимые (латекс) лучше работают с синтетическими волокнами. Оправа обычно оловянная сталь, пробка-распорка — дерево или картон. Ручки — дерево (профи) или пластик (DIY).
Производственный процесс
Ниже описаны этапы производства потребительской кисти со свиной щетиной и пластиковой ручкой.
1. Смешивание щетины
- Щетки поступают в небольших пучках единой длины и заточки. Пучки развязывают и комбинируют на конвейере, который складывает и перемешивает щетину, выравнивая её в одном направлении. Процесс занимает около десяти минут.
2. Отбор щетины и установка оправы
- Смешанную щетину подают в машину, которая отбирает точный вес для конкретного размера кисти, затем вставляет в металлическую оправу, скрывающую точку крепления и добавляющую прочность.
3. Установка пробки
- На конвейере деревянную или картонную пробку автоматически вставляют в заднееEnde оправы, создавая резервуар для краски. Щетка и пробка утаптывают, чтобы они сидели плотно по верхнему краю оправы.
4. Эпоксидное закрепление щетин
- Головки кистей снимают, устанавливают на стойки с оправой вверх и привозит к клеевой станции. Рабочий впрыскивает эпоксидку в заднееEnde ручным насосом. Головка готова примерно за две минуты.
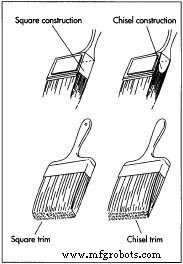
- Массовые кисти выравнивают или заточают под скошенный край; скошенная щетина обычно указывает на более высокое качество. Ручная сборка для художников может быть дороже.
5. Финишная обработка щетин
- После высыхания эпоксидки головку чистят от выпавших волос. Кончики перышат или раскалывают для улучшения захвата краски и уменьшения видимых штрихов. Заточка также может применяться шлифовальным кругом и обрезными ножницами. Кисть оставляют высыхать на воздухе на ночь.
6. Изготовление ручек
- Пластиковые ручки литуют в двухполовинчатую форму. Расплавленный пластик вливают, затвердевает, форму открывают. Ручки часто производят сериями и отправляют в кисточный цех.
- Ручки крепят через стрингер или небольшой соединительный элемент, который ломают для освобождения ручки. Дополнительная финишная обработка не требуется.
7. Крепление ручек
- Высушенные головки складывают в стопку и автоматически надевают на отлитые ручки. Оправа зажимается к ручке, затем фиксируется машиной вбиваемым гвоздем, заклепкой или обжатием, обеспечивая надежное соединение.
8. Упаковка
- Готовые кисти индивидуально упаковывает та же машина, что крепит ручки. Некоторые кисти продают с минимальной упаковкой или в насыпных ящиках. Упаковка часто — маленький картонный чехол, не удлиняющий кисть.
Контроль качества
Качество кисти определяется выбором материалов и технологиями сборки. Даже низшие сорта делают из тщательно отобранных волокон и проходят строгие этапы смешивания, финиша и сушки. Инспекторы следят за каждым этапом производства, многие американские заводы поощряют на линии визуальные проверки, позволяя сотрудникам удалять бракованные единицы. Результат — кисть, стабильно работающая в разных приложениях.
Побочные продукты и отходы
Основные побочные продукты — пыль от смешивания, пластиковые обрезки и картонные отходы. Заводы используют автоматические вакуумные системы и дуктовые фильтры эпоксидки для минимизации рисков вдыхания. Большинство компонентов перерабатываемы: пластиковые ручки, щетина (для пересмешивания), деревянные пробки. Оправа может быть неперерабатываемой. Вредные растворители в производстве не используются.
Производственный процесс
- 5 ключевых фактов о плавленном нитевом моделировании (FFF)
- От лампы Эдисона к аудиону: ранняя эволюция электронных ламп
- Триод: краеугольный камень вакуумно-ламповой технологии
- Галогенные лампы: технологии, история и будущее — экспертный обзор
- Стоимость филамента для 3D-печати: практическое сравнение цен
- Сравнение затрат: филамент (FDM) против смолы (SLA) для 3D-принтеров
- Температура стеклового перехода 3D-филаментов: понимание и оптимизация
- Лучшие филаменты для прочных шестеренок: Нейлон, PLA, ABS, PETG — сравнение
- Проводит ли PLA электричество? Проводящие варианты и проблемы печати
- Как сменить филамент на Ender 3: пошаговое руководство с фото