



Парашют: история, дизайн и будущие инновации
Общие сведения
Парашют — устройство для снижения скорости падения человека или объекта в воздухе. Основное применение — безопасное снижение с больших высот: возвращение космических аппаратов, сброс с самолетов. Парашюты также настраивают для горизонтального раскрытия для торможения гоночных болидов или других транспортных средств после заезда.
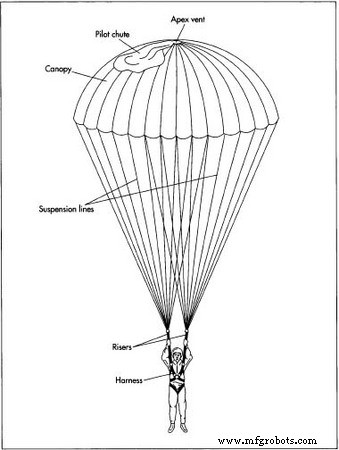
Существует два основных дизайна. Первый — куполовидный купол из ткани, форма от полусферы до конуса. Второй — прямоугольныйпарафоил (рам-воздушный купол), работающий как крыло, позволяющий парашютисту маневрировать к цели. Оба типа весят менее 15 фунтов (7 кг) и стоят $1200–1500.
Для личного использования гарнитур интегрирован с контейнером, хранящим купол. Контейнер — обычно рюкзак, но может быть сиденьем. Устройство раскрытия — чаще всего кольцо — открывает контейнер, выпуская малый пилотный купол (~3 фута/1 м диаметром), который вытягивает основной купол из мешка. Развертывающий шлюп или подобное устройство смягчает раскрытие купола, снижая нагрузку на оборудование и человека.
История
Ранние китайские записи XII века описывают жесткие зонтовидные парашюты для развлечений, позволяя людям прыгать с высот и безопасно приземляться. Леонардо да Винчи нарисовал первый современный парашют в 1495 году — пирамидальный льняной купол на деревянном каркасе — предложенный как спасательное средство из горящих зданий, хотя никогда не тестировался.
Первые реальные эксперименты начались в XVIII веке. В 1783 году французский физик Луи-Себастьен Ленорман спрыгнул с дерева, держа два зонтика. Через два года Жан-Пьер Бланшар использовал шелк для первого нежесткого купола, якобы тестируя его с горячего воздушного шара. Андре-Жак Гарнерин проводил множественные прыжки со шара с 1797 года, достигая высот 8000 футов (2400 м) с шелковым или холщовым куполом весом ~100 фунтов (45 кг). Его ранние прыжки страдали от колебаний, устраненных в 1804 году جوزефом Леlandes, введшим вентиль вершины — круглое отверстие для выхода воздуха и стабилизации купола.
В США Чарльз Бродвик ввел шнуровой пак в 1901 году, автоматически раскрывавшийся при разрыве лески. Капитан Альберт Берри совершил первый парашютный прыжок с движущегося самолета в 1912 году. Парашюты стали стандартным снаряжением американских военных пилотов после ПМI, после массового использования немецкими пилотами в последний год войны.
ВВII увидели парашюты не только для безопасности пилотов, но и для десантирования войск. В 1944 году Фрэнк Дерри запатентовал управляемый дизайн со щелями по внешнему краю купола.
Рекорд высоты установлен в 1960 году Джо Киттингером, поднявшимся на шаре до 102 800 футов (31 км) и прыгнувшим с 6-футовым (1,8 м) куполом. Он пережил 4 минуты 38 секунд свободного падения, достигнув 714 миль/ч (1150 км/ч), прежде чем раскрыть 28-футовый (8,5 м) купол на 17 500 футах (5,3 км). Весь спуск занял почти 14 минут.
Сырье
Ранние купола делали из холста, но шелк превзошел его тонкостью, легкостью, прочностью, огнестойкостью и пружинистостью. Во ВВII американские производители переключились на нейлон после эмбарго на шелк. Эластичность нейлона, стойкость к плесени и низкая стоимость сделали его доминирующим материалом. Современные купола обычно из рипстоп-нейлона, тканого с двойной или утолщенной нитью через регулярные интервалы, образуя узор мелких квадратов, предотвращающий распространение разрывов.
Другие компоненты — усилительная лента, ремни гарнитура, подвесные лески — тоже из нейлона. Металлические соединители — кованая сталь, кадмированная для коррозионной стойкости, кольца — нержавеющий стальной кабель.
Один завод сообщает ежемесячное потребление более 400 000 кв. ярдов (330 000 м²) ткани, 500 000 ярдов (455 км) ленты и ленточки, 2,3 млн ярдов (2000 км) шнура и 3000 фунтов (1400 кг) нити.
Дизайн
Купол может быть плоским кругом или конической/параболической формой, не лежащей плоско при расправлении. Вершинный вентиль обеспечивает воздушный поток, а сетчатые панели у края помогают в управлении. Подвесные лески могут идти непрерывно через весь купол или быть сегментированными, крепя только к внешнему краю и вентилю.
Производственный процесс
Сборка
- Рипстоп-нейлон выкладывают на длинном столе и режут на выкройки компьютерной резкой или круглым электрическим ножом.
- Четыре трапециевидные панели сшивают в клиновидный сектор (≈13 футов/3,96 м). Двухигольная промышленная машина шьет параллельные ряды французским швом, загибающим края для прочности. Некоторые сектора могут использовать сетку вместо рипстоп-нейлона.
- Обычно 24 сектора сшивают бок о бок в круговой купол, швами как в шаге 2.
- Каждая панель и шов инспектируют на световом столе на правильность загиба, стежка и отсутствие дефектов. Дефекты фиксируют и ремонтируют перед продолжением.
Финишная обработка
- Верхние швы усиливают лентой, пришитой над каждым радиальным швом.
- Центральный вентиль усиливают намоткой ткани на ленточку и четырьмя параллельными рядами стежка на четырех игольной машине.
- Внешняя юбка (2–3 фута/0,5–1 м шириной) финишируют как вентиль.
- V-образные закладочки шьют в юбке специализированным автоматическим станком для равномерности.
- Подвесные лески (20 футов/6 м) пронизывают через каждый V-закладочку, затем зигзагообразно стежут к подолу и шву на 4–10 дюймов (10–25 см).
- 12 вершинных лесок (1 фут/30 см) пришивают к центральному вентилю, каждая пересекает вентиль и крепится к V-закладочкам на противоположных швах.
Снаст
- Купол связывают с гарнитуром через стальные соединительные звенья. Лески не должны скручиваться и должны быть в правильном порядке.
- Узлы или метод «китайский палец» фиксируют концы лесок, зигзагообразный стежок предотвращает случайное освобождение.
- Все операции проходят финальный осмотр. Одобренные парашюты получают серийный номер, дату производства и штамп инспекции.
- Лицензированный FAA риггер собирает купол, подвесные лески, пилотный купол и активатор (кольцо) в пак.
Контроль качества
Производители должны соблюдать стандарты FAA гражданской и военной авиации. Контроль качества включает световые столы, машины для растяжения для измерения прочности ткани и швов, перемеатры для оценки воздухопроницаемости и точные инструменты для подсчета стежков.
Будущее
Исследования ищут лучшие материалы и дизайны. Значительное достижение — потенциальное использование парашютов для аварийного снижения самолетов. Ballistic Recovery Systems Inc. (BRS) производит General Aviation Recovery Devices (GARDs) для малых самолетов. Их купола 1600 кв. футов (150 м²), вакуумно упакованные в сумку 15×10×6 дюймов (38×25×15 см) весом 25 фунтов (10 кг), активируются малой ракетой для гарантированного раскрытия даже на низкой высоте.
К концу 1990-х более 14 000 легких и ультралегких самолетов имели GARDs за $2000–4000 каждый. BRS зафиксировала 121 спасенную жизнь на июнь 1998 года, FAA одобрила систему для двух моделей Cessna.
Предложение пятипарафоилной системы для Boeing 747 создало бы управляемую планирующую траекторию для аварийного снижения, хотя практическая применимость недоказана.
Производственный процесс
- Что такое обработка на ВСО? Экспертный обзор вертикально-шлифовальных центров
- Экспертное руководство по лазерной маркировке алюминия: точность, долговечность и отраслевые применения
- MIG против TIG сварки: выбор правильной дуговой техники для вашего проекта
- Полное руководство по лазерной маркировке: типы, преимущества и применения
- Ключевые соображения для высокообъемной швейцарской обработки
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Экспертное производство валов: точные процессы и индивидуальные решения
- Пассивация нержавеющей стали: усиление коррозионной стойкости и производительности
- Проектирование баллистической парашютной системы восстановления для БПЛА
- Видеоблог аэрационных дутов 3: как прохладные навесы защищают оборудование от тепла