



Ключевые стратегии литья под давлением для механических инженеров
В разработке продуктов механические инженеры мостят разрыв между видением промышленного дизайнера и мануфактурируемой, стоимостно-эффективной деталью. Внешний корпус — часто гладко-отделённый пластик — должен выглядеть премиально, оставаясь в тесных бюджетах. Для высокообъемного производства литые под давлением инженерные пластики — стандарт, и опытные инженеры разработали набор проверенных тактик для гарантии качества и надежности.
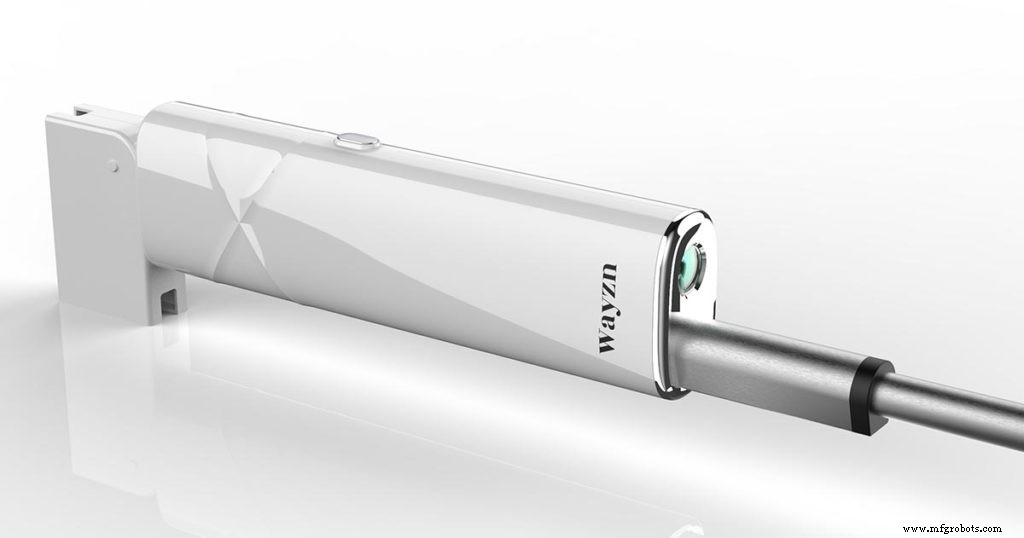
Многие команды сейчас верят, что просто передача 3D CAD файлов внешних поверхностей корпуса достаточно для зарубежного изготовителя инструментов и литейщика для добавления толерансов, углов отформовки и спецификаций отделки. Это предположение рискованно. Без явного дизайнерского замысла — критических фич, стратегий выравнивания и последовательностей сборки — инструментарий может приоритизировать свою эффективность цикла времени над функциональными требованиями вашего продукта. Результат часто — деталь, требующая дорогой пост-обработки, или, что хуже, передизайн, задерживающий запуск.
Раннее сотрудничество — первый и самый мощный трюк. Делясь детальными, intent-driven CAD файлами и чертежами до стадии инструментария, вы создаете контракт ожиданий, на который все стороны могут ссылаться. Этот проактивный подход экономит время, снижает перерасходы бюджета и строит фундамент для сильного партнерства с формовочным цехом.
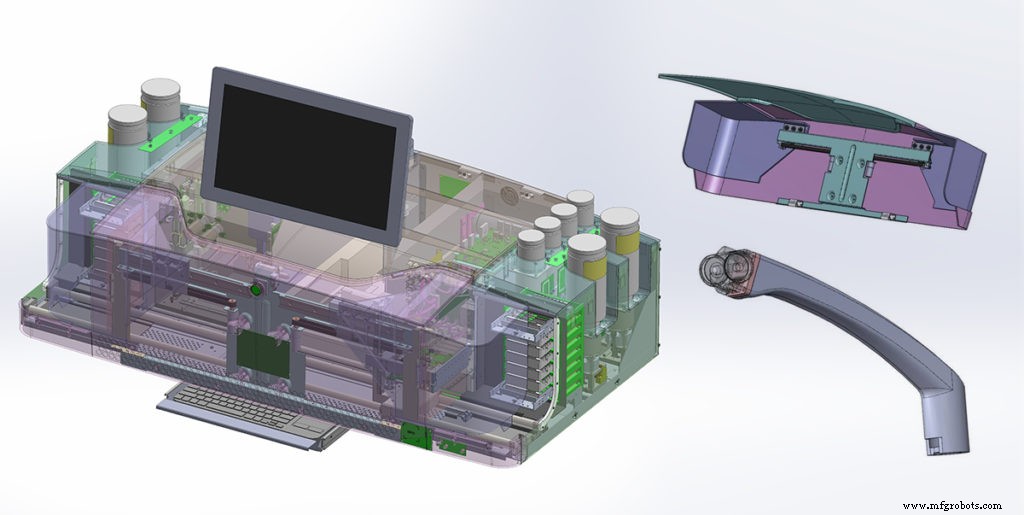
Вопрошайте каждый «блестящий» деталь. В раннем промышленном дизайне соблазнителен добавить тонкие кривизны или высокоглянцевые отделки для усиления визуальной апелляции. Однако фичи вроде 18-дюймовой боковой панели, выгнутой на 0.080 дюйма с 628-дюймовым радиусом, могут увеличить сложность инструментария без добавления функциональной ценности. Легкий face bow может держать панель от видимого провисания, но он должен быть обоснован структурными или сборочными выгодами. Игнорирование этих соображений может вести к скрытым производственным вызовам и неожиданным затратам.
Фичи, выглядящие привлекательно на экране — такие как декоративный bezel bump — могут требовать $4,000 лифтер в форме и не добавлять никакой осязаемой выгоды пользователю. Скринируя каждый элемент против функциональных, мануфактурируемости, стоимости и эстетических критериев, вы можете устранить non-essential фичи рано и держать дизайн lean.
Когда пластиковые детали деформируются или варпятся после литья, «крутой» вид исчезает, и экономия затрат исчезает. Варп entsteht от геометрии, переменной толщины стенок и субоптимальных параметров литья. Добавление правильного количества внутренних ребер, лип или боссов может зафиксировать детали на месте и направлять правильные подгонки, в то время как правильный коринг уменьшает материал там, где он не нужен, предотвращая впадины и поверхностные дефекты.
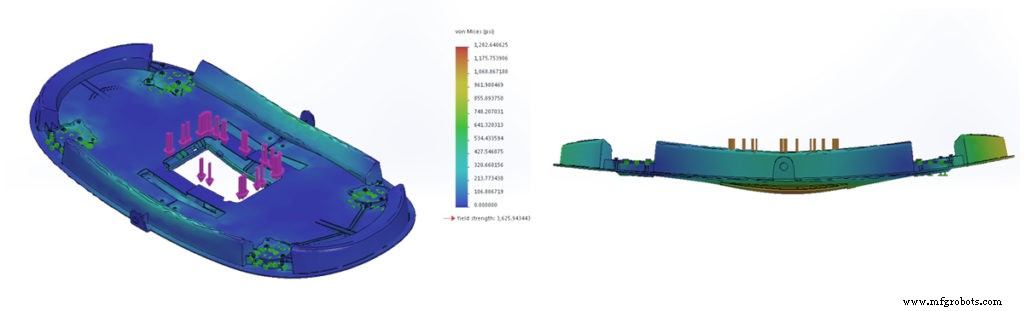
Даже если индивидуальные детали выходят чистыми, сборка все еще может страдать от невыравниваний, требующих дополнительного времени и корректировок инструментария. Проектируя с выравнивающими фичами — такими как впалые монтажные штырьки или ключи — и планируя для реалистичного tolerance stack, вы избегаете последних минут изменений, раздувающих затраты и задерживающих запуск продукта.
Принимайте тонкость вместо глянца. Гладкая внешняя кожа желательна, но она не должна компромитировать внутреннюю структуру. Избыточный материал в критических областях может создавать впадины и поверхностные дефекты. Ниже практические техники, которые опытные инженеры используют для баланса эстетики и мануфактурируемости:
- Сегментируйте широкие ребра в скелетизированные под-ребра для поддержания прочности при уменьшении материала.
- Покетните винтовые боссы у основания, создавая ров, который тонкостеннит внешнюю стенку и снижает риск впадин.
- Применяйте селективную отформовку к длинным ребрам, обеспечивая адекватную верхнюю толщину и не избыточную нижнюю.
- Корингуйте углы, где стенки корпуса встречаются, для устранения толстых диагональных участков, вызывающих изгиб или blush.
- Используйте 3D CAD инструменты рано для идентификации толстых участков и выполнения коринга до анализа течения формы.
- Применяйте эти же принципы к прототипам, будь то литые под давлением или 3D-печатные, для избежания дорогостоящих передизайнов.
- Держите финальный метод фабрикации в уме на протяжении всего дизайнерского цикла; это делает прототипы более представительными и экономит материал в аддитивном производстве.
Эти советы применимы не только к литью под давлением, но и к структурной пене и другим продвинутым материалам. Даже когда материал обещает меньше впадин, те же дизайнерские ограничения часто применяются, и их игнорирование все равно может компромитировать косметическое качество.
При выборе формовочного цеха подтверждайте, что они понимают ваши цели. Используйте CAD-визуализации для иллюстрации ожиданий; если цех не может ухватить требования, возможно, время рассмотреть другого партнера.
Интегрируя эти проверенные трюки и способствуя сотрудничеству с первого дня, вы произведете чистые, более надежные пластиковые детали, снизите затраты и ускорите time-to-market. Постройте личный «инструментарий» техник и позвольте ему направлять каждую будущую разработку продукта.
Производственный процесс
- Основные советы по станкам и инструментам, которые должен знать каждый машинист
- Мастерство алмазного инструмента: основные стратегии для обработиков
- Ключевые инсайты по цепочкам поставок, которые должен освоить каждый CEO
- Выбор правильного процесса быстрого прототипирования для успеха нового продукта
- Основные сведения о литье пластиков под давлением: Процесс, преимущества и контроль качества
- 5 ключевых инсайтов о гибкой разработке ПО, которые должен знать каждый бизнес
- Ключевые компоненты портовых кранов, которые нужно понимать для пиковой производительности
- 4 критичных навыка оператора пресс-сгибателя для качественных деталей
- Выбор правильного места разработки: мейкерспейсы, акселераторы и производственные партнеры
- Основное руководство: 5 ключевых инсайтов для инженеров-конструкторов по прототипированию листового металла