



Почему аэрокосмическая ЧПУ-обработка так дорога — технический разбор
Как оператор станков с ЧПУ на производственном участке, я часто вижу инженерные чертежи, которые выглядят безупречно на экране, но создают серьезные проблемы при импорте в наш CAD/CAM-процесс. Когда закупочные отделы получают котировки на аэрокосмическую высокоточную обработку, первая реакция — шок от цены.
Панель управления 5-осевым станком с ЧПУ раскрывает истинные драйверы этих высоких цен. Затраты обусловлены физическими реалиями резания высокопрочных сплавов, управлением структурными деформациями, предотвращением экстремального износа инструмента и выполнением строгих требований качества по стандарту AS9100. Ниже представлен технический анализ того, почему эти детали имеют премиальную стоимость, подкрепленный конкретными данными обработки и операционным опытом.
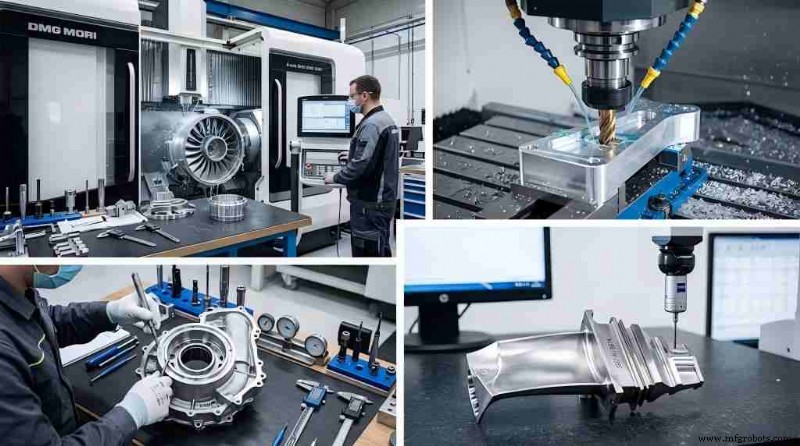
Тяжелые металлы и сложные экзотические сплавы: почему аэрокосмические материалы убивают инструменты
В обычной коммерческой ЧПУ-обработке работа с алюминием 6061 или конструкционными сталями позволяет использовать высокие частоты вращения шпинделя, агрессивные подачи и обеспечивает долгий срок службы инструмента. В аэрокосмической высокоточной обработке мы обрабатываем экзотические сплавы, разработанные для выживания под экстремальными тепловыми и механическими нагрузками. Эти свойства материалов напрямую снижают эффективность режущего инструмента.
1. Титан (Ti-6Al-4V) против стандартного алюминия
Титан Ti-6Al-4V ценится за свое соотношение прочность/вес и коррозионную стойкость, но его теплопроводность составляет всего ~6,7 Вт/м·К. Когда твердосплавная фреза вступает в контакт с титановой заготовкой, трение выделяет тепло, которое не может рассеяться через материал или стружку. Вместо этого тепло концентрируется на режущем крае, часто превышая 800 °C, что вызывает быстрое термическое трещинование и адгезивный износ. Для смягчения этого режущие скорости необходимо резко снизить, что, в свою очередь, удлиняет циклы обработки.
2. Обработка жаропрочных сплавов (Inconel 718)
Жаропрочные сплавы, такие как Inconel 718, выдерживают высокие температуры, так как их предел текучести остается стабильным даже под нагревом. Однако они подвергаются сильной закачке при резании, что приводит к сколованию при слишком медленной подаче и быстром износу по зыбу при большой глубине резания.
| Обозначение материала | Скорость резания (Vc, м/мин) | Типичный срок службы режущего края (мин) | Основной механизм износа |
|---|---|---|---|
| Алюминий 6061-T6 | 800 | 120–240 | Нарост (BUE), незначительный абразивный износ |
| Титан Ti-6Al-4V | 30–45 | 20–30 | Термическая деградация, сколы, износ по зыбу |
| Inconel 718 | 15–30 | 20–40 | Быстрая закачка, износ по зыбу глубины резания |
Коэффициент «покупка-к-полету»: превращение 90% премиального материала в стружку
Ключевым фактором стоимости в аэрокосмических структурных компонентах является переход к монолитным конструкциям, устраняющим резьбовые соединения, ниеты и сварные швы — потенциальные точки усталостного разрушения. Инженеры теперь фрезеруют сложные детали из единого кованого бруска сырья.
Эта практика создает высокий коэффициент покупка-к-полету — отношение закупленного сырья к готовой детали, пригодной для использования в авиации. В аэрокосмической отрасли эта цифра обычно варьируется от 10:1 до 20:1.
Например, обработка авиационного переборки или длинёра крыла из 200-килограммовой ковки алюминия 7075-T6 может оставить только 15 кг готовой детали. Оставшиеся 185 кг сертифицированного материала превращаются в стружку, внося существенный вклад в итоговую стоимость детали за счет закупки материала и затрат на машино-часы.
Контроль деформации тонкостенок и внутренних напряжений
Аэрокосмические детали часто содержат глубокие полости, разделенные тонкостенными ребрами или карманами толщиной 1,5 мм или менее. Обработка этих элементов вводит структурную нестабильность и деформацию детали.
Когда внешняя кожа кованой пластины удаляется, внутренние остаточные напряжения нарушаются, вызывая искривление, изгиб или скручивание во время или после обработки. Тонкие стенки также не обладают жесткостью и подвержены треску — высокочастотной вибрации, ухудшающей чистоту поверхности (обычно 0,8–1,6 мкм Ra) и способной привести к разрушению стенок.
Для борьбы с деформацией тонких стенок необходима строго последовательная, многоступенчатая технология:
- Черновая обработка: Равномерное удаление основного материала с обеих сторон для балансировки освобождения остаточных напряжений.
- Снятие напряжений / закачка со старением: Извлечение детали из приспособлений и проведение термического цикла снятия напряжений.
- Получистовая обработка: Переустановка детали в специализированные приспособления и обработка до 0,25 мм от конечных размеров.
- Финишный проход высокой точности: Выполнение высокоскоростной обработки с малой глубиной резания для достижения геометрических допусков без избыточных режущих сил.
Эта многоступенчатая последовательность увеличивает время наладку, затраты на манипулирование и общее использование станка.
Скрытые затраты: 5-осевые станки, специализированные приспособления и строгий контроль качества AS9100
1. Жесткая 5-осевая кинематика
Аэрокосмические компоненты имеют сложные криволинейные геометрии, которые невозможно изготовить на стандартных 3-осевых фрезерных станках. Требуются высокоточные 5-осевые центры одновременной обработки с жесткими шпинделями для работы с титаном и достижения позиционирующей точности ±0,002 мм или лучше. Приобретение, обслуживание и термокомпенсационная калибровка этих станков добавляют к часовой ставке цеха.
2. Специальные приспособления и закрепление
Стандартные тиски и зажимы не могут удерживать тонкостенные аэрокосмические детали без деформации. Мы проектируем и изготавливаем на станках с ЧПУ выделенные модульные вакуумные приспособления или профильные челюсти, обеспечивающие равномерную поддержку детали по всей ее геометрии.
3. 100% прослеживаемость и НК
Каждая аэрокосмическая деталь требует полной документации производства. Согласно AS9100, услуги ЧПУ-обработки должны обеспечивать полную прослеживаемость материала, включая сертификаты качества (MTR), подтверждающие партию плавки сырья. После обработки детали проходят размерный контроль на КИМ и подвергаются методам НК, таким как капиллярный контроль (LPI) или ультразвуковое тестирование, для обнаружения подповерхностных микротрещин перед окончательными покрытиями.
Как конструкторы могут снизить стоимость аэрокосмической ЧПУ-обработки
Хотя аэрокосмические компоненты должны соответствовать строгим критериям производительности, инженеры-конструкторы могут модифицировать геометрию для повышения эффективности обработки и снижения износа инструмента.
1. Избегайте острых внутренних углов
Острые внутренние углы 90° с радиусом 1 мм или менее заставляют использовать фрезы малого диаметра, которые хрупки и требуют медленных подач для предотвращения поломки. Увеличение радиусов углов позволяет использовать более крупные, жесткие резьбовые фрезы с вставками, максимизируя интенсивность удаления материала.
2. Смягчайте допуски там, где это допустимо
Назначение жестких допусков (например, ±0,005 мм) на некритических поверхностях экспоненциально увеличивает стоимость. Наладчик вынужден делать много проходов, часто останавливать станок для измерений и вручную корректировать компенсации износа. Резервируйте жесткие допуски для критических стыковочных поверхностей или посадочных отверстий под подшипники.
3. Унифицируйте толщину стенок
Переменная толщина стенок в одном кармане требует сложных траекторий инструмента и множественных смены инструмента. Унификация профилей стенок позволяет использовать единые черновые и чистовые режимы, снижая накладные расходы на программирование и цикл обработки.
Подводя итог, стоимость аэрокосмической высокоточной обработки отражает строгие физические и нормативные условия авиационного и оборонного секторов. Плохая обрабатываемость экзотических материалов, большие отходы материала, контроль деформации тонких стенок и исчерпывающие требования прослеживаемости сходятся, создавая высокозатратный производственный ландшафт.
Часто задаваемые вопросы
В1: Какой алюминиевый сплав лучше всего подходит для легких аэрокосмических конструкций?
О1: Алюминий 7075-T6 — основной выбор для структурных компонентов благодаря высокому пределу текучести, сравнимому с некоторыми сталями, хотя он имеет более низкую коррозионную стойкость, чем сплавы 6000-й серии. Для лучшей сварки и морской коррозионной стойкости предпочтительны 5-я (например, 5083) и 6-я (например, 6061) серии.
В2: Как износ инструмента влияет на стоимость ЧПУ-обработки?
О2: Резание титана или Inconel требует передовых твердосплавных фрез с PVD-покрытиями, которые затупляют уже через 20–30 минут непрерывного резания. Замена расходников, смена инструмента и перекалибровка добавляют значительные трудовые и материальные затраты.
В3: Сколько времени занимает производство сложных аэрокосмических деталей на ЧПУ?
О3: Сроки обычно составляют от 6 до 12 недель в зависимости от закупки сертифицированного материала, проектирования приспособлений, множественных циклов снятия напряжений и испытаний по AS9100.
Связанные руководства
Промышленные технологии
- Ограничения усилителя с общим эмиттером: искажения, температура, высокочастотные проблемы
- Гибридное производство: интеграция металлических аддитивных и субтрактивных технологий
- Резисторы: основы, типы и практические применения
- Netzsch запускает низкообслуживаемый винтовой роторный насос
- Освоение сверления нержавеющей стали: 6 проверенных техник для машинистов
- Реализация безопасных SFTP-загрузок в IEC 61131-3 с использованием Curl
- Дедлайн MUTCD по ретрoreфлективности: обеспечьте соответствие дорожных знаков стандартам к 14 июня 2014 года
- Google представляет ИИ с человеческим голосом на базе технологии Tacotron 2
- Полиуретановое литье: от прототипа к производству — быстро, экономично, гибко по дизайну
- Текстура древесины: структура, виды волокон и влияние на свойства