



Проволочная ЭРС: принцип работы и значение процесса
Когда люди думают об обработке, токарные и фрезерные станки могут быть первым, что приходит в голову. Тем не менее, существует множество других процессов обработки, которые могут быть даже лучше подходящими для определенных приложений. Одним из таких методов является электроэрозионная обработка (ЭРС).
Эта статья предоставит более детальный взгляд на функцию и возможности одного конкретного типа электроэрозионной обработки — проволочной ЭРС.
Что такое проволочная электроэрозионная обработка?
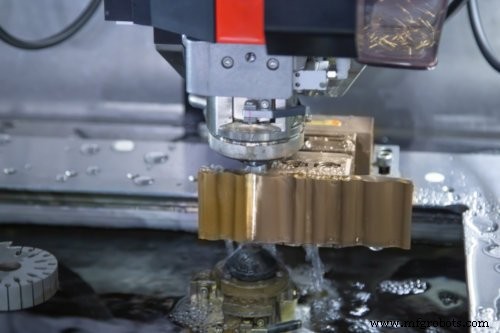
Проволочная ЭРС — это тип ЭРС, который использует провод, непрерывно проходящий через заготовку, для резки сложных форм с тесными допусками и минимальным зазором реза. Этот процесс особенно полезен для точной резки через проводящие материалы, которые являются одновременно твердыми и толстыми, причем некоторые станки способны резать материалы толщиной более 300 мм.
Разные виды ЭРС используют одни и те же основные принципы работы, как мы обсуждали в предыдущей статье. По сути, электрод и диэлектрическая жидкость работают вместе для распада микроскопических частиц проводящей заготовки с помощью электричества. Хотя каждый электрический разряд, или искра, может удалять лишь крошечное количество материала, процесс происходит сотни тысяч раз в секунду.
В проволочной ЭРС невероятно тонкий провод выступает в роли катода, а проводящая заготовка — в роли анода. Провод проходит между двумя направляющими, способными двигаться независимо для создания уникальных форм. Это вносит некоторые ограничения на возможности процесса, однако, так как провод обычно должен проходить через всю заготовку.
Подобно другим типам ЭРС, катод и анод обычно не делают физического контакта. Вместо этого высокая разность электрических потенциалов (напряжение) между проводом и заготовкой вызывает ионизацию в диэлектрической жидкости, делая её электропроводной.
Простыми словами, результатом является искра, которая плавит или испаряет и отшельнивает крошечные частицы как электрода-провода, так и заготовки, называемые ЭРС-щепками. Эти микроскопические ЭРС-щепки затем смываются и фильтруются в циркуляции диэлектрической жидкости.
Как работает проволочная ЭРС?
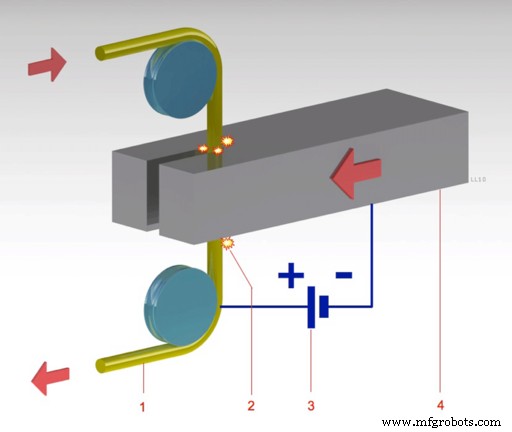
Пример «Проволочной ЭРС» авторства LaurensvanLieshout
Общественное достояние, через Wikimedia Commons
Поскольку электрод-провод повреждается при искровом разряде, его необходимо непрерывно подавать через заготовку и восполнять. Точно так же диэлектрическая жидкость, обычно деионизированная вода в проволочной ЭРС, циркулируется, фильтруется и деионизируется для предотвращения нерегулярного искривания.
Проволочная система и диэлектрическая жидкость составляют две основные компоненты проволочной ЭРС, которые должны работать в синхронизации для обеспечения эффективных, точных резов и высококачественной шероховатости поверхности.
Проволочная система
Провод в проволочной ЭРС обычно сделан из латуни или меди, иногда с цинковым покрытием для улучшения стабильности и эффективности. Провод очень тонкий, обычно 0,3 мм в диаметре или менее, поэтому постоянное эрозионное повреждение от искривания быстро изнашивает его. Как таковое, свежий провод должен постоянно подаваться через заготовку с помощью бобин, содержащих несколько километров провода. Поврежденный провод затем перерабатывается в конце процесса.
Диэлектрическая жидкость
Деионизированная вода выполняет три основные функции в проволочной ЭРС:
- Обеспечение среды для помощи в контроле мощных искр,
- Промывка ЭРС-щепок с заготовки и провода, и
- Охлаждение заготовки для предотвращения чрезмерного теплового напряжения.
Когда она работает правильно, деионизированная вода должна действовать как изолятор между электродом-проводом и заготовкой до тех пор, пока между ними не возникнет достаточно высокая разность электрического заряда. Это позволяет своего рода контролируемому хаосу, так как искры в разных точках будут иметь похожие «силы», создавая гладкий ровный рез в непосредственной близости от провода. Избыточные загрязнения могут ослабить изоляционные свойства воды, позволяя более хаотичному и нестабильному искриванию.
Именно поэтому диэлектрическая жидкость должна постоянно смываться для предотвращения накопления ЭРС-щепок и ионов в воде. Для эффективного этого заготовка должна быть погружена и иметь постоянный поток деионизированной воды непосредственно через зону резания.
Текущая жидкость также отводит тепло от зоны реза для предотвращения перегрева, который мог бы вызвать тепловое напряжение в заготовке. Особенно в очень толстых материалах поток жидкости должен быть тщательно контролироваться для управления зоной теплового влияния (ЗТВ) в заготовке. Чрезмерное тепловое напряжение может вызвать микротрещины и измененные свойства материала بالقرب резаной поверхности.
Проволочная ЭРС: преимущества и ограничения
С лучшим пониманием того, как работает этот производственный процесс, стоит создать резюме его основных сильных и слабых сторон.
Главные преимущества использования проволочной ЭРС в том, что она:
- Одна из предпочтительных методов для резки очень твердых материалов, особенно когда угол реза не перпендикулярен рабочей поверхности.
- Способна достигать очень тесных допусков (в пределах ±0,012 мм), с минимальным зазором реза и без конусообразности на протяжении всего реза.
- Подходит как для очень тонких, так и для очень толстых материалов без значительного влияния на качество реза или вызывая деформацию детали.
- Отлично подходит для создания очень высококачественной шероховатости поверхности, особенно после использования проходов шлифовки для сглаживания быстрого начального чернового реза.
- Полностью ЧПУ-процесс, означающий, что операторы обычно нужны только для загрузки и разгрузки расходников и деталей. Следовательно, процесс может быть трудоэкономичным.
Главные ограничения и недостатки проволочной ЭРС в том, что она:
- Совместима только с проводящими материалами.
- Обычно неэффективна для использования с гетерогенными материалами, такими как углеродно-пластиковые композиты, и нечистыми материалами, такими как дешевая инструментальная сталь с крупными включениями.
- Иногда более затратна по времени, чем другие подходящие процессы, в зависимости от условий.
- Не способна сверлить отверстия, которые могут потребоваться начать другим процессом, таким как ЭРС с пробоем отверстия, если требуется проектом.
- Потенциально более дорогая, чем альтернативы вроде водорезной резки, особенно когда речь идет об расходнике.
Другим соображением может быть то, что проволочная ЭРС может вносить тепловые напряжения в заготовку, меняя свойства материала или индуцируя микротрещины. С другой стороны, однако, она не передает никаких механических сил резания на заготовку.
Является ли проволочная ЭРС правильным процессом для вас?
Если перечисленные выше потенциальные ограничения не применяются к вашему проекту, проволочная ЭРС оказывается исключительным методом для резки твердых материалов с большой толщиной. Этот процесс синонимичен точности, аккуратности, последовательности и высокому качеству.
Это означает, что проволочная ЭРС регулярно применяется для деталей со сложными геометриями и тесными допусками, особенно при использовании передовых материалов. Хрупкие компоненты медицинских устройств, высокоточные аэрокосмические детали и инструментарий из особенно твердых материалов, таких как титан — отличные применения для этого производственного процесса.
Если вы хотите узнать, как проволочная ЭРС может произвести ваши высокоточные детали, ознакомьтесь со нашей страницей услуг проволочной ЭРС, чтобы увидеть, что Gensun может предложить.
Станок с ЧПУ
- Что такое тумблер-пресс? Как он работает и почему важен
- Демагнитизаторы: как они добавляют или удаляют магнетизм с инструментов
- Абразивная струйная обработка: как работает, преимущества и практические применения
- Трансферная литье: процесс, преимущества и варианты
- Что такое солнечный инвертор? Как он преобразует солнечную энергию в пригодную электричество
- Понимание обфусцированных VPN‑серверов: как они работают и почему это важно
- 3D-печать: технологии, процессы и принцип работы
- Понимание дуговой сварки: виды, принцип работы и ключевые преимущества
- Угловой транспортир (Bevel Protractor): как измеряет углы и почему это важно
- Понимание ЧПУ-расточных станков: принцип работы и ключевые преимущества