



Эволюция литья пластика под давлением: от зарождения к современному производству
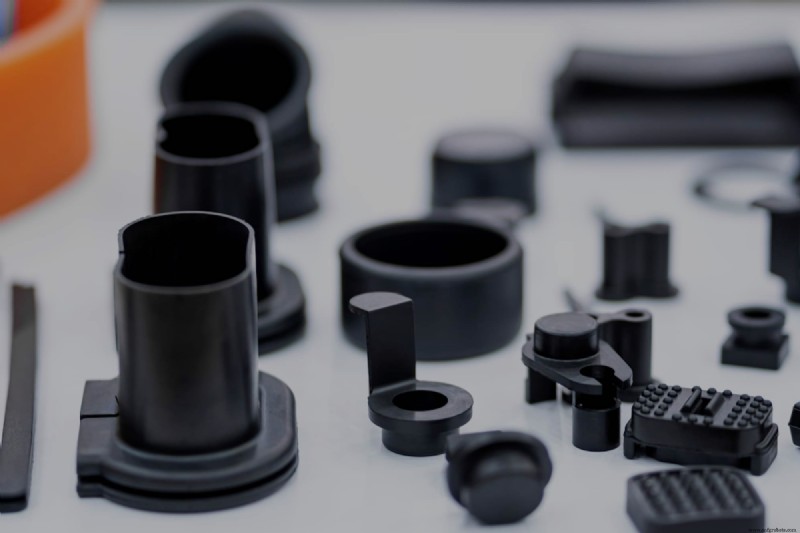
Литье пластика под давлением — популярный производственный процесс, позволяющий командам разработчиков быстро создавать большие объемы идентичных деталей с последовательно высоким качеством. Процесс работает путем впрыска расплавленного пластика через нагретый и прессованный под давлением сопло в прочный, термостатируемый металлический формовочный инструмент. После охлаждения детали форма открывается, деталь извлекается, форма закрывается, и цикл повторяется.
Развитие и появление пластикового производства
История литья пластика под давлением начинается в 1868 году, когда изобретатель Джон У. Хайятт запатентовал процесс создания целлулоида — материала, изначально предназначенного для замены слоновой кости в бильярдных шарах. В 1872 году Хайятт и его брат Айзек запатентовали первую машину для литья под давлением, использовавшую простой плунжерный механизм для проталкивания целлулоида через нагретый цилиндр в форму. Это устройство привело к развитию бурно растущей производственной отрасли, выпускавшей пуговицы, гребни, вкладыши для воротников и другие изделия из целлулоида.
В начале 1900-х годов стали доступны растворимые формы целлюлозного ацетата, предложив гораздо менее легковоспламеняющуюся замену предыдущим материалам. В преддверии Второй мировой войны были разработаны многие термопласты, широко используемые сегодня — включая полистирол и поливинилхлорид (ПВХ).
Влияние Второй мировой войны на производство пластмасс
Развитие военной техники, включая авиацию, линейные корабли, танки и другие виды оружия, потребовало огромных количеств сырья во время Второй мировой войны. Послевоенный промышленный бум, пережитый многими развитыми западными странами, совпал с стремительно растущим спросом на доступные материалы для массового производства деталей. Это во многом было обусловлено тем, что война прервала глобальные судоходные пути и потребовала добычи огромного количества природных ресурсов для производства танков, кораблей и другой военной продукции, что привело к мировому дефициту каучука и металлов.
Термопласты представили собой доступные варианты, способные заполнить многие рыночные ниши, возникшие из-за дефицита материалов. Литье под давлением позволило производителям быстро и стоимоэффективно выпускать детали большими объемами. По мере того как рынки и цепочки поставок по всему миру сместились в сторону пластика, литье под давлением стало неотъемлевой частью современных производственных компаний.
В 1946 году экструдерная винтовая машина Джеймса Уотсона Хендри произвела революцию в современной сфере литья пластика под давлением. Вращающийся винт машины дал оператору лучший контроль над производственным процессом, что привело к значительному улучшению качества литых под давлением деталей. Хендри также стал пионером процесса газопомощного литья под давлением, которое сделало возможным производство длинных и сложных полых деталей.
Во второй половине двадцатого века пластические материалы стали более совершенными и конкурентоспособными, предлагая сравнимую с некоторыми металлами прочность при значительно меньшем весе.
К 1970-м годам производство пластмасс обогнало сталелитейное по доле рынка, а появление легких алюминиевых форм в 1990-х годах предложило более быструю и экономичную альтернативу стальным инструментам в некоторых случаях.
Будущее литья пластика под давлением
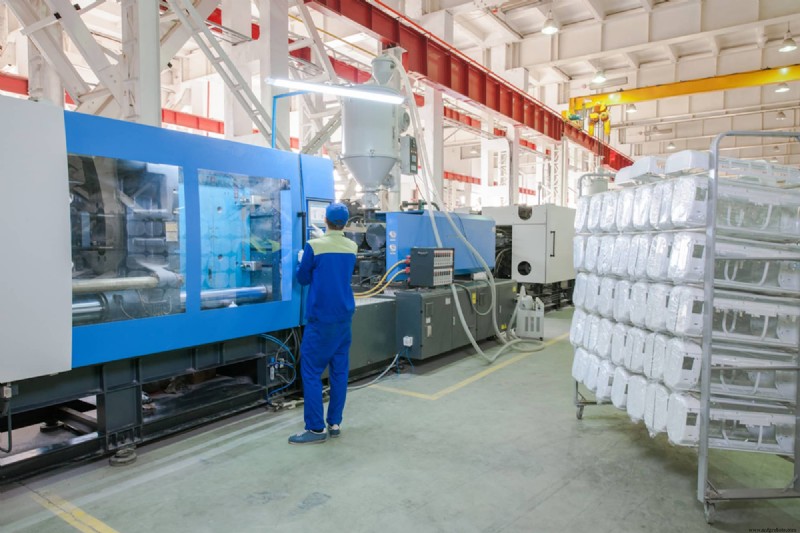
Будущее отрасли литья пластика под давлением выглядит многообещающе: несколько новых технологий демонстрируют большой потенциал.
Технологии Интернета вещей (IoT), такие как датчики и решения автоматизации, например, обеспечивают расширенную связность по всей производственной системе. Это дает лучшую видимость статуса процесса литья под давлением и позволяет производителям выпускать детали более высокого качества при сниженных затратах. Автоматизированные решения, такие как роботизированные разгрузчики, способные более эффективно ставить и снимать детали, могут использовать программируемые настройки, датчики и другие функции IoT для сокращения производственных сроков без ущерба для качества деталей.
Микро-литье под давлением — еще один новый процесс, применяющий механизмы литья под давлением в микромасштабе. Это особенно интересно в сфере производства медицинских устройств, где технология может позволить командам разработчиков проектировать более мелкие узлы устройств, способные выполнять потенциально спасающие жизни процедуры с использованием менее инвазивных методов и инструментов.
Экологически чистые материалы для литья под давлением все больше востребованы. Хотя большинство термопластов можно регенерировать и повторно использовать простым плавлением и реинтеграцией, сторонники устойчивого развития добиваются более амбициозных целей. Нестандартное мышление ведет производителей к разработке и использованию материалов с меньшим или нулевым содержанием термопласта, включая новые поколения растительных материалов — пластиков на основе кукурузы и льна.
Подходит ли литье пластика под давлению для вашей детали?
Литье под давлением позволяет производителям выпускать детали последовательного качества в огромных количествах — ключевую возможность для современного производства. Сотрудничайте с Fast Radius для вашего следующего проекта, и мы поможем вам извлечь максимум из производственного запуска. Свяжитесь с нами сегодня, чтобы начать.
Промышленные технологии
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Литьё под давлением против механической обработки пластиков: как выбрать процесс для кастомных крепежей
- Как литье пластика под давлением повышает эффективность и прибыльность бизнеса
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Литье пластиков под давлением движет инновациями в автомобильной промышленности
- Топ материалов для литья пластиков под давлением для высокого качества и производительности
- Освоение пластикового литья под давлением для эффективного производства
- Ключевые преимущества услуг литья пластика под давлением
- Премиальные, экономичные услуги литья пластиков под давлением
- Лучшие пластики для литья под давлением: свойства и выбор материала