



Ключевые факторы для превосходного проектирования падов печатных плат для корпусов QFN
С развитием технологий корпуса электронных компонентов в сторону миниатюризации, легкого веса и высокой производительности, тенденцией развития электронных компонентов стало увеличение функциональной плотности компонентов и уменьшение расстояния между входными и выходными терминалами, что лучше всего демонстрируется технологией автоматической сборки, основанной на SMT (поверхностном монтаже). Для реализации поверхностного монтажа компонентов первым шагом является изготовление соответствующих падов на печатной плате для получения структурированной печатной платы. Затем технология трафаретной печати применяется для нанесения паяльной пасты на поверхность падов печатной платы. Наконец, нагрев выполняется для превращения паяльной пасты в жидкость, которая формирует жидкий мост между выводами компонентов и падом печатной платы. Под влиянием паяльной маски на печатной плате расплавленная паяльная паста ограничивается соответствующей областью паяльного пада, чтобы предотвратить мостики между паяльными соединениями, таким образом реализуется автоматическая сборка чипа на печатной плате. В зависимости от типов корпусов, круглые и прямоугольные паяльные пады в основном выбираются, то есть BGA (массив шариковой сетки) и QFN (плоский квадратный корпус без выводов). Если вы хотите узнать больше о BGA, достаточно всего ЧЕТЫРЕХ шагов.
Вики QFN
По сравнению с другими компонентами с разными типами корпусов, корпус QFN спроектирован для прямой пайки на печатной плате или субстрате FPC. Он способен обеспечивать лучшее теплоотведение благодаря своим открытым металлическим падам на дне. Кроме того, корпус QFN обладает отличной электрической характеристикой, так как его выводы короче, чем у компонентов с продолженным корпусом. Поэтому имеет большое значение проектировать пады QFN на печатной плате, чтобы поддерживать и обеспечивать высокую надежность и производительность печатной платы.
Угол смачивания
Поскольку размер выводов QFN и расстояние между выводами относительно малы, мостик паяльного соединения или лженаплавка могут быть вызваны из-за точного количества покрытия паяльной пастой. Поэтому рациональное проектирование размера пада печатной платы на основе толщины трафарета (h₀) очень полезно для процента успешной пайки. Предположим, что угол смачивания паяльного олова на паде паяльного соединения (θₐ) составляет 30°, а угол смачивания паяльного олова на паяльной маске (θᵣ) — 160°. Если пренебречь шероховатостью поверхности пада, угол смачивания можно приближенно рассматривать как угол продвижения или отхождения трехфазной линии контакта. В соответствии с практической технологией пайки компонентов QFN, разумный контроль температурных кривых переплавки при идеальных условиях с полностью расплавленным паяльным оловом и смачиваемой поверхностью пада способен как обеспечить эффективность пайки, так и помочь компонентам достичь баланса автоматической сборки пайки. Если пад разумно спроектирован, идеальное состояние паяльных соединений не только соответствует требованиям электрической характеристики печатной платы и механического соединения, но и избегает отказов паяльных соединений, таких как мостики и лженаплавка. В этом свете состояние паяльных соединений должно удовлетворять следующим формулам:
а. Когда паяльные соединения внутри QFN полностью распределены на паде печатной платы, θₐ ≤ θⱼ(Zᵤ) ≤ θᵣ, θⱼ(0)=30°, x₃(0)=x₄(0)=Dₓ₄
б. Когда олово снаружи QFN растет в боковой паде,
(1) θⱼ(Zᵤ)=θₛ₃+90°, θ₄(0)=30°, θ₃(0)=30°,
(2) x₃(0)=x₄(0)=Dₓ₄(0), x₃(Zᵤ)=0.
Проектирование пада
В этой формуле θₛ₃ равно θₐ, оба являются углом смачивания паяльного олова на боковом паде.
В вертикальном направлении уравнение статического равновесия мостика жидкости:
P_d L_y(x₃(0)-x₄(0)+L_x)+W_z-[T(x₃(0)-x₄(0)+L_x)(sinθ₂(0)+sinθ₁(0))+T L_y(sinθ₃(0)+sinθ₄(0))]-ρgV₀=0
Интенсивность давления на дне паяльных соединений (P_d): P_d=[T(x₃(0)-x₄(0)+L_x)(sinθ₂(0)+sinθ₁(0))+T L_y(sinθ₃(0)+sinθ₄(0))+ρgV₀-W_z]/[L_y(x₃(0)-x₄(0)+L_x)]
В этих формулах ρ относится к плотности жидкости паяльного олова; T относится к поверхностному натяжению жидкости паяльного соединения; x₃(0) и x₄(0) относятся к скольжению двух концов жидких паяльных соединений на дне жидкости пада; θ₁(0) и θ₂(0) относятся к контактным углам по обе стороны, образованным жидкость-газ интерфейсом по обе стороны паяльных соединений и поверхностью нижнего пада, в то время как θ₃(0) и θ₄(0) относятся к контактным углам на обоих концах, образованным жидкость-газ интерфейсом по обе стороны; V₀ относится к объему паяльного соединения; W_z относится к приложенной силе пада на конце чипа и паяльного соединения в вертикальном направлении.
В пределах формул (1) и (2), рамовые кривые паяльных соединений могут сделать граничные условия эквивалентными начальным условиям на верхнем конце паяльных соединений на основе эффективного метода решения начальных задач. Поскольку решение начальной задачи не способно удовлетворить требование, что z равно 0, оно преобразуется в эквивалентную задачу в терминах минимизации целевой функции, отображенной в Уравнении (3).
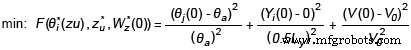
Эта минимизированная целевая функция может быть применена для определения идеального размера проектирования пада Dₓ₄.
Кроме того, геометрические особенности угла обмотки олова пада печатной платы должны быть приняты во внимание. В этом свете размер расширения пада должен соответствовать примерно следующему уравнению: 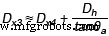
В этом уравнении D_h относится к толщине открытого бокового пада снаружи чипа. Через оптимизацию неявных переменных, ожидаемое требование к ошибке выполняется целевой функцией, и размеры падов внутри и снаружи (Dₓ₄ и Dₓ₃) могут быть рассчитаны с необходимостью выполнения бокового значения на нижнем конце.
Этот метод обеспечивает то, что пад, подходящий для QFN, может быть хорошо спроектирован для достижения высокой электрической характеристики как этого компонента, так и печатной платы. Затем, с профессиональной и квалифицированной способностью сборки, PCBCart способен превратить ваш идеальный дизайн в реальность.
Полезные ресурсы:
• Введение в технологию Via-in-pad (VIP)
• Требования проектирования печатных плат SMT Часть первая: Проектирование паяльного пада некоторых обычных компонентов
• Требования проектирования печатных плат SMT Часть вторая: Настройки соединения пад-трасса, сквозные отверстия, тестовые точки, паяльная маска и шелкография
• Требования трафаретного проектирования для компонентов QFN для оптимальной производительности монтажа печатных плат
• Полнофункциональный сервис производства печатных плат от PCBCart — множество ценностных опций
• Продвинутый сервис монтажа печатных плат от PCBCart — от 1 штуки
Промышленные технологии
- Выбор правильного ПО для проектирования печатных плат: экспертное сравнение и рекомендации
- Проектирование печатных плат высокого напряжения: Материалы, безопасность и лучшие практики
- Производство печатных плат в эру 5G: тренды и вызовы
- Основные советы для успешной сборки печатных плат
- Быстрое реагирование на частые дефекты печатных плат: Руководство
- Ключевые стратегии проектирования импеданса для гибко-ригидных печатных плат
- Оптимизация проектирования печатных плат для РЧ-схем и ЭМС в эпоху 4G
- Основные рекомендации по проектированию печатных плат для современных смартфонов
- Гарантия успеха с первой попытки в ЭМС-проектировании печатных плат
- Три ключевые стратегии проектирования для оптимальной ЭМС в печатных платах ноутбуков