



Экспертные рекомендации по проектированию RF и микроволновых печатных плат
В настоящее время RF/микроволновые печатные платы широко применяются во множестве портативных беспроводных устройств и коммерческих отраслях, включая медицину, связь и др. Поскольку RF (радиочастотные)/микроволновые цепи являются цепями с распределенными параметрами, склонными к кожному эффекту и эффекту связи, помехи и излучение в цепях трудно контролировать при практическом проектировании печатных плат. Типичные проблемы включают перекрестные помехи между цифровыми и аналоговыми цепями, шумовые помехи от источников питания и аналогичные проблемы, вызванные неудачной компоновкой. Следовательно, балансирование преимуществ и недостатков в проектировании печатных плат и попытка минимизировать помехи — критически важный аспект проектирования RF/микроволновых печатных плат.
Каждый проект уникален, но опыт играет роль отличного учителя, и инженер производства способен предлагать решения для основных подводных камней. В этой статье будут представлены и обсуждены подробные рекомендации по проектированию печатных плат для RF/микроволновых приложений.
Как определить материалы подложки?
Как ранний этап проектирования цепи, выбор материала подложки играет ключевую роль в проектировании RF/микроволновых печатных плат, так как оптимальный материал способствует отличной производительности и высокой надежности конечных изделий. При выборе материала подложки в соответствии с вашим проектом печатной платы необходимо сосредоточиться на таких аспектах, как относительная диэлектрическая проницаемость, тангенс потерь, толщина, среда и др. Далее будет подробно описана их значимость и идеальные подходы к выбору.
• Относительная диэлектрическая проницаемость
Относительная диэлектрическая проницаемость — это отношение диэлектрической постоянной к диэлектрической постоянной вакуума. Относительная диэлектрическая проницаемость материалов подложки для RF/микроволновых печатных плат должна быть достаточно высокой для удовлетворения требований по пространству и весу. Другие приложения, такие как высокоскоростное взаимосоединение, напротив, требуют крайне низкой относительной диэлектрической проницаемости для получения высокоимпедансных цепей с допустимой шириной линии и толерантностью импеданса.
Перед окончательным определением материалов подложки необходимо подтвердить некоторые параметры: ширину линии для определенного диапазона толщины платы, длину волны рабочей частоты цепи и приблизительные габариты ведущих компонентов. Необходимо нарисовать esquisse схемы печатной платы, чтобы установить допустимые максимальные и минимальные значения относительной диэлектрической проницаемости.
Кроме того, отклонение относительной диэлектрической проницаемости, предоставляемое производителем материала подложки, должно быть достаточно низким, чтобы электрические характеристики оставались в пределах допуска.
• Тангенс потерь
Диэлектрические потери — функция тангенса потерь и относительной диэлектрической проницаемости. Для некоторых материалов подложки диэлектрические потери на единицу длины могут быть компенсированы применением более коротких линий, что также уменьшает потери в проводнике, что жизненно важно, когда потери в проводнике становятся очевидными в высокочастотной ситуации. Таким образом, при оценке параметров потерь компонентов в некоторых цепях оцениваются потери на единицу длины или частоты вместо обычных потерь на единицу длины линии при заданной частоте.
В определенном частотном диапазоне потери материала подложки должны быть достаточно низкими для соблюдения требований к входной/выходной мощности с избежанием проблем рассеивания тепла. Кроме того, мощностная характеристика некоторых элементов цепи (например, фильтров) должна сохранять крутой характер частотного среза для соответствия электрическим требованиям. Естественно, диэлектрические потери влияют на эту частотную характеристику.
• Толщина
Толщина материала подложки связана со следующими элементами проектирования:
a. Ширина трассы. Для поддержания заданного характеристического импеданса толщина подложки должна быть уменьшена для соответствия требованию уменьшения ширины трассы. Высокоимпедансная трасса на тонкой подложке, возможно, потребует крайне малой ширины трассы при производстве.
b. Механические характеристики. Цепи, построенные на неподдерживаемой тонкой подложке, могут изгибаться, деформироваться или искривляться, чего не случится с жесткими и термореактивными материалами.
c. Размерная стабильность. Обычно тонкие подложки хуже работают по размерной стабильности, чем толстые. К тому же тонкие подложки создают проблемы для производителя или приводят к повышению затрат.
d. Стоимость. Обычно подложки, толстые на единицу площади, дороже тонких на единицу площади.
e. Конформируемость. Для печатных плат, которые нужно изгибать в простые формы (цилиндр, конус), тонкие платы способны изгибаться до меньшего радиуса кривизны без разрушения материала подложки или медной фольги.
f. Диэлектрический пробой. Для параллельных плат тонкий диэлектрик имеет пропорционально более высокое пробое напряжение, чем толстый материал.
g. Мощностная способность. Мощностная способность высокочастотных печатных плат ограничена двумя аспектами, которые могут быть смягчены увеличением толщины подложки. С одной стороны, высокая мощность может частично рассеиваться через тепло. С другой стороны, высокий пиковый уровень мощности может привести к коронному разряду, генерирующему электричество и сокращающему срок службы материала подложки.
• Среда
Производство печатных плат и операционная среда накладывают ограничения на выбор материала подложки. Основные характеристики материала, которые следует учитывать:
a. Температурная стабильность. Операционные и технические наивысшие и наименьшие температуры должны быть гарантированы, и предел температуры должен быть указан как «пиковый» или «непрерывный». Изменение электрических характеристик должно быть рассчитано при пиковой температуре и сравнено с проектными требованиями. Печатные платы не смогут работать в диапазоне интервальных пиков температур, поэтому «непрерывная» температура должна использоваться для оценки производительности. Постоянное повреждение механических характеристик печатной платы должно проверяться в «интервальном» предельном диапазоне температур.
b. Влагостойкость и химическая стойкость. Материалы подложки должны поглощать малое количество влаги, чтобы электрические характеристики печатной платы не снижались заметно во влажной среде. В конце концов, дополнительные меры экологической защиты вызывают дополнительные затраты на производство и компромиссы в проектировании. Применяемые техники должны быть совместимы с химической и растворительной стойкостью материала подложки.
c. Антирадиационная производительность. Когда RF/микроволновые печатные платы применяются в космических или ядерных приложениях, материалы подложки подвергаются массированной ионизирующей радиации. Влияние ионизирующей радиации на механические и электрические характеристики подложки должно быть обеспечено и оценено. Кроме того, его кумулятивный эффект должен быть обеспечен и сравнен со сроком эффективной эксплуатации печатной платы.
• Другие правила проектирования, касающиеся материала подложки
a. Прилипание медной фольги должно быть достаточно высоким для выдержки приложения и производственной среды, чтобы не вызвать постоянного повреждения.
b. Относительная диэлектрическая проницаемость меняется с температурой, что может влиять на электрические характеристики в рабочем температурном диапазоне.
c. Надежность поверхностно-монтируемых устройств (SMD) и металлизированных отверстий (PTH) связана с КТР (коэффициентом теплового расширения).
d. Теплопроводность материала подложки влияет на проектирование с учетом тепловых проблем.
e. При выборе корпуса и монтажа необходимо заранее учитывать изгиб платы.
f. Механические характеристики, вероятно, повлияют на сборку и монтаж.
g. Удельный вес материала подложки определяет вес печатной платы.
h. Коэффициент теплового расширения (КТР) должен быть тщательно учтен при проектировании предельных температур среды и высокомощных компонентов, а также при применении рефлоу-пайки или других высокотемпературных технологий производства.
i. Электрическое сопротивление, вероятно, будет элементом, связанным с электрической производительностью, особенно когда высокоимпедансные линии передают высокое напряжение, например, каскад усиления мощности.
Как обрабатывать электрические характеристики?
Ключевые высокочастотные электрические характеристики содержат характеристический импеданс (Z₀), коэффициент затухания (α) и скорость передачи сигнала (v). Характеристический импеданс и скорость передачи сигнала определяются эффективной относительной диэлектрической проницаемостью, а потери сигнала — коэффициентом затухания.
Среди всех возможных передаточных структур, таких как полосовая линия (stripline), микрополосковая линия (microstrip), биполярный импульс или желоб, полосовая и микрополосковая линии наиболее широко применяются в проектировании микроволновых цепей и обычно зависят от мягкого базового материала. Для полосовой или микрополосковой линии отношение между расстоянием до земли и шириной проводника, толщиной проводника и расстоянием между связанными проводниками сильно влияет на характеристический импеданс и коэффициент затухания. В определенном частотном диапазоне и на структуре линии передачи коэффициент затухания, относительная диэлектрическая проницаемость и характеристический импеданс могут обладать частотной зависимостью.
Когда поперечное сечение полосовой линии или микрополосковой линии больше длины волны в диэлектрике, другие (высшие) режимы передачи становятся значимыми, что ухудшает электрические характеристики линий передачи. По мере роста скорости сигнала и частоты размеры линий передачи должны пропорционально уменьшаться для избежания высших мод, требуя применения более тонких материалов подложки при сохранении заданного характеристического импеданса.
• Полосовая линия (Stripline)
Полосовая линия — структура линии передачи, включающая линию сигнала и две более широкие земли, параллельные линии сигнала, которая зажата между ними. На рисунке ниже показана типичная полосовая линия в поперечном сечении, извлеченная из IPC-2252.
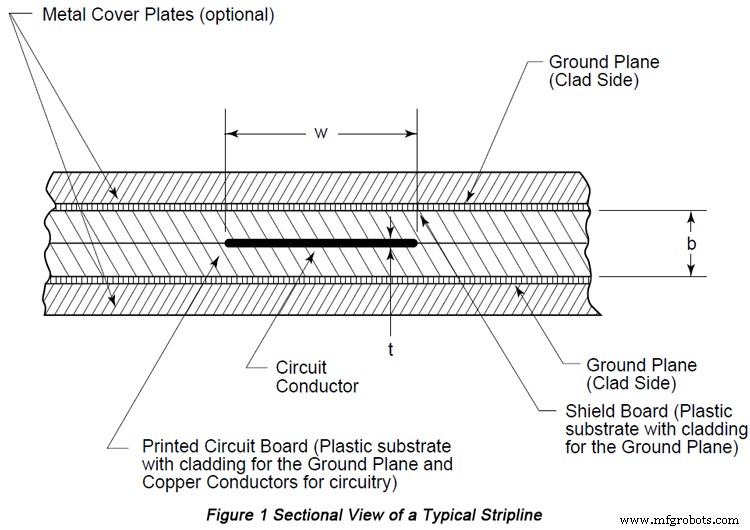
Формулы характеристического импеданса полосовой линии классифицируются на два аспекта: узкие линии сигнала и широкие линии сигнала.
a. Узкие линии сигнала
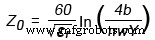
Z₀ — характеристический импеданс (Ом);
εᵣ — относительная диэлектрическая проницаемость;
b — расстояние между землями (м);
w — ширина линии сигнала (м).
Значение Y соответствует формуле: 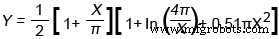
В этой формуле  , t — толщина меди (м).
b. Широкие линии сигнала
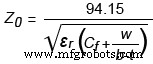
В этой формуле C_f — фринговая емкость, соответствующая следующей формуле:
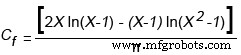

• Асимметричная полосовая линия
Когда линия сигнала размещена между землями (или питанием), но не в центральном положении, формулы расчета полосовой линии должны быть модифицированы. В процессе модификации необходимо учитывать разницу связи между линией сигнала и ближней и дальней землями. Если линии сигнала лежат в диапазоне одной трети от центра, отклонения, вызванные предположением о центральном расположении, будут очень малы.
Когда требуется сильная связь между линиями сигнала, асимметричная структура полосовой линии должна использоваться, включающая две линии сигнала, расположенные на разных поверхностях и разделенные диэлектриком. Связь осуществляется через параллельные или перекрещивающиеся линии. В высокочастотном проектировании связи не требуется, структура вертикально перекрещивающихся линий сигнала не работает.
• Микрополосковая линия (Microstrip)
Микрополосковая линия также является типом структуры линии передачи, включающей линию сигнала и землю, параллельную линии сигнала.
Формула характеристического импеданса микрополосковой линии основана на простой модели, содержащей только один диэлектрик, который является проводником нулевой толщины. Формула выглядит как Формула 7.
В этой формуле, формула 8, вторая «0» и «1» после Z обозначают нулевую толщину проводника и тип диэлектрика. Таким образом, точность этой модели лучше 0.01% при значении u менее 1. При значении u менее 1000 точность лучше 0.03%.
Как разместить другие значимые аспекты?
• Механически обрабатываемые элементы
a. Размеры и допуски
Среди элементов проектирования размеры и допуски жизненно важны. В полевом проектировании обычно применяются двусторонние допуски и допуски истинной позиции.
Истинные позиционные размеры и допуски, просто отмеченные, позволяют производителям располагать отклонения в позициях и размерах в любой пропорции, что обычно повышает технологичность. Следовательно, проектировщики обеспечивают функциональные требования и дают производителям достаточно свободы, чтобы ведущие отклонения могли быть распределены в производственном процессе, где точность самая низкая.
Позиционная допусковая способность в основном зависит от типа материала, толщины и общего размера компонентов. Диаметр истинной позиции 0.254 мм (0.01 дюйма) — самый распространенный и легкий для достижения. Когда требование к допуску выше 0.152 мм (0.006 дюйма), технологичность будет beeinträchtigt. Когда оно уместно требуется, однако, должно требоваться условие максимального материала, чтобы позволить производителям балансировать между ошибкой апертуры и ошибкой позиции для повышения технологичности.
Когда отверстие изготавливается согласно его минимальному диаметру, истинный позиционный допуск требуется использовать по условию максимального материала, просто отмеченный. Тем не менее, отверстие, изготовленное большим и допустимым диаметром, обычно позиционируется с меньшей точностью, что все равно гарантирует пригодность и функционирование. Таким образом, более крупные отверстия могут получить достаточное позиционное допуск, равное допустимому добавочному значению к диаметру минимального отверстия. С дополнительным допуском, добавленным к истинному позиционному допуску, генерируется проверочный допуск.
Когда применяется условие минимального материала, допуск устанавливается согласно максимальному диаметру. «Независимо от размера элемента» означает применение отмеченного допуска без дополнительного допуска, и характеристический размерной допуск определяется согласно допустимым различным технологичностям.
Хотя и истинные позиционные размеры и допуски могут применяться в любом вообразимом случае, они лучше всего применяются к элементам, подобным позициям отверстий, карманам и другим осям X и Y.
b. Металлизированные сквозные отверстия
Минимальный диаметр апертуры определяется толщиной всего материала. Соотношение сторон обычно применяется для обозначения коэффициента сложности, которое является отношением толщины материала к диаметру апертуры. Например, когда соотношение сторон 5:1, а плата полосовой линии имеет толщину 3.3 мм (0.13 дюйма), это показывает, что минимальный диаметр апертуры составляет 0.66 мм (0.026 дюйма).
Вообще говоря, соотношение сторон примерно 3 легче для производства, 5 — сложнее, а 10 — крайне сложно и иногда даже невозможно. Просто говоря, металлизированные сквозные отверстия с высоким соотношением сторон легче производить на тонком материале, в то время как сверловка отверстий с высоким соотношением сторон труднее. Когда речь идет о сверловке отверстий диаметром менее 0.33 мм (0.013 дюйма), сломанная сверла и шероховатость отверстий становятся практической проблемой. Кроме того, отверстия с высоким соотношением сторон трудно очистить, активировать и металлизовать. Из-за дисперсности раствора металлизация распределяется неравномерно внутри отверстия. Ограниченная дисперсность снижает передачу материалов атомов и молекул внутри отверстий и делает исходное распределение тока при гальванике сложным.
Диаметр отверстия может регулироваться до металлизации и после металлизации. Металлизация уменьшает диаметр отверстия на двойную толщину покрытия. Ошибка апертуры после металлизации ограничена ошибкой, возникающей при сверловке и металлизации. Хотя можно достичь более строгого допуска, зона допуска 0.13-0.25 мм (0.005-0.01 дюйма) наиболее распространена. Вообще, стоимость и уровень сложности растут с уменьшением допуска диаметра апертуры. Эмпирическое правило гласит: если соотношение сторон больше 4:1, диаметр отверстия должен быть увеличен до 0.10 мм (0.04 дюйма) или более.
Диаметр апертуры через металлизацию не может быть точно предвиден из-за распределения плотности гальванического тока. Разница в локальной плотности тока приводит к тому, что металлизированная толщина влияет на диаметр апертуры, плотность отверстий, окружающую цепь и форму земли. Обычно регулируют размер отверстия до металлизации и минимальную металлизированную толщину для повышения технологичности. Когда металлизированные сквозные отверстия запрещают заземление или внутреннее взаимосоединение как режим, уместно определить минимальное металлизированное сквозное отверстие. Когда отверстия рассматриваются как выводные компоненты, двусторонний допуск должен учитываться в размерах отверстий.
Когда гальваническое олово/свинец должно быть расплавлено или рефлоу-спаяно, размеры отверстий должны быть указаны как те, что до рефлоу-пайки. На стадии рефлоу-пайки каждый деталь проекта, как размер контактной площадки, размер отверстия, толщина материала и толщина цепи, влияют на текучесть припоя и размеры после рефлоу-пайки. Металлизированные сквозные отверстия после модульного ограничения не могут быть частично или полностью закрыты металлом.
• Металлизация
a. Проектирование металлизированных краев
В многослойных печатных платах металлизированное обработочное обработочное краевое обработочное имеет допустимую технологию для уменьшения подавления режимов металлизированных сквозных отверстий. Проектирование металлизированного края должно содержать три-четыре разъема шириной 6.4 мм (0.25 дюйма), отвечающих за соединение язычков на всей плате. В результате множество язычков может быть изготовлено как единая форма платы. Металлизированное обработочное должно перекрывать ширину не менее 1.3 мм (0.050 дюйма) верхнего или нижнего слоя для более сильного механического сцепления. Толщина металлизации должна быть не менее 0.025 мм (0.001 дюйма).
b. Медная гальваника
Перед гальваникой все металлические поверхности и открытые диэлектрики покрываются слоем покрытия без гальваники или проводимости. Затем необходимая толщина меди гальванируется на всей плате или графике.
Вообще говоря, панельная гальваника является оптимальным выбором, если требуется строгая униформальность толщины. Ведь изображение не влияет на распределение гальваники. Кроме того, когда нужна толстая металлизация, панельная гальваника способна осадить большое количество металла без образования мостов между изображениями. Наоборот, образная гальваника может считаться оптимальной только когда допуск ширины/зазора трассы требует высокой строгости, потому что медная фольга, которую нужно оттравлить, сближается материалом подложки с тем же уровнем толщины.
Механические характеристики гальванической меди определяют устойчивость к тепловым шокам и тепловым циклам металлизированных сквозных отверстий. В процессе пайки сборки и экологических температурных циклов в металлизированных сквозных отверстиях могут возникнуть трещины. Медь должна иметь достаточную вязкость для выдержки шока высокой температуры и сопротивления усталостному разрушению от низких температур среды. Для высокой надежности производителям печатных плат предлагается применять кислотную систему гальванической меди, так как гальваническая медь способна достигать вязкости не менее 20% и предельной прочности не менее 2.76×10⁸ Па.
Толщина гальваники обычно определяет минимальную толщину стенки металлизированного сквозного отверстия, которая обычно регулируется как 0.0025 мм (0.001 дюйма). Помните, стенка отверстия 0.0025 мм (0.001 дюйма) вызовет толщину 0.004-0.005 мм (0.0015-0.002 дюйма) на других поверхностях. Если не применяется технология пайки образной гальваники, толщина гальваники превысит 0.05 мм (0.002 дюйма), вызывая проблемы с точностью травления.
В панельной и образной гальванике типы отверстий влияют на распределение металла. Независимые отверстия получают более быструю пайку, чем плотные. Уровень униформальности толщины металла на компонентах определяется процентом металла, покрытого в области гальваники. Когда отверстия и изображение не распределены равномерно, допуск толщины будет больше. Типичная толщина гальванической меди составляет ±0.013 мм (0.005 дюйма). Если допуск ±0.005 мм (0.0002 дюйма) или ниже, технологичность снизится.
Если регулируется толщина металлизации или общая толщина конечного изделия, допуск должен быть суммой допуска гальваники и толщины медной фольги и/или диэлектрического допуска. Толщина медной фольги определяется весом меди на единицу площади.
Медная фольга RA имеет более низкий допуск толщины, чем электролитическая медная фольга. Поэтому происходят незначительные изменения толщины медной фольги, но требования все еще могут быть выполнены. Было найдено, что толщина меняется на ±0.005 мм (0.0002 дюйма) на медной фольге 0.5-1 унции.
Общая толщина металлизации получается через микроскопический анализ после полировки и травления. Внутренний образец помещается вокруг компонентов и будет вырезан из панели. Внутренний образец дает лучший индикатор толщины компонента. Если внутренний образец не применяется, образец можно добавить к боковой площади или компоненты можно использовать для деструктивного теста.
• Травление
Конечная производственная точность — это сумма отклонений от фоторазводки и травления.
Щели труднее изображать и травлять, чем линии. Если возможно, необходимо регулировать щели шире линий в высокоплотных цепях. Когда ширина линий и щели ниже 0.10 мм (0.004 дюйма), технологичность снижается.
Драматически трудно получить линии, в два раза меньшие толщины медной фольги. Это означает, что линии 0.035 мм (0.0014 дюйма) идеально работают для медной фольги 0.5 унции [0.017 мм (0.00067 дюйма)], а линии 0.070 мм (0.0028 дюйма) — для 1 унции [0.035 мм (0.00014 дюйма)]. Вообще говоря, лучше уменьшать требуемую толщину медной фольги.
Узкие линии, разделенные широкими зазорами, легче травятся, чем плотные тонкие линии. Когда линии меняют направление, острые углы труднее травятся, чем плавные переходы или углы 45°.
Подводя итог, отличный выбор материала подложки, разумная и научная модификация электрических характеристик и размещение других значимых аспектов определенно приведут к точному проектированию RF/микроволновой печатной платы, на основе которой можно полностью ожидать надежные конечные изделия.
Полезные ресурсы:
• Проблемы и решения в проектировании RF печатных плат
• Проектирование печатных плат для радиочастотных цепей и электромагнитной совместимости
• Ключевые правила проектирования печатных плат, которые вы должны знать
• Возможные проблемы и решения в процессе проектирования печатных плат
• Как реализовать контроль качества печатных плат
• Полнофункциональный сервис производства печатных плат от PCBCart — множество вариантов добавленной стоимости
• Продвинутый сервис сборки печатных плат от PCBCart — от 1 штуки
Промышленные технологии
- Ключевые принципы проектирования RF и СВЧ печатных плат для надежной работы
- Проектирование печатных плат высокого напряжения: Материалы, безопасность и лучшие практики
- Освоение проектирования гибких и жестко-гибких печатных плат: Радиус изгиба и лучшие практики
- Основные советы для успешной сборки печатных плат
- Ключевые стратегии проектирования импеданса для гибко-ригидных печатных плат
- Преодоление проблем в проектировании RF печатных плат: проверенные решения для надежной работы
- Ключевые принципы проектирования печатных плат для автомобильной электроники
- Основные руководства DFMA для эффективного проектирования и производства печатных плат — Часть I
- 7 ключевых факторов для создания высококачественного дизайна печатных плат
- Основные рекомендации по проектированию для производства и сборки печатных плат – Часть II