



Проволочная электроэрозия (Wire EDM): преимущества, недостатки и обзор процесса
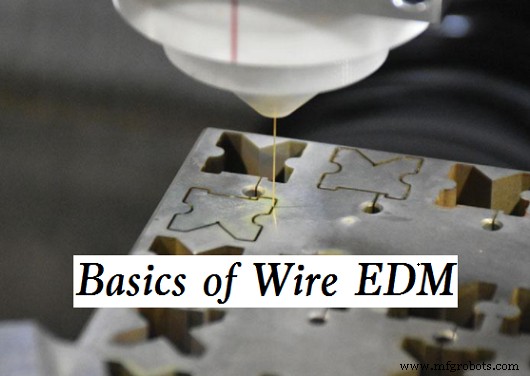
Проволочная электроэрозия (Wire EDM / WEDM) использует непрерывно движущуюся тонкую металлическую проволоку (электродный провод) в качестве электрода для эрозионного разрезания металла импульсными искровыми разрядами. Каковы преимущества и недостатки метода? Каковы этапы ЧПУ-проволочной электроэрозии?
Преимущества проволочной электроэрозии
- Широкий диапазон применения: обрабатываются материалы любой толщины и твердости — главное, чтобы они были электропроводными. От тонких листов до твердых сплавов, независимо от толщины, размеров и твердости.
- Обработка сложных форм: кроме прямолинейной резки — дуги, сложные контуры (комбинация прямых и дуг), коническая обработка за счет независимого движения верхнего и нижнего проводов.
- Высокая точность: сравнима со шлифованием (единицы 0,005 мм).
- Отсутствие заусенцев: не требуется дебавировка, периферийное оборудование (транспортеры стружки) не нужно, процесс сокращается.
- Специальные инструменты не нужны: используются дешевые латунные проволоки вместо расходных режущих инструментов — нет затрат на замену резец и расходники.
- Минимальное повреждение материала: бесконтактный процесс — нагрузка на материал невелика, термическая деформация минимальна.
Недостатки проволочной электроэрозии
- Нельзя обрабатывать «слепое» дно: проволока — это пила, она не может резать снизу. Для электроэрозии дна лучше подходит копирочно-электроэрозийный станок (Sinker EDM).
- Низкая скорость: резание идет плавлением, медленнее фрезерования, не подходит для массового производства. Скорость — единицы мм/мин, невидна невооруженным глазом.
- Непроводящие материалы не обрабатываются: только проводящие, независимо от твердости.
- Нельзя обрабатывать горизонтально: вертикально натянутый провод работает как пила — горизонтальная резка невозможна.
Этапы и процесс проволочной электроэрозии
Проволочная электроэрозия используется для высокоточной резки металлов. Обычно обрабатывают блочные заготовки: формы, шестерни, точные приспособления, закаленные детали, требующие высокой точности — не листовой металл.
Общие этапы WEDM:
- Заготовку устанавливают на стол. Обычно в начале резки делают стартовую отверстие (проводик), чтобы избежать деформации от внутренних напряжений. При движении стола (или проволоки) по XY по заданным ЧПУ-данным начинается обработка. Благодаря непрерывному ЧПУ-управлению процесс может идти без оператора. После резки деталь автоматически получает заданную форму. Заготовка и провод не контактируют, сохраняя постоянный зазор в десятки микрон.
- Когда зазор между заготовкой и электродным проводом в диэлектрической жидкости становится десятками микрон, изоляция нарушается, возникает импульсный искровой разряд. В зоне высокой плотности разряда (дуговая колонна) локально возникают температуры в несколько тысяч градусов — металл плавится.
- Температура рабочей жидкости вокруг дуговой колонны мгновенно растет, она испаряется, вызывая взрывное расширение объема. Это выдувает металлические частицы.
- Когда импульсный ток прекращается, расплавленный металл в окружающей жидкости остывает, превращаясь в мелкодисперсные частицы, которые смываются потоком. Изоляция между электродами восстанавливается, ожидая следующего импульса.
Так, под действием каждого импульса напряжения металл плавится и удаляется, процесс повторяется сотни тысяч раз в секунду — проволока режет заготовку.
Промышленные технологии
- Электроэрозионная обработка (ЭЭО): Полное руководство по точной металлообработке
- Газовое плазменное резание (Oxy-Fuel Cutting): процесс, преимущества и недостатки
- Станки с электроэрозией (ЭЭО): Типы, преимущества и недостатки
- Прототипирование с ЧПУ: преимущества и ограничения, которые нужно знать
- Электроэрозионная обработка (ЭЭО): революционная техника за пределами ЧПУ
- Выбор правильного провода для электроэрозийной резки (EDM): скорость, точность и чистота
- Проволочная EDM-резка: плюсы, минусы и как выбрать
- Проволочная резка vs просадка: освоение электроэрозионной обработки (EDM)
- Электроэрозионная обработка (искровая эрозия): точный процесс для сложных металлических деталей
- Sinker EDM vs Wire EDM: ключевые различия и практические применения