



Электроэрозионная обработка (ЭЭО): процесс, применение и преимущества
Электроэрозионная обработка (ЭЭО), или искровая обработка, кардинально отличается от традиционных методов (токарная, фрезерная). В последних для удаления материала нужны острые режущие инструменты. ЭЭО использует эрозию металта последовательными электрическими разрядами.
Подробнее о принципах ЭЭО ниже.
Как работает ЭЭО?
ЭЭО использует электрические искры на станке для эрозии детали. «Искры» — это дуги между двумя проводниками, сближенными на микродистанции. Дуги генерируют экстремальное тепло, плавя и испаряя электропроводящие материалы. В системе ЭЭО деталь подключена к аноду (+), режущий электрод — к катоду (-).
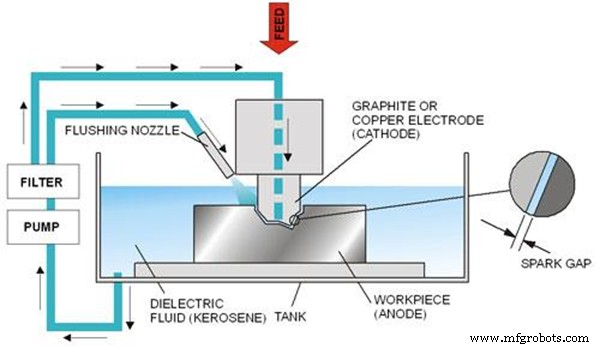
Основная конструкция системы ЭЭО
Разбор базовых компонентов электроэрозионной системы:
1. Генератор импульсного тока
Преобразует переменный ток в пульсирующий постоянный с достаточным напряжением для пробоя зазора между электродом и деталью.
2. Электрод-инструмент
Подключен к катоду, закреплен на станине. Профиль электроду копируется на детали. В процессе поддерживается микрозазор (дуговая зазор) между электродом и деталью. Материалы электродов: медь, вольфрамовые сплавы, графит, сталь, чугун.
3. Сервопривод механизма
Управляет подачей и движением инструмента. Критически важный дуговой зазор контролируется запрограммированным сервоприводом.
4. Генератор искр
Обеспечивает нужное напряжение для генерации и поддержания разряда. До 100 000 искр в секунду обеспечивают значительное удаление материала.
5. Диэлектрическая жидкость
Электрод и деталь погружены в диэлектрик, который подается в зазор. Жидкость циркулирует под постоянным давлением, вымывая эродированные частицы. Слишком высокое давление ускоряет удаление стружки, замедляя резание. Слишком низкое — риск короткого замыкания из-за невывезенной стружки.
Частые диэлектрики: деионизированная вода, гликоль, силиконовое масло.
6. Деталь (рабочая деталь)
Замыкает систему, подключена к аноду. Материал должен быть хорошим проводником.
Типы процессов ЭЭО
Классификация по форме и подходу инструмента. Три основных типа в промышленности: проволочная ЭЭО, проходная (кавернная) ЭЭО и ЭЭО сверления отверстий.
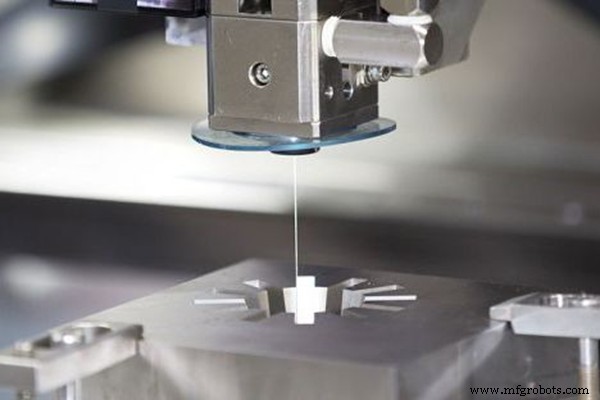
1. Проволочная ЭЭО (Wire EDM)
Использует тонкую проволоку (медь или латунь, 0,01–0,15 мм), удерживаемую алмазными направляющими, для точного вырезания 2D-контуров на 3D-заготовке. Траектория задается ЧПУ-программой, позволяя резать сложные формы. Аналогия: ленточная пила или сырoreз. Применение: штампы, пуансоны, пластины для прессов.
2. Проходная/Кавернная ЭЭО (Sinker EDM)
Также — рамочная ЭЭО. Использует графитовые или медные электроды обратной формы для создания полостей в детали. Инструмент изготавливают в зеркальном виде от желаемой полости.
Идеально для форм литья и прессования, где нужны сложные полости.
3. ЭЭО сверления отверстий (Hole Drilling EDM)
Электрод создает сверхтонкие и глубокие отверстия, недоступные обычным сверлам. Электрод полый — диэлектрик подается через него. Без контакта режущего инструмента заусенцы не образуются. Применение: микродиафрагмы в лопатках турбин, штампах, формах.
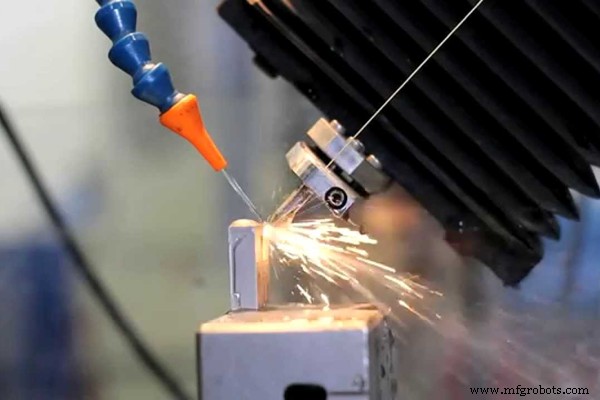
Применение электроэрозионной обработки
ЭЭО способна создавать сложные формы и геометрии, недоступные традиционной обработке. Основные сферы:
Сверление микроотверстий
Минимизирует риск отклонения и поломки инструмента. Отверстия могут быть сверхмалыми: на кромках лопаток турбин, микродозаторах топливных систем.
Изготовление форм и штампов
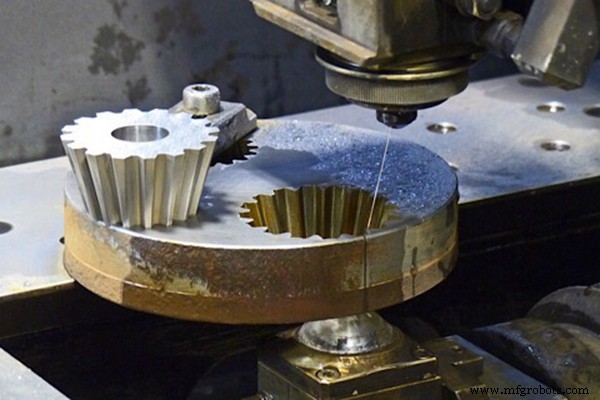
Часто дополняет традиционную обработку. Проволочная ЭЭО — заготовки форм, кавернная — сложные полости, сверление — отверстия для снятия давления.
Разрушение застрявших компонентов
Удаление сломанных болтов в резьбе, застрявших инструментов, шплинтов в ценных деталях. Разрушение застрявшего металла без повреждения базовой детали.
Медицинские компоненты
ЭЭО не образует заусенцев — идеально для имплантатов.
Авиационные компоненты
Многие элементы авиадеталей необрабатываемы стандартными резаками. ЭЭО справляется с вызовами: диски роторов турбин, тонкие щели, острые угловые отверстия, глубокие отверстия с жесткими допусками.
Почему выбирают ЭЭО?
Сложные профили
Свобода резания меньше ограничена, чем в традиционной обработке. Недоступные фрезам и сверлам элементы (сложные карманы, тонкие глубокие отверстия, тонкие стенки, неправильные геометрии) режутся легко.
Высокая точность
Точность до самых малых допусков металлообработки. Экосистема ЭЭО не создает высоких напряжений и вибраций. Дополнительная чистовая проходка (skimming) повышает точность.
Поверхность без заусенцев
Эродированный металл распадается на микропartikelы, вымываемые потоком. Нет острых режущих инструментов — нет заусенцев.
Обработка твердых металлов
Способна резать твердые проводящие металлы малыми усилиями. Твердость материала не влияет на процесс.
Низкие напряжения
Инструмент не касается детали — минимальные внутренние напряжения.
Масштабируемость производства
Универсальна для единичного до серийного производства. Высокая повторяемость качества.
Lorem ipsum dolor sit amet, consectetur adipiscing elit. Ut elit tellus, luctus nec ullamcorper mattis, pulvinar dapibus leo.
Ограничения процесса ЭЭО
Только проводящие материалы
Тепло от электрических разрядов требует проводимости. ЭЭО несовместима с диэлектриками: композитами, пластиками.
Низкая производительность по удалению материала
Постепенная эрозия делает скорость удаления материала значительно ниже, чем при фрезеровке и токарной обработке.
Высокая стоимость производства
Факторы: высокое энергопотребление, износ электродов, длительное время обработки.
Резюме
Электроэрозионная обработка — ценное дополнение к традиционным ЧПУ-процессам. Проявляет силы там, где фрезеровка и токарная бессильны. Обеспечивает исключительную точность даже при резании сверхтвердых проводящих металлов с минимальными напряжениями.
Станок с ЧПУ
- Литье в пени: преимущества, недостатки и когда использовать
- Холодная формовка металлов: преимущества, недостатки и ключевые аспекты
- Электроэрозионная обработка (ЭЭО): конструкция, принципы и современная интеграция с ЧПУ
- Почему электроэрозионная обработка (ЭЭО) превосходит другие методы обработки
- Электроэрозионная обработка (ЭЭО): Полное руководство по точной металлообработке
- Станки с электроэрозией (ЭЭО): Типы, преимущества и недостатки
- Прототипирование с ЧПУ: преимущества и ограничения, которые нужно знать
- Сверловка электроэрозийная (Sinker EDM) и проволочная резка (Wire EDM): ключевые отличия и применение
- Электроэрозионная обработка (ЭЭО): революционная техника за пределами ЧПУ
- Технологии в производстве: преимущества, вызовы и перспективы будущего