



10 проверенных методов обнаружения дефектов пайки на печатных платах
Введение
Последние достижения в потребительской электронике повысили требования к производству печатных плат без дефектов. Важно понимать проблемы, возникающие при переходе от этапа проектирования к производству. На производственном этапе могут появляться дефекты, такие как некачественные паяные соединения и смещение компонентов, что подчеркивает необходимость эффективных методов контроля качества пайки.
Чтобы понять, что требуется для производства бездефектных печатных плат, в этой статье рассматриваются распространенные типы ошибок пайки и практики их эффективного выявления.
1. Распознавание распространенных типов дефектов пайки на печатных платах
Производственный процесс печатных плат включает шелкографию, монтаж компонентов и пайку. Этот раздел знакомит с различными типами дефектов пайки. Каждый дефект описан с указанием причин и способов устранения.
1.1 Пробоины (Pinhole / Blowhole)
Описание:
Пробойна — это маленькое отверстие в паяном соединении на печатной плате при монтаже компонентов через отверстия (through-hole). Термины «пробойна» и «пузырь» часто используются как синонимы, но «пробойна» обычно указывает на меньший размер. Выявить их можно по толстому медному покрытию, сформированному в процессе.
Причины:
Главные причины — влага и летучие вещества, проникающие через поры в медном покрытии.
Решение:
Использование печатных плат более высокого качества с достаточной толщиной медного слоя.
1.2 Мостики из припоя (Solder Bridging)
Описание:
Мостики из припоя — один из самых сложных для обнаружения дефектов, так как их невидно невооруженным глазом. Они создают короткие замыкания, способные серьезно повредить цепь. Возникают, когда припой ошибочно соединяет два вывода.
Причины:
Неправильные спецификации трафарета (слишком много припоя на контактных площадках), несоответствие трафарета плате, смещение компонентов.
Решение:
Устранение с помощью сплета для отпайки: накладывается на мостик, при нагревании лишний припой удаляется.
1.3 Эффект «гробовского камня» (Tombstoning)
Описание:
Дефект, при котором один вывод компонента не припаивается к плате, в то время как другой остается прикрепленным. Малые компоненты особенно подвержены этому при рефлоу-пайке.
Причины:
Неравномерная смачиваемость при рефлоу. Поверхностное натяжение между площадкой и жидким припоем смещает легкие компоненты.
Решение:
Повышение точности трафаретной печати, обеспечение подходящего давления сопел пик-н-плейс, замедление процесса размещения для точности, проверка соответствия размеров площадок даташиту.
1.4 Неравномерное заполнение отверстий (Uneven Hole Fill)
Описание:
Плохой флюс или нагрев приводят к неполному заполнению металлизированных отверстий припоем.
Причины:
Недостаточный предварительный нагрев или некорректное нанесение флюса.
Решение:
Увеличение времени предварительного нагрева для достижения требуемой температуры на верхней стороне, корректировка настроек предварительного нагрева, увеличение времени контакта с волной припоя.
1.5 Перегретые соединения (Overheated Joints)
Описание:
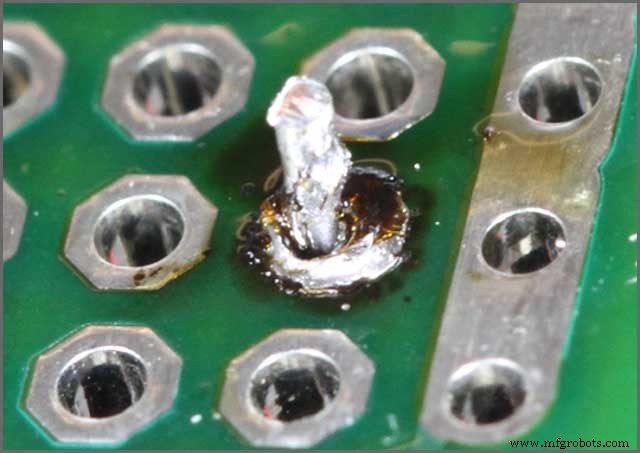
Возникают, когда нагрев не может расплавить припой, что приводит к перегорению флюса на площадке. Устранить сложно из-за изменений в структуре.
Причины:
Припой не течет в соединение несмотря на нагрев.
Решение:
Очистка перегретого флюса изопропиловым спиртом и удаление остатков подходящей щеткой.
1.6 Холодные соединения (Cold Joints)
Описание:
В отличие от перегретых, возникают при недостаточном нагреве для полного расплавления припоя. Характеризуются шершавой поверхностью и склонностью к трещинам.
Причины:
Недостаточный нагрев или избыточное количество припоя.
Решение:
Нанесение подходящего нагрева до полного расплава избыточного припоя.
1.7 Остатки флюса (Flux Residues)
Описание:
Загрязнение платы остатками флюса.
Причины:
Флюс и плохие условия очистки.
Решение:
Использование проводов и материалов с низким остаточным флюсом (no-clean).
1.8 Избыток припоя (Excessive Solder)
Описание:
Слишком много припоя может вызвать короткие замыкания и ненадежные соединения. Оптимально — минимально необходимое количество. Выявляется по чашевидной форме поверхности соединений.
Причины:
Излишнее количество припоя в соединениях.
Решение:
Расплавление излишков паяльником и удаление припоясоса.
1.9 Недостаток припоя (Insufficient Solder)
Описание:
Малое количество припоя приводит к нарушению контактов и разомкнутым цепям.
Причины:
Недостаточное количество припоя.
Решение:
Добавление припоя в дефектное соединение для обеспечения надежного контакта.
1.10 Пропуски пайки (Solder Skips)
Описание:
Соединение полностью пропускается в процессе пайки, что ведет к разомкнутым цепям и функциональному отказу платы.
Причины:
Неверные размеры компонентов и выделение газов флюсом.
Решение:
Тщательная проверка спецификаций платы для обеспечения правильного размещения компонентов.

2. Методологии тестирования дефектов пайки
Производители используют различные тесты для выявления дефектов. Рассмотрим микросечениевый анализ и анализ паяемости.
2.1 Микросечениевый анализ (Micro-sectioning Analysis)
Используется для проверки процессов производства плат с металлизированными отверстиями. Метод деструктивный (требует раскроя платы для поперечного сечения), но дает точную информацию о дефектах рефлоу-пайки.
2.2 Анализ паяемости (Solder-ability Analysis)
Проверяет устойчивость поверхности платы и надежность паяных соединений. Оценивает способность платы смачиваться расплавленным припоем. Подтверждает соответствие компонентов стандартам и отсутствие негативного влияния хранения на паяемость.
3. Превентивные практики пайки
Лучше предотвратить, чем исправлять. Рассмотрим лучшие методы предотвращения дефектов, чтобы избежать лишних затрат на доработку.
Пробоины:
- Прогрев печатной платы непосредственно перед пайкой.
Мостики из припоя:
- Использование правильных спецификаций трафарета.
- Соблюдение корректного температурного профиля рефлоу.
- Контроль размещения компонентов с подходящим давлением.
- Соответствие апертур трафарета контактным площадкам.
Эффект «гробовского камня»:
- Пересмотр размеров площадок для малых компонентов.
- Использование анти-монументальной паяльной пасты.
- Корректировка спецификаций трафарета.
- Проверка процесса размещения и трассировки: все дорожки должны иметь равную ширину.
Неравномерное заполнение отверстий:
- Поддержание температуры верхней стороны 100–110 °C для двусторонних плат и немного ниже для односторонних.
Перегретые соединения:
- Предварительный нагрев паяльника перед каждой пайкой; очистка соединения перед пайкой.
Холодные соединения:
- Предварительный нагрев паяльника предотвращает этот дефект.
Остатки флюса:
- Правильный предварительный нагрев снижает остатки флюса. Важно также время контакта с волной.
Пропуски пайки:
- Согласование с производителем правильной высоты волны припоя относительно платы.
Заключение
Успешный переход от проектирования к производству зависит от минимизации дефектов пайки. Статья ознакомила с основными типами дефектов, методами их выявления, исправления и предотвращения. Большинство дефектов устранимы, но настоятельно рекомендуется соблюдать превентивные меры. Теперь вы можете различать виды дефектов и применять меры предосторожности.
Для дополнительной информации см. «Руководство по устранению неисправностей поверхностного монтажа» для выявления дефектов пайки, понимания причин и превентивных действий.
Промышленные технологии
- Сокращение ошибок проектирования PCB: проверенные стратегии для быстрого, экономичного производства
- Подробное руководство по процессу производства печатных плат
- 7 проверенных стратегий снижения затрат на производство печатных плат
- Предотвращение выделения газов в печатных платах: Защитите ваши цепи от дефектов
- Как тестировать и устранять дефекты печатных плат: пошаговое экспертное руководство
- Топ-10 интригующих фактов о сборках печатных плат
- Как собирается печатная плата: пошаговый процесс
- Понимание сборки печатных плат: ключевые техники и преимущества
- Быстрое реагирование на частые дефекты печатных плат: Руководство
- Освоение мягкой и твердой пайки печатных плат: техники и лучшие практики