



Пайка печатных плат: полное руководство для начинающих и профи
Навык качественной пайки печатных плат (ПП) — фундамент для инженера-электроники и производителя. Паяльная работа — это не просто соединение деталей, а создание надёжных электрических и механических контактов. В статье разобраны технологии, материалы, инструменты, пошаговый процесс, типичные дефекты и меры безопасности.
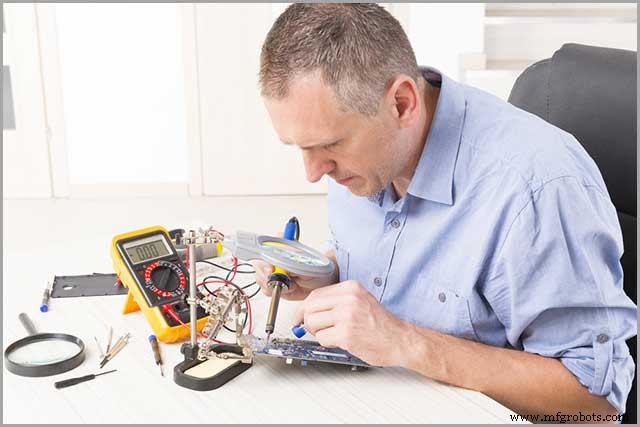
Технологии пайки печатных плат
Существует несколько технологий, выбор зависит от объёма производства, типа компонентов и требований к надёжности.
Рефлоу-пайка (Reflow Soldering) — стандарт SMT
Основной метод для поверхностного монтажа (SMT). Использует паяльную пасту, наносимую на контактные площадки, затем компоненты устанавливаются пик-н-плейс машиной, и вся сборка проходит через зоны термопрофиля в рефлоу-печи.
Этапы рефлоу-пайки:
- Нанесение пасты и установка компонентов — паста через трафарет, компоненты пик-н-плейс.
- Преднагрев (Preheat) — плавное нагревание платы до рабочей температуры (обычно 150–180 °C), снижение теплового шока.
- Термостатирование (Soak / Thermal Soak) — выравнивание температуры по всей плате, выпаривание растворителей пасты, активация флюса.
- Рефлоу (Reflow / Peak) — пиковая температура (235–255 °C для без свинца), паста расплавляется, формируются паяные соединения.
- Охлаждение (Cooling) — контролируемое остывание (обычно 1–4 °C/с), предотвращение термоударов и избыточного межметаллического роста.
Зоны рециркуляции в печи
Горячий воздух рециркулирует для равномерного нагрева. Важно: эффективная фильтрация воздуха убирает пары флюса и запахи.
Четыре ключевых понятия термопрофиля:
- Разогрев (Warm-up) — нагрев паяльника/печи до рабочей температуры.
- Прогрев/Сoak (Soaking) — удаление оксидов с площадок и выводов для качественного смачивания.
- Обратный поток (Backflow) — нежелательное течение расплавленного припоя в неправильном направлении (под корпус компонента). Приводит к отказам.
- Остывание (Cooldown) — терпение 20–30 минут перед перемещением платы. Гарантирует механическую прочность соединений.
Температурные профили для SMD
Для безсвинцовой пайки пиковая температура 240–250 °C. Для свинцовой — 215–225 °C. Критично соблюдать профиль, рекомендованный производителем пасты.
Волновая пайка (Wave Soldering) — для THT и смешанного монтажа
Промышленный метод для выводных компонентов (Through-Hole). Плата проходит над волной расплавленного припоя, созданной насосом. Обеспечивает одновременную пайку всех выводов.
Процесс волновой пайки (5 шагов):
- Плавление припоя в ванне.
- Очистка компонентов/платы (флюсирование).
- Установка компонентов (ручная или автоматическая).
- Прохождение над волной припоя.
- Очистка платы от остатков флюса.
Температурный режим:
Температура волны 240–250 °C (SnPb) или 250–260 °C (без свинца). Преднагрев платы 100–130 °C. Критично избегать перегрева (трещины, деламинирование) и недостаточного прогрева (плохое смачивание).
Ручная пайка
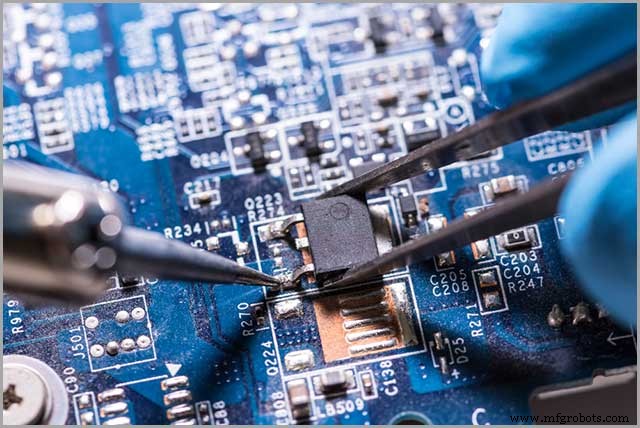
Незаменима для прототипов, ремонта, малой серии. Требует мастерства. Дешевле автоматизации, но склонна к ошибкам: перегрев, холодные швы, припояные мостики. Качество зависит от квалификации оператора.
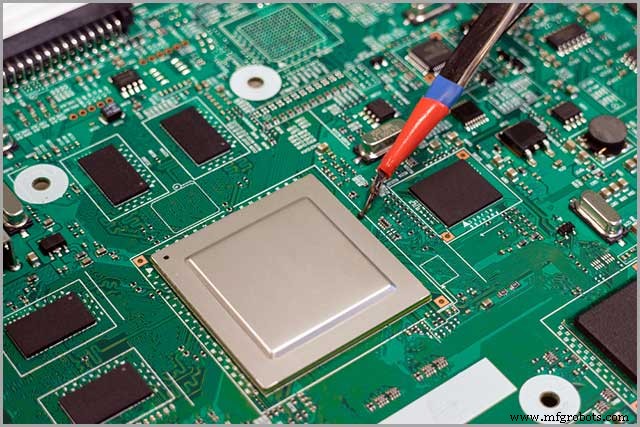
Незаменимый флюс
Функции флюса
- Удаляет оксиды с поверхностей металлов (площадок, выводов).
- Изолирует от атмосферного кислорода, предотвращая повторное окисление при нагреве.
- Повышает смачиваемость (wetting) расплавленного припоя за счёт снижения поверхностного натяжения.
Типы флюсов
- Колифониевый (Rosin / R, RMA, RA) — раствор колифонии в спирте. Для легко паяемых поверхностей. Остатки некоррозионны (кроме активированных RA), но требуют очистки для высоконадёжных изделий.
- Органический кислотный (Water Soluble / OA) — активные компоненты: кислоты, поверхностно-активные вещества. Агрессивнее колифониевого, отлично смачивает. Остатки обязательно мыть водой — они гигроскопичны и коррозионны.
- Неорганический кислотный (Inorganic) — сильные кислоты (хлорид цинка и др.). Только для пайки труб, радиаторов, высокотемпературных сплавов. Категорически запрещены в электронике — вызывают коррозию следов и утечки тока.
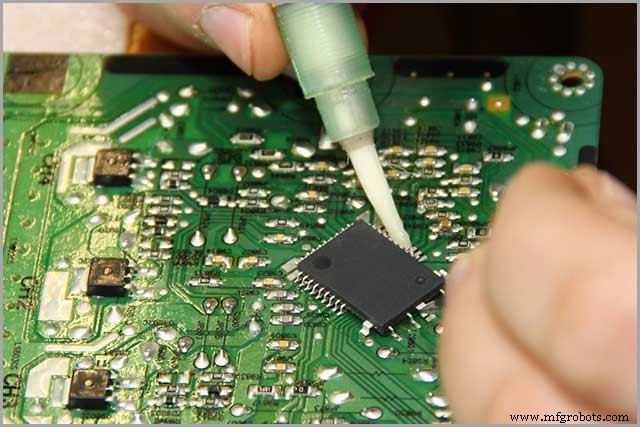
Выбор припоя для пайки печатных плат
Что такое припой
Сплав металлов (традиционно олово-свинец), расплавляемый горячим паяльником для создания постоянного электрического и механического соединения.
Основные типы припоев
- Свинцово-оловояный (Sn63/Pb37 или Sn60/Pb40) — «Soft solder». Низкая температура плавления (183 °C эвтектика), отличное смачивание, надёжность. Запрещён RoHS в потребительской электронике.
- Бес свинца (Lead-free: SAC305 — Sn96.5/Ag3.0/Cu0.5) — стандарт RoHS. Температура плавления 217–220 °C. Выше термонапряжение для компонентов. Требует более активных флюсов.
- Серебряные сплавы (Sn/Ag, Sn/Ag/Cu) — 3–5% серебра. Повышают механическую прочность и термоциклическую стойкость. Дороже. Используются в автоэлектронике, медицине, авиации.
Как выбрать припой
Факторы: экология (RoHS), термобюджет компонентов, тип пайки (ручная/волна/рефлоу), цена. Для ручной пайки электроники лучше всего — безсвинцовый колифониесердечный (Rosin Core) проводной припой диаметром 0,4–1,0 мм. Колифоний внутри провода заменяет отдельный флюс.
Свинец или без свинца?
Свинцовый плавлее при 183 °C — безопаснее для термочувствительных компонентов. Безсвинцовый требует 220+ °C — риск перегрева. Но закон требует безсвинцовой.
Какой диаметр проволоки?
- 0,4–0,6 мм — мелкие SMD (0402, 0603, TQFP, BGA перепайка).
- 0,8–1,0 мм — универсальный для THT, соединителей, мощных компонентов.
- 1,2–1,6 мм — крупные контакты, заземляющие полигоны, щитовые разъёмы.
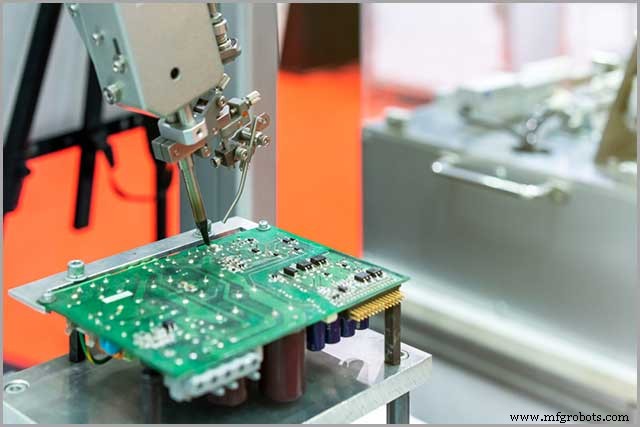
Инструменты для пайки печатных плат
- Паяльная станция — регулируемая температура, стабильность, антистатика. От 3000–5000 руб. (Hakko FX-951, JBC, Weller, китайские Klue, Atten, Quick). Начинающему достаточно бюджетной (60–100$).
- Паяльник с терморегуляцией — если станция дорога. Важно: керамический нагреватель, быстрый нагрев.
- Спицы ( наконечники) — медь с покрытием (Fe/Ni/Cr). Не взаимозаменяемы между брендами. Формы: конус (точечная пайка SMD) и meißel (척/лоскутик) — основной для THT, SMD, перепайки. Размер спицы под размер площадки.
- Медная мочалка или влажная губка — очистка спицы. Медная мочалка лучше: не охлаждает спицу, не оставляет влагу.
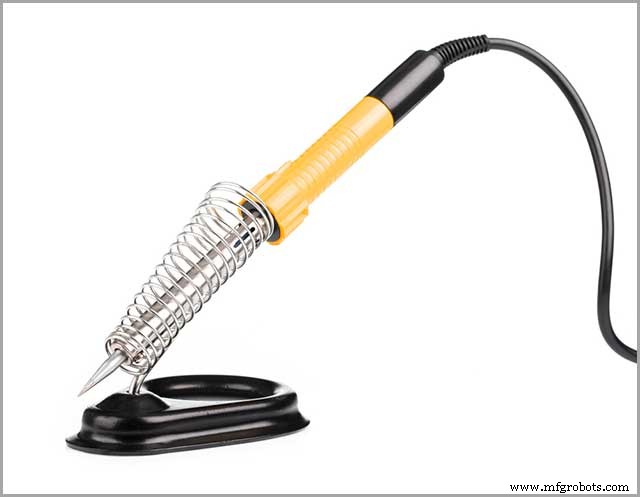
- Стойка для паяльника — безопасность, удобство. Обязательна.
- Припой с колифониевым сердечником — не кислотное (acid core)! Кислотный флюс разрушает следы и компоненты.
- Припоесос (Desoldering pump) — удаление излишков припоя, перепайка. Ручной (пружинный) или вакуумная станция.
- Пинцет, лупа/микроскоп, припойная лента (wick), изопропиловый спирт, щётки для чистки.
Температура пайки печатных плат
Рекомендуемая температура наконечника паяльника: 350–400 °C (660–750 °F) для ручной пайки. Для безсвинцового припоя — ближе к 380–400 °C. Для свинцового — 330–360 °C.
Жёсткие платы (Rigid PCB)
Максимальная температура платы при пайке — 150 °C (в зоне контакта). Предотвращает деламинирование при термошоке и влаге.
Гибкие платы (Flex PCB)
Максимальная температура — 105 °C. Полиимидная база менее термостойка. Требуют особой аккуратности и сниженных температур.
Пошаговый процесс ручной пайки
Шаг 1: Разогрев паяльника
Включите станцию, поставьте 350–380 °C. Подождите стабилизации (1–2 мин).
Шаг 2: Подготовка рабочего места
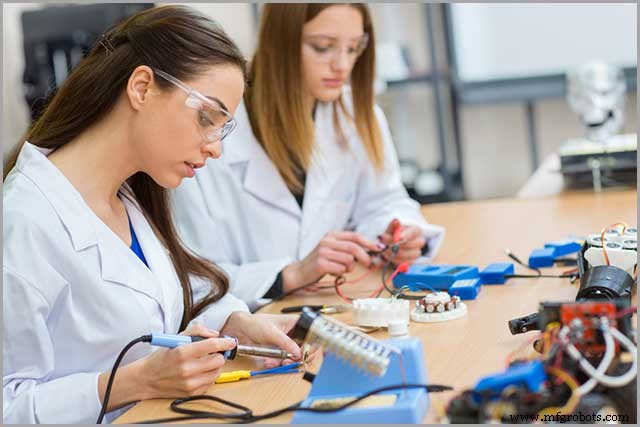
Чистая поверхность, хорошее освещение, вентиляция. Только нужные инструменты и компоненты. Антистатический коврик.
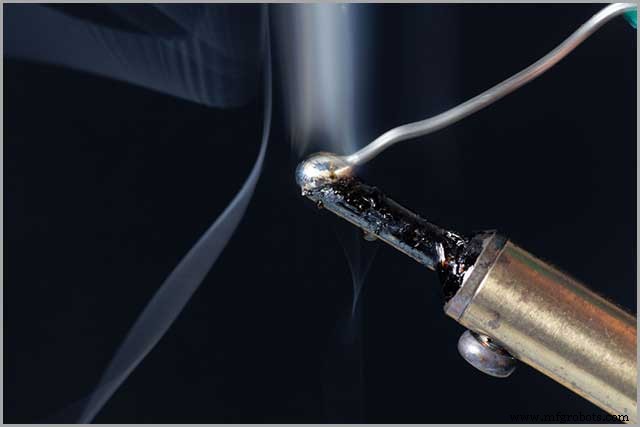
Шаг 3: Защивка (Tinning) наконечника
Нанесите припой на горячую спицу до полного покрытия рабочей поверхности. Излишки стряхните в медную мочалку.
Шаг 4: Очистка спицы
Протрите спицу влажной губкой или в медной мочалке. Удалите окислившийся флюс и углерод. Делайте это часто — каждые несколько соединений.
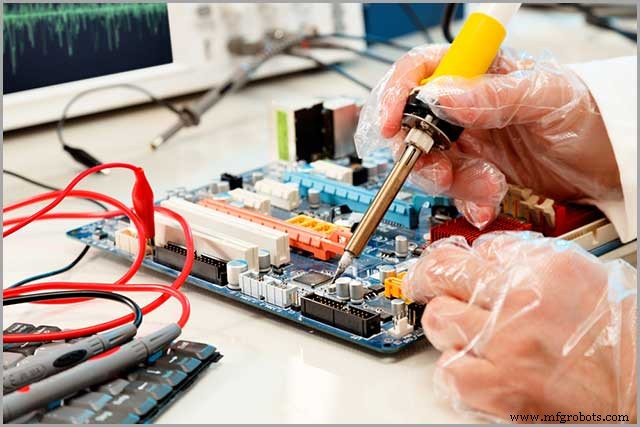
Шаг 5: Пайка компонентов (общий принцип)
Выберите технологию: точечная (селективная), волновая или рефлоу. Для ручной — паяйте по одному соединению.
Шаг 6: Поверхностное покрытие (конформное покрытие / solder mask)
После пайки и очистки наносят лакировку (solder mask) для защиты от коррозии, влаги, КЗ. Не путать с паяльной маской (solder resist), наносимой на производстве платы.
Шаг 7: Установка компонентов (для THT)
Начинайте с низких компонентов (резисторы, диоды, IC-корпуса), затем высокие (конденсаторы, разъёмы). Выводы согните под 45° для фиксации на плате.
Шаг 8: Нагрев паяного соединения
Приложите спицу к обоим элементам: площадке платы И выводу компонента. 1–2 секунды. Не перегревайте: пузыри на флюсе/маске — признак перегрева. Снимите тепло, дайте остыть.
Шаг 9: Введение припоя
Подайте припой в зону контакта спицы-с-площадкой-выводом (не на спицу!). При правильном нагреве припой течёт в зазор, флюс пузырится. Наберите нужный объём (вольфрам-образная форма). Не дёргайте плату до затвердевания — получится зернистое, тусклое «холодное» соединение.
Шаг 10: Инспекция и чистка
После остывания: визуальный контроль (светлое, гладкое, вогнутое меенискус — хорошо). Обрежьте выводы обкусиками. Очистите плату от флюса (спирт + щётка, или специализированный очиститель). Результат — чистая, надёжная плата.
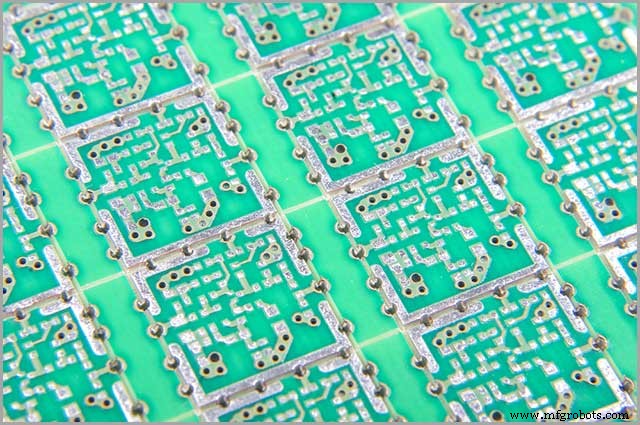
Ключевые навыки пайщика
- Контроль тепловыделения при сборке — понимание термальных профилей, рассеивания тепла мощными компонентами.
- Чистота спицы — залог теплопередачи и качества шва.
- Последовательность пайки — от мелких/низких к крупным/высоким; от менее термочувствительных к более.
- Удаление остатков припоя/флюса — предотвращение утечек тока, коррозии.
- Пайка SMD резисторов/конденсаторов (0402, 0603, 0805) — мастерство тонкой работы.
- Проверка прозвонкой и датчиков — диагностика неисправностей.
- Удаление стойких остатков флюса/колифонии — изопропиловый спирт 99%, ультразвуковая ванна.
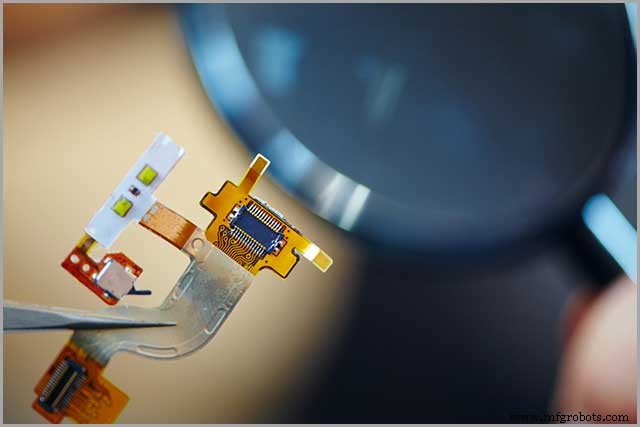
- Предотвращение деформации гибких плат — жёсткие подложки (stiffeners) у зон пайки акселерометров/мелких компонентов.
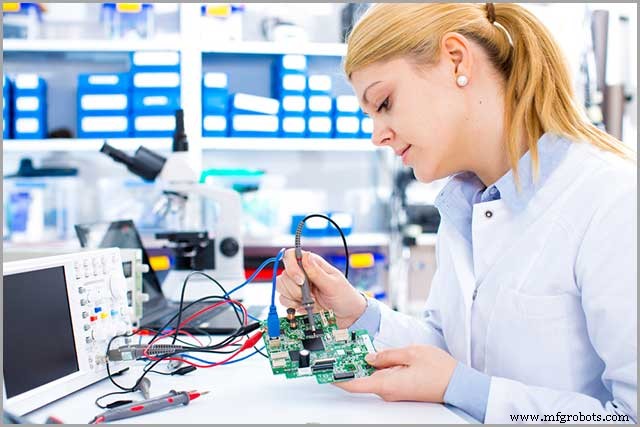
Частые дефекты пайки и решения
Недостаточное наполнение отверстий (Insufficient hole fill)
Причина: несовпадение диаметра вывода и отверстия, мало припоя. Решение: проектирование площадок с правильным annular ring, контроль объёма пасты/припоя.
Пробелы в паяных швах (Gaps / Skips)
Причина: неправильная высота волны, переменные размеры площадок. Решение: контроль толщины платы, соотношение зазор/площадка ≤ 0,5 мм.
Припояные шары (Solder Balls)
Причина: неправильный прогрев, влажная плата, загрязнение. Решение: сушка плат (baking), правильный профиль, чистота.
Исцветнение паяльной маски (Discoloration)
Причина: флюс при высокой температуре, смена циклов отверждения, смесь партий материалов. Решение: единый поставщик, стабильные циклы отверждения.
Плохое проникновение (Poor Penetration / Insufficient wetting)
Причина: мало флюса, недостаточный прогрев. Решение: адекватный флюс и предогрев.
Модульный подъём (Tombstoning / Chip up)
SMD-компонент встаёт на край. Причина: неравномерное смачивание, разная масса площадок, неправильный термопрофиль. Решение: симметричные площадки, правильный профиль, качественная паста.
Маркировка (Branding / Marking defects)
Косметические дефекты от плохих материалов/персонала. Решение: качественные материалы, обучение штата.
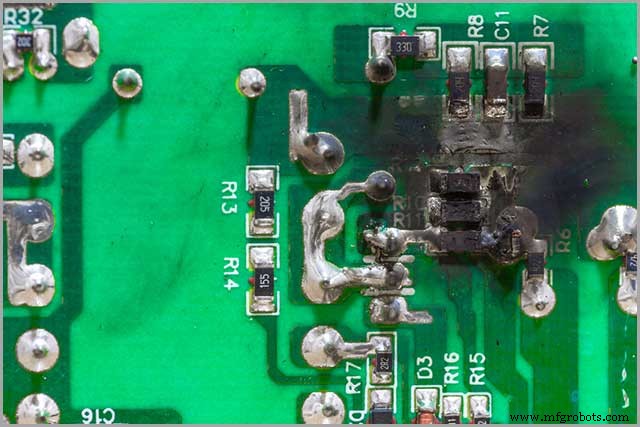
Типичные проблемы при пайке
- Потрёпанные/подвижные соединения (Disturbed joints) — движение при затвердении. Вид: кристаллический, матов, шероховатый.
- Холодные / Перегретые швы — низкая температура или короткое нагревание. Вид: тусклый, пористый, неровный.
- Избыток припоя — шары, комки. Риск КЗ при перегреве.
- Недостаточное смачивание (площадки, выводы, SMD) — плохой контакт, высокое сопротивление.
- Голод припоя (Solder starvation) — мало припоя, механическая слабость, плохой контакт.
- Необрезанные выводы — риск КЗ. Обрезайте перед пайкой или сразу после.
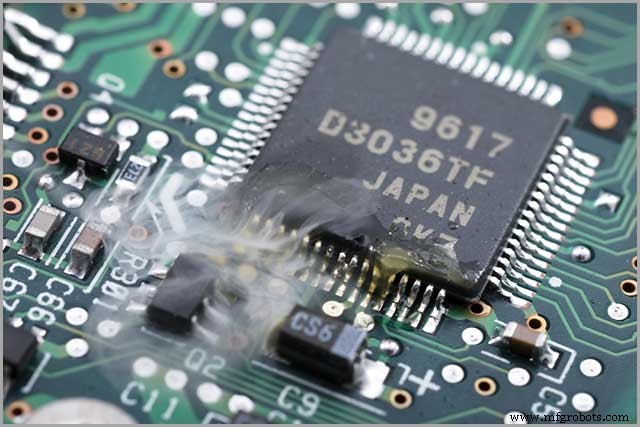
Проблема холодного паяного шва (Cold Solder Joint)
Что это
Жёсткий, шероховатый, неровный шов. Высокая вероятность трещин и отказа.
Причины
Припой не расплавился полностью (низкая температура, мало времени, грязная поверхность, отсутствие флюса).
Ремонт
Перепайка: нагрев горячим паяльником до полного расплава и смачивания. Добавьте свежий припой с флюсом.
Профилактика
Хороший прогрев паяльника, достаточная мощность (60–80 Вт для станции), чистые поверхности, флюс, правильная техника.
Безопасность при пайке
- Высокая температура — ожоги, пожар. Используйте стойку, не трогайте спицу, держите огнетушитель.
- Достаточное освещение — точность работы, безопасность глаз.
- Дыхительная защита — пары флюса (колифоний, кислоты) токсичны. Респиратор с углем/HEPA, вытяжка, вентиляция.
- Защита оборудования и порядок — антистатика, уборка после работы, хранение вне доступа детей.
Итоги
Качественная пайка — сочетание теории, практики, правильных инструментов и дисциплины. WellPCB оказывает профессиональные услуги пайки и сборки плат (PCBA) любой сложности. Обращайтесь за помощью или консультацией — мы надёжны, эффективно и компетентны.
Промышленные технологии
- Пайка: виды, техники и пошаговое руководство
- Экспертное руководство по сварке чугуна: проверенные техники для прочных и долговечных швов
- Мастерство сварки никелевых сплавов: экспертные техники и советы
- Мастерство пайки алюминия: экспертные техники и практические советы
- Выбор правильного материала для печатной платы: исчерпывающее руководство
- Экспертное руководство: устранение проблем с волновой пайкой на печатных платах
- Освоение усилителей печатных плат: полное руководство для гибких печатных плат
- Понимание тормозных калиперов: функция, типы и советы по обслуживанию
- Механика муфт: полное промышленное руководство
- Наука пьезоэлектричества: как это работает и почему это важно