



Топ-5 шлифовальных техник для исключительной чистоты поверхности
Улучшение чистоты поверхности можно достичь путем корректировки одного или нескольких пунктов: оперативных параметров, выправки круга, размера зерна, подачи СОЖ и состояния станка.
Точное ЧПУ шлифование проявляет себя, когда деталям нужны тугие геометрические допуски и качественная чистота поверхности. Обычно чистота в диапазоне 0,8 мкм Ra (32 мкдюйма) до 0,1 мкм Ra (4 мкдюйма) и лучше — это цифры, которых нужно достичь. Сравнительно, традиционная фрезеровка или токарная обработка могут дать чистоту около 3,2–0,8 мкм Ra (125–32 мкдюйма).
Если цель — улучшить текущую чистоту с 0,5 мкм Ra (20 мкдюймов) до 0,43 мкм Ra (17 мкдюймов), то простое увеличение скорости круга и/или незначительное снижение подачи может быть достаточно. Однако если требуется более тонкая чистота, то должны быть адресованы эти пять факторов.
1) Оперативные параметры шлифования
Корректировка параметров шлифования может быть самым легким и быстрым решением для улучшения чистоты поверхности детали. Вот ключевые параметры и рекомендуемые действия для успешного выполнения.
Пропускное/плоское шлифование (creep-feed/surface grinding):
- Увеличьте скорость круга. Хорошая отправная точка. Однако убедитесь, что круг рассчитан на работу на новой скорости. Максимальная рабочая скорость (MOS) указана на боковине круга.
- Снизьте подачу.
- Уменьшите глубину резания.
- Увеличьте число выставочных проходов (spark-out passes).
Внешнее (OD) / Внутреннее (ID) круглошлифование:
- Увеличьте скорость круга. Как упоминалось, круг должен быть рассчитан на новую скорость. Максимальная рабочая скорость указана на боковине.
- Уменьшите глубину резания на оборот.
- Снизьте частоту вращения заготовки (об/мин): скорость подачи может потребовать корректировки для поддержания глубины на оборот.
- Увеличьте время выставочного прохода / задержки (dwell/spark-out time).
- Используйте осцилляцию (обычная практика при погружном ID шлифовании).
Многие современные шлифовальные станки имеют регуляторы переменной скорости, поэтому изменение скорости круга можно выполнить простой правкой ЧПУ-программы или регулировкой контроллера скорости шпинделя. Другие станки могут требовать ручной смены шкивов и ремней.
Снижение подач также выполнимо правкой ЧПУ-программы или регулировкой контроля подачи. Однако этот подход может увеличить цикловое время, что не всегда хороший вариант, особенно в серийном производстве, где цикловое время критично. В применениях, где цикловое время не критично, снижение подачи может быть хорошим вариантом для улучшения чистоты поверхности заготовки.
Когда скорость круга увеличена, а глубина резания и подача снижены, круг может затупиться. Это повышает риск термического повреждения заготовки и может увеличить шлифовальные силы. Поэтому при корректировке этих параметров нужно следить, чтобы не внести другие проблемы в процесс.
2) Выправка шлифовального круга
Условия выправки как для обычных, так и для элаборовых (суперабразивных) шлифовальных кругов могут быть манипулированы для улучшения чистоты поверхности. Обычно это достигается замедлением скорости прохода выправки и/или снижением глубины на проход при выправке. Снижение глубины выправки делает действие менее агрессивным и приводит к более гладкой рабочей поверхности круга, что обычно улучшает чистоту поверхности заготовки. Снижение скорости прохода выправки уменьшает шаг выправки (dress lead) — расстояние, которое проходит круг за один оборот. Шаг выправки применим к любому процессу выправки, где выправляющий инструмент проходит по лицу круга. Однако он не применим к погружной выправке. Корректировка шага — хороший способ улучшить чистоту на существующих процессах.
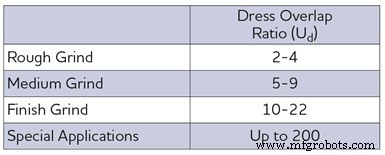
Лучше рассчитывать коэффициент перекрытия выправки (учитывающий ширину выправлятеля) при разработке нового процесса или смене типа выправляющего инструмента. Коэффициент перекрытия — число раз, которое любая точка на лице шлифовального круга контактирует с лицом выправлятеля при его движении по кругу (Таблица 1).
Коэффициент перекрытия определяет состояние поверхности лица круга. Это, в свою очередь, определяет шероховатость заготовки. Когда коэффициент перекрытия увеличивается, выправлятель бьет по тем же зернам круга чаще, создавая тонкую топографию на поверхности круга. Это делает лицо круга затупленным и закрытым, что приводит к более тонкой чистоте поверхности заготовки.
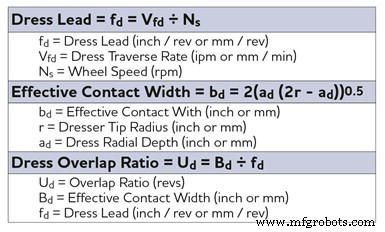
Однако нужно следить, чтобы лицо круга не стало слишком закрытым после очень тонкой выправки. Закрытое лицо может привести к более высокой шлифовальной мощности из-за затупленной поверхности круга и может вызвать термическое повреждение заготовки. Таблица 2 показывает уравнения для определения шага и коэффициента перекрытия.
3) Состав шлифовального круга: размер зерна
Размер зерна шлифовального круга напрямую влияет на чистоту поверхности. Чем крупнее зерно, тем грубее чистота. Важно выбрать правильный размер зерна на основе требований к чистоте заготовки. Таблица 3 показывает типы зерен, размеры и рекомендации для различных требований к чистоте.
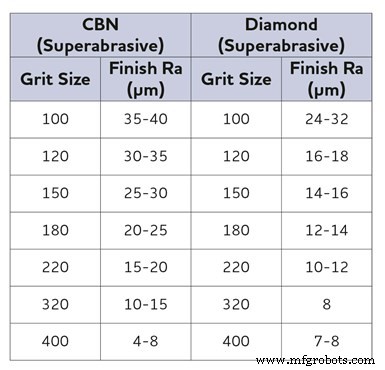
Перед сменой размера зерна рекомендуется выправить круг менее агрессивными параметрами. Уменьшение размера зерна, вероятно, потребует снижения подач и, в результате, увеличения цикловых времен. Мелкие зерна не могут снимать материал на такой высокой скорости, как более крупные. Также термическое повреждение может быть индуцировано в заготовке при использовании мелких зерен.
Состав обычного абразивного шлифовального круга включает тип и размер абразива, структуру круга (расстояние между зернами), твердость связи (grade) и тип связи. Состав элаборового круга включает тип и размер абразива, концентрацию абразива, твердость и тип связи. Обычные абразивы: оксид алюминия, карбид кремния, керамический абразив; элаборовые: алмаз и кубический нитрид бора (cBN).
Перед заказом круга с более мелким зерном рекомендуется связаться с производителем/дистрибьютором шлифовальных кругов для подбора лучшего состава для применения.
4) Подача СОЖ
Если подача СОЖ недостаточна, шлифовальные стружки могут быть повторно внедрены в зону шлифования. Стружки могут вызывать царапины на заготовке, что часто переживается при ID шлифовании. Критично обеспечить правильное нацеливание сопла СОЖ на зону шлифования и достаточное расход и давление для вымывания стружек из зоны. Точное нацеливание на всю зону шлифования может быть ключом к достижению постоянной чистоты по всей детали. В некоторых процессах с высокой интенсивностью снятия может потребоваться регулировка давления СОЖ под скорость круга для избежания обжига детали. Это также помогает удалять стружки из зоны шлифования.
Стружки также могут прилипать к шлифовальному кругу в некоторых случаях. Это может происходить при более агрессивном шлифовании или при обработке определенных металлов, склонных к прилипанию к кругу. В этих применениях могут потребоваться скрубберные сопла (scrubber nozzles). Скрубберные сопла — обычно высоконапорные (500–1000 psi), малые расходы устройства, нацеленные после зоны шлифования для удаления стружек из структуры круга.
Скрубберные сопла вряд ли ответ для ID шлифования из-за ограниченного места в цевке детали. Здесь следует использовать заливное СОЖ. Однако для OD и creep-feed/поверхностного шлифования скрубберные сопла часто можно внедрить без интерференции с деталью или приспособлениями.
Плохая фильтрация СОЖ также может негативно влиять на чистоту поверхности и/или вызывать царапины. Если частицы не фильтруются, их могут качать обратно в зону шлифования вместе с СОЖ. Когда подозревается фильтрация как причина царапин и плохой чистоты, может потребоваться фильтр с меньшим микронным рейтингом. Общее правило для шлифования карбида — использовать фильтр, улавливающий частицы, как минимум, крупнее 10% размера зерна круга (см. Таблицу 4).
Expand Expand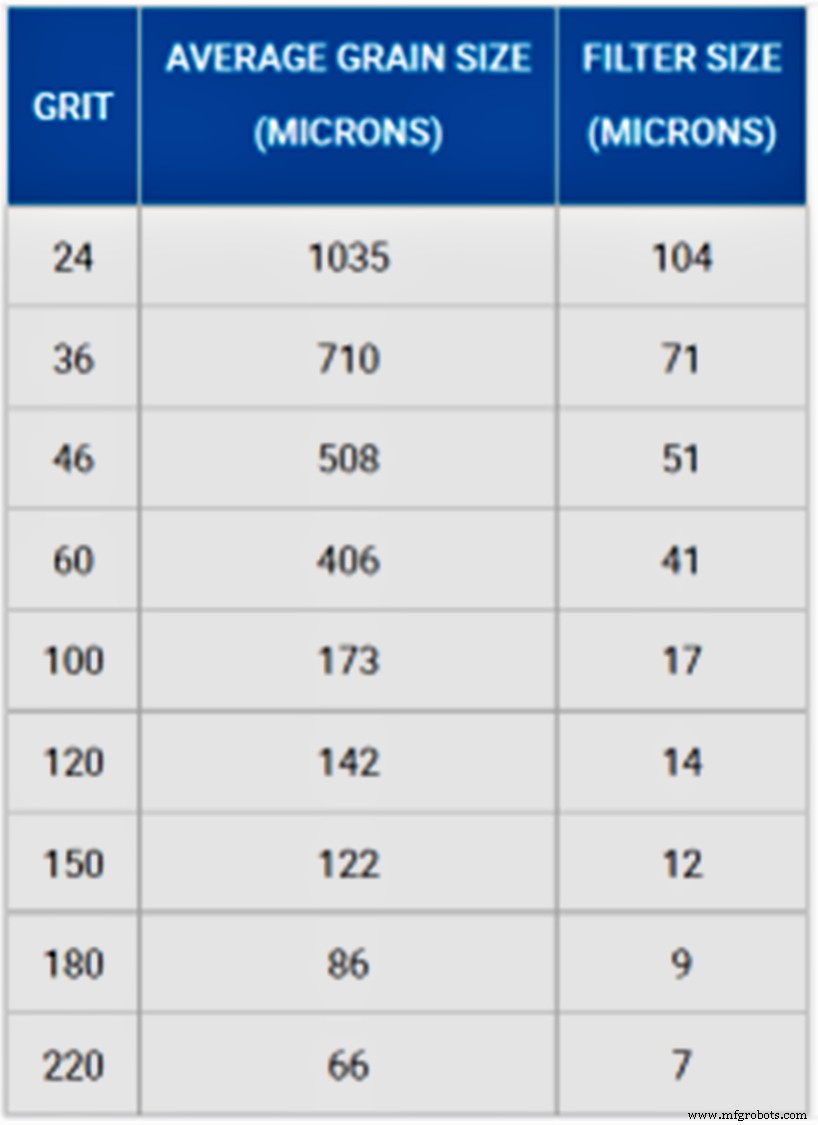 Table 4. Общее правило для шлифования карбида: использовать фильтр, улавливающий частицы крупнее 10% размера зерна круга.
Тип СОЖ также может влиять на чистоту, обычно из-за влияния смазываемости на износ круга. Чистое масло обычно способствует меньшему износу круга и, следовательно, более постоянной чистоте поверхности.
5. СОСТОЯНИЕ СТАНКА
Факторы, связанные со шлифовальным станком, могут влиять на чистоту поверхности заготовки. К ним относятся:
Баланс сборки круг/втулка: Если сборка шлифовального круга не сбалансирована до приемлемого уровня, это может привести к вибрациям и/или плохой чистоте поверхности. Балансировка может выполняться с использованием оборудования вроде статического балансера, динамического/ручного балансера или автобалансера, установленного на станке. Требуемая точность заготовки и чистота поверхности определят тип оборудования.
Автобалансеры, установленные прямо на шлифовальном шпинделе — лучший вариант балансировки. Эта система автоматически перемещает грузики в втулке для компенсации дисбаланса круг/втулка. Автобалансеры ограничены крупными станками — creep-feed и OD-типами — и поэтому непрактичны для малых кругов.
Следующий лучший метод — динамический/ручной балансер, который можно использовать на всех типах станков. Он балансирует сборку круг/втулка прямо на станке, но требует ручного перемещения балансировочных грузиков.
Наконец, статическая балансировка, выполняемая вне станка, имеет ограничения по уровню балансировки, который может достичь. Однако лучше, чем никакой балансировки, и в некоторых применениях работает нормально.
Тем не менее, не все круги требуют балансировки. Некоторые малые круги с малой массой не имеют веса для создания проблемного дисбаланса. Так что, если только эти малые круги не работают на очень высоких скоростях или если система (шток) не жесткая, балансировка не требуется. Также круги для менее точных или черновых операций могут не требовать балансировки.
Жесткость станка: Плохая жесткость станка может привести к плохому качеству заготовки. Со временем подшипники шпинделя могут изнашиваться и ослабевать. Подшипники также могут быть повреждены, если станок был в аварии. По возможности подшипники шпинделя должны проверяться периодически или постоянно с использованием вибрационного аналитического оборудования. Это оборудование — отличный инструмент для предсказания предстоящих проблем с подшипниками шпинделя, которые могут привести к плохому качеству заготовки. Плохие приспособления и методы зажима также могут приводить к вибрациям или дефлекции и, в конечном счете, к плохой чистоте поверхности.
Система выправки: Правильная выправка круга критична для достижения хорошей чистоты поверхности, поэтому система выправки должна быть в хорошем состоянии. Стационарные инструменты должны заменяться, если повреждены или изношены. Вращающиеся инструменты, такие как шлифовальный шпиндель, должны проверяться на излишнюю вибрацию, биение и движение.
Обслуживание станка: Критично следовать инструкциям поставщика станка по плановому смазыванию, мониторингу качества сжатого воздуха, частоте смены фильтров и т.д. Втулки кругов и арбуры должны инспектироваться на повреждения, как и приспособления, стационарные упоры, хвостовики и т.д. Инспекция этих компонентов должна быть частью ежедневного профилактического обслуживания цеха.
Помимо регулярного обслуживания, многие компании теперь внедряют программы обслуживания на основе состояния (CBM), где станок мониторится датчиками — акселерометрами, термометрами, манометрами и т.д. Это предиктивное обслуживание использует данные с датчиков для установления трендов, предсказания отказов и определения, когда компоненты, такие как подшипники, нужно менять.
Ранее публиковалось в блоге Norton.
Промышленные технологии
- Теория шлифовальных кругов: ключевые соотношения для эффективности металлообработки
- Выбор правильного поверхностного финиша для кастомных литых продуктов
- Освоение шероховатости поверхности: полное руководство по измерению и функции
- Переносные измерительные приборы шероховатости для труднодоступных зон
- Достижение превосходной отделки поверхности с литьем в оболочках
- Плоское шлифование: традиционные техники для точности
- Основы ПЛК плоскошлифовальных станков: точное финишное обрабатывание металлов и неметаллов
- Понимание стандартных шероховатостей поверхности при обработке: определение, значение и лучшие практики
- 9 экспертных советов, как предотвратить проблемы с чистовой отделкой поверхности до их возникновения
- Освоение точной плоской шлифовки: ключевые принципы и применения