



Понимание шлифовальных кругов: Ключевые компоненты и применение
Дэвид Гетц, инженер-прикладник, Norton | Saint-Gobain Abrasives
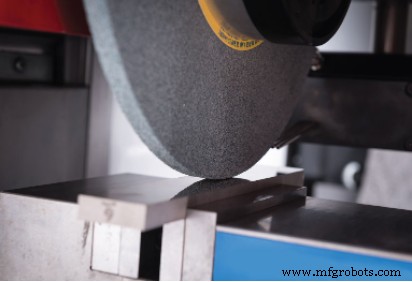
Многие производители сегодня используют абразивы где-то в своем процессе. Фактически, без абразивов наши самолеты не летали бы, автомобили не ехали, и список можно продолжать. Будь то изготовление точных подшипников, сбивание швов на стройплощадке, шлифовка коленвалов или полировка литейной формы для бытовых приборов — абразивы везде, и одним из наиболее распространенных абразивных изделий является шлифовальный круг!
АБРАЗИВЫ: ИСТОРИЧЕСКАЯ ПЕРСПЕКТИВА
Абразивы, даже в самой примитивной форме, существуют столько, сколько человек создает вещи!
- Использование одного камня для обработки другого датируется каменным веком
- 7000 лет назад китайцы использовали дробленые раковины, наклеенные на пергамент, для полировки
- Использование жерновых камней для помола зерна датируется 200 г. до н.э.
- В X веке шлифовальные камни использовали для изготовления мечей, щитов, плугов и инструментов
Сегодня современные абразивы эволюционировали в высокотехнологичные изделия для производства очень сложных компонентов из самых твердых сплавов и известных материалов.
Но что мы о них на самом деле знаем?
ЧТО ВНУТРИ КРУГА?
Шлифовальные круги, независимо от производителя, состоят из трех основных компонентов:
Абразивное зерно
- Оксид алюминия, карбид кремния, циркония, керамический аллюмина, кубический нитрид бора (cBN) или алмаз — наиболее распространенные
Связующее вещество
- Витрифицированное (стеклоподобное)
- Органическое — смола или другое вещество
Воздух / Пустое пространство
- Поры или пористость (естественная или индуцированная)
Если круг суперабразивный, фактический абразивный сегмент (алмаз или cBN) монтируется на втулку или сердцевину для формирования круга.
Материалы втулки
- Сталь, алюминий, углеродное волокно, бакелит и др.
КАК ИЗГОТАВЛИВАЮТСЯ ШЛИФОВАЛЬНЫЕ КРУГИ?
При разговоре с производителем шлифовальных кругов многие используют аналогию: изготовление круга — как выпечка торта, и в простейшей форме это именно так.
Когда пекарь получает заказ на торт, он смотрит рецепт и отмеряет ингредиенты. Мокрые и сухие компоненты смешиваются в тесто, которое выливают в форму и ставят в печь. Когда тесто пропекается, торт достают из формы, чистят, доводят до ума и отдают клиенту.
Когда производитель получает заказ на круги — будь то для склада или под заказ конкретного клиента — он следует почти идентичному, хотя и гораздо более промышленному процессу. Процесс начинается с заказа на конкретный круг. Спецификация определяет, какое абразивное зерно и связующие химикаты идут в круги, а размер — сколько каждого требуется. Эти сырьевые материалы смешивают в крупном промышленном смесителе, очень похожем на смеситель для раствора или цемента. Когда достигается нужная консистенция, смесь переходит к прессовке: ее отмеряют, формуют и прессуют в круги в очень сыром («зеленом») состоянии. Эти «зеленые» круги загружают в печь и обжигают для спекания/полимеризации в грубый, но пригодный шлифовальный изделие. После остывания круги перемещают в финишную зону: очищают, инспектируют на качество и безопасность, балансируют, наносят маркировку, упаковывают и отправляют конечному пользователю.
РАЗБИВАЕМ КОД: КАК РАСШИФРОВАТЬ СПЕЦИФИКАЦИЮ ШЛИФОВАЛЬНОГО КРУГА
Многие, работающие со шлифовальными кругами ежедневно, редко думают о спецификации и маркировке на боковине круга — только проверяют, что на круге соответствует тому, что требует операция, чтобы случайно не установить/использовать неправильный круг.
Для тех, кто делает круги и оптимизирует их, в спецификации много информации. Если знаете, как разбить код и расшифровать значение спецификации, можно определить почти всё об этом конкретном круге.
Хотя у каждого производителя свой список абразивных зерен и связующих, и нет установленного промышленного стандарта или требования следовать единому формату, «Система маркировки», как мы её знаем, устоялась по усмотрению. Разберем спецификацию шлифовального круга и расшифруем каждую часть.
32A46-I8VBE
32A46-I8VBE — первая часть спецификации идентифицирует абразивное зерно. У каждого производителя свой список, но в общем: «A» — оксид алюминия, «B» — cBN, «C» — карбид кремния, «D» — алмаз, «Z» — циркония. Сложнее с керамикой или керамическими смесями — тут производители могут проявлять творчество.
32A46-I8VBE — вторая часть идентифицирует гранулометрию (размер зерна). В общем диапазон для шлифовальных кругов: от 12 единиц (грубая обработка, напр., на сталелитейных заводах) до 220 единиц (очень тонкая/прецизионная обработка).
Опять же, нет отраслевого стандарта, но в общих терминах:
- Крупные зерна: 12–24
- Средние: 30–70
- Тонкие: 80–220 (и тоньше)
32A46-I8VBE — третья часть маркировки идентифицирует твердость (класс) круга. Система использует буквы от A до Z или ZZ для обозначения твердости. Каждый производитель может использовать ту же систему, но это не значит, что конкретный класс у разных производителей одинаков. Norton может иметь средний круг класса «J», другой производитель тоже «J», но твердость и поведение могут отличаться. В общем — оба среднего диапазона.
Для справки:
- Мягкие классы: D–H
- Средние: I–P
- Твердые: Q–Z
32A46-I8VBE — это число, четвертый элемент маркировки, иногда опускается. Оно представляет структуру круга — меру относительного интервала между зернами или пористость. Чем больше число, тем более открытый/пористый круг. Чем меньше — тем плотнее упакованы зерна. Если число опущено, считается «8» — «нормальное» или стандартное значение.
32A46-I8VBE — финальная часть спецификации идентифицирует тип связующего и модификаторы. Наиболее частые: «B» — бакелитные/смольные, «R» — каучуковые, «V» — витрифицированные. Если для данного типа доступно несколько связующих (часто бывает в группе витрифицированных), эта часть указывает, какой именно из группы используется.
Для многих шлифовальные круги — загадка. Но как и с большинством вещей, когда разбираешь их на компоненты и смотришь, что они на самом деле представляют, можно отодвинуть занавес и увидеть в шлифовальных кругах то, чем они являются: многоточечные режущие инструменты, используемые в точном машиностроении.
Ранее публиковалось на странице ресурсов Norton Abrasives.
Промышленные технологии
- Фрезерование против шлифовки: ключевые различия
- Освоение правки и заточки кругов: точные техники для шлифовальных кругов в промышленности
- Теория шлифовальных кругов: ключевые соотношения для эффективности металлообработки
- Шлифовальные станки: определение, виды и применение
- Электрохимическое шлифование (ECG): принцип работы и преимущества
- Хонинг (точечная шлифовка): определение, процесс и основные инструменты
- Ключевые принципы цилиндрического шлифования: подробный обзор
- Основное руководство по защитным капотам шлифовальных кругов: защита пользователей от разрушения и травм
- Шлифовальные станки настольные: устройство, особенности и применение
- Плоское шлифование: преимущества и применения в производстве