



Повысьте срок службы инструмента и продуктивность с экспертной балансировкой инструментов
Биение режущего инструмента и дисбаланс держателя инструмента делают обработку сложной. Вот что вам нужно знать о техниках балансировки инструментов и как правильное выполнение этой процедуры может минимизировать вибрации, улучшая как качество поверхности, так и срок службы инструмента.
Балансировка инструмента — необходимость для высокоскоростной обработки, где скорости шпинделя достигают 20 000 об/мин или выше. Но многие эксперты скажут вам, что потребность в балансировке начинается всего на 6000 об/мин и что пропуск этого критического шага снижает и срок службы инструмента, и продуктивность.
Брэндт Холден, президент Haimer Inc., — один из таких людей. Он любит рассказывать историю 15 лет назад о машиностроительном цехе в Висконсине, борющемся с растачивающей операцией. После установки одного из балансировщиков инструментов Haimer, машиностроительный цех смог значительно увеличить пропускную способность на той работе, вместе с многими другими.
«Тот конкретный цех не имел ни одного станка быстрее 6000 об/мин», — вспоминает Холден. «Это было чудесным свидетельством важности балансировки инструментов, независимо от скорости шпинделя».
Они не были одни. Крупный американский производитель двигателей сэкономил 250 000 долларов ежегодно на неплановых простоях после внедрения решения по балансировке инструментов. K&G Manufacturing в Миннеаполисе обнаружила, что офлайн-предварительно установленные сборки держателей инструментов резали по размеру с первого раза, когда были сбалансированы. Даже шлифовальная отрасль знает ценность балансировки, как может подтвердить производитель режущего инструмента OSG: после балансировки колесных пакетов, компания обнаружила, что выход увеличился на 20 процентов, срок службы шпинделя вырос на 30 процентов, а потребление энергии снизилось на 18 процентов.
Если эти анекдоты не убеждают скептиков там, вот более научный пример — один, который помогает объяснить эффективность балансировки инструментов.
Инженеры Haimer установили фрезы в двух держателях инструментов, один сбалансированный, другой нет. Оба были проверены на одном из пресеттеров инструментов компании и имели менее 2 микрон биения. Затем они вращали каждую сборку держателя инструментов на 18 000 об/мин, анализируя её с акселерометром. Результаты? Там, где сбалансированная сборка поддерживала тот же близкий к нулю уровень биения, небалансированная увеличилась до 11 микрон (0,0004 дюйма) — пятикратное увеличение.
Если убийца срока службы инструмента биение недостаточно, чтобы убедить вас, попробуйте это: Спросите любого пересборщика шпинделя станка первичную причину преждевременного отказа. Большинство предложат, что это либо а) аварии, либо б) дисбаланс держателя инструмента. Для многих обрабатывающих центров — особенно тех с высокоскоростными шпинделями — замена может легко стоить больше блока балансировки инструментов, и это без учета простоя станка и результирующих производственных задержек.
Вы можете думать: «Я понимаю. Вот почему мы покупаем сбалансированные держатели инструментов». И в то время как Холден и другие скажут вам, что это хорошее начало, это эквивалент покупки высококачественных шин для вашей машины — они все еще нуждаются в балансировке, и как с режущими инструментами и держателями инструментов, это должно быть сделано как полная сборка.
Выправление держателей инструментов
Несколько иронично, процесс не так уж отличается. Точно так же, как автомеханик добавит небольшие веса к одной стороне колеса для компенсации дисбаланса, так и сотрудник инструментальной комнаты может добавить тяжелые металлические винты или необычно оформленные кольца к держателю инструментов, тщательно регулируя каждый, пока условие выходит из баланса не будет отменено. Также возможно сверлить или фрезеровать сам держатель инструментов, удаляя небольшие количества металла до достижения баланса, хотя это очевидно более дорогой (и постоянный) подход.
Шины и держатели инструментов также страдают от тех же видов дисбаланса, а именно статического и динамического. Удалите гайку колеса с вашего F-150 и вы создадите статический дисбаланс, который можно думать просто как слишком много веса на одной стороне. Ударьте камень пропеллером вашей рыболовной лодки и вы, вероятно, столкнетесь с динамическим дисбалансом, или дисбалансом в двух вращающихся плоскостях. Это последнее условие наиболее распространено на ЧПУ-обрабатывающих центрах, особенно с более длинными инструментами и держателями инструментов.
Иронично, CAT-стиль держателей инструментов — любимец строителей станков здесь в США — изначально не сбалансированы из-за несимметричных щелей фланца. Так же держатели инструментов в стиле Велдона с их зажимным винтом с одной стороны. Даже HSK-инструментарий, особенно более распространенная A-форма, страдает от некоторого уровня дисбаланса, хотя это нигде не близко к крутым коническим держателям инструментов. Производители инструментов пытаются компенсировать эти неприятные условия, но прикрепите удерживающий колпак к одному концу держателя инструментов, сверло или фрезу в другом, и все ставки отменяются. Отсюда совет всегда балансировать держатели инструментов как полную сборку.
Доказательства балансировки инструментов в пудинге
Этот дисбаланс количественно определен. Он называется G-значение, и большинство экспертов отрасли предлагают, что инструменты должны быть сбалансированы до 2,5 G или лучше (означая значение ниже 2,5). Для математически склонных, веб-сайт Haimer предлагает головокружительные формулы на науку балансировки инструментов здесь, вместе с дополнительными причинами, почему это важно для любого, заинтересованного в улучшении их фрезерования, сверления и растачивания операций.
Так что делать об этом? Ответ должен быть очевиден к сейчас: Инвестируйте в станок балансировки инструментов, точно так же, как другой из клиентов Брэндта Холдена сделал несколько лет назад, когда он купил свой первый 20 000 об/мин обрабатывающий центр. Результаты были такими хорошими, что он начал балансировать всё в цехе, даже для его старых станков, ограниченных 8000 об/мин.
«Улучшенный срок службы инструмента и качество поверхности были сторонней заметкой», — говорит Холден. «То, что он заметил больше всего — улучшенные скорости удаления металла. Там, где раньше он мог резать деталь на 3000 об/мин, он обнаружил, что обычно может удвоить это балансировкой, с соответствующим увеличением скорости подачи. Он был в восторге».
Идти за пределы баланса инструментов
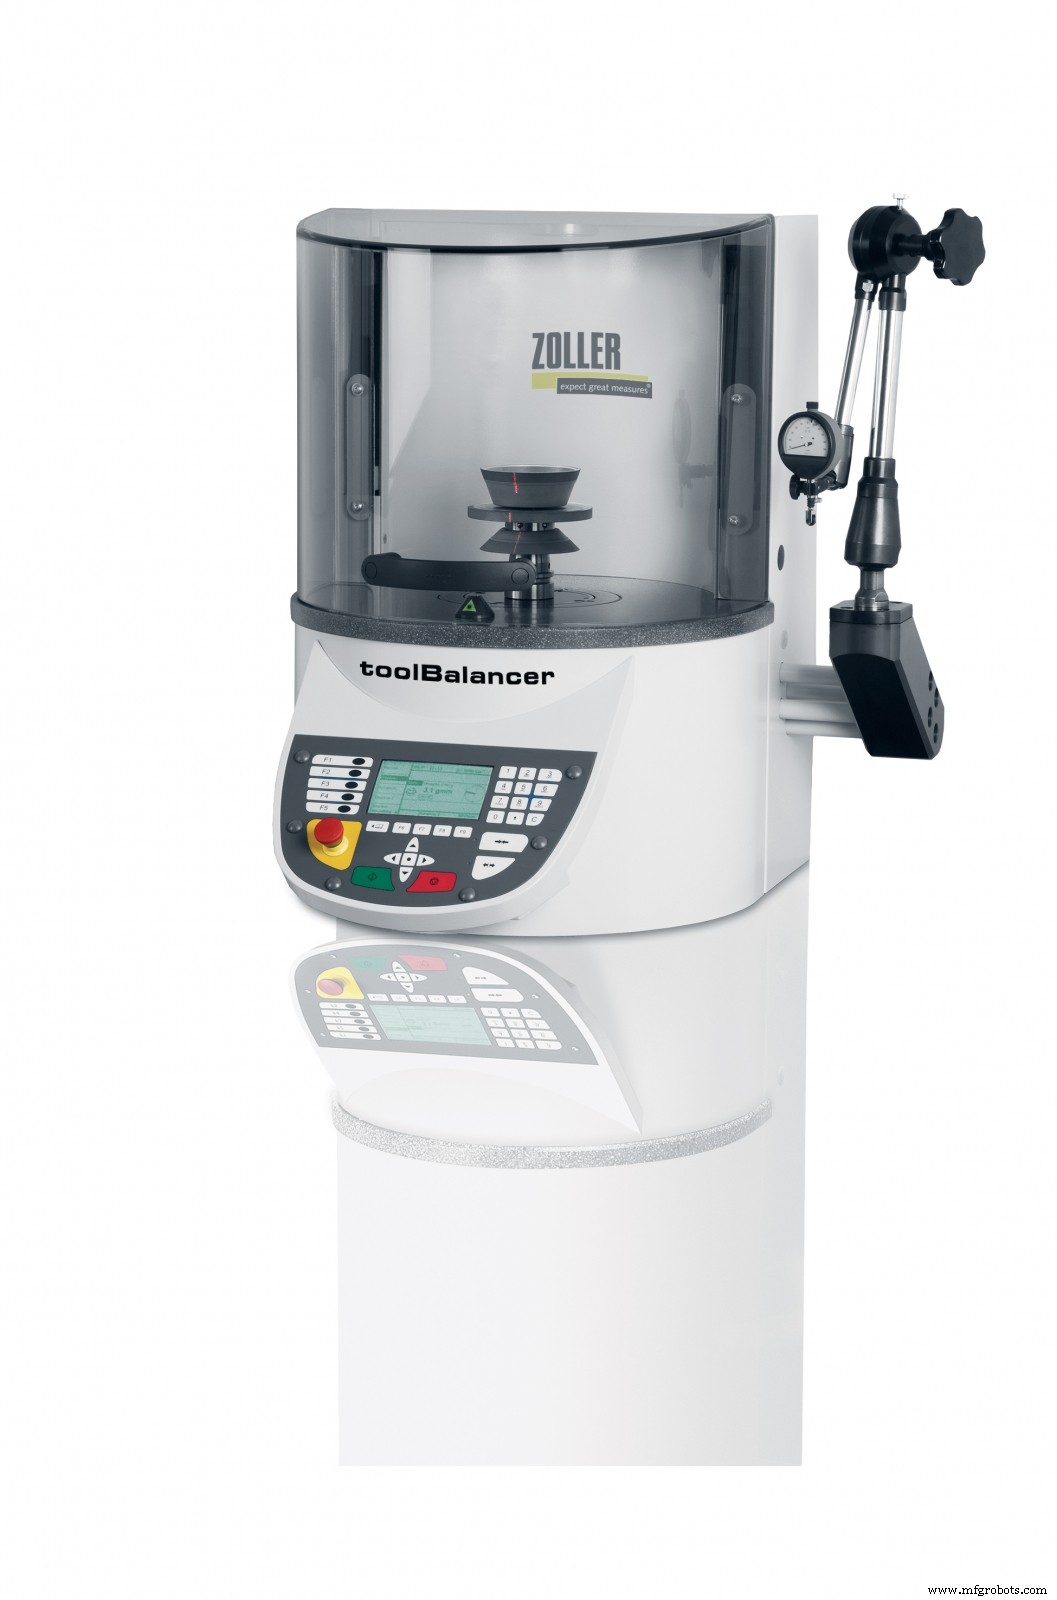
Мэтт Бразерс, менеджер центра технологий Индустрии 4.0 в Zoller Inc., может делиться похожими историями успеха от клиентов, которые внедрили одно из решений компании по балансировке инструментов. Однако он быстро указывает, что станок балансировки — только одна часть гораздо более крупной стратегии инструментальной комнаты. Одинаково важна необходимость офлайн-предварительной установки инструментов, устраняющая шанс ошибки оператора при прикосновении к станку и значительно увеличивающая доступность станка к загрузке.
Благодаря передовым оптическим возможностям большинства пресеттеров, они также позволяют сотрудникам инструментальной комнаты тщательно инспектировать инструменты перед использованием и измерять всё важное биение, упомянутое ранее. И для тех цехов, использующих термосадку, Zoller (и Haimer) предлагают комбо-машины, способные делать оба в одной операции.
Бразерс предлагает, что, когда внедряется с решением управления инструментами (TMS), офлайн-пресеттеры обеспечивают от колыбели до могилы видимость использования инструментов, в то время как также улучшают весь программирование и процесс настройки потока.
«TMS Zoller может коммуницировать напрямую со станком», — говорит он. «Он может интерфейсить с САПР системой цеха, его симуляционным программным обеспечением, или его системой мониторинга срока службы инструмента. Есть много преимуществ хранения информации о режущем инструменте и держателе инструментов в единой базе данных, включая улучшенную точность данных, сниженные инвентари инструментов, меньше простоя и более эффективные процессные потоки. Именно поэтому мы чувствуем, что TMS должен быть неотъемлевой частью любого цеха, фокусирующегося на Индустрии 4.0».
Для цехов, заинтересованных в любом из этих технологий повышения продуктивности, сейчас время исследовать. Вычет оборудования по Секции 179 заканчивается в декабре. Свяжитесь с MSC — или любой из компаний, перечисленных в этой статье — чтобы узнать больше.
Получаете ли вы выгоды от балансировки инструментов?
Балансировка инструментов часто считается необходимой только для высокоскоростной обработки, но многие цехи могут извлечь выгоду из неё.
Эксперты скажут вам, что потребность в балансировке начинается всего на 6000 об/мин и что пропуск этого критического шага снижает и срок службы инструмента, и продуктивность.
Примите участие в нашем опросе ниже, чтобы поделиться своими взглядами на балансировку инструментов и увидеть, что думают другие.
Балансируете ли вы свои инструменты уже?
Какие выгоды вы видели от балансировки инструментов? Какие проблемы вы столкнулись? Поделитесь своими мыслями в комментариях ниже.
Промышленные технологии
- Исследование 6G: будущее ультрабыстрой связи
- Мастерство точности ЧПУ фрезеровки: проверенные шаги для точных деталей
- Максимизация срока службы машин и компонентов: умные стратегии для производителей
- Лужение меди: Техники и советы для прочных, надежных соединений
- Повысьте эффективность металлообработки с фрезами TuffCut XT от M.A. Ford
- Максимальный ресурс инструмента и повышение производительности: 5 проверенных стратегий
- Оптимизация срока службы инструмента с данными станка: современное руководство
- Сократите простои, повысьте производительность: проверенные стратегии
- Повышение промышленной производительности и качества: проверенные стратегии успеха
- Предотвращение дефекта «J-hook» на штампах: причины, симптомы и решения