



Оптимизация новых шлифовальных линий: преодоление препятствий для пиковой производительности
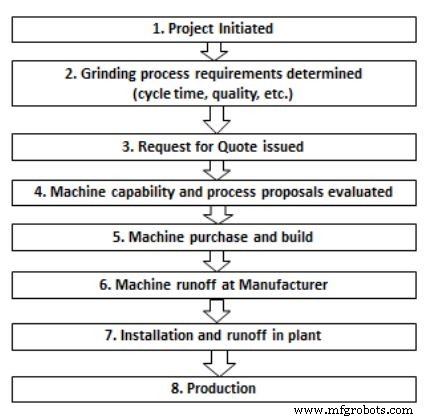
Обычно новые высокообъемные линии, производящие сложные детали, включающие шлифовальные процессы, такие как автомобильный двигатель или лопатка/сопло аэродвигателя, проходят через различные стадии от закупки станка до реального производства, как показано на Рисунке №1. Если эти линии включают процесс, считающийся «высоким риском», он будет запланирован с «временем разработки» как часть оценки способностей шлифовального станка и закупки (шаги 4 и 5) путем тестирования и уточнения. Это эффективная стратегия и существенно снижает проблемы, связанные с запуском программы, но может быть затратной по времени и дорогой; очень часто образцы деталей могут даже не быть доступны или быть прототипами, подлежащими дальнейшим изменениям дизайна. В таких случаях или для конструкций компонентов, которые отличаются, но не радикально отличаются от существующих дизайнов, «время оптимизации» редко планируется до фактической квалификации станка.
Когда станки квалифицированы и установлены с «нерадикальными» процессами, фокус на качестве детали и времени цикла. Спецификации круга могут быть выбраны для обеспечения высочайшего качества среди неопределенностей нового дизайна детали и их влияния на удержание допусков детали к часто более строгим спецификациям CpK, чем требуется для производства. Кроме того, из-за стоимости или доступности, часто предоставляются только 50 или 100 деталей для квалификации, делая установление долгосрочного стабильного процесса сомнительным. Обычно нет много времени или компонентов для оптимизации инструментальных или абразивных затрат на деталь. После установки, во многих случаях, отношение «если не сломано, не чини» берет верх и процессы закрепляются. Оптимизация редко пытается.
Есть несколько причин, почему отсутствие «времени оптимизации» может вызывать субоптимальные процессы:
- Циклы могут функционировать приемлемо в станке, но не быть «дружественными к кругу». Т.е. ресурс круга может быть менее оптимальным
- Технология круга эволюционирует. Оценки, сделанные на существующей технологии, могут быть неоптимальными для новой технологии
- Тонкие вариации в конфигурации детали, дизайне станка и требованиях качества делают оптимизацию процесса очень сложной вне производственной линии. Это потому что производственная линия предоставляет много деталей и среду с реальными вариациями и метрологией. Эти два качества предоставляют тест на «робастность» «оптимизированного» процесса.
Примеры:
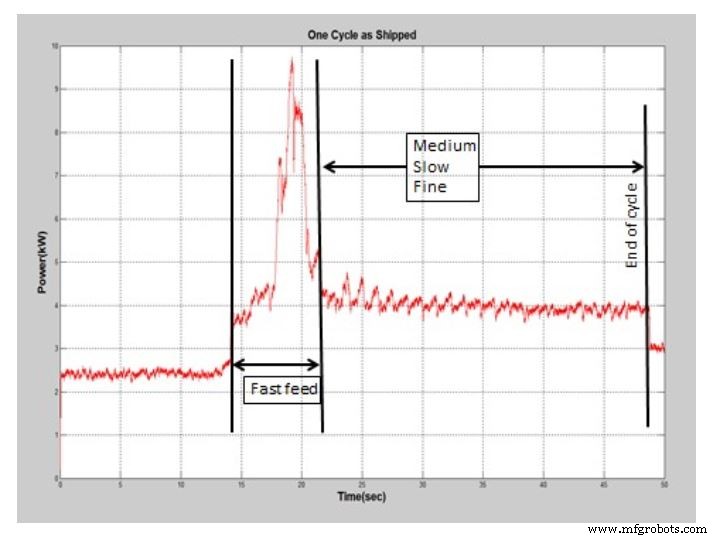
Шлифовальный цикл, изображенный на Рисунке №2, был отправлен от OEM, установлен на заводе и в настоящее время в производстве. Этот цикл работает нормально и производит приемлемые детали, но он не «дружественен к кругу».
«Недружественность к кругу» этого цикла обусловлена большим пиком (мощность/сила) в начале цикла. Износ круга пропорционален квадрату шлифовальной силы, высокие силы заставят круг изнашиваться быстро. В этом случае сокращение быстрой подачи и увеличение средней подачи увеличит ресурс круга при сохранении времени цикла и качества детали.
Цикл в процессе оптимизации
В недавнем необычном случае производитель согласился сделать «in situ» оптимизацию шлифовального процесса. Изначально шлифовальный цикл был изменен, чтобы сделать его более «дружественным к кругу», как обсуждалось выше. В этом случае более дружественный цикл также был на ~5 сек короче исходного цикла.
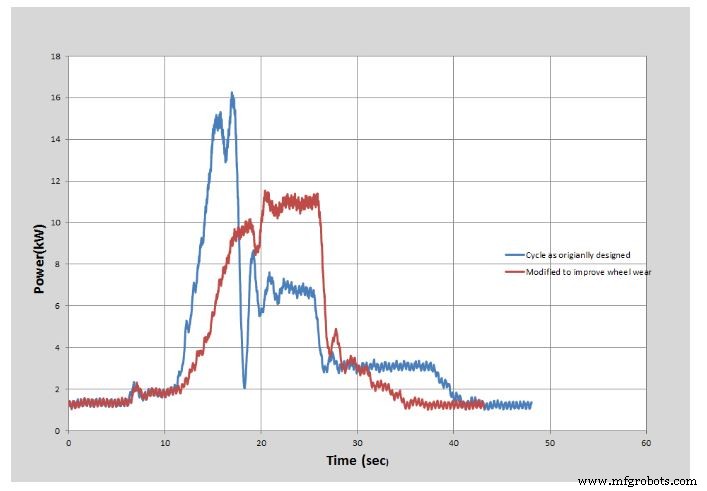
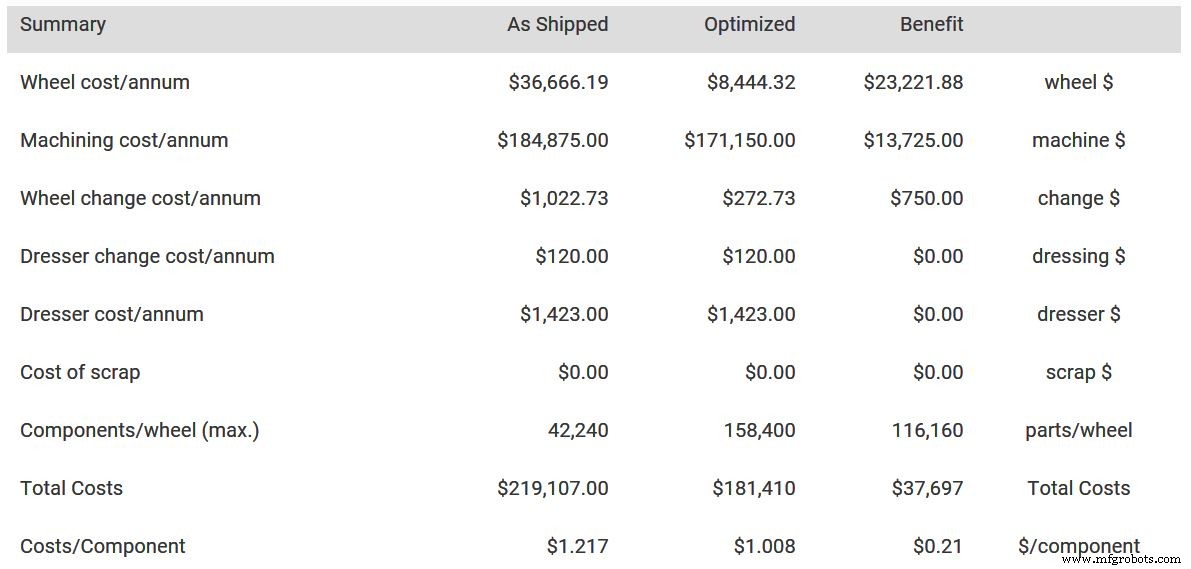
После того как модифицированный цикл работал несколько недель для подтверждения непрерывного качества деталей, деталей на опрессовку было увеличено с 8 до 20, а глубина опрессовки снижена с 0,03 мм до 0,02 мм. Этот процесс теперь работает около 6 недель без значительных изменений в качестве деталей. Сводка экономии затрат в год показана ниже.
Стратегия оптимизации
Решение, как проиллюстрировано во втором примере, — запланировать время и детали на ранних стадиях производства (между шагами 7 и 8 на Рисунке №1) для работы над оптимизацией процесса со строителем станка и командой прикладной инженерии инструментов/абразивов. По крайней мере, оборудование мониторинга мощности должно использоваться в этой фазе для помощи в оценке и разработке цикла. С этим дополнительным шагом процесс может быть отслежен на стабильность на более длинных партиях деталей, что может выявить проблемы и/или представить возможности для улучшений.
Потенциальный возврат от этого шага велик, поскольку улучшения/экономия затрат, сделанные на этой стадии, будут на месте через весь жизненный цикл проекта.
Ранее представлено на Norton Abrasives
Покупайте наш ассортимент шлифовальных кругов Norton на MSCdirect.com.
Промышленные технологии
- Установка надежных операционных стандартов и процессов для производственного совершенства
- Airbus представляет фабрику будущего: умное производство и передовая робототехника
- Типичные режимы сбоев в программах надежности оборудования
- Освоение эффективности цеха: проверенные стратегии оптимизации производственных операций
- Шлифовальные круга: производство, маркировка и промышленное применение
- Как процессная автоматизация ведет к успеху ESG: Стратегическое преимущество
- Хонинг (точечная шлифовка): определение, процесс и основные инструменты
- Мастерство управления бизнес-процессами: пошаговое руководство по внедрению
- Точечное шлифование: экспертный процесс и качество
- Основы цилиндрического шлифования (OD Grinding): ключевые техники и инсайты