



Патроны: ключ к раскрытию пиковой производительности обработки
Точные станки и передовые режущие инструменты вместе дают выдающуюся продуктивность металлорезания. Однако связующее звено между режущим инструментом и шпинделем станка — патрон — критично для полной реализации этой продуктивности. Производители оснастки предлагают широкое разнообразие типов патронов, каждый спроектирован для оптимальной производительности в определенных приложениях. Станочный цех, следовательно, должен основывать выбор патронов на своих конкретных операциях и производимых деталях. Тем не менее, пока цехи стремятся к самому передровому станочному оборудованию и материалам режущего инструмента, они часто придают минимальное значение подбору, применению и обслуживанию патронов, наилучшим образом подходящим их конкретным производственным нуждам.
Не все патроны созданы равными
Ни один метод закрепления инструмента не подходит для всех возможных приложений. Патрон, спроектированный для высокоскоростной финишной обработки, обычно не будет иметь жесткости и прочности, нужных для эффективной глубокой черновой обработки сырых чугунных литей. Наоборот, патрон для черновой обработки обычно лишен качеств баланса, позволяющих плавно работать на высоких скоростях в финишных операциях. Кроме того, массивная конструкция и габариты чернового патрона могут ограничить доступ к мелким или глубоким элементам детали. Трудтообрабатываемые материалы требуют патронов с усиленной прочностью и жесткостью. Способность патрона гасить вибрации и подавать СОЖ — тоже важные критерии отбора.
Использование неподходящего патрона может привести к размерным ошибкам и браку деталей, избыточному износу шпинделей, сокращению ресурса инструмента и росту поломок. В некритических работах дешевый патрон может дать удовлетворительный результат. Но в операциях, где повторяемая точность обязательна — и особенно когда брак дорогой детали снижает маржу — инвестиции в приложенно-ориентированные, качественные патроны дают дешевую страховку от непредвиденных потерь.
Для некоторых менеджеров цехов длинные версии патронов, используемые в диапазоне операций — валидная стратегия экономии. Однако всегда применение максимально короткого патрона максимизирует жесткость, минимизирует вибрацию, портящую поверхность, и сохраняет ресурс инструмента.
Патроны составляют менее двух процентов общих производственных затрат. Даже сокращение этой стоимости вдвое дает незначительную экономию, в то время как списанная деталь или сломанный инструмент имеют измеримый финансовый эффект. Премиальные инструменты и патроны могут поднять скорости металлорезания для немедленной отдачи от инвестиций в оснастку. Особенно в отраслях вроде авиации, где стабильность процесса первостепенна, многие производители фокусируются на приобретении премиальной оснастки для избежания брака и потерь времени на устранение неисправностей и простои. Авиационные производители обычно тратят длительное время на валидацию новых концепций патронов перед сертификацией для производства.
Факторы детали влияют на выбор патрона
Факторы, влияющие на выбор патрона, включают обрабатываемость материала детали в каждой работе и конфигурацию конечной детали, которая может определять габариты патрона, нужные для доступа к определенным контурам и/или элементам. При этом патроны должны быть максимально простыми и удобными для минимизации ошибок оператора.
Независимо от применяемой технологии закрепления, жесткость станка, мощность шпинделя и способность давать тугие допуски диктуют, какие операции выполнимы. Например, попытка получить микронные допуски на изношенном станке — пустая трата времени.
Базовые элементы станка играют ключевую роль — быстрый станок с линейными направляющими лучше использует патроны для высокоскоростных применений, станки с коробчатыми направляющими поддерживают тяжелую обработку. Мультизадачные станки полностью используют возможности патронов, позволяющих выполнять и токарные, и фрезерные/сверлильные операции в одной установке.
Стратегия обработки также направляет выбор патрона. Например, цехи могут выбирать инструменты для максимизации продуктивности в высокоскоростной резке (HSC) с легкими глубинами резания, или в высокопроизводительной резке (HPC), фокусирующейся на высоких интенсивностях снятия металла на станках с достаточной мощностью, но ограниченной скоростью.
Низкий, повторяемый биение помогает обеспечить постоянное зацепление инструмента и тем самым снизить вибрацию и максимизировать ресурс. Баланс критичен, качественный патрон должен быть тонко балансирован по классу G2,5 при 25000 об/мин (1 г·мм). Цехи могут проводить собственные исследования и консультироваться с поставщиками оснастки для определения системы или систем закрепления, эффективно закрывающих производственные нужды.
У каждого патрона своя ниша
Будь то простой Велдон, коллетный, термосадочный, механический или гидравлический — патроны также должны соответствовать конкретным операционным требованиям. Простые державки для шанков Велдон — жесткие, простые в использовании, передают высокий момент, дают надежное и сильное зажатие с сильным анти-выдергиванием. Хорошо подходят для тяжелой черновой обработки, но лишены точной концентричности. В целом, они изначально небалансированы и не продуктивно применяются на высоких оборотах.
Коллетные патроны и взаимозаменяемые коллеты — самая распространенная технология закрепления круглых инструментов. Экономичные ER-стили доступны в широком диапазоне размеров и дают достаточный хват для надежной легкой фрезеровки и сверловки. Высокоточные ER-патроны имеют низкое биение (< 5 мкм на конце инструмента) и симметричную конструкцию, балансируемую для высокоскоростных операций, есть усиленные версии для тяжелой обработки. ER-патроны обеспечивают быструю смену и принимают диапазон диаметров инструментов.
Термосадочные патроны дают сильную зажимную силу, концентричность 3 мкм при 3хD и отличные балансировочные качества. Их малые простые носовые конфигурации дают хороший доступ к тугим элементам детали.
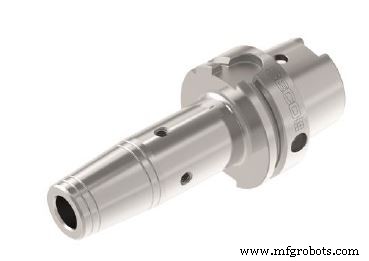
Усиленные версии могут выполнять умеренную и тяжелую фрезеровку, но зажимная сила зависит от допусков по внутреннему диаметру шанка инструмента и патрона. Термосадочные инструменты требуют покупки специального нагревательного блока, и процесс нагрева/охлаждения потребляет больше времени наладки, чем простая смена коллетов.
Механические фрезерные патроны дают сильную зажимную силу и высокую радиальную жесткость через несколько рядов игольчатых подшипников. Конструкция позволяет тяжелую фрезеровку и быструю смену инструмента, но биение может быть больше, чем у коллетных систем. Механические патроны обычно больше по размеру других стилей, что может ограничить доступ к некоторым элементам детали.
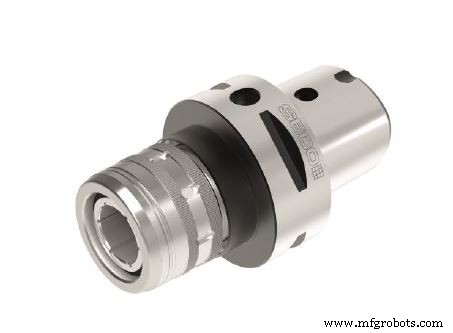
Гидравлические патроны, использующие масляное давление для зажимной силы, имеют меньше внутренних элементов, чем механические, и поэтому сравнительно более тонкий профиль. Гидравлические патроны имеют низкое биение и эффективны для растачивания, сверловки и легкой фрезеровки на высоких оборотах шпинделя, но чувствительны к тяжелым радиальным нагрузкам.
Так же важно, как патрон закрепляет режущий инструмент, — как он монтируется на шпиндель станка. Шпиндельный/конусный конец патрона определяет способность передачи момента и устанавливает точность центрирования инструмента. Традиционные конусы BT, DIN и CAT эффективны на малых станках, но могут быть ограничены в высокоскоростных возможностях. Версии с контактом и по конусу, и по торцу дают повышенную жесткость и точность, особенно при большом выносе. Крупные конусы нужны для надежной передачи большего момента. HSK-E32 не может заменить HSK-A125A в тяжелой обработке.
Выбор стиля конуса патрона часто определяется региональными предпочтениями. HSK возник в Германии в середине 90-х с ростом популярности 5-осевых станков. CAT-конусы преобладают в США, в Азии популярны BT-шпанки, часто в версиях контакт конус-торце. HSK очень популярен для 5-осевой обработки. PSC (полигональная система зажимания: Capto) и KM-соединения используются в основном на мультизадачных станках и теперь стандарты ISO. И KM, и Capto — модульные системы, позволяющие собирать специфические инструменты в разных длинах стакированием удлинителей или редукторов. Стили патронов, позволяющие точить, фрезеровать или сверлить в одной закрепке, растут в популярности с ростом мультизадачных станков.
Хотя есть проприетарные системы закрепления с уникальными патронами и коллетами в инновационных подходах для впечатляющих результатов, цех должен просчитать их выгоды. Эти системы обычно подразумевают большие затраты и ограниченный выбор инструментов от единственного поставщика.
Стоимость и другие соображения
Хотя базовая стоимость гидравлического или механического патрона выше коллетного или термосадочного, задействованы и другие факторы: стоимость нагревательной системы термосадки, время смены инструмента. Также нужен термосадочный патрон под каждый диаметр инструмента, в то время как коллетная система принимает разные диаметры простой сменой коллетов.
Операторы станков и персонал ТОИ тоже играют важную роль в успешном применении патронов. Как со станками и другим производственным оборудованием, патроны требуют правильного использования и обслуживания для максимизации выгод и использования на полный потенциал. Например, оператор должен вставлять шанк инструмента в патрон на полную длину, потому что неправильная посадка приведет к вибрации, разрушающей точность, или даже к выбросу инструмента. Соблюдение спецификаций сборки инструмента критично. Операторы не должны использовать удлинитель для приложения чрезмерного момента при затяжке патрона — это скручивает коллет и дает невыровненный инструмент.
Обслуживание патронов тоже важно, но часто игнорируется. Операторы всегда должны чистить патроны перед использованием и инспектировать шпиндель станка. Патроны хранят чистыми и сухими, с колпачками для защиты конуса. Давление жидкости в гидравлических патронах проверяют регулярно.
Заключение
Станочные цехи должны признать важность патронов в системе обработки и научиться, как правильный подбор патрона под конкретные станки, стратегии обработки и детали может поднять продуктивность и снизить затраты. Одновременно производители патронов предлагают всё более полные выборки патронов (см. боковую панель), спроектированные под индивидуальные операционные нужды.
Будущие улучшения выходят за рамки железа патронов. Управление инструментами с ПО и RFID-тегами — элемент дата-ориентированного производства, становящийся более распространенным. Прогресс технологий патронов включает сенсорно-оснащенные патроны, позволяющие мониторить силы на патроне в реальном времени. Собранные данные позволяют в-процесс корректировку параметров резания либо оператором, либо даже автоматически через ИИ в связке с БУ станка. Эти и другие новые технологии будут дальше усиливать продуктивный вклад патронов в операции обработки.
Промышленные технологии
- Фрезерные станки через веки: от ручного труда к высокоточным станкам
- 3-осевая vs 5-осевая обработка: что нужно знать
- Небаланс станков: скрытая проблема, которую должен решить каждый станочный цех
- Освоение обработки титана: выбор лучших фрезерных инструментов для суперсплавов
- Расширение возможностей станочников: встроенный контроль поверхности для высшего качества продукции
- Максимальная эффективность высокопроизводительной обработки: почему важны державы инструментов
- Почему СОЖ критически важны для успеха обработки: срок инструмента, чистота, эффективность
- ЧПУ-обработка: движок точности, ведущий современное производство
- Шпиндели станков: ключевой компонент, обеспечивающий точное производство
- Максимизация производительности путем комбинирования фрезерования и точения с турельными инструментами