



Влияние небаланса на производительность патронов и продуктивность обработки
Повышают ли балансированные инструменты продуктивность? Эффект небаланса — одна из простейших физических теорий для визуализации. Представьте: слишком много мокрых полотенец на одной стороне барабана стиральной машины при вращении. Или как бы ехала машина с небалансированными колесами.
Эти сценарии легко представить, но эффект небаланса не так очевиден для патронов фрезеровки из-за нескольких заблудений, живучих в формообразовании десятилетиями. К тому же, выгоды балансировки сборок патронов на всех скоростях часто просто упускаются из виду.
Взгляд назад на балансировку
Именно формообразовательная индустрия первой признала важность действительно балансированных сборок патронов. Сборка включает патрон, режущий инструмент, тяговую шпильку, гайку, коллет и др. В начале–середине 90-х, когда центры обработки достигли 15 000 об/мин, началась волна отказов шпинделей. Менее массивные шпиндели высокоскоростных станков и экстремальный небаланс большинства используемых патронов сделали небаланс проблемой №1.
В начале 90-х не было станков, специально созданных для точной балансировки сборок патронов. Компании на передовых покупали балансировочные станки для роторов, колес, коленвалов, турбин — не для патронов. Но эти станки наоборот небалансировали сборки, поэтому клиенты не видели разницы при обработке «сбалансированных» патронов.
В конце 90-х на рынок вышел балансировочный станок, действительно балансирующий сборки патронов. Одновременно появились более точные «предварительно балансированные» патроны и системы патронов с лучшей повторяемостью баланса при смене инструмента (термосадочные патроны). Это сочетание позволило формообразователям ускорить и оптимизировать использование высокоскоростных технологий, получать формы с более чистой поверхностью, резко сокращая полировку и/или ЭОО.
Хотя формообразовательная отрасль признала необходимость балансированных патронов для высокоскоростных применений два десятилетия назад, отрасль до сих пор частично путается в важности действительно балансированных сборок.
Заблуждение: восприятие, что использование только предварительно балансированного патрона достаточно. Хотя это высоко рекомендуется, это не гарантирует полное использование потенциала станка. После смены режущего инструмента измерение небаланса сборки необходимо для полной реализации максимального потенциала всех станков цеха. Даже медленные станки (8000 об/мин) могут использоваться на полную, если применяют балансированные сборки. Тонко балансированные сборки дают много преимуществ: повышение продуктивности, безопасности, ресурса режущего инструмента и шпинделя. Только когда сборка демонстрирует точную концентричность и баланс, можно использовать оптимальные режимы резания. Правило: слишком много баланса лучше, чем недостаточно.
Что делать с небалансированными патронами уже на заводе? На практике невозможно избежать смешения балансированных и небалансированных, но помните: один процесс с небалансированным патроном на высоких оборотах может аннулировать требуемую точность и повредить шпиндель. Поэтому патроны должны балансироваться, желательно в самом цехе. Если нет — делайте балансировку частью входного контроля качества. Разве вы знаете состояние своих сборок, если нет станка для проверки?
Причины и последствия небаланса
Небаланс вызван неравномерным распределением массы при вращении, создающим центробежные силы, растущие пропорционально квадрату скорости. Если небаланс одинаков, на 10 000 об/мин шпиндель создает в 25 раз большую центробежную силу, чем на 2000 об/мин. Поэтому небаланс сборок особенно заметен негативно при высокоскоростной обработке, тяжелых инструментах или сложных геометриях режущих кромок.
Главное последствие — центробежная сила, нагружающая подшипники шпинделя, способная сократить ресурс шпинделя вдвое. Рекомендуется всегда использовать балансированные инструменты; иначе гарантии на шпиндель отсутствуют или ограничены.
Другое последствие — вибрация при смене направления центробежной силы при вращении шпинделя. Вибрации передаются по всей машине и режущему инструменту, сокращая ресурс инструмента. Сообщается, что ресурс небалансированной сборки в среднем падает на 10%, увеличивая затраты на режущий инструмент. Вибрации вредят не только шпинделю и инструменту; они снижают надежность всего процесса и передаются в результат обработки. Вибрации создают щелочевые следы, удаляемые дополнительной финишной обработкой или ручной работой.
Для достижения требуемой надежности процесса и итоговых результатов вибрации нужно снизить. Один метод — снизить скорость шпинделя, подачу и глубину резания. Это дает более гладкое резание, но снижает интенсивность снятия металла и продуктивность.
Инвестиционная разумность
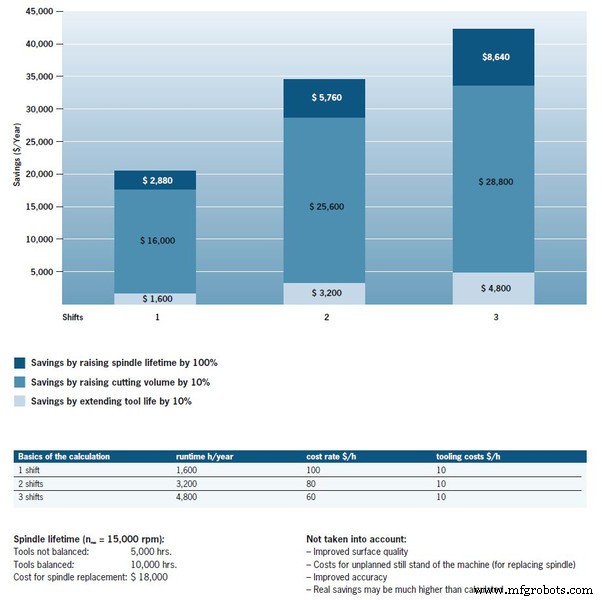
Проблема снижения интенсивности снятия металла и продуктивности ясна после простого анализа: станок стоит $100/час (односменка, 1600 ч/год). С 10% приростом времени снятия металла экономия $10/час = $16 000/год.
Другая выгода — увеличенный ресурс шпинделя, ключ к экономии и надежности. Позволяет планировать замену шпинделя, исключая неплановые простоя. Действительно сбалансированная система может давать экономию более $20 000/год на станок. Без учета доп. экономии от улучшения качества поверхности, точности размеров и меньшего числа поломок/простоев.
Эти цифры ставят в перспективу возражения по стоимости балансировочного станка. Можно сказать, инвестиция дорога только если не окупается вовсе или достаточно быстро. Расчеты показывают: балансировочный станок окупается очень быстро. Помните: один процесс с небалансированным патроном на высоких оборотах может аннулировать точность и убить шпиндель. Замена шпинделя одна может стоить дороже балансировочного станка.
Испытательные замеры
Замер баланса сборки патрона необходим для гарантии стабильного процесса. Обычно при использовании действительно балансированной сборки дальнейшая тонкая балансировка после установки режущего инструмента не нужна, особенно в термосадочных патронах.
Тонко балансированные патроны — шаг в верном направлении. Но какое влияние оказывают режущие инструменты или лицевые фрезы на общий небаланс сборки? Ответ на этом простом тесте:
Замеры на станке Tool Dynamic с патроном Велдон, коллетным патроном и термосадочным патроном, а также лицевой фрезой. Все — тонко балансированные изделия с диаметром шанка 20 мм, короткая версия. Требования: балансировочный класс G = 2.5 на рабочих оборотах 25 000 об/мин / измерение в одной плоскости (статическое). Сначала измеряли небаланс четырех типов патронов (без режущих инструментов). Как ожидалось, небаланс патронов постоянно в допусках. Последующие замеры с режущими инструментами в этих тонко балансированных патронах показали явные небалансы, особенно для инструментов с зажимными плоскостями, широко используемых сегодня.
Приемлемого небаланса не найдено в сборках с инструментами с цилиндрическими шанками и симметричной геометрией в термосадочных и коллетных патронах. Значения 0,8 или 1,3 г·мм. Инструменты с цилиндрическими шанками и симметричными режущими кромками несут незначительный небаланс. Термосадочные патроны не имеют движущихся частей и зажимают инструмент центрированно — здесь тоже почти нет доп. небаланса. В коллетных патронах зажимная гайка может быть проблемой из-за несимметричности, но именно поэтому гайки специально балансируют.
В противовес, инструменты с зажимными плоскостями не смогли выполнить требования по балансу вообще. Даже с патроном Велдон измерен реальный небаланс 5,5 г·мм — класс G8. Математически это допускает макс. 7600 об/мин. С коллетными патронами — класс G29, для термосадочных — G38. Соответствует макс. оборотам 2700 и 1600 об/мин.
Даже тонко балансированные термосадочные и коллетные патроны становятся значительно небалансированными в паре с несимметричными инструментами или инструментами с зажимными плоскостями Велдон. Для эффективной и точной обработки эти инструменты нужно перебалансировать после каждой смены.
Замеры лицевой фрезы дали похожие результаты. С вставками в работе небаланс 20,3 г·мм — класс G23. Потому что вставные лицевые фрезы имеют зажимаемые части, не всегда в одном положении. Фрезерная головка имеет большой допуск из-за конструкции сборки (шплинты с отверстиями и зазорами), поэтому позиция инструмента не определена на 100%.
Тесты показывают: взаимная балансировка режущего инструмента и патрона обязательна. Даже с качественными инструментами тонкая балансировка важна для всей сборки.
Балансировка — просто
Сомнения в балансировке остаются, но с правильным станком и практико-ориентированным ПО это быстро и легко. В двух словах: оператор устанавливает патрон в станок, выбирает требования из меню, станок ведет через оставшиеся шаги.
Любой работник, знакомый с патронами, может управлять правильно спроектированным балансировочным станком без длительного обучения. Специализированные знания должны быть в станке, куда уже загружены и сохранены нужные данные о каждом инструменте — экономия времени и исключение ошибок. Доп. меры безопасности через администрирование пользователей: можно ограничить права на составление/изменение данных инструментов ответственными лицами. Остальные только получают доступ к сохраненным инструментам и балансируют по заданным требованиям.
Процесс балансировки во многом автоматизирован: патрон зажимается в балансировочном шпинделе, разгоняется, замеры берутся. Датчики силы на шпинделе измеряют центробежные силы от небалансов. ПО оценивает замеры, показывает оператору, сколько материала убрать или добавить, или где сместить вес для компенсации.
Балансировочные станки предлагают и другие варианты устранения небаланса. Например, вместо сверления — балансировочные винты или кольца для добавления веса. Два парных кольца с определенным небалансом зажимаются на цилиндрической части патрона для компенсации. ПО выдает точный угол поворота колец. Доступный линейный лазер показывает угловую позицию прямо на станке.
Замер занимает максимум минуту, с кольцами или винтами весь процесс — 2 минуты. Если нужно сверлить — немного дольше.
Ясное восприятие
Прогресс технологий балансировки сделал балансировку сборки патрона быстрой, простой и точной, позволяя действительно извлечь максимум из станков. Нужно просто помнить базовую физику баланса и применять её к процессу. Тогда все заблуждения рассеются.
Ранее на Haimer-USA.com.
Покупайте балансировочные станки для патронов Haimer-USA на MSCDirect.com.
Промышленные технологии
- Что такое штамповый инструмент (пьон)? Руководство для столяра
- Максимизация срока службы инструмента: освоение техник наклонного входа (Ramping)
- Выбор правильных марок инструментальной стали для оптимальной производительности
- Когда обновить резьбовые инструменты для оптимальной производительности
- PrimeTurning: Первый универсальный инструмент для прямого и обратного точения
- Держатели режущих инструментов для токарных станков с ЧПУ: полное руководство по точности и надежности
- Подробное руководство по типам держателей инструментов ЧПУ
- Мобильные тележки для инструментов ЧПУ: повышение мобильности и эффективности
- Эффективные стойки для держателей инструментов ЧПУ: оптимизация хранения и автоматизации
- Click-Change держава инструмента: Замена вставки за 5 секунд с зажимом 8000 PSI