



Максимизация срока службы инструмента: освоение техник наклонного входа (Ramping)
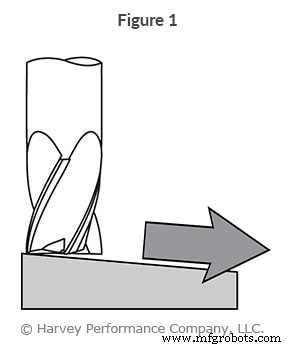
Низкий срок службы и преждевременная поломка инструмента — проблема любой обработки. Выбор траектории инструмента — и то, как инструмент впервые входит в деталь — может решить всё. Вход инструмента сильно влияет на его общий успех, так как это одна из самых нагружающих операций для фрезы. Наклонный вход в деталь по круговой или линейной траектории — один из самых популярных и часто самых успешных методов (Рисунок 1). Ниже узнайте, что такое наклонный вход, его преимущества и когда его можно применять.
Посмотрите наш вебинар по микромеханической обработке, чтобы извлечь максимум из миниатюрных режущих инструментов
Что такое наклонный вход (Ramping)
Наклонный вход — это одновременное радиальное и осевое движение режущего инструмента, образующее угловую траекторию. Часто этот метод используют для входа в деталь при создании замкнутых форм: пазов, полостей, гравировок и отверстий. Это исключает необходимость втула концевой фрезой или сверлом для создания стартовой точки. Наклонный вход особенно важен в микромеханической обработке, где даже малейшее несбалансирование режущих сил может вызвать поломку инструмента.
Существует два типа траекторий наклонного входа: линейный и круговый (Рисунок 2).
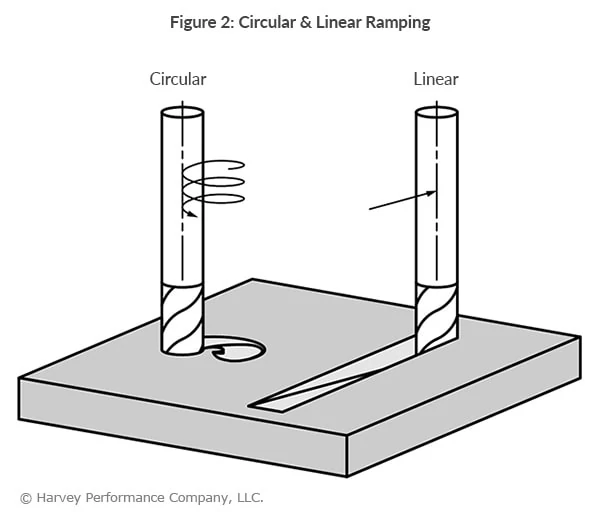
Линейный наклонный вход подразумевает движение инструмента по двум осям (Z и одна из X, Y). Этот метод имеет значительно большее радиальное зацепление с соответствующим увеличением режущих сил, распределенных только по двум осям.
Круговой наклонный вход (Винтовая интерполяция) имеет спиралевидное движение инструмента, задействующее все три оси (X, Y и Z). Обычно этот метод имеет меньшее радиальное зацепление, а режущие силы распределяются по трем осям. Это рекомендуемый метод, так как он обеспечивает наибольший срок службы инструмента.
Рекомендуемые начальные углы наклона:
Мягкие/нечерные металлы: 3°–10°
Твердые/черные металлы: 1°–3°
Преимущества наклонного входа
При входе инструмента методом наклонного входа он постепенно углубляется, предотвращая ударные нагрузки на концевые фрезы. Это снижает затраты от ненужных поломок. Наклонный вход формирует более мелкую стружку по сравнению с втулом, что ускоряет и упрощает эвакуацию стружки. В результате время цикла можно сократить, запуская фрезу на более агрессивных параметрах. Наклонный вход также освобождает ячейку в магазине инструментов, которая иначе занята сверлом для стартового отверстия.
Дуговой вход (Arcing)
Похож на наклонный вход по методу и преимуществам (см. Рисунок 3).
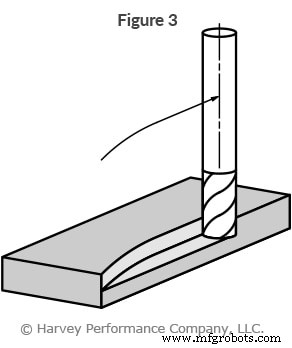
В то время как наклонный вход происходит сверху, дуговой — сбоку. Фреза движется по изогнутой траектории (дуге), постепенно увеличивая нагрузку при входе и уменьшая при выходе. Таким образом избегаются ударные нагрузки и возможная поломка инструмента.
Подробнее о наклонном входе, дуговом входе и других методах см. в «Типы входа инструмента» от Helical Solutions.
Станок с ЧПУ
- Что такое штамповый инструмент (пьон)? Руководство для столяра
- Ключ к успеху надежности: смена культуры важнее технологий
- Стратегический выбор инструментов повышения надежности
- Как количество канавок влияет на производительность фрезы
- Основные методы входа инструмента в деталь для точной обработки
- Мастерство трохоидального фрезерования: подробное руководство
- Успех Индустрии 4.0 зависит от кросс-цепочечного сотрудничества
- Выбор правильных марок инструментальной стали для оптимальной производительности
- Добавление нового инструмента на станок ЧПУ: Пошаговое руководство
- Полный справочник G-кодов Mazak M-Серии для операторов ЧПУ