



Основы обработки: освоение компенсации длины инструмента для точных CAM операций
Мы создали серию «Основы обработки» (Machining Fundamentals), чтобы помочь вам освежить ваши знания CAM, работаете ли вы в станочной мастерской или только начинаете. Внутренние токары нашего Технологического центра в Бирмингеме ведут каждый выпуск и дают подробный обзор инструмента/процесса. В прошлом выпуске мы охватили подачи и скорости. Здесь мы вводим компенсацию длины инструмента (tool length offset) — что это, почему это важно, где найти их на вашем станке и как их установить. Мы также покажем, что может произойти, когда вы вводите неверное значение.
Станок с числовым программным управлением (ЧПУ) хранит определенную информацию об инструменте, которая говорит токарю, где позиционировать инструмент для резания в локациях, рассчитанных программным обеспечением Autodesk Fusion 360. Некоторая из этой хранимой информации может включать диаметр инструмента, радиус угла (если он есть) и длину инструмента — которая известна как компенсация длины инструмента.
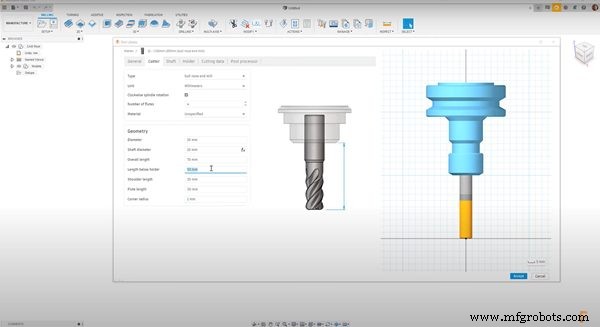
Что такое компенсация длины инструмента и почему она важна?
Единственная известная точка на станке — это датумная точка на конусе шпинделя. Компенсация длины инструмента — это разница в длине между конусом шпинделя и наконечником инструмента.
Если токарь не вводит значение компенсации длины инструмента, конус шпиндела ошибочно приведет к точкам, определенным траекториями инструментов в Autodesk Fusion 360. Это может сломать шпиндель, повредить точность или выравнивание станка и даже заставить токаря выбросить детали станка.
Давайте посмотрим на два отдельных типа держателей: HSK63 и BT40. Оба подходят в различные станки и зажимают инструмент разными способами — но у них разные длины. Важно точно установить смещение перед их использованием, так как инструмент может высунуться из держателя на разные величины.
Мы используем длину инструмента, чтобы сместить конус шпинделя назад на длину инструмента. Это гарантирует, что наконечник инструмента движется к этой новой точке вместо конуса шпинделя.
Позволяя токарю установить датум по оси Z для каждой детали, компенсация длины инструмента позволяет станку с ЧПУ компенсировать многие инструменты разной длины. Это в конечном счете позволяет токарам использовать множество инструментов без необходимости сбрасывать датум оси Z каждый раз, когда они используют инструмент.
Поиск смещения
Разные контроллеры хранят значения инструментов в разных местах. Чтобы получить доступ к таблице компенсации длины инструмента на контроллере HEIDENHAIN — показанном в видео выше — нажмите на кнопку Tool Library (Библиотека инструментов). Там мы можем просмотреть список всех инструментов, хранящихся на станке. Чтобы получить доступ к таблице смещений на контроллере Haas NGC, нажмите кнопку Offset (Смещение).
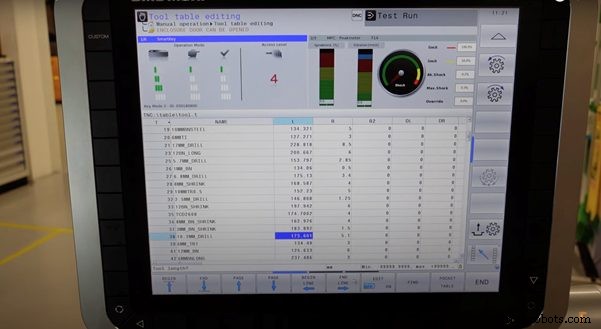
Установка компенсации длины инструмента
Есть много способов установить смещение. Видео показывает станок, у которого есть три варианта настройки инструмента: лазерный установщик инструмента, механический установщик инструмента и штуцер с известным калибровочным инструментом. Вы также можете установить инструмент вне станка, используя специализированные инструменты вроде оптического установщика инструмента.
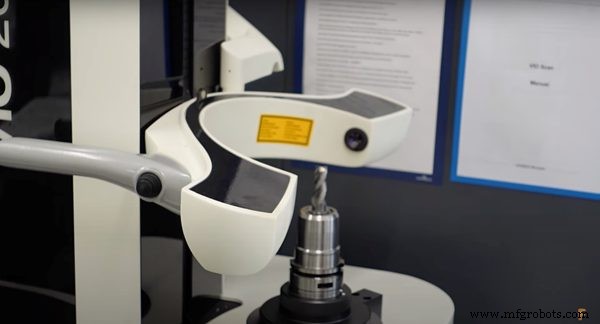
Видео показывает станок, использующий лазерный установщик инструмента, который не требует ручной настройки. Однако станок Haas использует механический установщик инструмента, который требует ручной настройки. Каждый тип установщика инструмента имеет свои преимущества, и оба обычно дают точные и последовательные результаты.
Оптические установщики инструментов полезны на маршрутизаторах и станках, которые не имеют собственного оборудования для настройки инструментов. Эти установщики инструментов часто высокоточны, но требуют ручного ввода в контроллер. Наименее точные — штуцеры, которые можно использовать на всех станках с ЧПУ и требуют ручного ввода в контроллер. Новые станки редко включают этот подход.
Неверное значение компенсации длины инструмента
Поскольку мы симулируем наши траектории инструментов в Autodesk Fusion 360, важно проверить, что соответствующие значения смещения установлены в библиотеке инструментов Fusion 360. Это гарантирует, что симуляция и выходной NC-код точны.
Видео показывает модель с различными поверхностями, обработанными под разными углами. Все поверхности кажутся гладкими без каких-либо проблем смешения между поверхностями. Давайте посмотрим, что произойдет, когда мы скорректируем смещение инструмента на -0,5 мм. Теперь, думая, что инструмент короче, чем он есть на самом деле, контроллер толкает инструмент дальше в деталь на 0,5 мм.
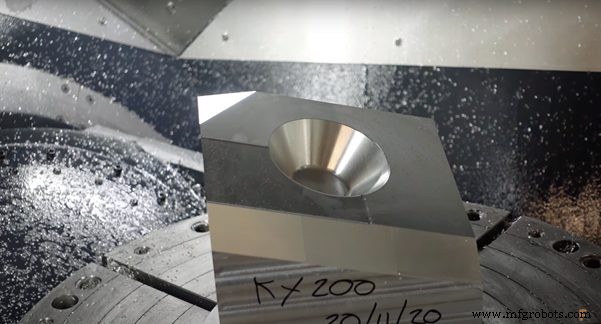
Ясно, что правильное смещение критично для получения правильной чистоты, требуемой на деталях станка. Начните с Autodesk Fusion 360 для по-настоящему интегрированного CAD/CAM опыта.
Промышленные технологии
- Электрохимическая обработка (ЭХО): кинематика, динамика и проектирование инструмента
- Понимание и минимизация дефлекции инструмента при ЧПУ-обработке
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Механическая обработка: определение, процесс и ключевые инструменты
- Ультразвуковая обработка: принципы, преимущества и применение
- Как радиус угла влияет на точность и стоимость ЧПУ-обработки
- Освойте 5-осевую обработку с Autodesk Fusion 360
- 7 ключевых покрытий режущих инструментов для высокой производительности ЧПУ
- Оптимизация производства с Y-осевой обработкой: сокращение времени наладки и затрат
- Механическая обработка: процессы, инструменты и применение