



Ультразвуковая обработка: принципы, преимущества и применение
В данной статье рассматриваются процесс ультразвуковой обработки, принцип его работы, преимущества, недостатки и подробное описание технологии.
Что такое процесс ультразвуковой обработки?
Ультразвуковая обработка (УЗО) — это процесс удаления твердых и хрупких материалов с помощью осевибрирующего инструмента на ультразвуковых частотах [18–20 кГц].
Во время колебаний абразивная суспензия из карбида бора (B₄C) или карбида кремния (SiC) непрерывно подается в зону обработки между мягким инструментом (латунным или стальным) и заготовкой. Абразивные частицы, таким образом, «вбиваются» в поверхность заготовки и сдирают с неё тончайшие частицы.
Колеблющийся инструмент с амплитудой 10–40 мкм создает статическое давление на абразивные зерна и опускается по мере удаления материала, воспроизводя требуемую форму. Ультразвуковую обработку впервые открыл Баламут в 1945 году при ультразвуковом шлифовании абразивных порошков. Промышленное применение началось в 1950-х годах с появлением новых станков. Характерной особенностью УЗО является отсутствие вредного влияния на металлическую структуру обрабатываемого материала.
Принцип работы ультразвуковой обработки
Процесс основан на тех же принципах, что и ультразвуковая сварка.

Метод использует ультразвуковые волны для генерации высокочастотных, низкоамплитудных сил, действующих как движущие силы для абразива. Ультразвуковой генератор создает колебания частотой 20 000–30 000 Гц и амплитудой 25–50 мкм.
Эти высокочастотные колебания передаются абразивным частицам в суспензии, заставляя их вдавливаться в хрупкую заготовку и удалять материал с контактной поверхности.
Основные узлы ультразвуковой машины
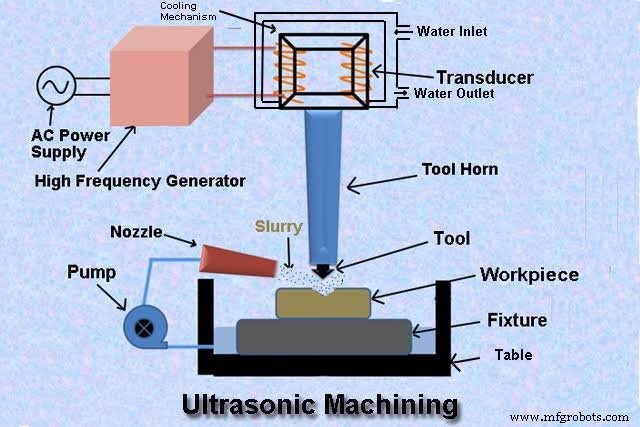
- Источник питания
- Преобразователи (магнитостриктивные)
- Высокочастотный генератор
- Ультразвуковой амплитудный преобразователь (рог)
- Система охлаждения
- Инструменты
- Опора инструмента
- Сопло
- Рабочие растворы (суспензии)
- Насосы
1. Источник питания
Процесс требует переменного тока промышленной частоты 50–60 Гц.
2. Преобразователи (магнитостриктивные)
Магнитостриктивный преобразователь меняет частоту механических колебаний за счет магнитостриктивного эффекта, вибрируя в вертикальной плоскости.
3. Высокочастотный генератор
Также называется ультразвуковым блоком питания или электронным генератором. Преобразует сетевую частоту 50/60 Гц в высокочастотную электрическую энергию (обычно 20–40 кГц), которая подается на электрический преобразователь.
4. Ультразвуковой амплитудный преобразователь (рог)
Соединяет инструмент с преобразователем, передает и усиливает амплитуду колебаний от усилителя к инструменту. Должен обладать высоким пределом выносливости. Также называется концентратором инструмента. Амплитуда колебаний преобразователя (~0,025 мм) недостаточна для обработки; рог повышает её и фокусирует на рабочей части инструмента. Инструмент крепится к нижнему концу рога (сваркой, припайкой, винтами) и обеспечивает удаление материала.
5. Система охлаждения
Установлена на корпусе преобразователя. Холодная вода циркулирует в оболочке, снимая тепло и предотвращая перегрев.
6. Инструменты
Изготавливаются из прочных, вязких материалов, устойчивых к хрупкому разрушению: твердый сплав, нержавеющая сталь, титан, медь и др. Форма инструмента соответствует формируемой полости на заготовке.
7. Опора инструмента
Служит для фиксации инструмента.
8. Сопло
Изготавливается из вольфрама из-за высокой абразивной износостойкости — суспензия быстро изнашивает мягкие материалы.
9. Рабочие растворы (суспензии)
В зону обработки непрерывно подаются водные или масляные суспензии с твердыми абразивами: карбид кремния, карбид бора, корунд.
10. Насосы
Обеспечивают подачу абразивной суспензии к соплу.
Рабочий процесс ультразвуковой обработки
Система состоит из магнитостриктора, концентратора, инструмента и устройства подачи суспензии.
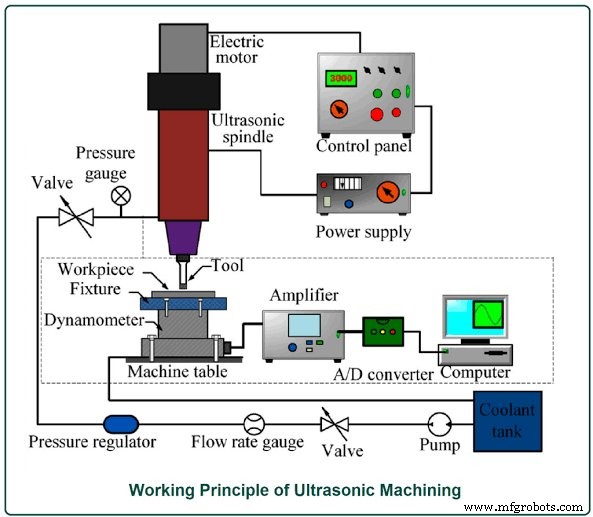
Высокочастотное напряжение подается на электромеханический преобразователь (магнитостриктор), который генерирует малые амплитуды колебаний. Рог, расположенный между преобразователем и опорой инструмента, усиливает амплитуду и фокусирует её на инструменте. При включении высокочастотный генератор повышает частоту до 20–40 кГц. Инструмент зажимается в опоре.
Абразивная суспензия с постоянным расходом подается насосом между инструментом и заготовкой. Инструмент слегка прижимается к заготовке, оставляющий зазор для циркуляции суспензии. Размер полости в заготовке повторяет форму инструмента.
При прижатом вибрирующем инструменте высокая кинетическая энергия колебаний передается абразивным частицам, которые, ударяя в поверхность, удаляют материал за счет микротрещин и сколов.
Механизм удаления материала при УЗО
Удаление материала происходит за счет трех механизмов:
- Механическое абразивное изношение — прямое «молотьба» абразивными зернами, зажатыми между вибрирующим инструментом и поверхностью заготовки (основной механизм).
- Микросколы от свободных ударов частиц, летящих через рабочий зазор и случайно попадающих в заготовку.
- Эрозия кавитацией в потоке суспензии (вклад менее 5% от общего объема удаленного материала).
Доминирует механизм прямой молотьбы. Мягкие вязкие материалы (низкоуглеродистая сталь) сначала пластически деформируются, затем удаляются с меньшей скоростью. Твердые хрупкие материалы (стекло) обрабатываются быстрее, заметен вклад свободных ударов.
Факторы, влияющие на скорость резания при УЗО
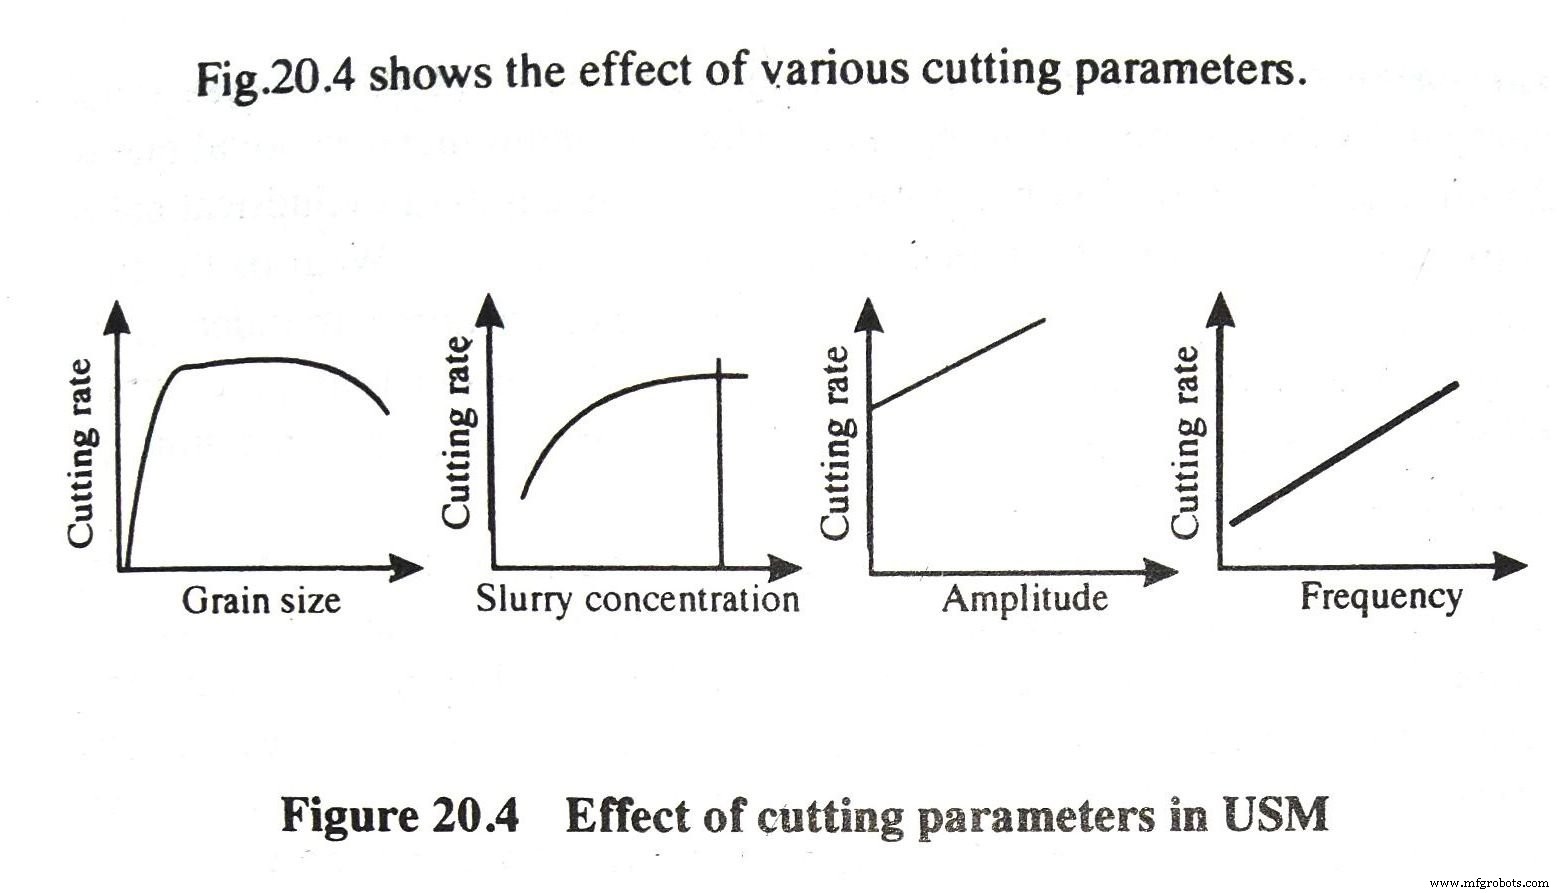
Скорость резания зависит от:
- Размера абразивного зерна.
- Типа абразива.
- Концентрации суспензии.
- Амплитуды колебаний.
- Частоты колебаний.
Точность: Максимальная скорость проникновения в мягкие хрупкие материалы (мягкие керамики) ~20 мм/мин, для твердых — ниже. Достигаемая размерная точность ±0,005 мм, шероховатость Ra 0,1–0,125 мкм. Минимальный радиус угла при чистовой обработке 0,1 мм. Мощность установок от 20 Вт (портативные) до 2 кВт (тяжелые).
Применение ультразвуковой обработки
Простота процесса делает его экономически эффективным для широкого спектра задач:
- Сверление круглых и сложноформенных отверстий (форма задается инструментом); перемещение заготовки расширяет спектр форм.
- Сверление, шлифование, профилирование, фрезерование проводящих и непроводящих материалов.
- Обработка стекла, керамики, вольфрама, твердых сплавов, драгоценных камней (синтетический рубин).
- Нарезка резьбы на деталях из твердых сплавов путем синхронного вращения и поступательного движения инструмента или заготовки.
- Изготовление волочильных фильер из твердого сплава и алмаза, штампов для ковки и экструзии.
- Стоматология: безболезненное сверление отверстий любой формы в зубах.
Преимущества и недостатки ультразвуковой обработки
Преимущества
- Обработка хрупких, непроводящих, твердых и ломких материалов.
- Отсутствие теплового воздействия — нет изменений структуры и свойств заготовки.
- Обработка диэлектриков, недоступных для ЭРО или ЭХО из-за низкой проводимости.
- Процесс без заусенцев и деформаций.
- Совместимость с другими технологиями (ЭРО, ЭХО, ЭХШ).
- Низкий уровень шума.
- Простота управления — подходит для операторов любой квалификации.
- Высокая точность и качество поверхности.
- Независимость от электрической проводимости материала.
Недостатки
- Низкая производительность (медленное удаление металла из-за микросколов/эрозии).
- Быстрый износ наконечника сонотрода.
- Сложность обработки глубоких отверстий из-за затрудненного доступа суспензии к дну (кроме ротационной УЗО).
- Обработка возможна только материалов твердостью не ниже 45 HRC (шкала Роквелла).
Ограничения метода
Главное ограничение — низкая скорость резания металла. Макс. скорость удаления 3 мм³/с, высокое энергопотребление. Глубина цилиндрических отверстий ограничена 2,5 диаметрами инструмента. Износ инструмента увеличивает коничность отверстия и затупляет острые углы — требуется замена инструмента для точных слепых отверстий. Процесс ограничен малыми площадями обработки.
Инструмент должен быть вязким и прочным. При обработке очень вязких металлов (алюминий) срок службы инструмента падает; решается применением низкоуглеродистой или нержавеющей стали.
Экспериментально установлено: скорость удаления снижается с ростом отношения твердости заготовки к твердости инструмента. При повышении твердости заготовки нужно повышать твердость инструмента. Выбор материала инструмента — ключевое решение для оптимизации производительности и затрат. Длина инструмента также важна: длинные инструменты поглощают ультразвуковую энергию, снижая КПД, и перегружаются.
Размер абразивного зерна и параметры суспензии должны соответствовать амплитуде колебаний. Если размер зерна сильно отличается от амплитуды, скорость падает. Для чистовой обработки зерно не должно совпадать с зерном черновой. При глубоких отверстиях нужны специальные методы подачи суспензии через опору инструмента, иначе накопление абразива блокирует процесс. Применяются принудительная циркуляция, чередование крупного и мелкого абразива, всасывание.
Современные разработки в ультразвуковой обработке
Недавнее нововведение: инструмент, пропитанный алмазной пылью, без использования суспензии. Инструмент колеблется на ультразвуковой частоте и одновременно вращается (или вращается заготовка).
Это устранило главный недостаток классической УЗО — сложность глубокого сверления. Точность отверстий ±0,125 мм. Сверление керамики глубиной до 75 мм без падения скорости, характерного для классического процесса.
Часто задаваемые вопросы
В УЗО материал удаляется:
A. Абразивной суспензией между инструментом и заготовкой
B. Прямым контактом инструмента с заготовкой
C. Электролитом в узком зазоре
D. Эрозией от искровых разрядов
Ответ: А
Ультразвуковая обработка — удаление материала абразивным действием зернистой жидкой суспензии, циркулирующей между заготовкой и инструментом, вибрирующим перпендикулярно заготовке на частоте выше слышимого диапазона.
Функция преобразователей в УЗО:
A. Превращение механической энергии в тепло
B. Превращение электрической энергии в тепло
C. Превращение электрической энергии в механические колебания
D. Превращение механической энергии в электрическую
Ответ: C
Преобразователь превращает переменный ток в механические колебания. Используются пьезоэлектрические или магнитостриктивные типы. Магнитострикция — изменение формы материала при изменении магнитного поля.
В УЗО инструмент:
A. Движется поперечно
B. Движется продольно
C. Вибрирует поперечно
D. Вибрирует продольно
Ответ: D
В статье рассмотрены процесс ультразвуковой обработки, принцип работы, преимущества и недостатки. Если статья полезна — поделитесь ею и оставьте комментарий.
Промышленные технологии
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Химическая обработка металлов: Точное удаление материала без напряжений
- Ультразвуковая обработка: Принцип работы, виды и применение
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка (AJM): принцип, узлы, применение, плюсы и минусы
- Водонарезная обработка (WJM): принципы, оборудование, преимущества и применение
- Куполная печь: устройство, принцип работы и применение
- Ультразвуковая обработка: Принципы, процесс и ключевые преимущества
- Ультразвуковая обработка (USM): детали, процесс, применение и преимущества — PDF-руководство