



Руководство по ЧПУ-точению Protocase: быстрые кастомные детали и прототипы
Наша миссия — помогать вам получать профессиональные прототипы и кастомные детали малого/среднего объема, чтобы соблюдать критические дедлайны и двигать проекты. Делаем это через one-stop shop для кастомного производства: ЧПУ-фрезерование и ЧПУ-точение. Protocase изготавливает ваши кастомные ЧПУ-детали и корпуса за 2–3 дня без минимального заказа.
Этот блог даст базовое руководство по ЧПУ-точению в Protocase.
ЧПУ-точение — и для чего оно полезно
ЧПУ-точение — процесс металлообработки, где деталь закреплена на вращающемся шпинделе, контактирующем с неподвижным инструментом для удаления материала до нужной формы.
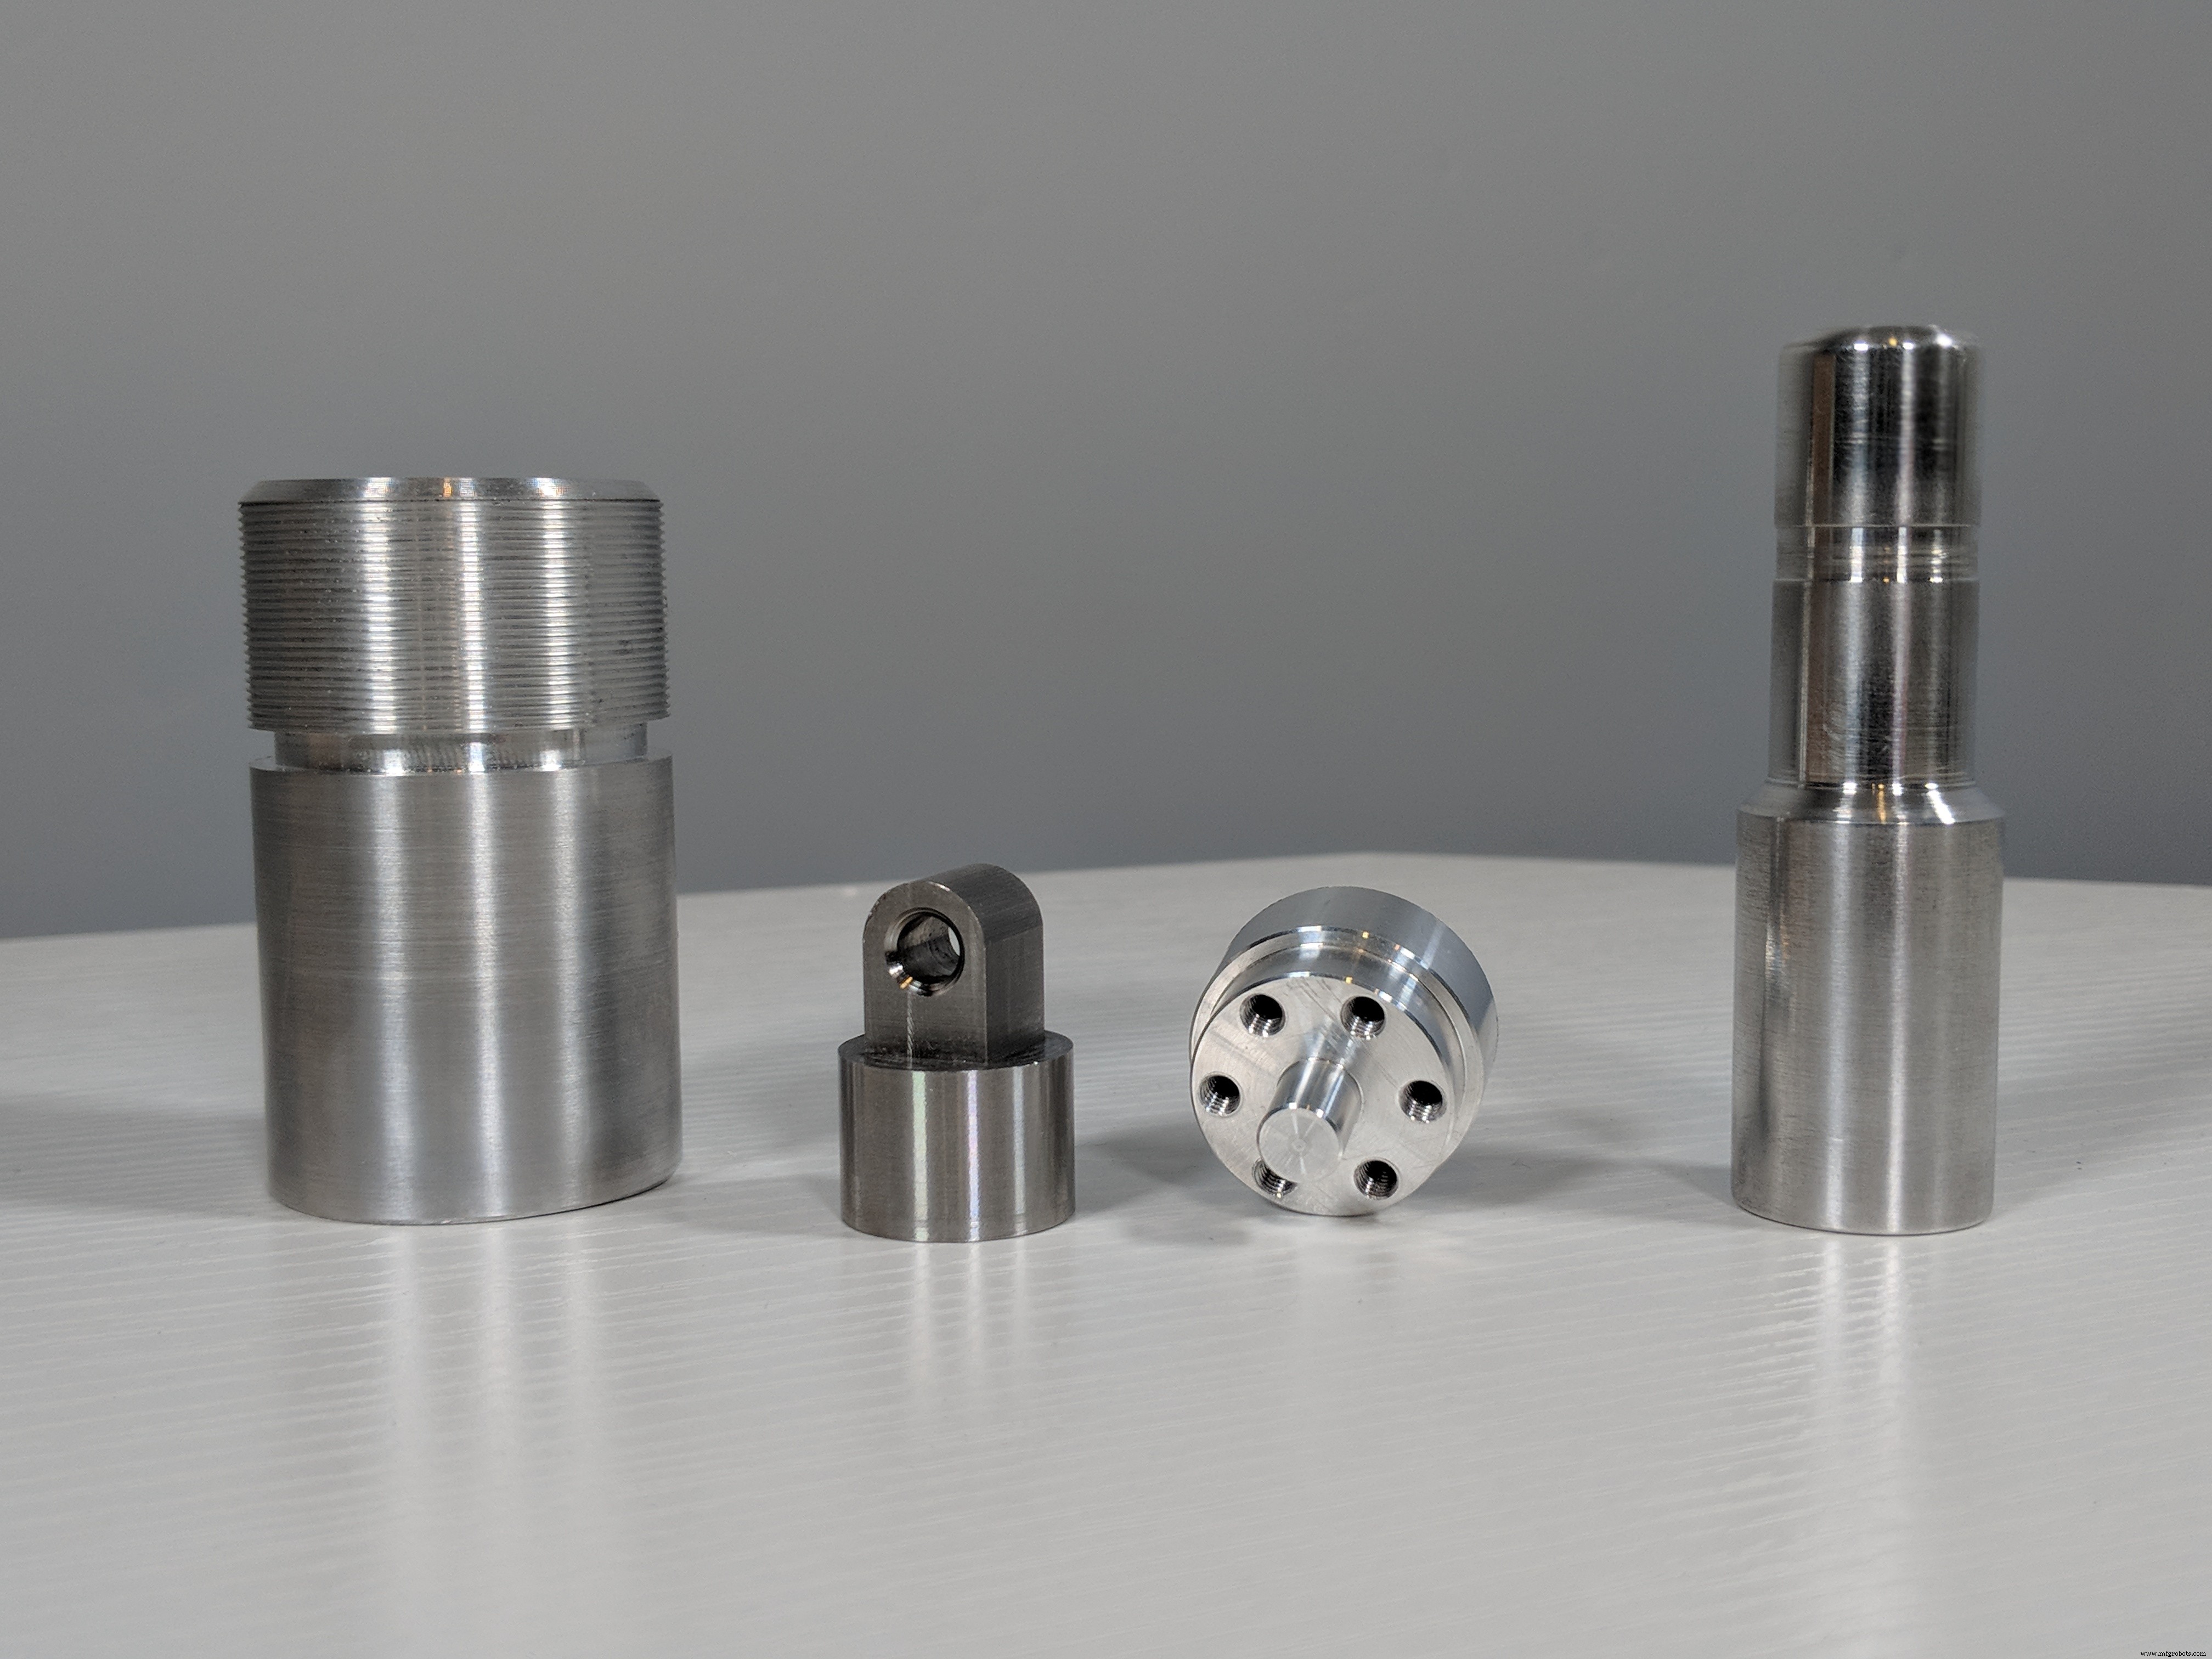
Ключевое преимущество ЧПУ-точения — способность формировать сложные геометрии, недоступные на ЧПУ-фрезеровках. Особенно верно для цилиндрических деталей или «волнистых» признаков, очень сложных на фрезеровке. Не значит, что ЧПУ-точение только для круглых деталей — широкий спектр геометрий возможен на токарном станке, включая квадратные и шестигранные формы.
Материалы для ЧПУ-точения
Protocase держит на складе алюминий, холоднокатаную сталь и нержавеющую сталь в прутках разной длины и диаметра.
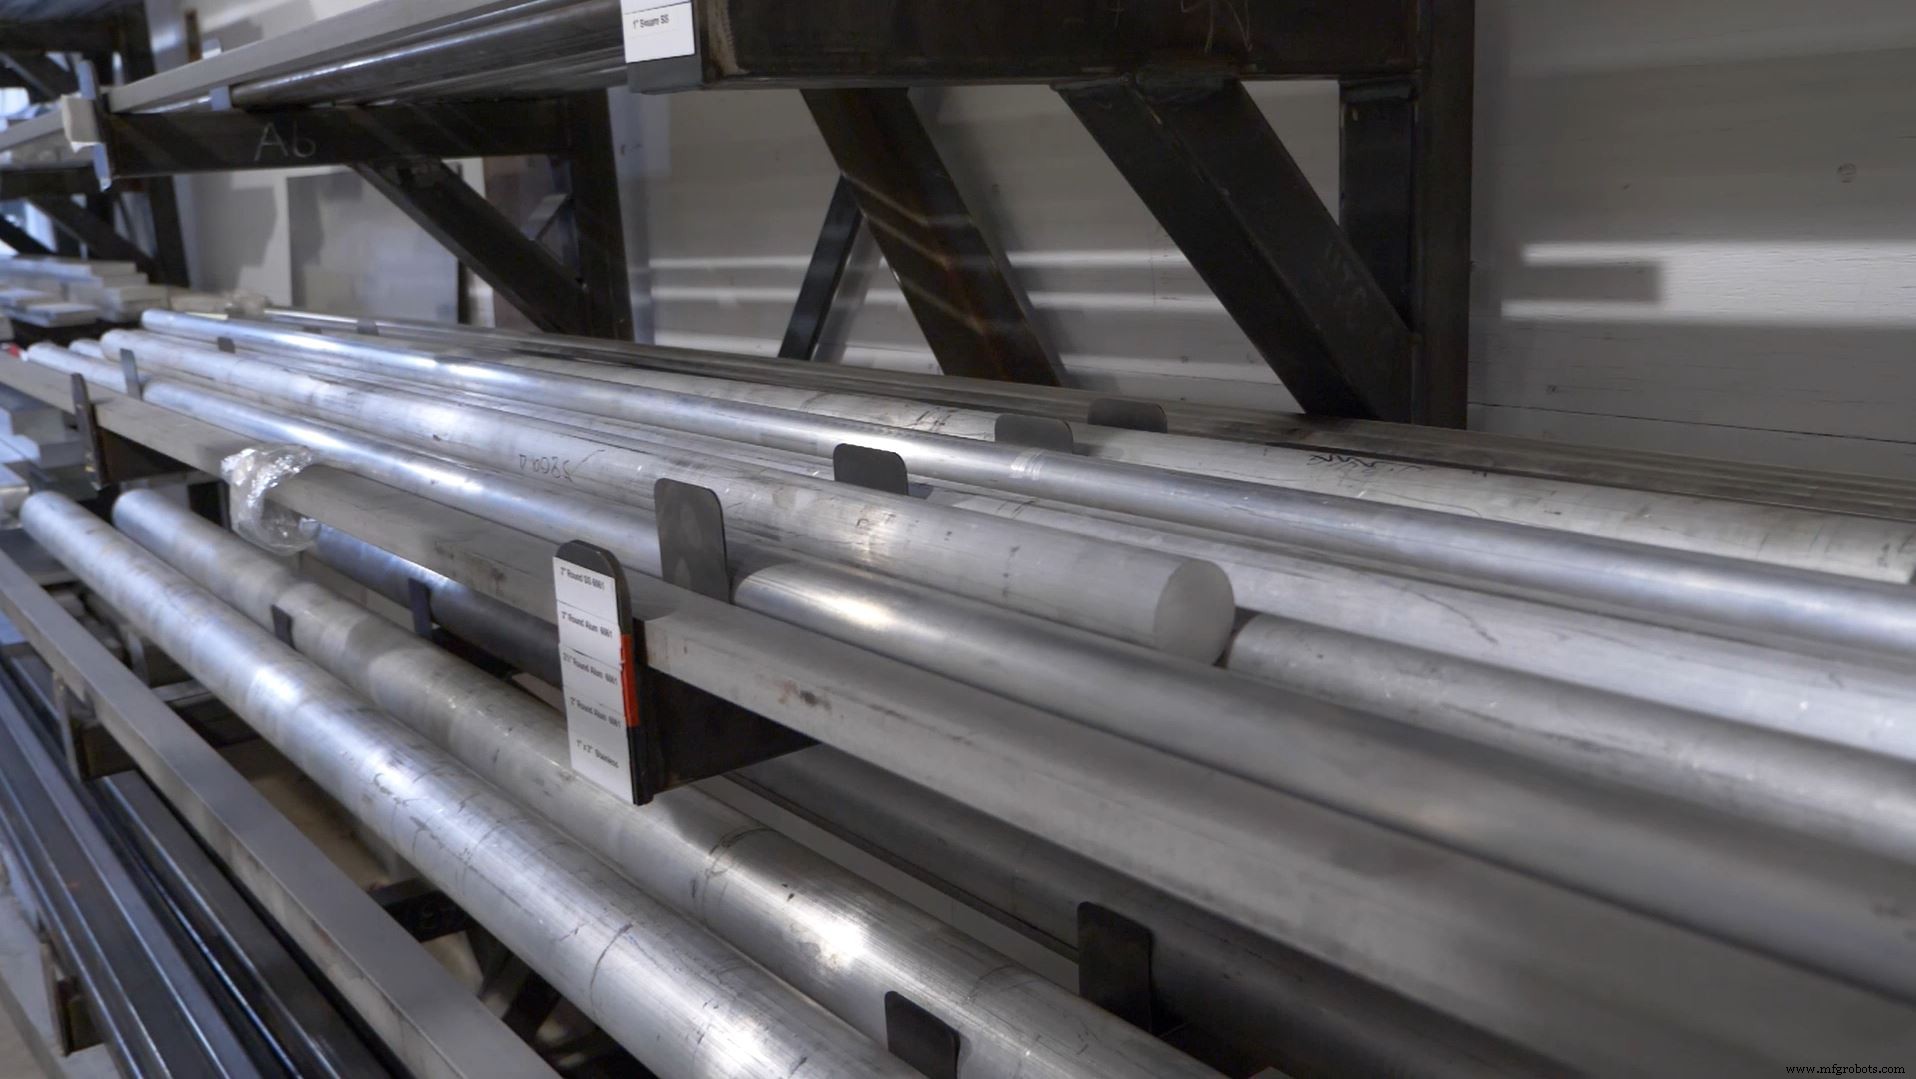
Можем закупить другие прутки за дополнительное время и стоимость, если специально нужно для проекта.
Рабочая зона ЧПУ-точения (Work Envelope)
Рабочая зона диктует размер детали, которую можем разместить в ЧПУ-токарных станках.
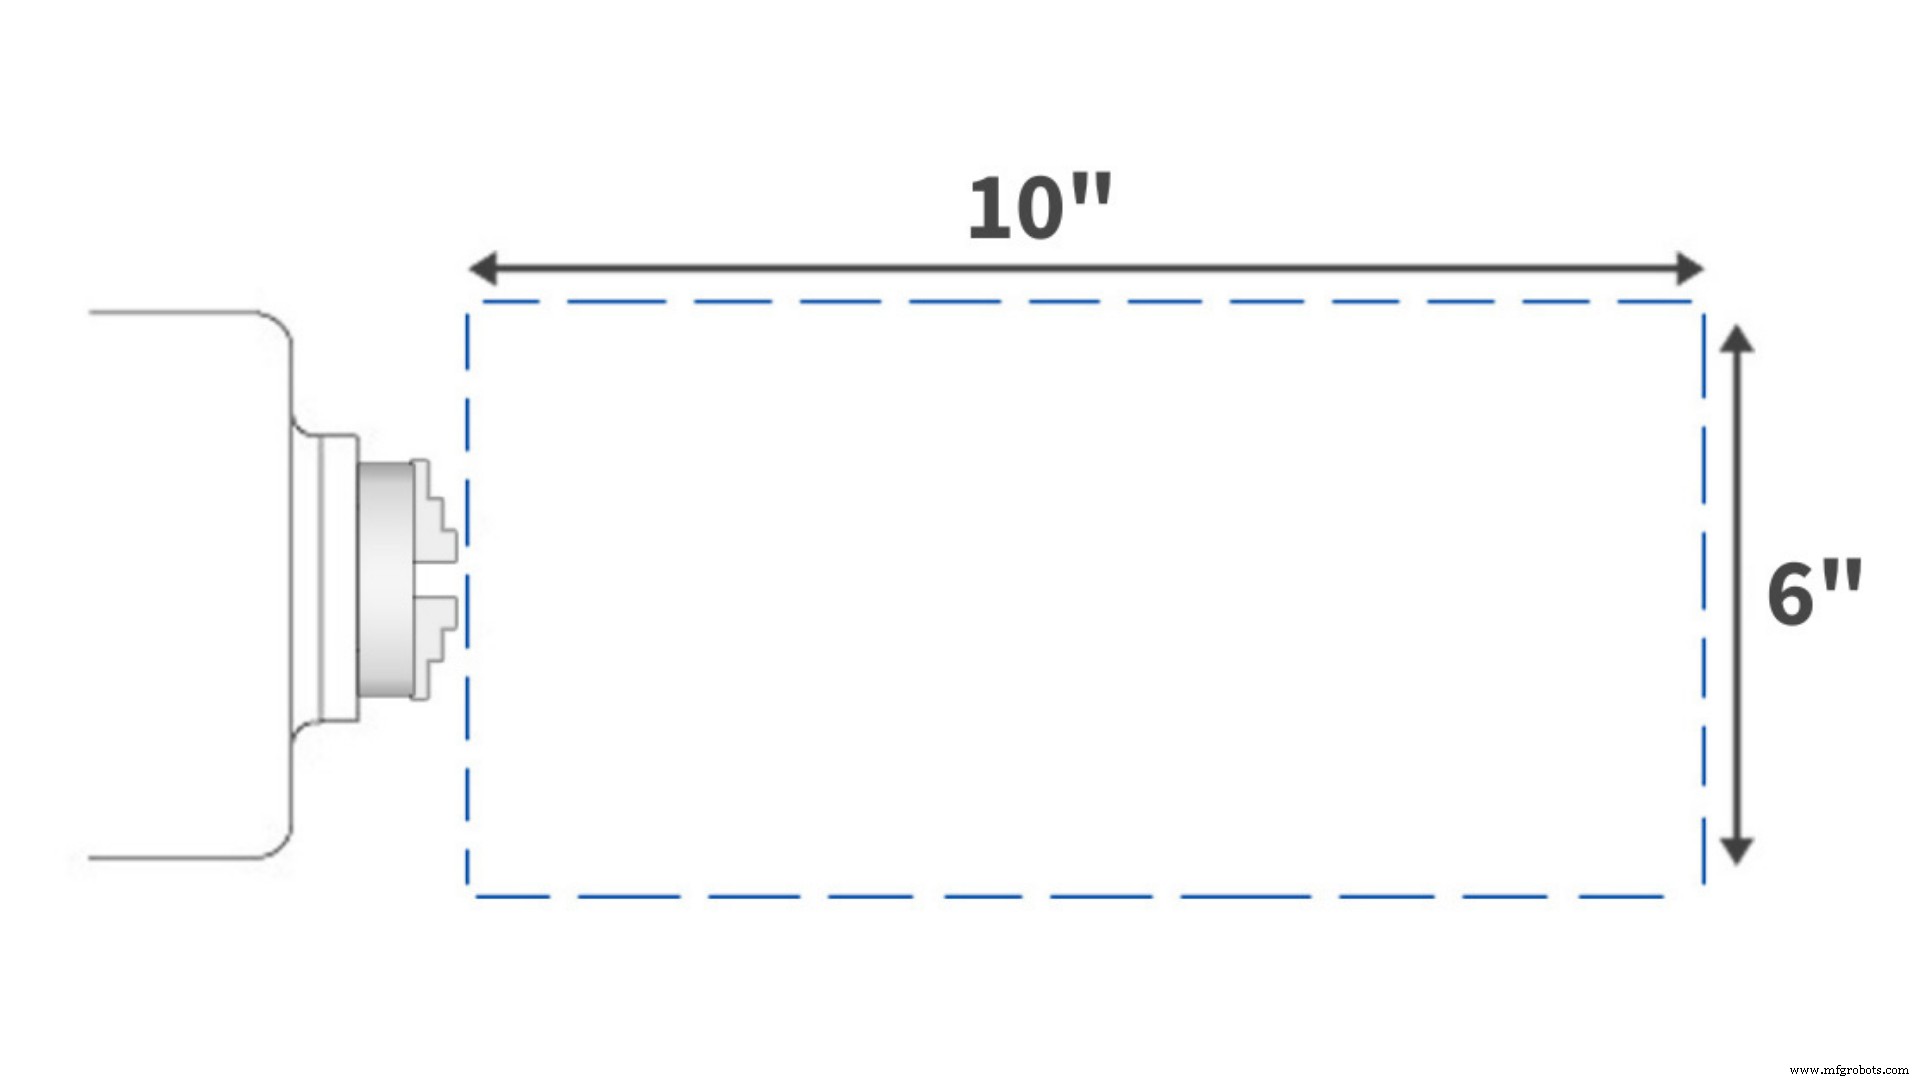
В Protocase используем патрон 8 дюймов диаметром, с шпиндельным отверстием 2 дюйма. Это переводится в максимальный размер детали: диаметр 6 дюймов при длине 10 дюймов.

Отношение длины к диаметру для ЧПУ-точения
При создании ЧПУ-точеных деталей отношение длины к диаметру — важный компонент дизайна. Общее правило: не превышать 5. Превышение создает слишком большую силу на деталь, не способную её выдержать — приводя к отказу.
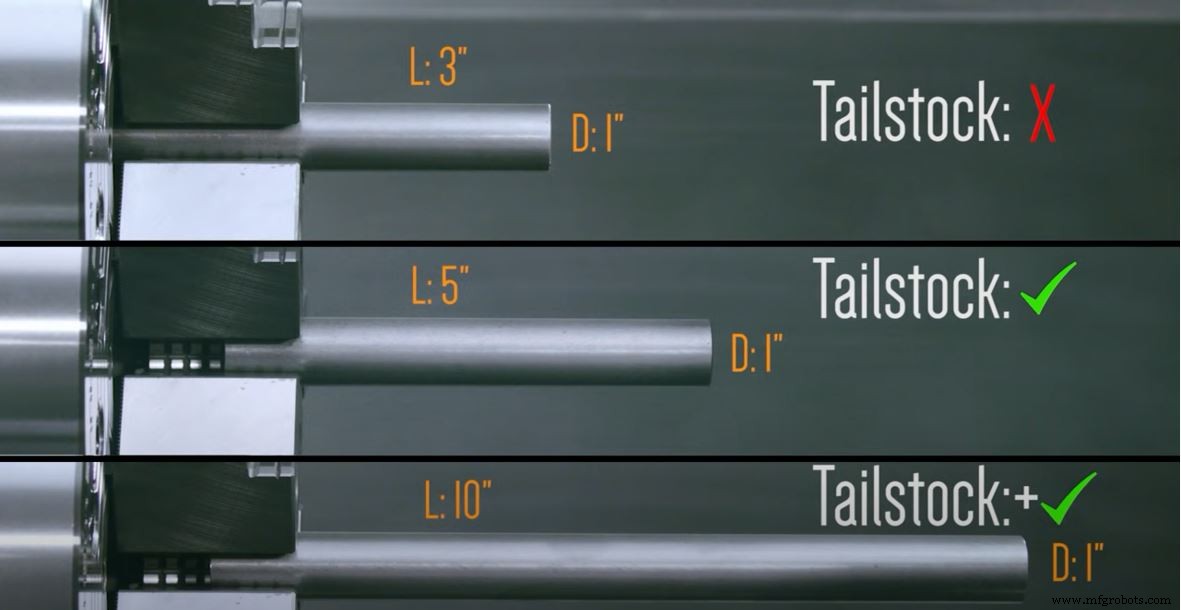
При меньших диаметрах требуется еще меньшее отношение, так как длина сильнее влияет на дефлекцию. Увеличенное давление на тонкие детали также повышает риск отказа.
Радиус углов для ЧПУ-точения
В Protocase достигаем внутренних радиусов углов на точеных деталях до 0.008» в большинстве случаев. Но радиусы 0.032» и больше снизят стоимость.
Острее радиусы увеличивают стоимость за счет большего числа инструментов и времени. Сообщите вашему менеджеру Protocase о нужных радиусах — сделаем всё возможное.
Точности ЧПУ-точения
Стандартная точность Protocase для ЧПУ-точеных деталей — ±0.005». Иногда можем достичь более тогих точности в зависимости от геометрии детали и инструментария.
Если деталь требует более тугой точности, чем стандартные ±0.005», сообщите на этапе котировки. Команда оценит требования и подскажет варианты.
Инструменты ЧПУ-точения
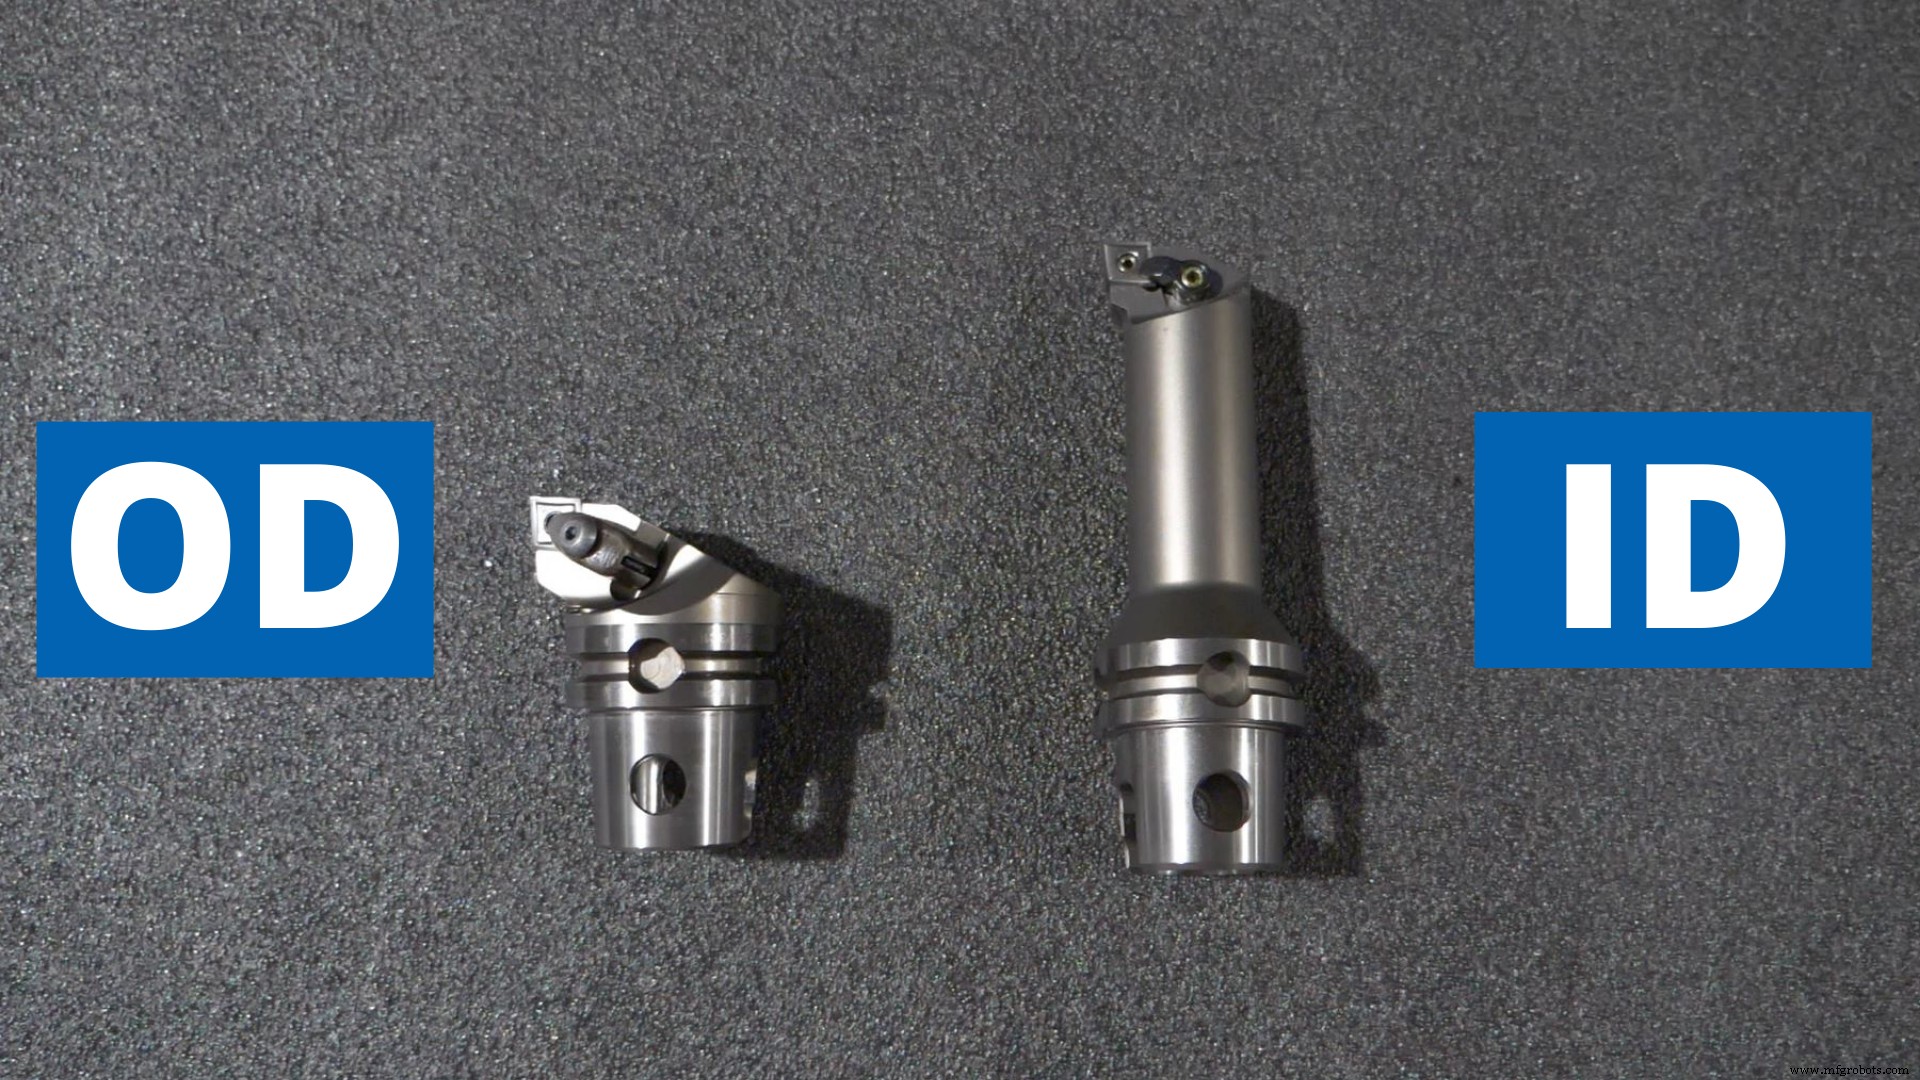
ЧПУ-токарные станки могут использовать разный инструментарий: резец, расточки и многое другое. Основные инструменты ЧПУ-токарных отличаются от фрезерных. На фрезеровке инструмент вращается быстро, удаляя материал при контакте с деталью. На токарном вращается деталь, формируемая неподвижным инструментом.
Значит, ЧПУ-токарные в основном используют стационарный инструментарий и пластины для создания признаков внутри или снаружи детали. Есть резецы (outer-diameter / OD tools) и расточные стержни (inner-diameter / ID tools).
Финиш для ЧПУ-точеных деталей
В Protocase предлагаем несколько вариантов финиша под ваши нужды и эстетику:
Финиш «голый металл»:
Без финиша (No Finish) — деталь выходит из станка «как есть». Видны следы инструмента и царапины. Нет доп. стоимости — лучшая экономика для функциональных деталей, не для демонстрации.
Детали без финиша можно считать «складским финишем», если внешность не задевалась инструментом. Могут иметь наклейки, штампы или другую идентификацию от поставщика материала.
Вибрационный финиш (Vibratory Finish) — тумбление детали в абразивной среде. Дает гладкий финиш, отлично маскирующий следы инструмента на ЧПУ-точеных деталях.
Абразивная струйная обработка (Media Blasting) — напылением потока стеклянных микробид сжатым воздухом. Результат — плоский, неориентированный финиш с отличной эстетикой.
Порошковое покрытие (Powdercoat):
Стандартный вариант покраски металла. Команда наносит сухой вязкий порошок по металлическим деталям для долговечного, качественного финиша в разных цветах. Подробности на странице порошкового покрытия.
Заключение
Для деталей с общим цилиндрическим геометрическим профилем ЧПУ-точение — логичный способ создания. Руководство охватило базовую информацию: производственные гайдлайны для ЧПУ-точеных деталей.
В итоге Protocase здесь, чтобы делать ваши кастомные детали — листовой металл, ЧПУ-точение, ЧПУ-фрезерование, 3D-печать — в точном количестве, в ультрабыстрых сроках, чтобы ваш проект двигался вперед.
Есть дизайн? Свяжитесь с нами для подключения к вашему менеджеру Protocase или используйте форму Request-A-Quote для отправки дизайна на котировку.
Промышленные технологии
- Руководство по ЧПУ-прототипированию: точность, скорость и экономичное производство
- Краткое руководство по ЧПУ-резке: эволюция, типы и будущее точного производства
- Основы ЧПУ-фрезерования: краткий справочник профессионального оператора
- ЧПУ-точарный станок Fagor 8050TC: интуитивное, безобучающее управление для точения, фасовки и нарезки резьбы
- Передовиточный ЧПУ-точарный центр — высокоскоростное удаление металла и точная обработка
- QL300H/M Двухшпиндельный ЧПУ-точарный центр с полностью автоматизированной обработкой деталей
- ЧПУ-токарно-винтовой центр vs ЧПУ-токарный станок: ключевые отличия
- ЧПУ-точение: полный обзор процесса
- ЦНЦ-точение: точное машиностроение для высококачественных деталей
- Токарные станки с ЧПУ: полное руководство по современной токарной технологии