



Одноточечные режущие инструменты: определение, геометрия, номенклатура и оптимальные углы
Режущий инструмент — это клиновидное устройство, удаляющее материал с заготовки для придачи ей размера и формы. В одноточечном режущем инструменте только одна точка контакта между инструментом и заготовкой. Узнаем больше об Одноточечном режущем инструменте.
Как работает режущий инструмент?
При механической обработке или резе режущий инструмент сжимает тонкий слой металла вокруг себя и в конечном счёте сдирает его, когда давление становится чрезмерным. Для резки металлов требуются три относительных движения: подача, скорость и глубина реза. Хотя режущий инструмент не обеспечивает все эти движения, он спроектирован такой формы, чтобы станок мог обеспечить все эти движения. Размер и форма режущих инструментов в основном зависят от предполагаемой операции. Однако базовые принципы остаются теми же.
Типы режущих инструментов
По количеству поверхностей или клиновидных граней, соприкасающихся с заготовкой, режущие инструменты делятся на:
- Одноточечный режущий инструмент
- Двухточечный режущий инструмент
- Многоточечный режущий инструмент
Определение одноточечного режущего инструмента
Как следует из названия, одноточечный режущий инструмент имеет один клин, касающийся заготовки и удаляющий металл. Используются для токарных, распильных и других операций на токарных, строгальных, долгоходных станках. Важно: даже одноточечный инструмент может иметь более одного клина, но только один клин касается заготовки за раз. Если два клина касаются заготовки за раз — двухточечный, если несколько — многоточечный.
Вершина одноточечного инструмента ограничена передней поверхностью, по которой чипы уходят после удаления металла инструментом.
Номенклатура одноточечного режущего инструмента
Рассмотрим номенклатуру на основе геометрии и углов. Основные области одноточечного режущего инструмента:
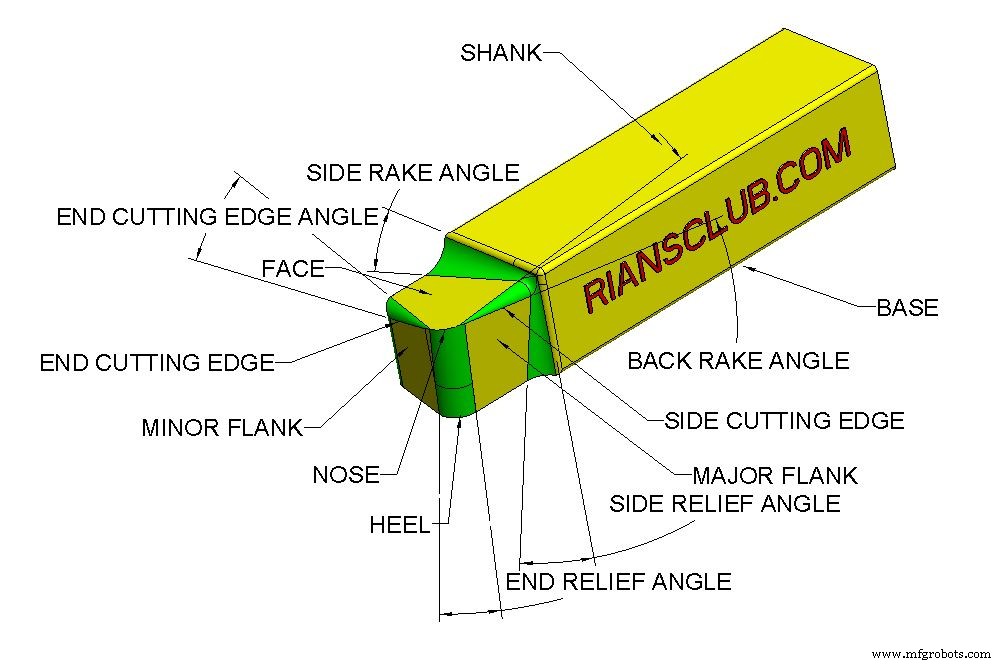
- Штанга (Shank)
- Бок (Flank)
- Перед (Face)
- Пятка (Heel)
- Нос (Nose)
- Режущий край (Cutting edge)
Штанга
Основное тело инструмента. Штанга используется для закрепления инструмента.
Бок
Поверхность, смежная с режущим краем, называется боком.
Перед
Перед — область, по которой металлические чипы соскальзывают после режущей операции.
Пятка
Эта область — пересечение бока и основания инструмента.
Нос
Область, где боковой режущий край и торцевой режущий край встречаются.
Режущий край
Область, которая фактически режет металл. Состоит из бокового режущего края, торцевого режущего края и носа.
Различные углы в геометрии режущего инструмента:
- Угол бокового режущего края
- Угол торцевого режущего края
- Угол бокового заднего угла
- Угол торцевого заднего угла
- Угол заднего угла (Back rake angle)
- Угол бокового угла (Side rake angle)
Угол бокового режущего края
Угол между боковым режущим краем и боком инструмента. Также называется углом входа (lead angle).
Угол торцевого режущего края
Угол между торцевым режущим краем и линией, перпендикулярной штанге инструмента.
Угол бокового заднего угла
Угол между частью бокового бока сразу за боковым режущим краем и линией, перпендикулярной основанию инструмента.
Угол торцевого заднего угла
Угол между частью торцевого бока сразу за торцевым режущим краем и линией, перпендикулярной основанию инструмента.
Угол заднего угла (Back Rake Angle)
Наклон переднего края к или от торцевого режущего края. Если наклон вниз к торцевому краю — отрицательный, если вверх от торцевого края — положительный.
Угол бокового угла (Side Rake Angle)
Наклон к или от бокового режущего края. Если наклон к боковому краю — отрицательный, если от бокового края — положительный.
Материалы одноточечного режущего инструмента
Широко используемые материалы:
- Высокоуглеродистая сталь
- Керамика
- Алмазы
- Быстрорежущая сталь (HSS)
- Твёрдый сплав (Цементированный карбид)
- Кубический нитрид бора (CBN)
Применение одноточечного режущего инструмента
Основные станки и операции:
- Строгальный станок (Shaper)
- Долгоходный станок (Planer)
- Токарный станок (Lathe)
Преимущества одноточечного режущего инструмента
- Простой дизайн
- Легко изготовить
- Относительно дешёвый по сравнению с другими типами
- Можно выполнять широкий спектр операций
Недостатки одноточечного режущего инструмента
- Низкая скорость удаления материала
- Мало продуктивен, не подходит для массового производства
- Высокая скорость износа
- Короткий срок службы инструмента
- Высокая режущая температура
Заключение: Одноточечный режущий инструмент
Это всё, что есть в статье. Надеюсь, вы получили представление об одноточечном режущем инструменте и терминологии его геометрии. Идеальный инструмент для инструментального цеха, но не широко используется в массовом производстве из-за ограничений. Если остались вопросы — пишите в комментариях, с радостью помогу.
Вам также может быть интересно: Что такое абразивно-струйная обработка
Часто задаваемые вопросы (FAQ) об одноточечном режущем инструменте
Что такое одноточечный режущий инструмент?
Инструмент, имеющий одну поверхность контакта с заготовкой для удаления металлического чипа.
Является ли сверло одноточечным?
Нет. Сверло не относится к одноточечным режущим инструментам.
Какие ключевые номенклатуры используются в одноточечном режущем инструменте?
Штанга
Бок
Перед
Пятка
Нос
Какие ключевые угловые номенклатуры используются в одноточечном режущем инструменте?
Угол бокового режущего края
Угол торцевого режущего края
Угол бокового заднего угла
Угол торцевого заднего угла
Угол заднего угла (Back rake)
Угол бокового угла (Side rake)
Промышленные технологии
- Выбор правильных фрез для ЧПУ-маршрутизаторов: советы по выбору и меры предосторожности
- 7 проверенных способов продления срока службы режущего инструмента
- Одноостровные vs Многоостровные резающие инструменты: отличия и применение
- Передняя vs Задняя поверхности резака: различия и роль в обработке
- Освоение операций на токарном станке и выбор режущих инструментов
- Строгальные станки: определение, составные части и классификация
- Механическая обработка: определение, процесс и ключевые инструменты
- Оптимизация выбора инструмента и параметров: краеугольный камень превосходства в обработке
- Максимальный ресурс инструмента и повышение производительности: 5 проверенных стратегий
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения