



Понимание дефектов литья: подробное руководство по типам и причинам
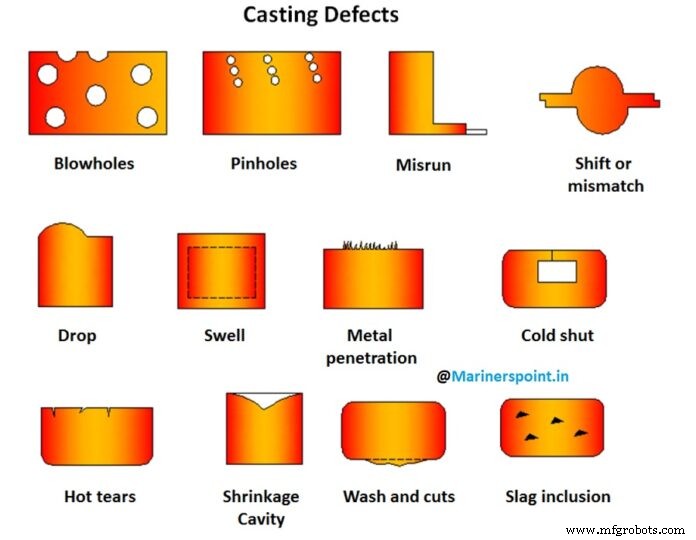
Рассмотрим дефекты литья (casting defects) и их классификацию.
Что такое дефекты литья?
Дефекты литья — нежелательные неправильности, возникающие в заготовке в процессе литья металла. Причины разны. Рассмотрим основные виды. Некоторые дефекты допустимы или игнорируются, другие — недопустимы и требуют устранения для работоспособности детали.
Типы дефектов литья
Песоколитье особенно подвержено определенным дефектам, которые при грамотной технологии контролируются, но не исключаются полностью. Ниже — частые дефекты, причины и меры профилактики.
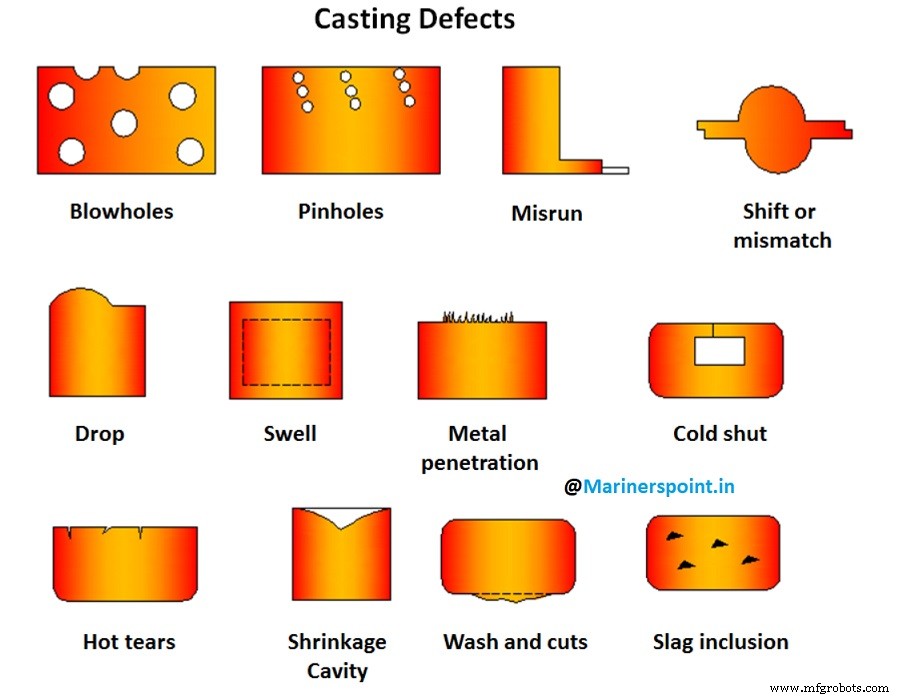
1. Смещения (Shifts)
Внешний дефект: смещение сердечника или несовпадение верхней и нижней половин формы (обычно по линии раздела). Причина — несоосность флаконов.
Профилактика: точное выравнивание модели/матрицы, флаконов, правильная установка моделей на плиты, проверка флаконов,centering pins перед работой.
2. Искривление / Вояние (Warpage)
Нежелательная деформация заготовки во время или после застывания. Разные скорости застывания в разных сечениях создают внутренние напряжения в смежных стенках → вояние. Склонны: крупные плоские участки, пересечения (ребра).
Лечение: волнистое/гофрированное исполнение крупных плоскостей, достаточное ребристое армирование для выравнивания скоростей остывания. Грамотная конструкция заготовки сильно снижает вояние.
3. Барды / Надливы (Fin)
Тонкий металлический выдав, не предусмотренный чертежом. Возникает на линии раздела формы или сердечников. Причины: неверная сборка формы/сердечников, недостаточный вес/зажим флакона.
Профилактика: достаточный вес на верхней половине для плотного прилегания половин, правильная сборка формы и сердечников.
4. Пучки / Разбухание (Swell)
Локальное или общее увеличение размеров заготовки за счет расширения формовочной полости под давлением металла. Причина: неправильная/неравномерная забивка песка.
Мера: правильная и равномерная забивка.
5. Пузырьки / Газовые полости (Blowholes)
Гладкие круглые отверстия (кластеры мелких дыр) под поверхностью заготовки. Это заложенные пузырьки газа со стенами без шероховатостей. Причины: избыточная влажность песка, низкая газопроницаемость, слишком мелкие зерна, чрезмерная забивка, недостаточная вентиляция.
Профилактика: нормализация влажности, песок подходящей зернистости, умеренная забивка, хорошая вентиляция.
6. Осадки / Обвали (Drop)
Раскол верхней поверхности формы, куски песка падают в расплав. Причины: низкая прочность и слабая забивка песка, недостаточная выплавка металла, недостаточная арматура нависающих песковых масс в cope.
Устранение: исключение перечисленных факторов.
7. Пятна / Загрязнения (Dirt)
Частицы грязи и песка во встроены в поверхность заготовки. Причины: помят модели при неаккуратном обращении, вымывание песка (sand wash), шлаковые включения в расплаве.
Профилактика: качественная выплавка, грязеуловители (dirt traps).
8. Медовые сота / Губчатость (Honeycombing / Sponginess)
Внешние дефекты: скопление множества мелких полостей. Причина: грязь или «нагар» (scurf), механически удерживаемые в расплаве, из-за некачественного скиммирования (удаления шлака) в ковше.
Мера: предотвращение вымывания песка, удаление шлака при тщательном скиммировании в ковше.
9. Пропитание металлом и шероховатость (Metal Penetration and Rough Surface)
Неровная шероховатая наружная поверхность. Металл проникает между песчаными зернами из-за низкой прочности, крупной зернистости, высокой газопроницаемости, слабой забивки.
Лечение: устранение указанных причин.
10. Песчаные дыры (Sand Holes)
На наружной поверхности или внутри заготовки. Причины: осыпшийся песок попадает в формовочную полость и сплавляется с внутренностями заготовки, или слишком быстрое заливание. Профилактика: тщательная очистка формы, осторожная заливка.
11. Точечные полости (Pin Holes)
Множество малых отверстий (<2 мм), видны после шарнирования. Причины: высокая влажность песка, всасывание водорода/CO, заливка из влажных ковшей или недостаточная выгазка стали.
Минимизация: качественная плавка и выплавка, снижение влажности песка + повышение газопроницаемости, ускорение застывания.
12. Нагарные наложения / Щелочные включения (Scabs)
Шероховатые неправильные выдавления на поверхности с встроенным песком. Возникают, когда участок лицевого слоя песка отслаивается и металл проникает под него тонким слоем. Причины: слишком мелкий песок, низкая газопроницаемость и влажность, неравномерная забивка, прерывистое/медленное заливание → локальный перегрев.
Мера: добавки в песок: древесная мука, каменный уголь, декстрин.
13. Усадочные полости (Shrinkage Cavity)
Пустота или впадина из-за неконтролируемого/хаотичного застывания металла. Также — слишком высокая температура заливки.
Устранение: принцип направленного застывания в конструкции формы, грамотное применение хиллов (chills), подушек (padding).
14. Горячие трещины (Hot Tears / Pulls)
Внутренние/внешние трещины с рваными краями, возникающие сразу после застывания. Причины: плохая конструкция (резкие переходы сечений, отсутствие фасок/скруглений), неверная расстановка хиллов, неверная температура заливки, неправильные заливочные/податочные системы, чрезмерная забивка.
Профилактика: улучшение конструкции, направленное застывание, равномерное остывание, верная температура заливки, контроль твердости формы.
15. Холодные швы и незаливки (Cold Shut and Misrun)
Холодной шов — внешний дефект от неполного слияния двух потоков металла в полости или неравных сечений модели. Выглядит как трещина/шов с заокругленными краями. Незаливка (misrun) — неполнота заготовки из-за недозаполнения полости металлом.
Причины: слишком тонкие стенки, неверная заливочная система, поврежденные модели, медленное/прерывистое заливание, низкая текучесть металла (низкая температура, неправильный состав сплава).
Меры: более горячий металл, частая проверка/замена моделей и сердечников, грамотная конструкция заготовки с учетом принципов заливочной системы.
16. Недолив (Poured Short)
Полость не заполнена за одну заливку. Устранение: достаточное количество металла в ковше при правильной температуре.
17. Внутренние газовые полости (Internal Air Pocket)
Малые дыры внутри заготовки. Причины: заливка кипящего металла или слишком быстрая заливка. Плохой металл, чрезмерно влажный песок. Профилактика: правильная температура заливки, качественный металл, сухой песок.
Заключение
Рассмотрены нежелательные неправильности литья. Дефекты минимизируются при соблюдении технологии и предосторожностей. Дефекты негативно влияют на выпуск продукции, поэтому знание их типов и причин необходимо для снижения брака.
Промышленные технологии
- Формовочный песок в металлургическом литье: виды, состав и ключевые характеристики
- Распространённые дефекты литья в металлургии: причины и профилактика
- Литье: определение, виды и процессы производства
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Дефекты литья: виды, причины и способы устранения
- Эффективное быстрое прототипирование для литья в песке — ускорение дизайна и валидации
- Зеленый песок против смольного песка в литье: какой процесс дает лучшее качество и стоимость?
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки