



Основные советы для эффективной разработки рулонно-профилируемых деталей
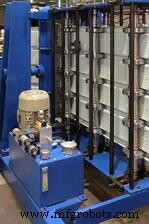 Большинство конвенциональных металлообработчиков имеют способность вместить почти любые запросы дизайна деталей, пока вы готовы покрыть связанные затраты. С правильной рулонно-профилируемой деталью нет дополнительных затрат или соображений: увеличенные лид-таймы несущественны, лом практически устранен, и ваша спроектированная деталь производится эффективно и с отличной повторяемостью.
Этот пост нацелен помочь тем, кто заинтересован в основах создания эффективной, стоимостно-эффективной детали.
Выбор правильного материала
Отличные детали зависят от выбора правильных материалов. Пока ваши материалы должны быть высокого качества, важно выбрать материал, подходящий для процесса рулонной прокатки и вашего предполагаемого применения. Итак, какие типы материалов лучший выбор для рулонной прокатки? Во-первых, стремитесь выбрать материал, легко доступный в рулонном или листовом виде. Более сложное решение — выбор металла, который может терпеть изгиб до желаемого радиуса; обычно, чем более вязкий, тем лучше.
Если вы беспокоитесь о выборе правильного материала, доверьте это профессионалу. Мы здесь в CAMM Metals будем рады помочь.
Советы по допускам
Самое важное, что нужно иметь в виду относительно допусков — сделать их максимально свободными, сохраняя при этом правильную функциональность и ожидания качества. Вот немного информации касательно аспектов дизайна, влияющих на флуктуации допусков для разных секций рулонно-профилируемых деталей:
- Накопленные угловые допуски: Вариации в общих размерах детали за пределами нормальных диапазонов допусков влияют накопленные угловые допуски.
- Множественное пробивание отверстий: Пробивание множественных отверстий вызывает накопление допусков. Хотя допуски от каждого отверстия к следующему могут удерживаться очень близко, общее отклонение от первого отверстия до последнего может варьироваться суммой всех промежуточных допустимых допусков.
- Размерное удержание: Наружные размеры можно удерживать довольно точно при рулонной прокатке, хотя внутренние размеры подлежат вариации в дважды толщину полосы.
- Кластерные узоры отверстий: Особенно ближе к концу механически обработанных деталей, кластерные узоры отверстий могут быть пробиты, если вы используете одиночную матрицу с множественными пуансонами — это в конечном счете позволяет очень точные допуски отверстие-к-отверстию.
- Отверстия близко к изгибам: Отверстия, пробитые на или близко к изгибам, деформируются в овалы или яйцевидные формы, так что будьте осторожны и планируйте дизайн и допуски соответственно.
Важные руководства для рулонно-профилируемых деталей
Ниже мы включили несколько руководств для помощи в максимизации эффективности и стоимостной эффективности в вашем дизайне. В конце концов, вы пытаетесь создать отличную рулонно-профилируемую деталь, деталь, которая быстрая и простая для производства сразу.
Если вы хотите создать дизайн, абсолютно идеально подходящий для вашего применения (не просто оптимизированный для текущих производственных процессов), ваш фабрикатор может взять этот дизайн и заставить его работать с их машинами. Конечно, важно помнить, что следующие руководства — именно руководства — их можно гнуть или нарушать когда необходимо.
1). Избегайте глубоких и узких каналов
Может быть почти невозможно произвести высокий, длиннющий U-канал на стандартном оборудовании. В общем, глубокие и узкие каналы требуют большие диаметры формовочных роликов, которые дороже в закупке. Станки средних размеров лучше работают с макс. глубиной 4 дюйма (101,6 мм).
2). Стремитесь к правильным длинам ножек
Из-за недостатка рычага короткие ножки могут быть довольно трудно рулонно-прокатаны в более тяжелых калибрах материалов. Также экстремально длинные ножки трудно формировать без спецоборудования. Это также применяется при обкатке или изгибе материала обратно на себя. Однако есть счастливая середина: если вы беспокоитесь о том, что ножки слишком короткие, убедитесь, что они минимум 3 раза толщину материала за точкой касания. С другой стороны, если вы думаете, что ножки могут быть слишком длинными, вы можете сделать сечение шире или открыть боковую стенку под углом.
3). Держите пробивные особенности подальше от краев и изгибов
Пробивные особенности, слишком близкие к краю профиля, могут деформировать край и/или особенность. Старайтесь держать эти отверстия как минимум на 1/2 диаметра (или ширины) особенности от края профиля.
Также фабрикации вроде щелей, выемок и отверстий могут деформировать сами себя или деталь при неправильном размещении. Проблемы могут возникнуть, когда они размещены слишком близко к (или прямо на) линии изгиба, так же как когда они размещены слишком близко к краю. Чтобы избежать этой проблемы, край отверстия или щели должен быть как минимум в три раза толщины материала от точки касания ближайшего изгиба.
4). Симметричный дизайн
К сожалению, асимметричные детали более склонны к скручиванию и другим типам деформации на финальных стадиях. Проектирование детали с симметрией в уме может помочь уменьшить или устранить вероятность искривления. Однако многие детали не могут быть спроектированы симметрично; в этих случаях CAMM Metals может вместить эти проекты в дизайне рулонного инструмента и параметрах настройки машины.
Промышленные технологии
- Пять ключевых соображений для безопасной очистки SLS 3D-печатей
- 10 экспертных советов по оптимизации дизайнов для FDM 3D-печати
- 4 ключевые стратегии поддержания работы завода при отказах оборудования
- Топ-5 стратегий кибербезопасности для производителей в 2024 году
- Изготовление вольфрамовых колец: 7 профисоветов, которые должен знать каждый дизайнер
- Безопасность генераторов: 7 основных мер предосторожности для защиты себя и имущества
- 3 ключевых совета по осмотру паллетных стеллажей для безопасного склада
- Выбор роботов: человеко-ориентированный дизайн на первом месте
- Экспертное руководство: ключевые соображения при закупке электронных компонентов онлайн
- Допуски ГОСТ: обеспечение точности и сцепления в производстве деталей