



Точное измерение прямолинейности для мелких металлических компонентов
Где качественный подход побеждает количественный
В Metal Cutting Corporation, где каждый день мы производим тысячи стержней, трубок и проводов, отрезанных по длине, прямолинейность — признак, с которым мы работаем часто. Это потому, что когда мы делаем бесцентровую шлифовку, мы получаем оптимальные результаты, когда детали, которые мы шлифуем, прямые.
Кроме того, наши клиенты часто вызывают прямолинейность как важный признак их деталей, вместе с позиционированием и другими характеристиками геометрического допуска.
Прямолинейность особенно важна для проводов, штифтов, трубок и других цилиндрических деталей, которые должны вписываться в отверстие или соединяться с другой деталью. Прямолинейность материала также влияет на перпендикулярность фаски конца, поэтому даже когда сама прямолинейность не вызвана на чертеже, если вызвана перпендикулярность, исходный материал должен быть прямым.
Что такое прямолинейность?
Вместо поверхностной прямолинейности, которая является индикатором плоскости вдоль одной линии на поверхности детали, прямолинейность, с которой мы работаем, — это индикация того, насколько изгиб (дуга) допускается в оси детали.
Это так называемая осевая прямолинейность символизируется в ГОСТ прямой линией и обычно вызывается на инженерном чертеже как находящаяся в пределах X измерения на длине Y — например, 0,001″ (0,0254 мм) на 1,0″ (25,4 мм). Это означает, что на длине 1″ проволоки, трубки или стержня не может быть изгиба, измеряющего более 0,001″ в его вершине.
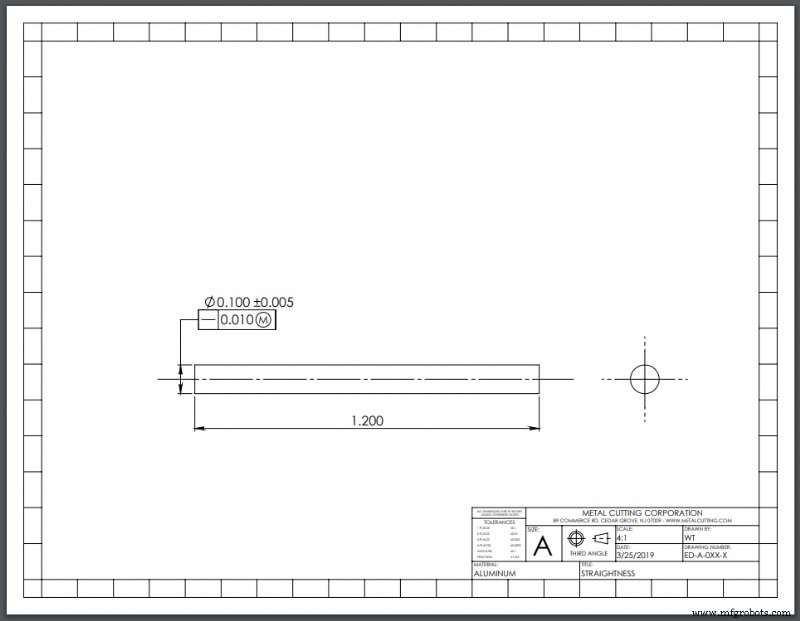
Существует ряд стандартов ASTM для различных материалов, таких как спецификация ASTM B387-10 для прутков, стержней и проволоки из молибдена и его сплавов; она специфицирует требование прямолинейности как 0,050″ (1,27 мм) на 1 фут (304,8 мм) длины.
Если бы всё было так просто!
Спор об измерении
Трудная часть в том, что вызов осевой прямолинейности подлежит множеству интерпретаций.
Если бы у вас был абсолютно идеальный изгиб X или меньше и вы нашли, что у вас есть тот же изгиб через каждый участок длины Y по всей длине детали, тогда вы могли бы сказать, что он достигает указанной прямолинейности X на Y, умноженной по всей длине. Однако многие бы поспорили, что это просто не реальность и поэтому не точная мера прямолинейности.
Фактически, вопрос определения прямолинейности по всей длине детали удивительно спорен, и мнения о том, как измерить его, многочисленны и разнообразны.
Во-первых, идеального изгиба не существует. Когда вы смотрите на всю длину детали, практически всегда есть некоторые несоответствия, с некоторыми областями, слегка более изогнутыми, и другими — более прямыми.
Кроме того, результаты зависят от просмотра любого интервала Y по всей длине детали в одной или двух плоскостях. Если вы сдвинетесь на дюйм или даже на долю дюйма в любую сторону, вы смотрите на другой интервал Y и так далее, экспоненциально.
Поэтому существует неограниченное количество интервалов Y для рассмотрения. Как можно возможно посмотреть на каждый интервал или решить, какие точно представляют всю деталь?
Более прямой подход
Вместо споров о том, как измерить, здесь в Metal Cutting мы используем простой подход, основанный на спецификации ASTM F2819. Она предоставляет четыре стандартных тестовых метода для измерения прямолинейности прутков, стержней, трубок и проволоки для использования в медицинских устройствах.
Количественные методы измерения прямолинейности
Два из тестовых методов — количественные, дающие число, представляющее измерение прямолинейности.
С пробой зазора, деталь катится по плоской поверхности и измеряется наибольший зазор, найденный между плоской поверхностью и деталью, с помощью штифтовой страницы, микрометра или какого-то линейного масштаба.
С тестом полного индицируемого биения (TIR), материал помещается между V-блоками, и индикатор снимает измерения при вращении материала на один оборот. Затем максимальные и минимальные показания используются для расчета TIR.
Проблема с обоими тестами в том, что эти измерения могут быть очень трудными для выполнения, особенно с очень малыми диаметрами, с которыми мы обычно работаем в Metal Cutting Corporation.
Кроме того, легко внести ошибки при снятии измерений; например, при вставке штифтового прибора в крошечный зазор легко случайно приподнять деталь и изменить измерение.
Качественные методы измерения прямолинейности
Из-за этого здесь в Metal Cutting мы обычно выбираем вместо этого качественные тесты, использующие простые методы проход/не проход для определения прямолинейности.
С тестом пальцевым катом, деталь катится по плоской поверхности и если деталь шатается, она проваливается. Если деталь не шатается, она проходит и считается достаточно прямой.
Как следует из названия, тест наклонной плоской пластины включает плоскую пластину, установленную под наклоном для теста проход/не проход на прямолинейность.
Количество градусов, на которых установлен наклон, основано на диаметре детали (или по согласованию между заказчиком и поставщиком), которая затем помещается на вершину наклонной пластины и получает легкий толчок, чтобы завести деталь в движение. Если она скатывается вниз быстро и легко, деталь проходит и считается прямой; если деталь останавливается, она проваливает тест.
Успешно снова и снова
В Metal Cutting наш опыт показал нам снова и снова, что фактические измерения прямолинейности обычно не нужны. Для наших целей мы обычно не заботимся о том, какие числа — мы заботимся о том, что мы можем успешно бесцентровую шлифовку детали и что она квалифицируется как прямая для её конечного использования в приложении заказчика.
Даже там, где клиенты специфицировали прямолинейность X на Y, наши легкие, определенные тестовые методы никогда не проваливали выполнения требований клиентов.
В редких случаях, когда мы знаем, что будет изгиб — например, с агрессивной барабанной операцией или пескоструйной обработкой — или что исходный материал изогнут/изогнут, Metal Cutting может тогда использовать версию теста зазора проход/не проход, чтобы определить, находится ли конец детали в пределах спецификации на длине детали.
Для достижения прямолинейности, как и параллельности, перпендикулярных фасок концов и других важных признаков ГОСТ, наша цель — стоимостная эффективность так же как высококачественные, тесные допуски деталей. В этом конце мы находим, что качественные тестовые методы, которые мы используем для прямолинейности и других признаков, последовательно помогают нам держать производственные затраты под контролем, доставляя результаты, которые нужны нашим клиентам.
Промышленные технологии
- Приложения металлической 3D-печати: продвинутые кейсы — Часть 2
- Приложения металлической 3D-печати: прототипирование и инструментарий — Часть 1
- Деталь месяца клиента: покажите свою 3D-печатную инновацию
- Лучшие варианты чистовой обработки металла для деталей из листового металла и корпусов — экспертное руководс…
- Услуги точной обработки мелких деталей для промышленного совершенства
- Эффективное беззаусенцевое зачистка для высокообъемных малых металлических деталей
- Точная полировка металлов: ведущие решения для 3D-печатных деталей
- От крупных к микродеталям: освоение ЧПУ-обработки мелких металлических деталей
- Точное измерение перпендикулярности для мелких металлических деталей — руководство и техники
- Освоение допусков круговости для мелких металлических деталей для оптимальной технологичности