



RW Screw: лидирующая автоматизация на устаревшем оборудовании
RW Screw из Массиллона, Огайо, сейчас нанимает около 230 человек. Билл Ридер, президент 74-летнего контрактного цеха, говорит, оптимальный уровень штата при мощности оборудования — примерно 265. У компании более 200 станков с ЧПУ, включая ВЦС, швейцарские, одношпиндельные, многошпиндельные, ротационно-трансферные станки и шлифовальные, а также вторичное оборудование для обработки и финиша. К сожалению, небольшое количество из них может простаивать, потому что нет доступных операторов.
Одна причина — много производственных бизнесов в северном Огайо, все конкурируют за одних людей. Наверху, Amazon недавно открыл новый центр выполнения заказов в близком Кантоне, ожидаемый создаст 1000 новых рабочих мест. Кадровый вызов дошел до точки, где RW Screw осознали: внедрение автоматизации и технологий, способных снизить человеческое участие в производственных процессах, необходимо для поддержания успеха вперед.
Фактически, Ридер говорит, компания оценивает возможности автоматизации процессов не просто с глазом на большую эффективность как таковую, а как необходимый способ к цели — обеспечить продолжение поставки продукции вовремя и по спецификации клиентам, как ожидается.
Добавление роботов для ухода за производственным оборудованием — одна часть решения. Компания недавно установила 6 роботов за 7 месяцев и планирует добавить еще 10 в этом году. При этом Ридер отмечает: ни один не устранил и не устранит чью-либо работу. Вместо этого сотрудники могут быть переразмещены на обязанности, которые могут быть более ценными, чем загрузка/выгрузка станков.
За годы RW Screw также извлекли уроки об интеграции автоматизации как средства снижения или устранения ручных операций, как Ридер объяснил мне во время недавнего визита. Один из уроков — автоматизация — это больше, чем роботы, цитируя, как компания рассматривала, как контроль, измерение инструмента и устройства закрепления, а также тип используемых подачателей прутков могут рационализировать работу на цехе.
Но во время моего визита Ридер также указал на три тактики, которые RW Screw применяет в отношении интеграции автоматизации, что, по моему мнению, заслуживает внимания как для цехов, новичков в автоматизации, так и для опытных. Эти тактики включают: не торопиться при интеграции роботов, создание комитета по автоматизации, и развитие инженеров автоматизации, а не обязательно инженеров производства.
Роботы и другие дополнения автоматизации
Э. Рэй Вулли основал R.W. Screw Products Inc. в 1948. Теперь известная как RW Screw, компания имеет объект более 200 000 кв. футов (18 580 кв. м) производственного и административного пространства.
Первый значительный шаг цеха в роботизированную автоматизацию — интеграция робота Denso самими для загрузки/выгрузки валов в станок шлицевого формования. Конвейеры используются для подачи новых заготовок к роботу и сбора готовых деталей после обработки.
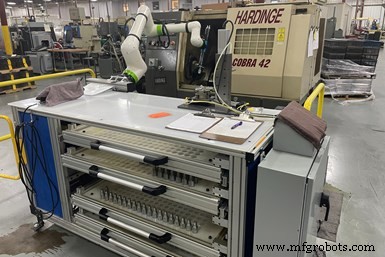
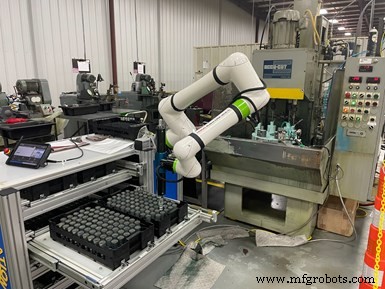
RW Screw также установила ряд коллаборативных моделей (коботов). Например, несколько FANUC CRX-10iA/L шестиосевых коботов ухаживают за оборудованием: токарными центрами, хонинговыми и шлифовальными станками, некоторые из которых — устаревшее оборудование, но остаются высокоточными.
Ридер говорит, компания ценит робустность коботов, предлагающих 10 кг полезной нагрузки и 1418 мм досягаемости, а также поддержку клиентов FANUC. И хотя эти коботы спроектированы для переразмещения с одного станка на другой, цех посвящает каждый конкретному станку. Большинство прикреплены к столам/стойкам с ящиками, используемыми для подачи сырья роботу и сбора готовых деталей после обработки. Цех приболчивает эти стойки к полу, чтобы предотвратить любое возможное «брожение» из-за движения робота.
Но цех рассматривает и другое оборудование, которое может либо автоматизировать процесс, либо сократить время и объем человеческого вмешательства. Быстроразменное закрепление от Hainbuch — пример последнего. Фактически, это описание, которое подготовил Hainbuch, части которого я перефразирую в следующих абзацах, подтолкнуло меня посетить RW Screw, чтобы узнать больше об усилиях цеха по улучшению.
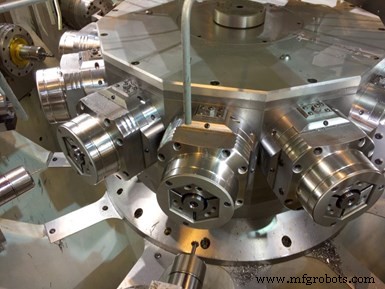
Цех использует гидравлические стационарные патки Hainbuch Hydrok в своих ротационно-трансферных станках Hydromat и Schutte. Джейсон Шёманн, инженер по продажам Hainbuch America, указывает на 12-станционную машину Hydromat Eclipse RW Screw, оснащенную шестигранными патками Hydrok SE 65 с диапазоном зажима 3-65 мм. «Hydrok SE 65 хорошо подходит под диапазон размеров семейства деталей RW Screw, и шестигранная геометрия предлагает оптимальную защиту от загрязнения, увеличивает ресурс инструмента и дает на 25% большую зажимную силу», — говорит Шёманн. «Он принимает как круглые, так и шестигранные прутки с зажимными головками, которые могут быть быстро и легко сменены».
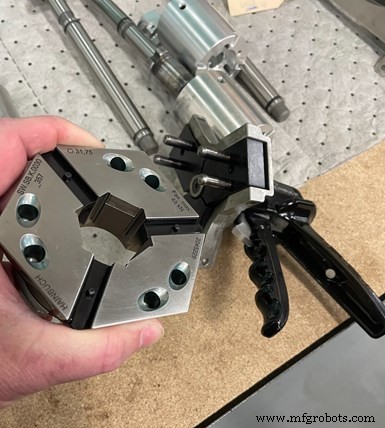
Для смены коллетов оператор использует пистолетное устройство с штифтами, которые вставляет в лицо коллета и сжимает ручку. Механизм блокировки в ручке держит приспособление сложенным при установке и снятии коллета. Нажатие спускового крючка разблокирует приспособление смены и освобождает коллет.
«Функция быстрой смены Hainbuch необходима для достижения наших производственных целей», — объясняет Ридер. «Что раньше занимало 1-2 дня для смены между деталями, теперь занимает 30 минут, и мы можем перейти от шестигранного сырья к круглому за 3 часа. Не менее важно для успешного удержания допусков высокая повторяемость системы Hainbuch из-за точного шлифования. Также дополнительные 25% жесткости снижают треск, что критично при токарной обработке шестигранного прутка».
Примеры другого оборудования, которое цех нашло для автоматизации процессов за пределами добавления роботов:
- Магазинные подачатели прутков. Подачатели прутков обычно используются в большинстве высокопроизводительных цехов, но они приходят в различных дизайнах. RW Screw находит ценность в магазинных моделях, позволяющих загружать большие пучки пруткового материала для достижения длинных отрезков — возможно три смены — беспилотной обработки. Добавлены к ротационно-трансферным и многошпиндельным станкам в виде брендов Cucchi BLT и Edge Technologies FMB, принимающих 12-футовые прутки для дальнейшего удлинения времени беспилотной обработки и снижения простоя станков.

Магазинные подачатели, принимающие 12-футовые прутки, удлиняют беспилотное время и снижают простой на оборудовании вроде ротационно-трансферных станков. - Предустановка инструментов. Предустановщик инструментов автоматически измеряет смещения, так что оператору не нужно делать это на станке при установке новой оснастки для нового задания. RW Screw использует предустановщик Origin от Omega TMM, который, по словам производителя устройства, соответствует отраслевой потребности в входном уровне оптического предустановщика инструментов для цеха. Оснастка для новых заданий затем комплектуется и доставляется в рабочую ячейку станка для ожидания установки.
Благодаря предустановщику, оснастка для новых заданий может быть легко измерена, затем комплектация и доставка в рабочую ячейку станка для ожидания установки для нового задания. - Визионные системы контроля. Бесконтактные измерительные приборы, использующие камеры для измерения деталей, могут сильно ускорить процессы контроля. В одном примере тайм-стади показал, что человек, ухаживающий за двумя станками, тратил 60% времени на измерение деталей на станке. Теперь эти измерения берутся автоматически на визионной системе Keyence, позволяя тому человеку ухаживать за тремя станками. Цех также создал ячейку для деталей, требующих 100% контроля, использующую вибрационный питатель для подачи деталей в закрытую визионную систему и тактильную зондирующую станцию для автоматического измерения всех деталей с сортировкой хороших от плохих.
Ранее эта высокообъемная работа требовала 9 человек за 3 смены для 100% контроля деталей. Поэтому RW Screw спроектировал этот процесс, использующий вибрационный питатель для подачи деталей в ячейку контроля с визионной системой и тактильным зондированием для автоматического измерения всех деталей и сортировки хороших от плохих.
Уроки автоматизации, советы
Три практики, которые RW Screw внедряет как часть своего подхода к применению автоматизации, выделились во время моих разговоров с Ридером. Перечислены ниже, эти идеи могут быть стоит рассмотреть как если вы на ранних стадиях автоматизации процессов, так и если интегрируете автоматизацию уже некоторое время.
- Не торопитесь при интеграции роботов. Интеграция первого робота научила RW Screw не спешить с этими проектами, особенно в высокопроизводительной среде. Сегодня цех создает «макетные» станки — приспособления, имитирующие реальные станки — для использования при программировании робота, выявлении точек касания, настройке процесса и так далее. Настройка процесса с роботом перед реальным станком не только может удлинить простой станка, но может заставить сотрудников усомниться в ценности робототехники, если они сталкиваются с проблемами за период после интеграции.
- Установите комитет по автоматизации. RW Screw создал комитет по автоматизации, который встречается еженедельно для обсуждения предложенных проектов автоматизации. Раз в квартал комитет внимательно смотрит, чтобы выявить проекты, с которыми имеет смысл двигаться вперед. Как часть этих усилий, Ридер и другие менеджеры регулярно ходят по цеху, вовлекая сотрудников и узнавая о производственных болевых точках. Решение проблемы может быть добавлением робота, но также может быть добавлением другой технологии для открытия производственного бутылочного горлышка, существующего из-за ручной операции.
- Развивайте инженеров автоматизации. В прошлом RW Screw фокусировался на развитии производственных техников, экспертов по тому, как обрабатывать деталь, как работает инструмент или коллет. Это все еще ценно. Однако немного сдвинулось к развитию техников автоматизации, понимающих роботов, автоматизированный контроль и различные другие формы цеховой автоматизации. Как отмечает Ридер, цех не может позволить себе, чтобы его обслуживающий персонал непрерывно вносил изменения в точки касания робота всю смену. Все сотрудники должны научиться выполнять такие обязанности, и цех продолжит инвестировать в такое обучение вперед.
Система управления автоматикой
- 5 ведущих процессов аддитивного производства: подробный обзор
- Понимание трех самых распространенных типов хомутов для шлангов
- 6 самых распространенных типов шлицев винтов: крутящий момент, применение и выбор
- 4 мифа об автоматизации складов, которые мешают развитию бизнеса
- Автоматизация заполняет кадровые пробелы в условиях кризиса COVID-19
- 4 проверенные стратегии внедрения промышленной автоматизации
- Точные насадки для вихревой нарезки резьбы для швейцарских автоматов
- Мифы промышленной автоматизации: разделение фактов и вымысла
- Будущее автоматизации в операциях цепочек поставок: взгляд в горизонт
- Создание надежной цепочки поставок: как квалифицированные инструментальщики и матричники движут инновации