



Как цифровая автоматизация революционизирует производство медицинских устройств
Оцифрованное и автоматизированное производство делает шаги вперед в мире медицинского производства, что подтверждается недавними системами, внедренными в производственные линии во время пандемии COVID-19.
Учитывая строгие стандарты, регулирующие производство медицинских устройств, данных-центричная среда Индустрии 4.0 идеально подходит подрядчикам, пытающимся оставаться в спецификациях, одновременно сталкивающимся с драматическим дефицитом квалифицированных операторов.
Как всегда, материалы становятся более изощренными, детали — меньше, с более сложными геометриями и уже требованиями к толерансам.
В широком смысле, тренды здравоохранения — стареющие популяции, стремление к более удаленной диагностике и терапиям за пределами дорогой больничной среды, более персонализированные терапии — движут разработку медицинских устройств. И с продолжающимися неопределенностями пандемии и избитыми цепочками поставок, установление большей видимости в работу поставщиков и вендоров — приоритет №1.
Параллельно с оцифровкой здравоохранения идет необходимость защищать все собираемые данные. В этом направлении инициативы вроде нового Центра кибербезопасности медицинских устройств Университета Миннесота, анонсированного 9 сентября. Пять тяжеловесов индустрии здравоохранения объединились для работы в новом центре: Boston Scientific, Smiths Medical, Optum, Medtronic и Abbott Laboratories. Их цель — устранение уязвимостей ПО в медицинских устройствах, которые потенциально могли бы использоваться для вреда пациентам или нарушения работы медучреждений.
Высокотехнологичное будущее здравоохранения также означает больше роботизированной диагностики и процедур, следовательно, потребность в большем медицинском инструменте и деталях для этих систем. Например, XACT Robotics в Хингаме, Массачусетс, разработчик XACT ACE Robotic System, анонсировал 30 августа успешное завершение рекрутинга пациентов в первом исследовании в США, оценивающем XACT ACE для использования в perkутанных легочных процедурах. Это включает биопсии для подтверждения наличия рака. Бесконтактная роботизированная система может обнаруживать рак раньше и менее инвазивно.
Между тем, iData Research прогнозирует 3 млн роботизированных хирургических процедур ежегодно к 2025 году. Роботизированные манипуляторы на оборудовании вроде da Vinci Surgical System потребуют множество миниатюрных инструментов, которыми врачи управляют для выполнения этих малоинвазивных операций. Роботизированные операции используют более мелкие разрезы, что приводит к меньшей потере крови и рубцам, более коротким пребыванию в больнице и быстреему восстановлению.
Данные-ориентированный ИИ также выйдет на первый план в улучшении исходов для пациентов. Ясный индикатор этого пути — приобретение Gauss Surgical из Менло-Парк, Калифорния, компанией Stryker. Gauss разработала Triton, платформу на базе ИИ для мониторинга потери крови во время операции.
Аддитивное производство также продолжит расширять свою критическую роль в производстве пациент-специфических имплантатов, инструментов и хирургических тренировочных моделей. Например, итальянская Tsunami Medical впечатляет индустрию использованием систем лазерной и электронно-лучевой 3D-печати GE Additive для производства ряда высококомплексных спинальных имплантатов.
Малые детали, вызовы сортировки
По мере эволюции материалов медицинских устройств и уменьшения деталей, L-серия швейцарского типа станков Marubeni Citizen-Cincom (MCC), Аллендейл, Н.Дж., отвечают на вызов.
«Медицина имеет материалы, о которых вы не слышали», — пошутил президент и COO Брайан Сач. Твердые материалы могут использоваться для простых деталей или более сложных компонентов, требующих многих инструментов для создания разных фич.
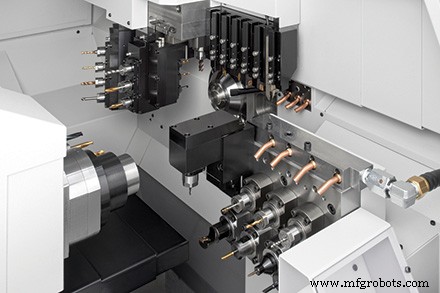
«Наши станки L-серии — это ганг-станки с субшпинделем», и их значительное преимущество для медицинского производства в том, что они модульные, объяснил Сач. «С количеством инструментов, доступных в любой момент, мы можем просто выдвинуть один и поставить три на то же место».
Для обработки меньших диаметров, типичных для современных медицинских сверл и фрез, MCC предлагает спидеры с ускорением до 4x. «Наши живые инструменты достигают скоростей до 6000 или 9000 об/мин в зависимости от моделей, но мы можем вставить другой держатель инструмента, и теперь у нас 36 000 об/мин. Когда этого недостаточно, мы можем ретрофитить наши электрические шпиндели, которые могут достичь 80 000 об/мин».
В качестве примера Сач привел: клиент может сверлить дырку в восемь тысячных, «так что вам нужна скорость для этого — или использовать 16-тысячную фрезу или даже 8-тысячную для подчистки угла где-то. С нашими 80 000 об/мин электрическими шпинделями мы можем влезть в эти карманы. И этот же инструмент может использоваться как лицевой, перевернутый или задний, так что он очень модульный». MCC партнерится с продавцом высокоскоростных шпинделей NSK для создания этих проприетарных шпинделей.
Примерно два года назад MCC расширила функциональность B-оси своих станков, внедрив версию ATC (автоматического смены инструмента) своего станка L20. «Теперь у нас способность 13 инструментов на B-оси», — сказал Сач, тогда как типично B-ось имеет только четыре инструмента — и это «довольно горячая штука для медицинского рынка» учитывая тугие углы современных деталей.
Другая инновация MCC, внедренная около 2016 года — резание с низкочастотной вибрацией (LFV). В этом процессе режущий инструмент «осциллирует режущий путь Z или X оси, движется внутрь и наружу с очень высокой скоростью, чтобы делать маленькие воздушные разрезы и ломать стружку по мере обработки», — сказал Сач. «Медицинская сфера обожает технологию LFV, и большинство клиентов, использующих её впервые, говорят: „Я никогда больше не куплю станок без неё“.» С LFV «вы на 100% ломаете стружку; нет промежуточных состояний. Как только процесс запущен, это гарантировано. Вам все равно нужно знать свои режущие инструменты, и инструменты всё равно могут выйти из строя, но проблема заворачивания стружки уходит».
Клиенты MCC варьируются от OEM с 300-400 станками до мелких производителей с 10 станками. И те клиенты «делают всевозможные детали», от обычных костных винтов и клеток для хирургии позвоночника до различных хирургических инструментов вроде костных ремеров, необходимых для табельных и коленных операций. Есть крошечные костные винты примерно 4 мм диаметра с отверстиями для швов. «Девять разных инструментов приходят, чтобы вырезать разные формы», — сказал Сач. «В этом крошечном винте много фич — это не просто винт с головкой».
После того как эти крошечные детали сделаны, сортировка становится главной проблемой, продолжил Сач. MCC делает оборудование автоматизации, адаптированное к задаче.
«Эти детали такие маленькие, что когда они падают в ведро, там может быть 300 штук. Если вы попробуете взять последнюю, чтобы измерить, какая это была? У нас может быть устройство с разными лотками для подсчета», — сказал Сач.
Клиент может положить 100 деталей в один лоток, потом, когда лоток движется, положить одну в следующий, 100 в следующий, одну в следующий, и так далее. Если 10 лотков, это может работать 8 часов или всю ночь без присмотра. Измеряя детали на интервалах, клиенты могут изолировать, были ли предыдущие детали хорошими или плохими благодаря лоткам для сбора.
Преимущество шести осей
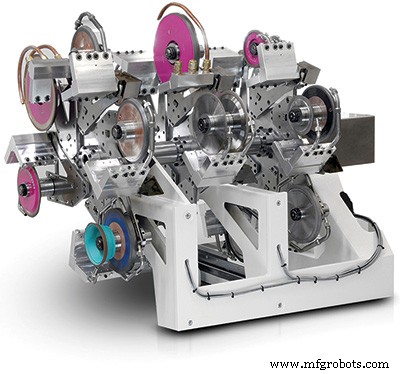
Стабильный спрос на станки для заточки режущих инструментов Rollomatic USA Inc., Манделин, Иллинойс, — четкий индикатор устойчивости производства медицинских устройств, утверждает президент Эрик Шварценбах.
Среди множества инструментов, которые станки Rollomatic вызывают OEM и подрядчиков изготовить — различные ортопедические режущие инструменты вроде распель, костных сверл, черепных перфораторов и артроскопических боров. В течение пандемии «наши клиенты инвестировали как раньше — ни больше, ни меньше» несмотря на отсрочку ортопедических или элективных операций. «Было достаточно бизнеса вокруг, чтобы держать эти компании и их потребность в реинвестициях».
За последние пару лет, отметил он, различные инструменты для роботизированных операций растут в спросе. Но эти устройства создают особую проблему.
«Сверло, которое хирург использует с ручным приводом для сверления в кость, отличается от того, что выдает робот», — объяснил он. «Роботы используют более длинные сверла, чем хирурги. Природа изготовления длинного сверла сложнее, чем короткого. Во-первых, заготовки хирургических инструментов обрабатываются в мягком состоянии на швейцарском токарном и затем закаляются. Эти процессы несущественно вызывают деформацию в этих заготовках, и чем длиннее они, тем больше они изогнуты. А когда они изогнуты, у нас проблемы с надежной загрузкой, заточкой и выгрузкой. Когда мы обучаем клиентов нашему станку и настройке, нам нужно быть очень внимательными, чтобы обучать их в некоторой глубине и убедиться, что они понимают фичи для обхода изогнутой заготовки. Изогнутые заготовки часто выпрямляются производителем, но даже тогда они никогда не идеальны — хотя не должны быть идеальными. Станок способен справляться с небольшой дисторсией».
Чем более роботизированной становится индустрия, «тем больше фокуса должно быть на вершине сверла. Пока хирург всегда может сверлить в кость, потому что он смотрит, видит, корректирует руку и давление, так что вершина не уходит, робот не может. Поэтому эти вершины должны быть спроектированы более самоцентрирующимися. Мы помогаем производителям медицинских устройств научить их, как выглядит самоцентрирующаяся вершина».
Шварценбах также отметил больше вариантов нержавейки 17-4 для ортопедических резаков. «Материал стал мягче и менее закаленным, что является вызовом для нас в плане поиска правильных заточных кругов для их заточки. Как вы знаете, чем мягче материал, тем сложнее его заточить». Чтобы ответить на эту потребность, Rollomatic партнерился с производителями кругов в Швейцарии и США для закупки кругов, подходящих для мягких материалов.
«Чем мягче материал, тем больше заусенца он сбрасывает», — объяснил Шварценбах, «так что удаление заусенца — проблема. Наши клиенты обычно используют нейлоновые щетки для удаления заусенца после заточки, особенно с мягкими материалами. Но ни круг, ни процесс никогда не идеальны; всегда будет немного ослабленного заусенца, который нужно удалить каким-то методом. Мы используем либо нейлон, иногда пропитанные щетки с керамикой или абразивами для удаления этих заусенцев».
Быстроотсоединительные рукояти для медицинских инструментов — другая зона роста, продолжил он. Эти инструменты могут быть защелкнуты в ручной привод хирургом или закреплены на роботизированном манипуляторе. Такие рукояти «стали гораздо более сложными, чем мы когда-либо видели. Мы используем peel grinder для большинства из них».
Шестиосевая способность Rollomatic — гейм-чейнджер для медицинских производителей, нуждающихся в большей гибкости программирования и более легкой настройке кругов, сказал Шварценбах.
«Вам не нужно использовать сложные круги; можно использовать более простые формы кругов, особенно на вершинах сверл», — сказал он. «Вы можете производить вершину сверла легче, чем на пятиосевом станке. И не забывайте: вершины сверл теперь становятся такими низкими, как 50-60 градусов включительно. Они очень крутые, в отличие от карбидного сверла в металл на 120-130 градусов. Наши шестиосевые станки реально помогают затачивать те вершины гораздо легче, чем бороться с настройкой пятиосевого станка».
И быстрый сменник кругов Rollomatic предлагает еще больше преимуществ, добавил он. «Мы продаем гораздо больше станков со сменником кругов. Базовый сменник имеет шесть станций, так что можно положить шесть наборов кругов для увеличения гибкости, что служит для более коротких партий. Короткие партии нуждаются в большей гибкости с частыми переналадками. Станки со сменником кругов очень хороши для этого». Пока около 80% станков, которые Rollomatic продает в медицинскую индустрию, сохраняют стандартные шпиндели, размещающие пару кругов спереди и сзади, некоторые производители «начинают принимать нашу новую технологию».
Роль силового тестирования
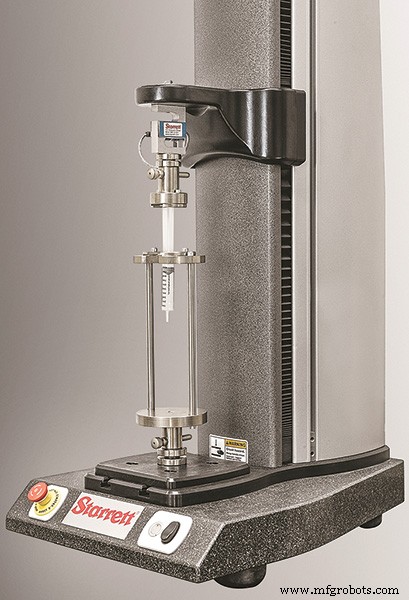
От подготовки к производству до после изготовления детали, оборудование для силового тестирования и его интегрированное ПО выполняют важные функции для медицинских продуктов — часто с целью комфорта пациента.
Например, контуры и покрытие иглы могут быть протестированы на то, как легко они входят в кожу, в то время как клеевые составы оцениваются на то, как хорошо они прилипают к коже или как легко удаляются.
До производства, «вы можете строить тесты, чтобы убедиться, что ваше оборудование функционирует так, как должно, прежде чем использовать его в производстве», — объяснил Джейкоб Моралес, инженер технической поддержки The L.S. Starrett Co., Атол, Масс. И для бандажей, «вы можете протестировать клей перед использованием в производственной линии», в партиях, например, от 1 в 100 до 1 в 10 000 образцов. «После процесса вы можете прогнать эти тесты снова для обеспечения консистентности».
Такие тесты особенно важны при производстве в соответствии со стандартами ASTM и ISO, а также для производства документации, критичной для прослеживаемости, добавил Эрик Перкинс, менеджер технологий Starrett для силового и материалового тестирования. Софт Starrett позволяет и силовые, и материаловые тесты, и просто кликая нужную иконку, софт может задействовать соответствующий тест. Измерение силы покрывает сценарии go/no-go: тест на пиковую нагрузку, среднюю нагрузку, компрессионное тестирование и больше. Шприцы, яркий пример, требующий унаиального приложения силы, могут быть протестированы с образцами веществ для определения силы инъекции для контролируемых скоростей инъекции.
Пока эти тесты предоставляют образцовую информацию, они не всегда возвращают данные, специфичные для материала, составляющего образец. Материаловое тестирование идет дальше, используя свойства материала для тестирования на удлинение и стресс-деформацию, например.
Софт Starrett может быть интегрирован в производственный процесс, объяснил Моралес.
«Если у вас есть силовая система, тестирующая образец, вы можете запрограммировать её с системой ввода-вывода, так что тест бежит постоянно. Производственное оборудование двигает образец к машине и посылает сигнал; машина отвечает запуском теста и предоставляет сигнал выхода на основе результатов теста. Остальное ваше производственное оборудование может ответить соответствующе. Если вы получаете результат, выходящий за толеранс, сигнал может алертировать оператора».
Такая гибкость означает «вы можете подключить силовую систему к ПЛК и поставить её в линию с производственной средой, так что вы убрали потенциальную человеческую ошибку ввода данных», — сказал Перкинс. «Пользователи могут автоматически тестировать продукт каждый раз, когда он ставится в очередь».
От базового софта L1 силы Starrett до более продвинутых L2, L2Plus и L3 опций, «мы даем клиентам способность тестировать точно так, как заявляет любой производственный стандарт», — сказал Перкинс. И поскольку софт Starrett совместим кроссплатформенно, добавление оптических и визионных систем создает экстремально широкое метрологическое решение.
Тот уровень кастомизации не останавливается на софте, однако. Starrett работал с производителями для создания полностью автоматизированных систем.
«Мы используем роботов для вставки деталей в нашу силовую тестовую систему», — сказал Перкинс. «Мы используем пневматические зажимы для захвата деталей». С постоянно работающей тестовой платформой, замурованной в этом уровне автоматизации, «наша система скажет, хорошая или плохая деталь, затем робот исполнит какую программу требуется и положит те детали в обозначенный ящик».
Большая картина GE
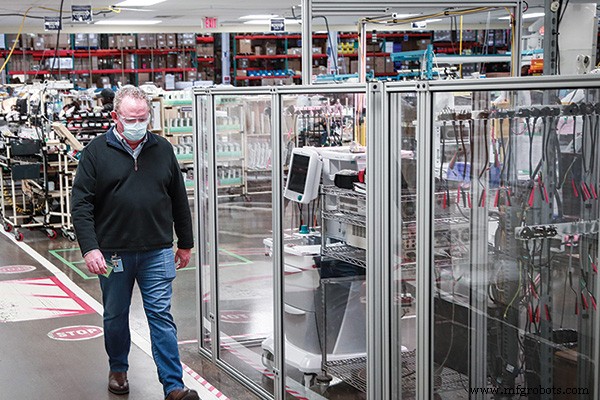
Улучшение рабочих процессов больниц и поддержание устойчивости цепочек поставок были топом мыслей для GE Healthcare во время пандемии.
«Мы видим увеличенные запросы на больше автоматизацию — не только с типичной точки зрения продуктивности, а в терминах использования автоматизации для поддержания производства в разных локациях», — сказал Джимми Бичем, исполнительный главный инженер по передовым производственным технологиям в GE Healthcare в Милуоки. «Это легче, чем обучать новую или вращающуюся рабочую силу. Не обязательно про труд, а про безопасность цепочки поставок, где автоматизация имеет смысл. Если мне нужно переключить производство из одного региона в другой, это намного легче, если процесс уже автоматизирован».
Основная часть этой философии — защита от ошибок, добавил он. «Мы обучали операторов и имели написанные процедуры», — объяснил Бичем. «Теперь мы смотрим на применение других технологий, которые оцифровывают то, что операторы должны делать, и взаимодействуют с ними. Скажем, у вас станок затяжки, где вы затягиваете болты, затем сложная сборка и потом кобот. Мы смотрим на технологии, которые цифрово соединяют всё это — работающие в такт с оператором, так что взаимодействуют с этим человеком и не требуют от оператора запоминать всё. Это дает нам большую гибкость, когда мы делаем тот же продукт в трех регионах мира. У нас теперь один контрольный процесс. Мы не полагаемся на операторов, запоминающих бумажные процедуры, когда им нужно пройти через несколько сложных частей операции».
Это витально для GE Healthcare, производящей массив умной диагностической аппаратуры. Аддитивное производство — большая часть уравнения, и GE Healthcare уточнило свои процессы в этом отношении.
«Когда мы только начинали, вероятно, 80-90% нашего времени вкладывалось в R&D, пытаясь понять, как работает аддитив, как развивать материалы и параметры для встречи наших инженерных требований», — сказал он. «Теперь мы на около 80% исполнении, где мы движем вещи в производство, и другие 20% нашего времени посвящены разработке новых материалов для новых воронок, приходящих. У нас производственный объект в Монтеррей, Мексика, и у нас довольно активная воронка вещей, идущих туда. Затем у нас есть некоторые другие аддитивные приложения, которые мы запускаем в точке использования».
В конечном счете, пока пандемия оказалась сложной, GE Healthcare выдержала шторм.
«Наш большой вызов был поставка, безопасное впускание людей на завод», — сказал Бичем. «В некоторых случаях, как с вентиляторами, мы сильно полагались на автоматизацию, чтобы позволить нам встретить беспрецедентный спрос. Мы привлекли много людей для работы, но всё равно должны были найти творческие способы произвести объем продуктов, которые наши клиенты отчаянно нуждались. И мы узнали, что можем производить вещи по-другому; это вдохновило еще больше идей».
Система управления автоматикой
- Как Индустрия 4.0 трансформирует современное производство: выгоды, практики и ROI
- 8 мифов о металлическом производстве: правда за индустрией
- MD&M West 2018: передовые технологии для эффективного производства медкомпонентов
- Как IIoT повышает эффективность производства: 6 проверенных стратегий
- Stratasys: Движение к устойчивому развитию через передовые технологии 3D-печати
- Отчёт Citrix: 2016 год — поворотный момент для производственных технологий
- Поддержка британского производства: прогноз 2018 года для успеха Индустрии 4.0
- Преодоление дефицита навыков в автопроизводстве: путь к инновациям
- Stora Enso революционизирует производство с умной автоматизацией и 5G
- Повышение квалификации и автоматизация: создание устойчивых производственных цепочек поставок