



Модуль оптимизации реза дает точность на трудных материалах
Большинство кто работал в станочном цехе любую длину времени в какой-то момент посещал выставку или открытый день дистрибьютора станков. Там они могут видеть консервированные демонстрации ЧПУ-станков, занято режущие куски латуни, мягкой стали или алюминия в держатели для визитников и крестики-нолики. Пока эти подарки веселые вещи, не было бы освежающе увидеть какие-то реальные детали, обрабатываемые, предпочтительно из труднобрабатываемого материала?
Это то, что произошло на Okuma Winter Showcase, ежегодном мероприятии, которое строитель станка проводит для 600+ участников. На мероприятии участникам было подарено более двух дюжин ЧПУ-станков под напряжением, большинство из них делающих стружку. Эти включали MU-8000V LASER EX супер-мультизадачник с лазерной металлической депоницией и GENOS M460V-5AX, трюненный пятиосевой вертикальный центр обработки, предлагающий высокую производительность, маленький фуутпринт и удивительно низкую цену.
Там также был LB3000 EX-II токарный станок с детекцией вибрации подачи прутка, MULTUS B300II центр токарно-фрезерной обработки с коллаборативным роботом для обработки деталей, горизонтально-стоечный MA-500HII и двухколонный MCR-A5CII центры обработки и мультизадачный станок MULTUS U3000.
Впечатляющая линейка, конечно, но была одна демо, которая заставила большое количество участников шоу говорить, даже тех, отвечающих за ее настройку. «Это было довольно круто увидеть, особенно когда вы считаете, что мы резали титан, очень твердый и труднобрабатываемый материал», — сказал инженер приложений Okuma Ли Джонстон.
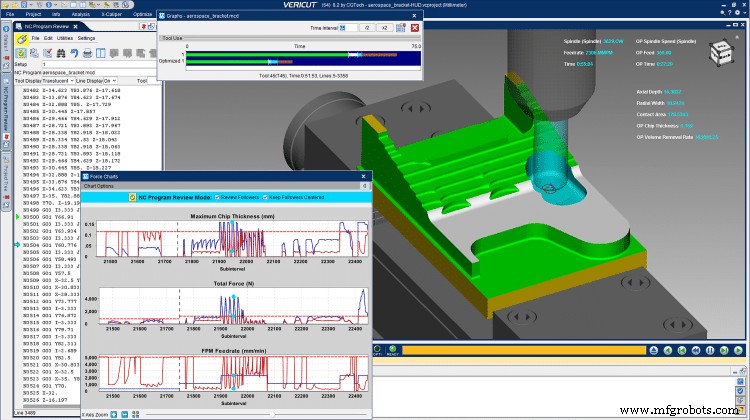
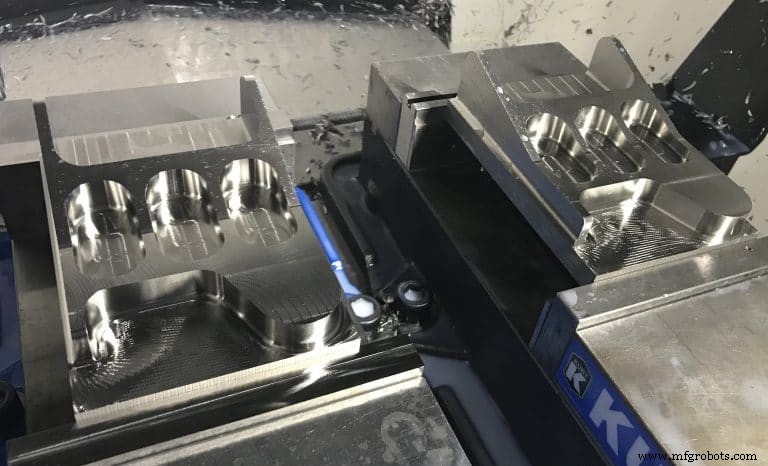
Он говорит о демонстрации, включающей CGTech Force, модуль оптимизации NC-программы на базе физики, работающий внутри флагманского ПО VERICUT для симуляции траектории инструмента. Работая с представителями CGTech и Sandvik Coromant, Джонстон запрограммировал титановый кронштейн Ti-6Al-4V, делаемый для авиакосмического клиента, затем оптимизировал его траектории инструментов с VERICUT Force.
«У нас была та же демо на двух тисках и мы запускали их бок о бок, одну со стандартной программой и одну оптимизированной», — сказал Джонстон. — «Мы сократили время цикла с часа до чуть менее 40 минут, и вы также могли слышать и видеть разницу в том, как инструменты резали и сказать, что оптимизированная программа была легче для станка. Это, вероятно, лучшее, что случилось с программированием с тех пор, как тройоидные траектории инструментов».
Специалист по продукту VERICUT Пит Хаас объяснил, что Force работает, анализируя NC-траекторию инструмента, оценивая меняющиеся условия резания и увеличивая или уменьшая скорость подачи для достижения идеальной толщины стружки для любого данного материала. По сравнению с CAM-системами и онлайн-калькуляторами обработки, которые пытаются определить среднюю толщину стружки и базовыми скоростью подачи на том, Force рассчитывает оптимальную скорость подачи для каждой отдельной строки кода обработки.
«Как пример, подумайте о вождении на работу каждое утро», — сказал Хаас. — «Вы встречаете прямые участки, кривые и острые повороты, и должны замедляться или ускоряться в зависимости от условий дороги. Обработка также включает постоянно меняющиеся условия, но некоторые CAM-системы не учитывают это. Они генерируют одиночную скорость подачи, которая может быть слишком агрессивной на острых поворотах и слишком медленной на прямых. Force, с другой стороны, использует физику для расчета реза-за-резом через меняющиеся условия и определения оптимальных скоростей подачи».
Результат, по словам Хааса, — драматически сокращенное время цикла, улучшенный срок службы инструмента, лучшее качество детали и меньше износа на ЧПУ-станках. Это работает на любом материале и любом станке, и может даже использоваться на легаси-программах.
Джонстон не был единственным, удивленным возможностями Force. Даже инженер технической поддержки CGTech Крис Давала — кто-то с 20-летним опытом как токарь и программист, который теперь работает с клиентами VERICUT по всей стране — сказал, что демо было открытием глаз. «Честно говоря, я был немного скептичен», — сказал он. — «Это был мой первый практический опыт с продуктом, и не то, что я не верил в людей, которые его разработали, но были сделаны смелые заявления о потенциальных выгодах. Я могу حق сказать, что после видения Force в действии, это сделало из меня верующего».
Это легкая вещь сказать для кого-то, нанятого разработчиком продукта. Но специалист MTS Sandvik Coromant Ричард Говард, который работал рядом с Давалой и Джонстоном на настройке демо, подкрепляет это. Он снабдил режущими инструментами и держателями, использованными для демо, и специфицировал начальные параметры обработки.
«Как специалист по инструментам, я крайне впечатлен тем, насколько "точно" программное обеспечение Force», — сказал он. — «CGTech сделала удивительную работу по оптимизации программ с учетом геометрии инструментов и результирующих нагрузок. Кто заинтересован в более высокой эффективности и продлении срока службы инструмента должен посмотреть на это».
Кто знаком с технологией станков Okuma может считать Force ненужной. Это потому, что управление OSP предлагает передовые функции такие как Machining Navi, SERVONAVI, Super-NURBS и адаптивная технология обработки. Как стороннее ПО может заставить топовый станок выполнять еще лучше? Есть несколько ответов:
- Force имеет способность разбивать NC-код на меньшие кусочки, регулируя скорости подачи для максимизации толщины стружки и удержания её постоянной.
- Ее возможности оптимизации проактивны, а не реактивны, так что все знают, чего ожидать до нажатия кнопки цикла старта.
- Проблемы производительности четко идентифицированы впереди и программист может изучить графики Force, иллюстрирующие спроецированные режущие силы, толщину стружки, скорости подачи, дефлекцию инструмента и большее.
Для новых материалов, новых станков и резецов, или даже новых программистов, Force устраняет гадание, которое в противном случае произошло бы.
Результат — NC-программа, которая и безопаснее, и более предсказуема, с низким риском поломки инструмента или бракованных деталей. Операторы имеют больше уверенности. Беспилотная обработка выполняется с уверенностью. Маржи прибыли улучшаются. И Force-оптимизированные траектории инструментов «экономят много времени при черновой обработке», сказал Говард от Sandvik Coromant. Детали обрабатываются быстрее и режущие инструменты служат дольше.
«Графики Force предоставляют NC-программистам полезную информацию, которой у них никогда не было раньше. Они могут быстро и легко визуализировать, что происходит рез-за-резом, как инструмент движется через материал и теперь возможно визуализировать избыточные силы, неэффективные параметры резания, скорость удаления металла, потребление мощности, крутящий момент и дефлекцию инструмента. Графики Force также раскрывают возможности улучшения условий резания. С одним кликом на графике Force, пользователь переносится в точное местоположение в программе и в графическое окно обзора для дальнейшего анализа. Конечный результат — полное использование режущего инструмента и станка».
Ли Джонстон от Okuma согласился. «На мероприятии мы резали титан и видели значительное улучшение, но я думаю, Force так же подходит для обработки более легких материалов вроде алюминия, и для других общего назначения работ. Я смотрю вперед к использованию его на будущих проектах».
Система управления автоматикой
- Эволюция и производство швейных машин: от изобретений XIX века к современной автоматизации
- Освойте автоматизацию: проверенные стратегии производственного успеха
- Внутренняя роль AI-исследователей и ML-инженеров в JPMorgan
- Раскрытие машинного обучения: практические инсайты для отраслевых лидеров
- Модуль BOM Fishbowl: основные горячие клавиши для быстрого производства
- Мастерство создания спецификаций (BOM) в производстве
- Инженерный UIUC лидирует в инновациях производственных решений
- Заказы станков в сентябре упали на 1,1% — отраслевые инсайты
- Siemens и Ingersoll укрепляют сотрудничество для цифровых двойников и экспансии рынка Camozzi Group
- JW Machine: услуги точного контрактного производства по чертежам ЧПУ