



Современные станки с ЧПУ: повышение скорости, точности и удобства в сложной обработке
ЧПУ становятся быстрее, умнее и проще в использовании
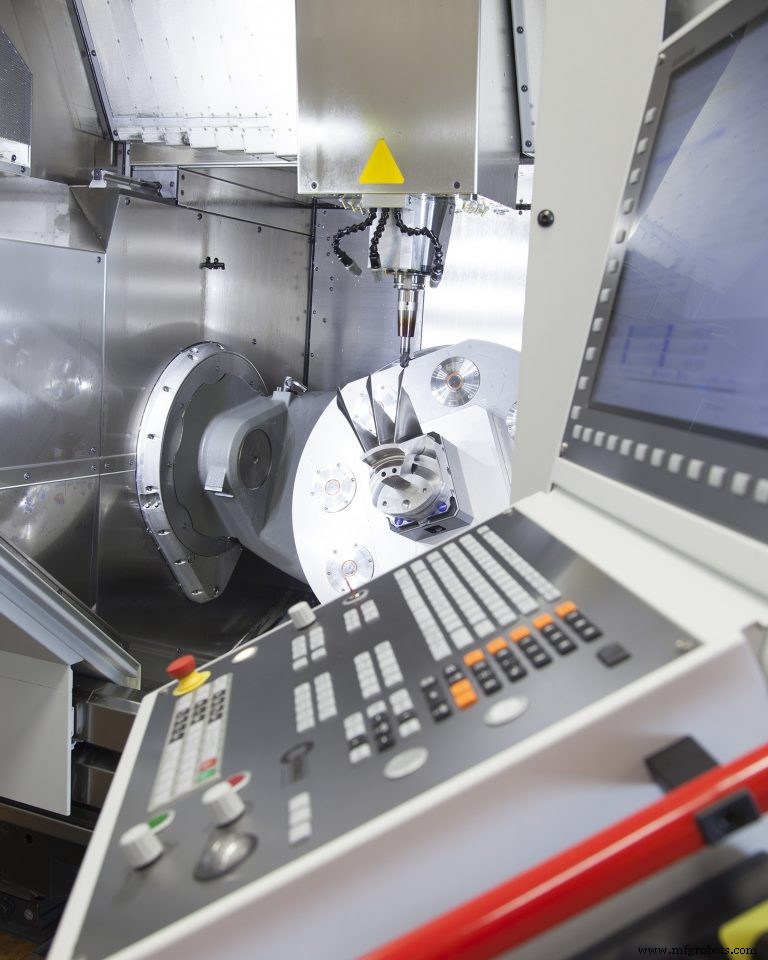
Это акроним станка, который вы никогда не заморачиваетесь расшифровывать: ЧПУ. И большую часть времени, вероятно, нормально рассматривать ваш «компьютерный числовой контроль» как черный ящик, делающий магию. Но если вы боретесь с высокоскоростной обработкой, нуждаетесь в лучшей шероховатости или более высокой точности, имеете проблемы с обучением и удержанием, или хотите лучшую ручку на вашей производственной эффективности, ответ может быть в последних итерациях тех трех маленьких букв.
Кому нужна скорость?
Как всё, связанное с компьютерами, ЧПУ постоянно становятся быстрее. Чтобы взять несколько примеров из головокружающего массива спецификаций, которые вы увидите, управления Heidenhain обрабатывают блоки данных за полмиллисекунды, Siemens SINUMERIK 840D sl может управлять до 31 осей и 10 каналов обработки с одним процессором, и счетчик импульсов до 32 миллионов на оборот в последних приводах и моторах FANUC. Кому нужна такая мощь?
Во-первых, кто пытается двигать множественные оси одновременно, особенно если нужно делать это быстро. Том Максвелл, старший инженер-прикладник, Fagor Automation-USA (Элк Грув Вилледж, штат Иллинойс) указал конкретно на увеличенное использование композитов в аэрокосмике, где «более быстрые высокоскоростные пятиосевые фрезеры обычно требуют больше вычислительной мощности. Мы также видим потребность в высокоскоростной обработке алюминия в пяти осях на высокопроизводительных центрах обработки».
Или как Gisbert Ledvon, менеджер по бизнес-развитию TNC Heidenhain, выразился: «Высокоскоростная обработка требует быстрых подач и постоянных нагрузок на зуб. Вы хотите переносить тепло в стружку, а не в инструмент. Но если управление слишком медленно для управления данными, приходящими от вашей CAD/CAM системы или постпроцессора, вы не сможете гарантировать постоянную нагрузку на зуб, что очень быстро сжигает инструмент. Вы также не получаете ту же шероховатость или точность. Более быстрые управления также нужны для запуска шпинделей до 80–100 000 об/мин, снова для поддержания постоянной нагрузки на зуб. ЧПУ — большая составляющая успеха в этих областях».
Станки, комбинирующие методы обработки, как фрезерно-токарные станки или станки, и фрезерующие, и шлифующие, также движут потребность в ультрабыстрых процессорах. «Если, например, деталь не отцентрована на столе фрезерного станка и вы хотите сделать токарную операцию, у вас будет движение во всех осях, не только в вращательных», сказал Ледвон.
Стив Холмс, разработчик бизнеса, Siemens Industry Inc., Digital Factory Division, Machine Tool Business (Элк Грув Вилледж, штат Иллинойс) добавил другой пример: Роботы, управляемые ЧПУ центра обработки для обоих обращения с деталями и легкой обработки, такой как дебаринг. Управление SINUMERIK 840D имеет функцию «Run My Robot», устраняющую необходимость в отдельном управлении или ПЛК для другого робота. Управление просто посвящает другой канал этой задаче.
С другой стороны, заботьтесь, что скорость, которую вы думаете получите от управления, не препятствует другой компонент. Как объяснила Джоди Майклс, национальный менеджер по продажам FANUC America Corp. (Хофман Эстейтс, штат Иллинойс): «У нас есть конкуренты, заявляющие о функциях вроде 25 000 блоков look-ahead. Это нормально, но если у вас нет скорости обработки в ЦПУ и приводах и моторах для быстрого отклика, неважно, как далеко вы смотрите вперед. Вы можете поставить 1000 л.с. мотор на трактор John Deere, но это не значит, что он поедет 150 миль в час. Вам нужна вся система».
Прежде чем уйти от темы скорости, стоит отметить, что большинство современных ЧПУ включают функцию, обычно называемую «адаптивное управление подачей», которая использует измеренную нагрузку шпинделя для регулировки скорости резания. Например, если вы режете «воздух», управление автоматически ускоряет подачу до максимума, заданного вами. Когда резак погружен в рез, управление замедляет подачу для поддержания постоянного, безопасного крутящего момента. Всё на лету. Как видит это Ледвон, эта функция особенно хороша для «беспилотной обработки и трохоидальной фрезеровки. Она даже дальше оптимизирует CAD/CAM пакеты, регулирующие скорости обработки на основе предсказанного объема удаления материала».
Высокая точность, лучшие финиши
Как мы уже предполагали, передовые управления предлагают намного больше, чем способность обрабатывать кинематическую сложность и множественные процессы, или способность обрабатывать быстрее. Возможно, самое важное — они предлагают более высокую точность обработки и улучшенные шероховатости поверхностей для формовочных и штамповочных и других приложений, где эти факторы критичны. Один общий подход, примерен Fagor, — двойная обратная связь, использующая как энкодер цифрового мотора, так и отдельный абсолютный линейный энкодер для информирования управления. Максвелл сказал, что это «позволяет гораздо более высокие точности, при этом сохраняя плавное движение».
Пол Дж. Грей, менеджер планирования траекторий, фронт-энд дизайн, R&D для станкостроителя Hurco (Индианаполис) сказал, что управление WinMax компании нуждалось в большей вычислительной мощности для поддержки запатентованных алгоритмов управления допусками UltiMotion, которые в свою очередь дали 25% сокращение времени цикла для четырехосевой и пятиосевой обработки. Но больше того, новые пятиосевые станки Hurco имеют прямые приводы вращательных осей с крутящими моторами, которые полностью используют высокую динамическую отзывчивость UltiMotion для доставки более гладких финишных шероховатостей.
Упоминание «алгоритмов» возвращает нас к обычному восприятию, что современные ЧПУ — черный ящик. Действительно, часто есть изощренные программы, работающие в фоне, выходящие далеко за простое выполнение движений, определенных вашей программой обработки.
Ключевой пример — переинтерпретация сплайн-кривых, выходящих из вашего CAD/CAM постпроцессора. Как объяснил Ледвон, такие контуры обычно имеют точки, падающие чуть за пределами радиуса заданной кривой.
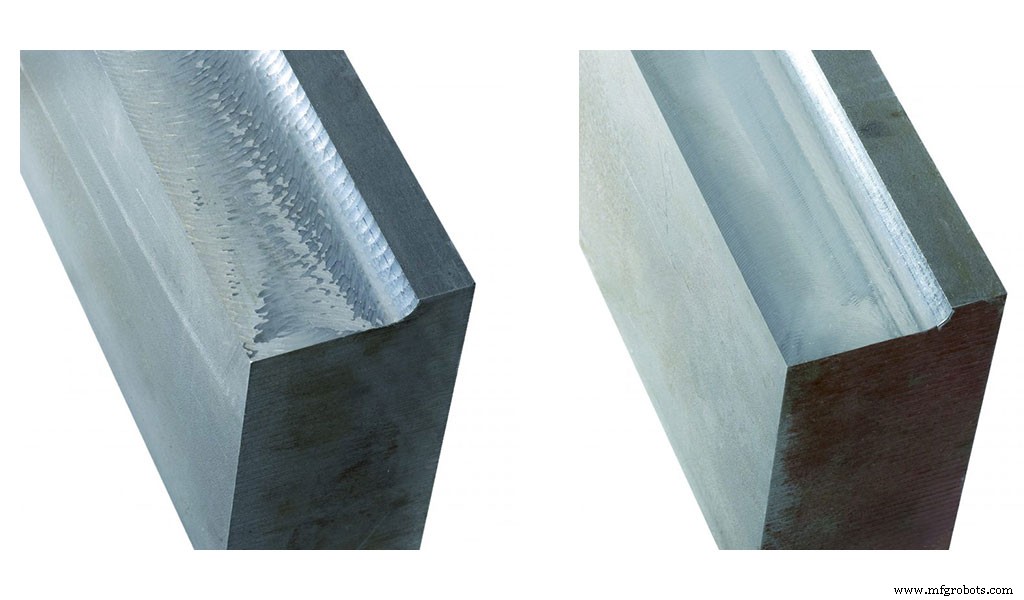
«Заставляя станок идти от точки к точке вдоль такого контура, можно создать вибрацию и следы гейджинга на вашей заготовке. На управлении Heidenhain вы можете установить полосу пропускания в несколько микрон и позволить станку двигаться плавно в пределах этой полосы допуска вокруг запрограммированного контура. Управление также оптимизирует скорость и подачу в зависимости от формы контура, сохраняя точность». Heidenhain называет эту функцию Advance Dynamic Prediction (ADP), и она распространена на передовых управлениях. FANUC, например, называет свою версию Smooth Tolerance Control.
Также есть множество функций, корректирующих врожденные ошибки станка, как Adaptive Chatter Control (ACC) Heidenhain. «Мы работаем со станкостроителем для определения, как вибрации могут возникать в их станках, так как это отличается от станка к станку», сказал Ледвон. «И мы определяем, какое действие управление должно предпринять для устранения таких гармоник, когда они возникают, что снова отличается от станка к станку. Станкостроитель кладет эти данные в ПЛК, который кормит их обратно в управление, и оно работает автоматически».
Heidenhain, FANUC и другие также имеют функции, компенсирующие ошибки позиции, зависимые от ускорения, в точке центра инструмента. Например, Ледвон сказал, масса и инерция могут вызывать тангажные движения при торможении и ускорении, результатом чего являются ошибки позиции, не распознаваемые позиционными энкодерами.
Ошибки зависят جزئно от жесткости направляющих, расстояния между точкой приложения силы подачи и центром массы, а также расстояния между центром массы и точкой центра инструмента. Так что Heidenhain партнерится со станкостроителем для понимания механики станка и делает расчеты на основе этого понимания для коррекции этих ускоренных ошибок. Ледвон добавил, что такие корректировки составляют всего несколько микрон и поэтому могут не всегда быть необходимы, в зависимости от приложения.
Терминология FANUC дает хорошее представление о некоторых дополнительных казалось бы магических функциях, теперь доступных станкостроителю, а значит и пользователю: Smart Spindle Acc/Dec, Smart Feed Rate Acc/Dec, Smart Backlash Compensation и Smart Thermal Control.
Майклс указала, что Smart Spindle Acc/Dec также служит для экономии затрат на энергию, потому что CAD/CAM программы часто выводят большие изменения скоростей шпинделя, которые иначе потребляли бы больше электричества, чем необходимо. Но производство лучших деталей — главная выгода большинства этих функций. Или, как он подвел итог, «С сегодняшним контролем допуска и высокой отзывчивостью наших моторов и приводов, происходит так много на заднем плане, что ваша обработанная деталь выглядит как полированная поверхность».
Прогресс в HMI
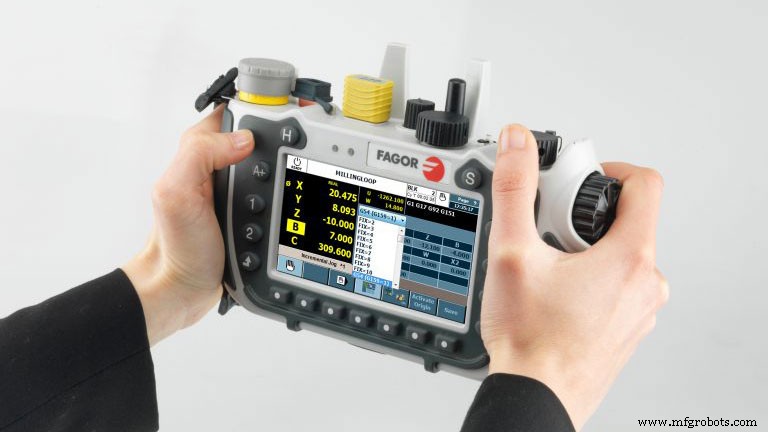
Как вы могли ожидать, недавние достижения в человеко-машинном интерфейсе (HMI) включают иконно-управляемые дизайны и тип управления кончиками пальцев, популяризированный смартфонами (сжатие для уменьшения изображения, расширение для зума и т.д.). Даже FANUC, чей повсеместный HMI не менялся около 25 лет, теперь предлагает то, что Майклс описала как «очень другой интерфейс. Домашний экран, который не похож ни на какой FANUC экран, с рядами разных иконок для данных инструмента, редактирования вашей программы, обслуживания и т.д. Вы также можете кастомизировать его, например добавляя приложение программирования от другого вендора. Самое главное, это делает запуск нашего управления гораздо более принятым миллениалами».
Но изменения не просто дань миллениалам. Вендоры ЧПУ сумели не только дать оператору станка больше возможностей программирования независимо от офлайн CAD/CAM, они сделали это относительно легко.
Грей сказал, что новая система графического конверсационного программирования Hurco дает операторам способность «импортировать твердотельные CAD-файлы и просто кликать по особенностям детали, которые они хотят резать, для генерации программы детали. Она даже автоматически ориентирует пятиосевые станки для резания 3+2-осевых особенностей. Простота программирования не только повышает продуктивность оператора, она дальше устраняет источники человеческой ошибки в производственной последовательности».
Siemens, Heidenhain и другие предлагают ту же способность, и Холмс добавил, что способность использовать любой стандартный трехосевой консервированный цикл на любой наклонной плоскости устраняет необходимость в дорогой CAM-системе для пятигранных деталей.
Холмс также заметил, что «сегодняшние передовые HMI идут за пределы базовой визуальной верификации. Они предлагают 3D графическую верификацию программирования, настройки инструмента и шпинделя, зондирования детали, эффективности траектории резака, и они поддерживают ряд новых возможностей, таких как избегание столкновений, которые сделаны возможными визуальной верификацией. Кроме того, тот же опыт визуальной верификации может быть получен по всему цеху, от трехосевых к 3+2 и в полную пятиосевую обработку».
Грей возразил, что на-контролле графика и системы симуляции станка больше не специальны, и «это сторона программирования, где большинство управлений спотыкаются, особенно для пятиосевой обработки». Чтобы решить это, Hurco «разработал универсальный тип программы для конверсационного и NC программирования, который будет резать ту же деталь на любом пятиосевом станке Hurco независимо от его конфигурации без необходимости вносить какие-либо изменения в программу детали», сказал он. «Это упрощает обучение операторов пятиосевым станкам и предлагает значительную производственную гибкость нашим клиентам».
Степень, до которой программы, написанные для одного станка, могут запускаться на другом (кинематически-независимое программирование) — другой фокус для Siemens.
«Этот подход позволяет той же программе запускаться на множественных пятиосевых станках с разной кинематикой без необходимости отдельного постпроцессора для каждого станка», — сказал Холмс. «С кинематически-независимым программированием, сгенерированные ЧПУ-программы также станко-независимы, результатом чего является большая гибкость для пятиосевой обработки. Так, возьмите деталь, запрограммированную для станка с артикулирующей головкой и переместите её на ВМЦ без артикулирующей головки но с триннионным столом. Управление автоматически переориентирует программу для запуска детали на этом станке». И детали не должны быть запрограммированы собственным CAD/CAM пакетом Siemens, NX. Любой стандартный пакет подойдет.
В то же время, Siemens, возможно, уникальна в предложении и полной ЧПУ-системы, и CAD/CAM ПО пакета; два настолько интегрированы, что изменения в одном немедленно отражаются в другом без пост-обработки. С их более широкой охватом, Siemens и FANUC также оба предлагают «универсальные HMI», которые выглядят похоже от фрезеровки к токарной к шлифовке станков, облегчая обучение.
Максвелл сказал, что Fagor предлагает новую функцию, которая «позволяет пользователю выбрать материал и оснастку и получить базовые скорости и подачи для конкретной детали, которую они программируют. Fagor также реализовал на-лету операторскую регулировку между скоростью и точностью для увеличения скорости при черновых операциях, но точности при финишных».
По той же линии, Холмс сказал, что управления Siemens включают «циклы высокоскоростной обработки, позволяющие оператору легко регулировать процесс обработки для черновой, полуфинишной или финишной, всё с изменением только одного или двух значений в цикле».
Другие помощники наладки
Помимо интуитивных интерфейсов, сегодняшние ЧПУ также помогают оператору с руководством для каждой функции. Siemens включает более 100 коротких видеоклипов, называемых Animated Elements, иллюстрирующих практически каждое поле в консервированных циклах или операциях наладки.
Heidenhain имеет новую систему под названием VSC (Visual Setup Control), которая делает фото вашей наладки после того, как вы оптимизировали ориентацию детали в приспособлении, затянули болты и так далее. Управление затем сравнивает это изображение с последующими наладками в том же производственном запуске и предупреждает оператора об аномалиях, таких как оставленный гаечный ключ на детали или отсутствующее отверстие, давая ему опцию продолжить, переключиться на следующую паллет или остановиться для корректирующего действия. VSC настолько чувствительна, что камера даже распознает головку болта, не идеально плоскую из-за перетяжки.
KinematicsOpt — еще одна интригующая функция Heidenhain. «Положите калибровочную сферу на стол», сказал Ледвон. «Зонд касается окружности сферы под разными углами и автоматически калибрует станок точно до центральной опорной точки, что критично для пятиосевых приложений. Это очень мощная функция, особенно если есть какое-то температурное отклонение в цехе в течение дня. Вы можете загрузить паллет с калибровочным шаром во время смены и станок может перекалибровать себя автоматически перед резкой следующей партии деталей».
Hurco и Siemens также предоставляют эту функциональность для станков с вращательными осями в любой кинематической конфигурации с дополнительной способностью включать циклы зондирования центральной линии в программу детали для автоматического измерения во время производства.
Наконец, хотя все управления настраиваются на заводе на основе ожидаемого приспособления, размера детали и так далее, изменения в полевых условиях (намеренные или иные) иногда требуют корректировок. Так FANUC и другие позволяют то, что Майклс назвала «определенным количеством автонастройки, которую вы можете сделать сами».
Максвелл сказал, «автоматическая настройка осей с использованием ПО Fagor Finetune теперь стандартная функция. Это ПО настраивает параметры ЧПУ и приводов используя диаграммы Боде для оптимизации функций высокоскоростного резания. Fagor и другие также предоставляют встроенный осциллоскоп в ЧПУ для дальнейшей передовой настройки».
Чье это управление вообще?
Прежде чем уйти от темы HMI стоит отметить, что интерфейс, фактически представленный оператору, часто частично, если не полностью, творение станкостроителя, а не вендора ЧПУ. Тем же токеном, у вас часто есть несколько вариантов управления от одного строителя, так что стоит просветить себя о том, что есть на рынке.
Например, за фронтендом CELOS DMG Mori вы найдете либо FANUC, Siemens, Mitsubishi, или Heidenhain управление, хотя в последнем примере оно не работает в фоне, а рядом на том же экране.
Майклс сказала: «Makino использует в основном FANUC, но вы бы не узнали. Они используют то, что мы называем Panel i, с нашим управлением в фоне, подключенным к компьютеру, представляющему видеоэкран пользователю. Стандартные вертикальные и горизонтальные центры обработки и токарные станки часто используют стандартный HMI FANUC. Более специализированные приложения, как шлифовка, обычно имеют собственный HMI OEM. Станки для нарезки шестерен Gleason закапывают управление FANUC с его специализированным HMI. Другой пример включает токарные станки Weiler, которые работают на управлениях Siemens с HMI, которое «так кастомизировано строителем, что вы бы не узнали», сказал Холмс.
Использование власти данных
«Индустрия 4.0 и Промышленный Интернет вещей, вероятно, самые важные движущие силы в сегодняшней отрасли», — сказал Грей. «Информация — ключ к принятию более умных решений, и сегодняшние станки с ЧПУ ожидают публиковать информацию о продуктивности и производственно-релевантную информацию и работать в сети с другими интеллектуальными устройствами для сокращения времени наладки и затрат».
Как часть этого усилия, Hurco свободно предоставляет открытый интерфейс к своему управлению на GitHub и партнерит с рядом робототехнических и компаний мониторинга продуктивности для расширения возможностей взаимосвязи своего управления.
Пока управление Heidenhain может сказать вам практически всё, что происходит, в большой детали, Ледвон сказал, что его система StateMonitor делает легким получение относительно ограниченного набора данных о вещах вроде шпинделя вкл, шпинделя выкл, и кодов ошибок, которые дают «очень четкую и решающую аналитику без всего суеты и хлопот». Она также позволяет оператору дать ввод о том, почему станок не работал, что может быть критичной точкой данных, которую полностью автоматизированная система не поймала бы.
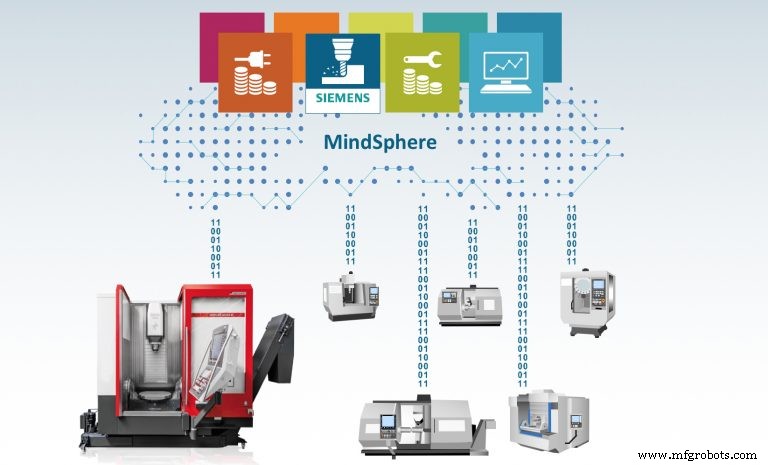
Передовое видение Индустрии 4.0 — MindSphere Siemens, платформа с открытой архитектурой на базе облака, где станки от разных производителей загружают данные безопасно для хранения, анализа и мониторинга из любой точки мира. Станки с интеллектуальными сенсорами, мониторящими вибрацию, потребление тока, температуру и другие факторы загружают отчеты статуса в MindSphere.
Если, например, сенсор обнаруживает аномальную вибрацию, исходящую от оси Y определенного типа станка, он может определить (на основе алгоритмов, полученных из больших объемов умных данных, собранных от других пользователей), что вибрация обусловлена износом подшипника на шариковом винте оси Y. Тот кусок может быть тогда заказан и отправлен клиенту до того, как они даже осведомлены о проблеме. Это выходит за пределы предупредительного обслуживания к предиктивному обслуживанию. Крупный шаг вперед.
Система управления автоматикой
- Абразивная струйная обработка: как работает, преимущества и практические применения
- Обеспечьте бесшовную реализацию ServiceNow: избегайте частых подводных камней и максимизируйте ROI
- Стратегическое руководство по аутсорсингу ТО: превращение подрядчиков в надежных партнеров
- Предотвращение узких мест, вызванных обслуживанием: практическое руководство для производителей
- Мастерство ЧПУ-обработки: проверенные техники для точности и эффективности
- Достижение тугих допусков в ЧПУ-обработке: 10-летний проверенный процесс
- Miyano BX-26S: двухшпиндельный станок для точных сложных деталей из прутка
- Mazak Hyper Quadrex 150 MSY: двухшпиндельная система обработки прутка
- Превращение сложных вызовов в коллаборативные победы: проверенный подход Gentz Industries
- Проверенные стратегии для работы комплексной программы безопасности