



Датчики в режущем инструменте: переход к интеллектуальным станкам
Ключевой фактор успеха инициатив Индустрии 4.0 и IIoT — появление большего числа и более качественных датчиков в станках с ЧПУ и даже в самих режущих инструментах. Эти датчики обеспечивают данные и связь — фундамент «фабрики будущего».
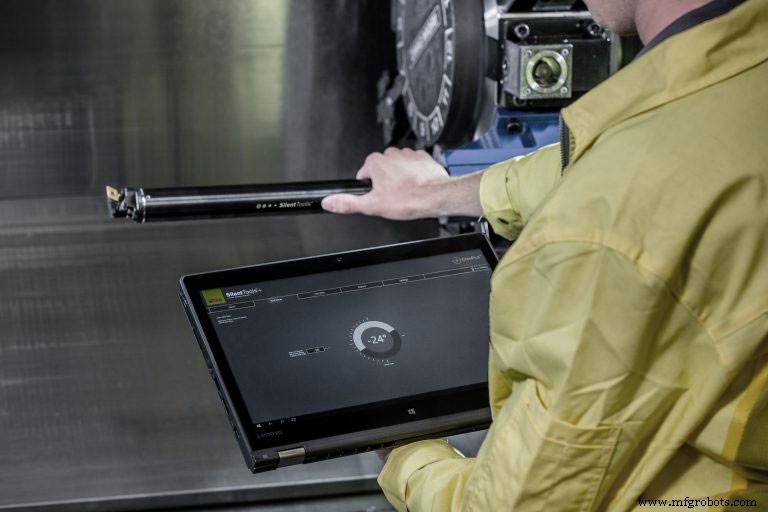
Но это давно не футуризм: сегодня доступны «умные датчики» — собирающие данные и показывающие операторам состояние станков и процесс металлообработки. Эволюция достигается через всё более точное измерение позиции детали, геометрической формы готовой детали, а также конфигурации и управления используемыми инструментами.
Manufacturing Engineering опросила экспертов об актуальном состоянии сенсорных систем управления резанием и будущих возможностях.
Настоящее и будущее
Где мы на пути от черновика к зрелым продуктам в сенсорном управлении и оптимизации? Ответ: «Зависит от ситуации».
«Для базового измерения и адаптивного управления мы далеко продвинулись по кривой обучения», — сказал Фрэнк Пауэлл, менеджер по продуктам для шлифования в Marposs Corp. (Оберн Хиллз, Мичиган). «Станки могут оснащаться разными встроенными датчиками и преобразователями. На первом уровне они служат защите станка: система реагирует в 1000 раз быстрее оператора на неожиданное усилие или потенциальный столкновение. Технология развивается через всё более точное измерение позиции детали, формы готовой детали, конфигурации и управления инструментами».
В контексте Индустрии 4.0 цифровая производственная технология режущего инструмента ближе к черновику, чем к зрелому продукту, по мнению Нила Мансона, технического специалиста по продажам Silent Tools в Sandvik Coromant (Фэр Лоун, Нью-Джерси). «Мы на краю парадигмального сдвига. Делаем первый шаг к сенсорным, интеллектуальным режущим инструментам».
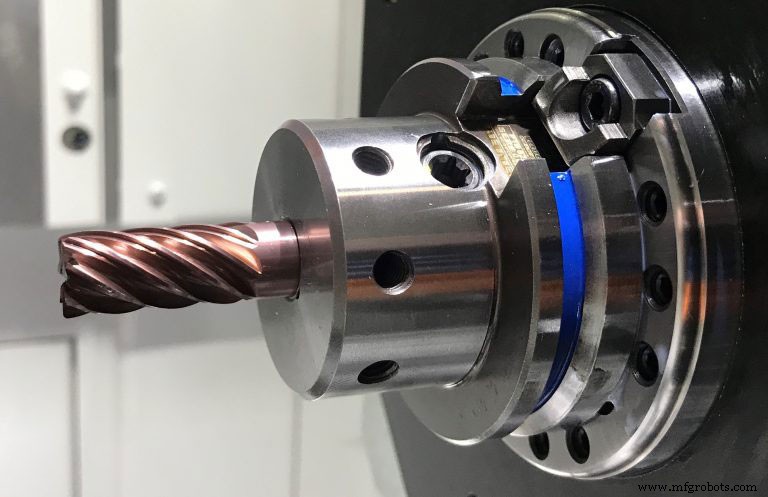
Джо Волански из BadAxe Tooling Solutions имеет иной взгляд. «Продукты проверены и далеко по кривой обучения, их можно применять революционно», — сказал Волански. «Мы вводим продукт для фрезерования на основе проверенной науки, предлагая решение принципиально новым способом на границе физики станка». BadAxe — альянс трёх компаний США: Briney Tooling Systems (Бэд Акс, Мичиган), Fullerton Tool Co. (Сэгино, Мичиган) и BlueSwarf LLC (Стейт Колледж, Пенсильвания).
«Мне кажется, мы в середине кривой развития», — сказал Уэйд Андерсон, менеджер по продуктам и техцентрам Okuma America Corp. (Шарлотта, Северная Каролина). «Для базовой эффективности оборудования и связи с периферией есть готовые решения. Но ИИ и AR — всё ещё на подходе».
При огромном объёме данных от оборудования на цехе, технологии, на которые ссылается Андерсон, критичны, по мнению Энди هندерсона, вице-президента по инженерии Praemo (Киченер, Онтарио). «В автоматизации с 1970-х шла «физическая» эволюция», — сказал هندерсон. «Следующая граница — «ментальная» эволюция: добавление интеллекта к данным через ИИ и ML. На континууме эти технологии зрелы и постоянно используются в потребительском секторе (Google, Amazon, Facebook). В производстве они отставали, но софт вроде Razor помогает цехам извлекать ценность ИИ и ML». Razor — продукт Praemo, подключающийся к источникам данных, собирающий информацию и дающий инсайты и рекомендации для превентивных действий: снижение простоев, оптимизация процессов, управление рисками.
Датчики правят!
Все эксперты согласились в ключевой роли датчиков. Старая поговорка: «Что измеряется, то управляется». Неважно, кто автор (Лорд Кельвин или Питер Друкер) — она подчёркивает: любая попытка контроля или оптимизации станка должна строиться на быстрых, точных и надёжных данных в ключевой точке контакта — где режущий инструмент встречается с заготовкой.
Технически, технология для сбора, распределения и анализа данных для адаптивного управления существовала задолго до текущего интереса к Индустрии 4.0 и IIoT. Исторически встроенные измерительные системы восходят к 60+ годам назад (например, измеритель Марио Поссати для проверки деталей при шлифовании). Но крупные прорывы в датчиках произошли гораздо позже.
Недавние технологии
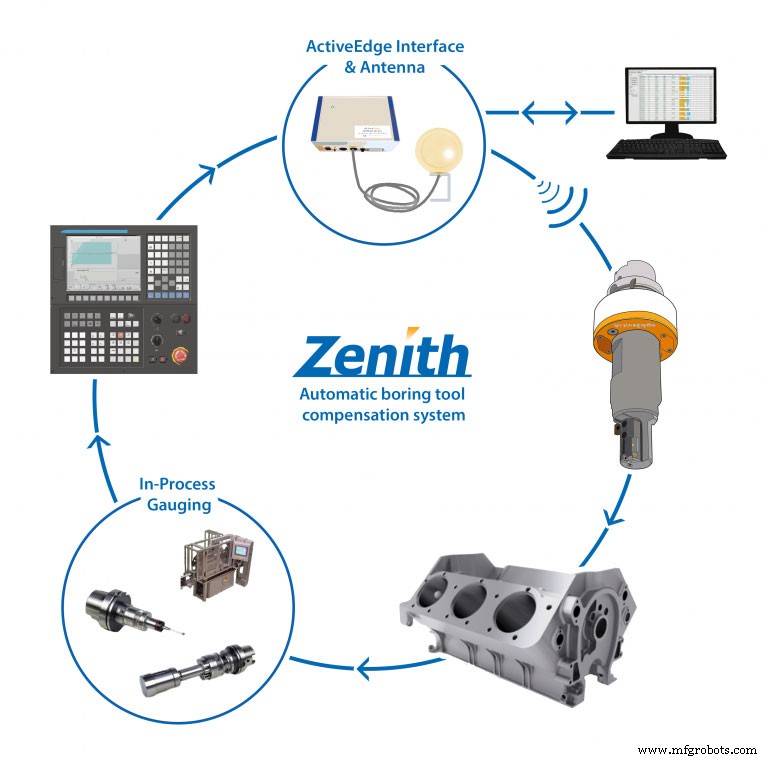
Один из прорывов — сверлильный инструмент, автоматически компенсирующий износ режущего края. «Как бы ни был усовершенствован ЧПУ-станок, он не может автоматически компенсировать износ режущего края сверла», — сказал Энтони Бассет, президент Rigibore Inc. (Муквонаго, Висконсин). «Наш батарейный ActiveEdge автоматизирует настройку диаметров режущих краев прямо в процессе. Использует беспроводную связь для удалённой настройки нескольких краев на одном инструменте, оптимизируя процесс и устраняя необходимость вмешательства оператора».
В фрезеровании прорыв — система BadAxe Smart Tool. BadAxe заменяет метод проб и ошибок физикой, чтобы сразу попасть в «сладкую точку» станка при запуске. Используя измерения резонансных частот вибраций для конкретной комбинации станок-шпиндель-державка-инструмент, патентованные алгоритмы вычисляют оптимальную зону стабильности. Результат — готовый сбалансированный и собранный державка с инструментом плюс софт, оптимизированный для конкретного станка.
«Все знают: вибрация и треск — главные ограничители высокоскоростной обработки», — сказал Волански из BadAxe. «Операторы обычно подбирают подачу, скорость, ширину и глубину реза методом проб и ошибок. Часто они думают, что достигли предела, хотя бестресковая работа с гораздо более высокими скоростями снятия материала возможна в контр-интуитивной настройке. Наш продукт определяет её сразу при запуске, независимо от шага, полноразмерного фрезерования или углов. Базовая технология доказала значительный рост ROI у Boeing Phantom Works, Министерства обороны США и других».
BadAxe строит большую базу для разных комбинаций станка и сборки. Если станка клиента нет в базе — можно сделать разовый тест для определения его динамики.
Переход от встроенных в процесс к встроенным в инструмент датчикам делает Sandvik Coromant с SilentTools+ — интеллектуальными режущими инструментами. «SilentTools+ — демпфирующие решения, дающие невиданный инсайт в обработке с большим вылетом, где операторы обычно работают вслепую», — сказал Мансон.
«Обработка с большим вылетом в хай-тек цехе сложна, потому что [операторы] хотят контролировать процесс до самой режущей кромки», — сказал он. «Мы встроили датчики в SilentTools, они общаются по Bluetooth с графическим интерфейсом, давая оператору «глаза и уши» внутри закрытого станка и глубоко внутри отверстия. Есть функция быстрой настройки: определение, когда режущая кромка на центре».
С SilentTools+ мониторятся в реальном времени: деформация инструмента, треск, режущие силы, нагрузка и температура. «Благодаря инсайту во все эти области, мы считаем, что снизятся скрап и вырастут производительность — реальная экономия», — добавил Мансон.
Информация, пожалуйста!
Пока некоторые датчики дают только информацию, ценность — когда сигналы обрабатываются и используются для контроля качества детали и состояния инструмента. Производители могут минимизировать траектории и время обработки, улучшить чистоту поверхности, максимизировать срок службы станка, эффективно обрабатывать сложные детали: с тонкими стенками, полыми цилиндрами, тонкими валами.
Андерсон: «Okuma Monitoring System — хороший первый шаг. Позволяет до 64 настраиваемых входов под специфику процесса. Клиенты измеряли простой и анализировали OEE, обнаруживая, что простая вещь останавливала станок, пока оператор был занят в другом месте. Мониторинг позволяет оповестить оператора о потенциальной проблеме для превентивных действий».
Хендерсон из Praemo считает, что путь к успеху лежит через гору данных, генерируемых инструментами в металлообработке. «Эти данные — ценное «сырьё» для оптимизации», — сказал он. «Алгоритмы Razor просеивают массивы данных, находя взаимосвязи и паттерны, которые человек в Excel никогда не найдёт. ИИ и ML строят модели, помогающие операторам и менеджерам быстро приходить к обоснованным выводам и действовать. Искусственный интеллект тесно имитирует подход людей в производстве. Разница: он не перегружается объёмами данных. Чем дольше и больше данных собирается, тем больше учится Razor».
Доказанная способность
Сегодняшние системы доказали способность поддерживать процесс резания, предвосхищать проблемы и уведомлять оператора или станок для корректирующих действий, по Пауэллу из Marposs. «Решение — только уведомить или автоматически действовать — заказчик определяет», — сказал он. «Технически у нас много возможностей для автоматического контроля, которые в некоторых случаях не используются».
Новая система Marposs BLÚ — результат 50+ лет опыта на шлифовальных и других станках. Объединяет все приложения мониторинга и управления процессом в одной системе для реального времени: мониторинг инструмента и процесса, адаптивное управление, предотвращение аварий с быстрым семплированием. «BLÚ спроектирован для бесшовной интеграции со станком для помощи оператору в любом режиме: наладка, ручной, автоматический», — сказал Пауэлл.
Сердце системы — мастер-узел в шкафу станка. Шина для подключения других узлов: измерения на станке, акустический мониторинг, балансировка круга (шлифование), откат инструмента и др.
Система Zenith — замкнутый автоматический контур для сверлильных операций, по Бассету из Rigibore. «Традиционные системы чисто механические, без постоянной обратной связи к станку», — сказал он. «Zenith даёт обратную связь к управлению, подтверждая, что инструмент скорректировался на нужное значение. Датчик позиции предотвращает обработку бракованной детали».
Как далеко может зайти эта технология?
«Не вижу конечной цели для цифровых или сенсорных решений режущего инструмента», — сказал Мансон из Sandvik Coromant. «В современных цехах датчики и IIoT в режущих инструментах станут повсеместны в ближайшие 5–10 лет, следуя пути потребительских приложений. Естественная прогрессия — интеграция SilentTools+ в управление ЧПУ. Сейчас это автономная система с live-видом. Работаем с производителями станков и CAM-партнёрами для перехода к интеграции с управлением станка и процессом».
Андерсон из Okuma согласился. «Технология и, главное, её внедрение породит новые технологии», — сказал он. «Много лет назад автозатемняющееся зеркало казалось абсурдным. Теперь не куплю авто без него. Аналогично в нашей отрасли новые технологии разовьют рынки для альтернативных достижений».
Пауэлл из Marposs согласился: конца нет. «Технология есть для мониторинга всех ключевых параметров. Есть зоны для улучшения — работаем над более быстрыми и чувствительными датчиками, софтом для быстрее и умной обработки. Через 10 лет точно будет хотя бы один гейм-чейнджер, делающий цех эффективнее. Когда игра меняется — меняемся с ней».
Волански из BadAxe считает, что их гейм-чейнджер уже здесь. «Темп развития растёт», — сказал он. «Клиенты не хотят ждать 5–10 лет. У нас продукт, переопределяющий эффективность, позволяющий станкам работать на пределе физики. Следующий шаг — убрать нашу инструментальную сборку из уравнения, встраивая проприетарное вибросенсирование и анализ прямо в станок и его логику». Тогда станок будет работать только в максимально оптимизированном состоянии без проб и ошибок оператора.
По Бассету из Rigibore: «Цели — автоматический заказ режущих пластин через ЧПУ, меньше вмешательства оператора, настройки из одной точки, ввод твёрдой модели в ЧПУ параллельно другому процессу. Главные пределы — несовместимость и отсутствие стандартов между производителями ЧПУ-станков и контроллеров. Проприетарный подход ограничивает рост и в итоге дороже для клиента, желающего легко добавлять фичи».
По هندерсону из Praemo, некоторые определяют «lights-out manufacturing» (производство без людей) как конечную цель. «Лично я вижу lights-out как квест за мирным небом», — сказал он. «Для производства — привлекательная цель, но недостижимая во многих случаях. Датчики в инструментах и сетях; софт, бесшовно собирающий, организующий и анализирующий данные; станки, объединённые в источник фабричного интеллекта — приближают к lights-out. Это не значит, что машины заменят людей. Это освобождает их для менее рутинной, более удовлетворяющей и продуктивной работы. Аналогично появлению ЧПУ, автоматизировавшему ручное управление. Позволило работать безопаснее и продуктивнее».
Система управления автоматикой
- Цифровые резальные решения для ковровой индустрии — OMNI CNC
- Оптимизация фольговой упаковки: как цифровые ЧПУ-резаки двигают эффективность и устойчивость
- Цифровые и лазерные резальные машины: идеальное решение для тканей и текстиля
- Цепочка поставок привлекает разнообразные таланты через поколения и отрасли
- Клиент из Англии проходит обучение на новом 1530 ЧПУ-станке на нашем заводе
- Universal Robots партнерится с Phillips Machine Tools India для буста производственной продуктивности
- Освоение операций на токарном станке и выбор режущих инструментов
- Токарная обработка: ключевой процесс прецизионной механической обработки
- Незаменимые многофункциональные инструменты для любого станочного цеха
- Быстрое сравнение ЧПУ режущих инструментов: фрезы, резьбовые фрезы и другие