



Линейные паллетные системы: проверенный путь к повышению рентабельности
Улучшенное ПО дает линейным паллетным системам большой буст
Адам Хэнсел, главный системный и продажный офицер DMG Mori (Хофман Эстейтс, IL) подводит итог идеально: «Зайдите в любой цех. Спросите их, хотят ли они автоматизировать. Ответ — да. 100%.» Но какой вид автоматизации? И какие станки и процессы? Для широкого спектра компаний логическим ответом является линейная паллетная система, интегрирующая множество металлорежущих станков и, возможно, дополнительные операции. С другой стороны, «логическое» не всегда означает «легкое» или «беззаботное».
Не путайте FMS с паллетными пул-системами
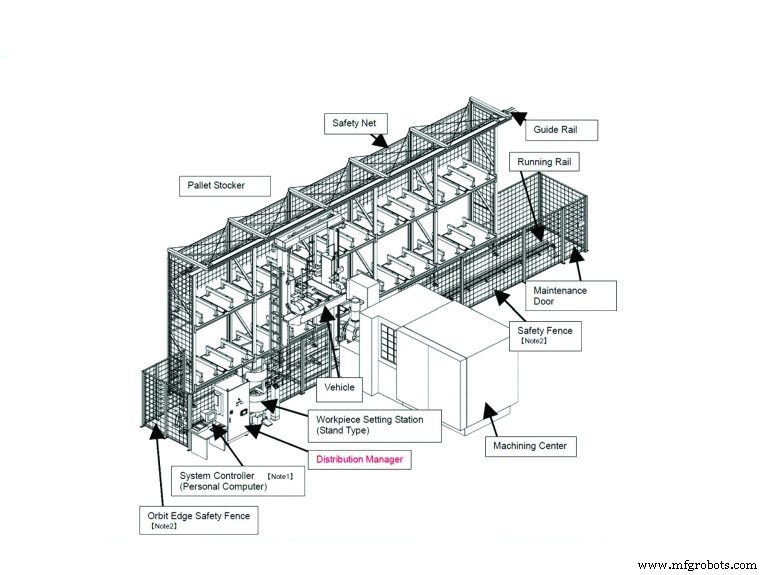
Базовая линейная паллетная система, также известная как гибкая производственная система (FMS), автоматизирует загрузку и разгрузку одного или нескольких центров обработки с заготовками из центрального места хранения. Заготовки движутся по прямой рельсе, переносимые транспортным средством с дополнительными осями движения, позволяющими ему перемещать работу в станок и на его стол и снова наружу когда закончено. Операторы настраивают задания на центральной станции, а не на отдельных станках, и центральный компьютер контролирует распределение и выполнение работы.
В самой распространенной конфигурации заготовки привариваются к приспособлениям, которые в свою очередь привариваются к унифицированным паллетам. Это максимизирует гибкость системы, так как любая работа может пойти к любому станку в любое время, пока станок сконфигурирован для этого стандартного паллета. Еще одна ключевая фича линейных паллетных систем — способность расширять их после первоначальной установки для включения дополнительных станков, больше хранения и даже не-обработки операций вроде инспекции. Некоторые системы имеют 10 или более центров обработки и десятки полок паллет, сложенных в три уровня.
Таким образом, линейная паллетная система отличается от паллетной пул-системы, последнюю можно рассматривать как «неинтеллектуальное расширение станка», как объяснил Боб Балдицци, специалист по системам и крупным станкам, Doosan Machine Tools America (Пайн Брук, NJ). «В паллетной пул-системе дополнительное ПО на самом станке запускает систему. Вы обычно ограничены тем, чтобы сказать ПО, какая программа ассоциирована с каким паллетом в пуле и последовательность, в которой вы хотите, чтобы те паллеты проходили через станок. Это всё. Нет производственного планирования. Нет управления данными. Нет отчетности. Это просто большее расширение паллетной системы к станку». Паллетные пул-системы обычно круговые расположения, хотя они могут быть линейными, добавляя возможное недопонимание.
«Паллетные пул-системы, которые я видел, обычно имеют ту же деталь на всех пяти или шести паллетах», — сказал Дэвид Суйка, президент Fastems LLC (Вест Честер, Огайо). «Если вы хотите сменить детали, вы обычно должны сменить инструментарий внутри станка, программу детали и любые смещения, нужные для каждой детали. Паллетные пулы нормальны для серии одной детали. Но если вы хотите делать именно то, что вам нужно в количествах, которые вы можете продать, линейная паллетная система обычно лучший путь».
Использование шпинделя более 90%
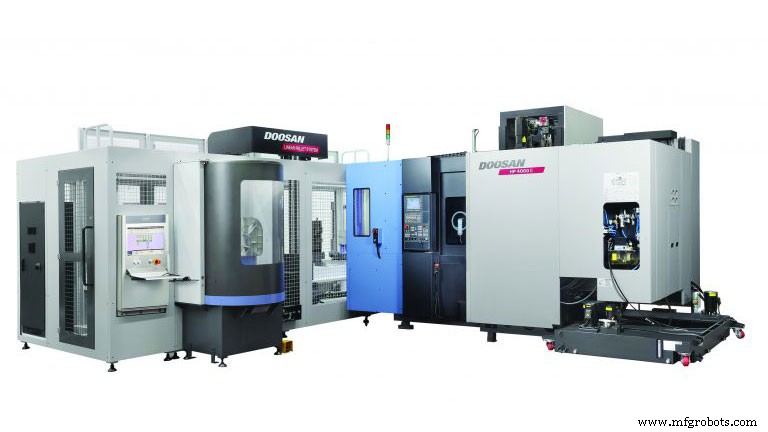
Ситуации отличаются, но кажется, ни один цех не достигает более 50–60% использования шпинделя без FMS, в то время как любой, правильно использующий его, увидит показатели 90% или более. И в некоторых случаях разница еще больше. Хэнсел сказал: «Использование шпинделя, вероятно, 30% или меньше в большинстве случаев, если у них микс станков, которые ручным образом кормят. Просто невозможно эффективно делать смену заготовок, смену приспособлений и планирование множества ресурсов на клипборде». Как объяснил Суйка: «Большая часть простоя на станке вызвана людьми... ожиданием инструмента... разбором программы... ручным вбиванием смещений инструментов. Как только тот час наладки потрачен, вы никогда не вернете его для производства».
Это указывает на самую большую и значительную улучшение в линейных паллетных системах за последние несколько лет: ПО. В той или иной степени все провайдеры FMS предлагают ПО планирования мощности, которое делает возможным максимизацию пропускной способности системы. Хэнсел описал типичный сценарий: «Допустим, у вас несколько станков, 180 инструментов в каждом магазине, 24 приспособления и определенные работы, которые должны выйти для встречи ваших контрактов. Вы устанавливаете параметры вроде приоритета работ и чисел, которые вам нужны к определенным временам. Или скажем, вы строите машину. Вы бы не производили две оси и три колеса. Вам понадобятся четыре колеса. Так что вы можете сказать ПО производить размеры партий. В любом случае, ПО автоматически рассчитывает, как использовать ваши ресурсы правильно, чтобы получить нужное производство. Если вы планируете правильно и подготавливаете приспособления и инструментарий и затем позволяете ПО делать работу за вас, темп выполнения 90–95% полностью достижим».
Хорошая подгонка для job shops... и больше
Кто выигрывает от FMS? Любой от малого job shop до операции делающей 100 000 или более деталей, в некоторых ситуациях. Джон Эйнбергер, менеджер продуктовой линии, Makino Inc. (Мейсон, Огайо) сказал: «Сладкое место для этой технологии — кто-то, у кого есть разнообразие продуктов для запуска, в каком-то случайном порядке, с относительно короткими производственными запусками. Делая наладку вне центра обработки, вы увеличиваете использование шпинделя.
«Но есть также приложения для более высоких производственных объемов среди людей, у кого сезонное производство», — продолжил он. «Например, допустим, они делают 80 000 чего-то в год, но делают это только три месяца, а затем запускают вариант или что-то другое на следующие четыре месяца. Рекреационная индустрия двигателей подходит под этот вид производственной схемы. В несезон они делают то, что им нужно в сезон, как моторы для лодок, когда сноубилы продаются, и моторы для сноубилов, когда лодки продаются. Наш FMS был очень полезным инструментом для клиентов в этих высокообъемных ситуациях».
Хэнсел добавил, что «довольно часто для людей, запускающих всего пять или шесть разных номеров деталей, кладут их на линейную паллетную систему. Это потому, что у вас много избыточности в такой системе. Горизонталы обычно имеют большие магазины инструментов, позволяющие вам класть избыточные инструменты в магазин для запуска более длинных смен. Если инструмент ломается или изнашивается, вы можете просто перейти к следующему». С другой стороны, люди в Liebherr (Саляйн, Мичиган) указали, что паллетно-обрабатывающие ячейки наиболее рентабельны, когда время цикла для всех деталей на данном паллете составляет более пяти минут. Иначе вы бы тратили время ожидания транспортного средства для смены паллета.
Чтобы дать вам представление о том, насколько популярными эти системы стали, Эйнбергер сказал, что Makino установила 575 своих линейных паллетных систем за последние 20 лет только в Северной Америке.
Не только для горизонталей
Традиционно линейные паллетные системы обычно соединяли горизонтальные центры обработки, потому что «горизонтальный станок почти всегда идет с паллетным чейнджером», объясняет Балдицци из Doosan. «У вас всегда есть второй паллет снаружи в зоне загрузки, который — в отдельной настройке — оператор использует для загрузки и разгрузки деталей пока станок работает. Это выгода в FMS потому что кран может загружать и разгружать с зоны загрузки без прерывания цикла обработки. Типичный вертикальный центр обработки не имеет этого, как и большинство пятиосевых станков, хотя производители вроде Doosan теперь оснащают пятиосевые станки паллетными чейнджерами, которые могут быть подключены к FMS».
Помимо смешивания типов центров обработки, также возможно интегрировать другие функции в FMS. Вы также можете интегрировать станки от разных строителей, хотя в этом случае вы могли бы быть лучше работая с «агностичной» автоматизационной компанией вроде Fastems: «Мы можем иметь станок Бренда X для черновой операции, станок Бренда Y для приложения с тесными допусками, Zoller с автоматическим записыванием смещений инструментов в чип, КИМ, моечную станцию и систему дебарринга, все полностью интегрированные», — сказал Суйка. «Наше ПО даже автоматически управляло бы смещениями инструментов и инспекционными данными».
Некоторые из этих опций требуют робота в одной или более станциях, или замену традиционного FMS транспортного средства роботом на рельсах. Эйнбергер сказал, что Makino предлагает последнее гибридное «как ответ на некоторые требования, в основном в авиакосмической структурной арене. Некоторые из этих клиентов хотят автозагрузку деталей в станок используя робота на рельсе, потому что они хотят преимущество иметь возможность начать загрузку детали на плоскую поверхность, а затем взять под-приспособление и загрузить его в горизонтальный центр обработки».
«Этот подход также очень выгоден на многооперационных деталях, где первая операция может быть четырехосевой операцией, а вторая операция — пятиосевой операцией в том же центре обработки», — продолжил он. «Так что паллет один на центре обработки был бы четырехосевым тумбой, принимающим деталь на подпластине, в то время как второй паллет на том же центре обработки был бы на пятиосевом столе, принимающим ту же деталь на той же подпластине для последующей пятиосевой операции. Робот-на-рельсе системы перебрасывают разрыв между паллет-обрабатывающим FMS и дискретным роботом обработки деталей».
С другой стороны, Балдицци предостерег, что получение одного вида гибкости заставляет вас терять другой. «Мы начинаем видеть спрос на адаптацию к разным паллетам, как выполнение некоторых функций на горизонтальном и других на пятиосевом станке с токарными возможностями, требующими другой паллет. Плюс в том, что вы можете поставить все эти станки, которые вам нужны для выполнения операции на FMS. Минус в том, что вы теряете часть гибкости FMS, потому что ПО должно убедиться, что этот паллет идет только на этот конкретный станок в это конкретное время. Тогда как если у вас несколько станков на FMS, которые все одинаковые, работа, приваренная на паллет, может идти куда угодно, когда угодно, как угодно».
Затраты и вызовы
Согласно Эйнбергеру, стоимость начального FMS включая рельсовую систему, транспортное средство, рабочую станцию наладки и стойку паллетного склада составляет примерно две трети стоимости данного центра обработки, исключая приспособления. Так что учитывая обещание удвоения вашей пропускной способности, это хорошая окупаемость. Но Хэнсел сказал, что «пока людям действительно нравится идея иметь много паллетов, они иногда недооценивают стоимость приспособлений. Так что когда они принимают решение о том, какие станки купить, реальная стоимость приспособлений иногда не включается — что может помешать им использовать систему полностью. Например, вы получаете выгоду lights-out операции или устранения третьей смены только если вы можете загрузить достаточно работы, чтобы держать станок работающим восемь часов или более».
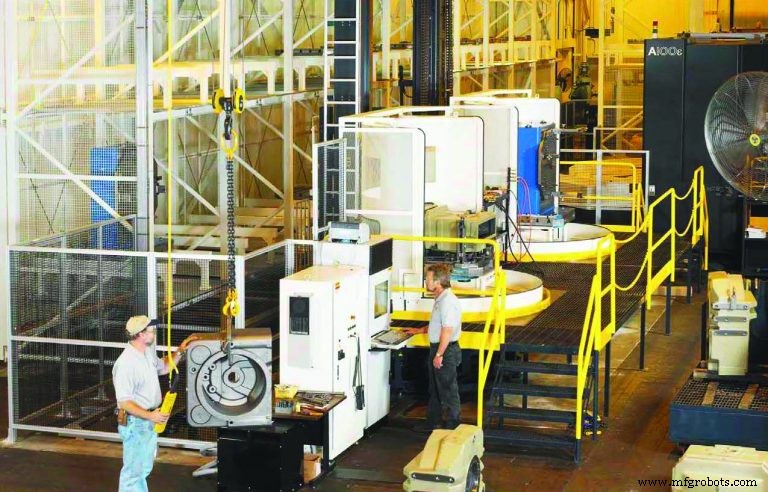
Однако все согласны, что самый большой вызов с FMS — операционный. Как поставил это Суйка: «Это то же самое, что ваш ПК: garbage in equals garbage out. Если у вас хорошие программы, смещения инструментов известны; если у вас расписание отработано, это работает очень хорошо. Самая большая вещь для большинства компаний — дисциплина, требуемая для того, чтобы убедиться, что они готовы. Это не отличается от дисциплины, которую каждая компания вкладывает в свой бухгалтерский отдел. Вы сопоставляете счета, убеждаетесь, что они правильные, убеждаетесь, что платите налог. Это не легко, но это выстроено точно и завершено. Вы можете сделать то же самое на производственном полу и иметь его интегрированным, и вы можете убрать человеческий элемент, вызывающий ошибку».
Суйка также предостерег, что «большинство линейных паллетных и роботизированных систем там вне имеют тенденцию быть островами автоматизации. Они знают то, что они знают и не подключены ничему другому внутри вашей операции. У вас может быть ERP [планирование ресурсов предприятия] пакет, который отслеживает ваши заказы, прием сырья и так далее. Вы потратили много денег на инструменты, определение смещений инструментов и измерительные системы. Но поток информации между всеми этими системами все еще заканчивается быть ручным». Этот относительный недостаток интеграции предотвращает компании от достижения крупных экономий в рабочей силе.
Суйка сказал, что не необычно иметь восемь или девять станков, работающих с всего несколькими людьми, если вы полностью интегрируете эти системы. «Мы работаем над системой прямо сейчас, у которой восемь станков будут обслуживаться тремя людьми, один из которых просто делает проверку, потому что они не хотели автоматизировать то. Она будет работать две смены, так что будет шесть людей на той линии, тогда как сейчас это 14 людей. Но вам нужен высокий уровень системной интеграции для этого, иначе вам все равно нужно куча людей, чтобы говорить автоматизации что делать. Интеграция и ПО — ключ». Так же обучение и поддержка, поэтому DMG Mori, Makino и другие имеют выделенные автоматизационные команды и объекты.
ПО не решает всё, однако. Балдицци указал, что механическая надежность абсолютно первостепенна: «Если вы подключаете станок — или более важно множественные станки — к FMS и он ломается, использование шпинделя тех станков падает до нуля. Помните, место, где оператор раньше стоял для загрузки горизонтального центра обработки, теперь ограждено в FMS. Кнопки ушли. Есть очень мало шансов, что вы сможете эффективно загружать и разгружать детали в том станке вручную. Так что смотрите под капот, чтобы убедиться, что FMS механически способен доставлять то 90% аптайма».
Для высококачественных строителей это включает прогонку трехфазного высоковольтного питания через шину над транспортным средством, как третья рельса метро, без движущихся частей, кроме точки контакта. «Менее надежные системы привязывают транспортное средство к серии кабелей в кабель-треке, который следует за транспортным средством, когда оно идет туда-сюда. Это вызывает точки усталости, так как кабели постоянно гнутся», — сказал Балдицци. «Во-вторых, мы используем оптические глаза, заключенные в туннель для данных коммуникаций, которые должны происходить между серводрайвами, моторами, контролем и так далее, убирая необходимость тех кабелей из микса.
«Я бы также посмотрел, есть ли у FMS каналы охлаждения, дукты и трубопроводы, чтобы убедиться, что любое охлаждение, остающееся на паллетах, когда они идут в хранение, восстанавливается и возвращается либо в баки охлаждения станка, либо в центральный репозиторий, вместо того чтобы делать грязь на вашем полу», — заключил Балдицци.
Система управления автоматикой
- Эволюция и производство швейных машин: от изобретений XIX века к современной автоматизации
- Infineon представила моноolithic интегрированный линейный датчик Холла, сертифицированный для ASIL D автомобильных пр…
- Timken усиливает возможности автоматизации приобретением Intelligent Machine Solutions
- ZF представляет SHI: новое кокпит для безопасного человеко-машинного взаимодействия
- Как работают SCADA-системы: мониторинг и контроль промышленных процессов
- Встроенные системы и системная интеграция: современная архитектура и связность
- Повышение энергоэффективности насосных систем: проверенные стратегии эффективности
- Паллетные менятели Midaco: высокопроизводительная точность для авиации и промышленности
- Освойте автоматизацию: проверенные стратегии производственного успеха
- Раскрытие машинного обучения: практические инсайты для отраслевых лидеров