



Автоматизация вертикальных операций: идеальный момент для всех цехов
Много цехов говорят, что хотят автоматизировать операции, но сколько на самом деле сделали?
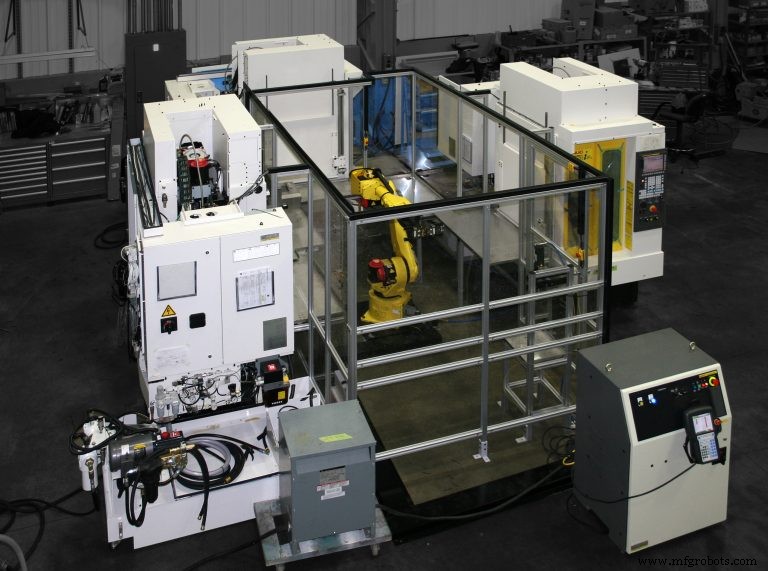
Статья в Manufacturing Engineering за август 2017 о линейных паллетных системах цитировала эксперта: каждый цех, который он посещает, хочет автоматизировать. Но Эррол Беррелл, специалист по продуктам Okuma America Inc. (Шарлотта, NC), недавно сказал, что только 10% всех станков автоматизированы. А по данным Робототехнической ассоциации, по словам Джона Люсье, нац. менеджера по автоматизации Methods Machine Tools Inc. (Садбери, Массачусетс), только 3–4% новых станков имеют робота.
Так что будь то линейные паллетные системы, простые паллетные менятели или роботы — ясно: огромная возможность автоматизировать американские фрезерные операции. Горизонтальные станки автоматизируются чаще вертикальных, но вертикальные махцентры более распространены — так что наибольший нераскрытый потенциал в автоматизации вертикальных. Неудивительно, что Грег Фейкс, вице-президент и ген. менеджер подразделения автоматизации Gosiger (Дейтон, Огайо), сказал, что его компания видела 5–7-кратный рост автоматизации вертикальных станков за последние два года.
Добрый старый паллетный менятель
Простейшая форма автоматизации, на вертикальном или горизонтальном — ротационный паллетный менятель. Оператор загружает детали на оснастку на внешней паллете, пока станок работает с той же раскладкой внутри. Когда первая партия готова, паллеты вращаются, оператор разгружает готовые детали.
Люсье сказал, этот уровень инвестиций подходит под практику удержания 10% стоимости станка для тисков и оснастки, но на вертикальном не освобождает оператора надолго — обычно можно обработать всего несколько деталей на одной паллете. Так что хотя многие спрашивают о таких системах, мало кто покупает.
Экономика иная для горизонтальных, где частый подход — 4–5-сторонний гроб на паллете для обработки 4, 8, 16+ деталей за раз. Но даже тогда это дорого, если нужно обрабатывать разные детали — каждая требует свою оснастку.
Энди МакНамара, директор по продажам Doosan Machine Tools America (Пайн Брук, Нью-Джерси), сказал, есть другой вариант, становящийся чаще, дающий больше возможностей, чем двухпозиционные ротационные менятели: рабочий менятель с рукой, поднимающей паллету из соседней многопаллетной станции и перемещающей в станок. Станция обычно имеет ротационный барабан с 4, 6, 8+ позициями, Erowa Robot Easy — хороший пример.
«Это не совсем робот, хотя высшие системы могут иметь систему планирования работы, приближая к возможностям линейной паллетной системы». МакНамара сказал, Doosan получает много запросов на такие системы для 5-осевых станков и видит интерес для 3- и 4-осевых в прессах и штампах для работы электродов и форм ночью, переключая детали по необходимости.
«На высоких вертикалях в прессах/штампах видно много версий авто рабочих менятелей и ротационных паллетных систем. В жоб-шопах — интегральные или надстраиваемые паллетные менятели чаще».
Интеграция артикулированного робота кажется сладчайшим решением для вертикальных. Люсье пошёл дальше: вертикали — гораздо более легкая платформа для такой автоматизации.
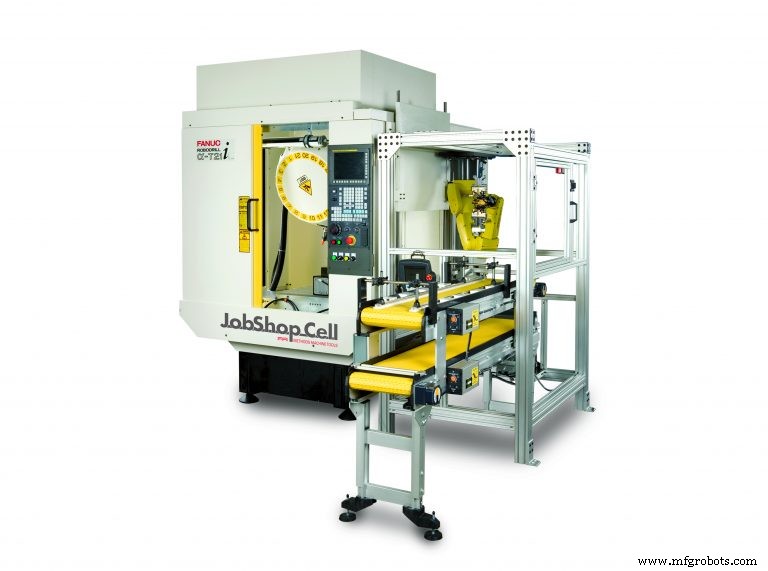
«В Methods мы видим более высокий процент автоматизированных вертикалей, чем горизонталей. Автоматизация двери и интеграция робота одинаковы для любого типа. Разница — в стоимости связанной оснастки против выгод».
Как обсуждалось, популярное использование горизонтальной — обработка деталей на гробе. Можно использовать робота для загрузки паллет с гробами в станок, даже робота на рельсе для загрузки нескольких станков. Но это требует существенного робота, и всё равно нужен оператор для крепления деталей на каждый гроб.
Если автоматизировать загрузку деталей на гобы, каждый тиск нужно проложить гидравликой/пневматикой, разные детали — разные оснастки, ещё больше умножая высокую стоимость. Во многих случаях лучший подход, по Люсье и Фейкс — использовать меньшего робота для загрузки отдельных деталей в автоматический тиск на менее дорогом вертикальном станке.
«У нас такая автоматизация начинается от $100к», — сказал Люсье, «полная с вводом, выводом, роботом и концевиком. Сравните с паллетной системой, где один робот стоит $100к, не говоря о рельсе, полках, контроле и т.д.».
Самая популярная ячейка Methods — два тиска в станке (Оп 10 и Оп 20), робот обслуживает оба. «Чаще всего ставлю эти два тиска на вращающийся стол, чтобы можно было вращать вверх/вниз по одной оси для трёх сторон детали в каждом зажиме», — объяснил Люсье. «Робот переворачивает деталь, вращает, кладёт во второй тиск для остальных трёх сторон. Так завершаем деталь в двух операциях, робот делает переворот и репозиционирование».
«Обезьяна в середине»
Врождённая гибкость робота позволяет обслуживать несколько станков. Например, Methods, Doosan и Okuma поставляют системы, где три станка образуют три стороны квадрата, четвёртая — ввод/вывод, и робот играет «обезьяну в середине», по Люсье. «Выходишь за три станка — не всё помещается вокруг робота, переходим к роботу на рельсе, обслуживающему любое число станков просто удлинением рельса».
Естественно, не хочешь, чтобы станки ждали робота, так что ключ — время цикла детали. Правило Люсье: если цикл 30–40 сек, один робот обслуживает один станок. 60 сек — два станка. 90 сек — три и так далее. То же для робота на рельсе. Люсье привёл пример 5-осевой меддетали с 6-минутным циклом: «робот на рельсе обслуживает 5–6 FANUC Robodrill очень неплохо».
Быстрые смены, интеграция робота
Помимо низкой стоимости оснастки вертикалей, она легко меняется. Как сказал Люсье, «Смена типа детали на вертикале обычно — просто смена щёк тиска. И вторым по простоте после смены пластин, оператор вертикала умеет менять щёки, потому что делает это постоянно».
Ещё быстрее и, возможно, более стоимоэффективно — нулевые системы зажима от Schunk, 3R, Erowa. Оператор может наладить новый тиск снаружи станка и поменять за секунды без повторного зануления.
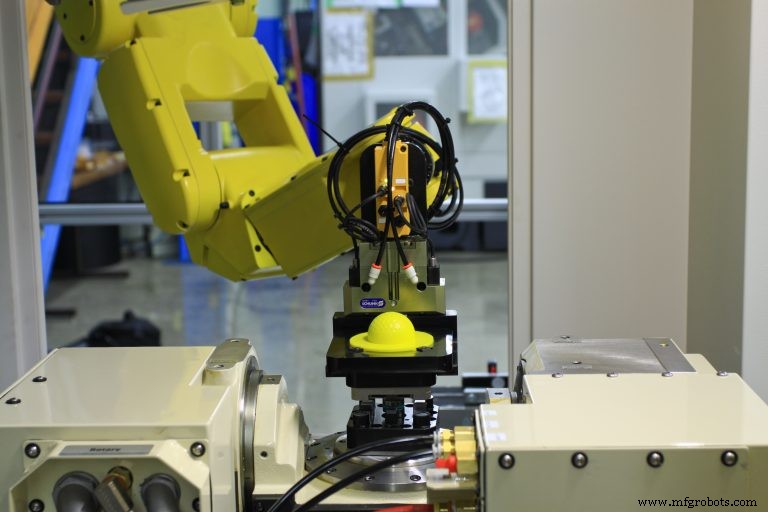
«Можно переключать эти тиски так же быстро, как паллеты в паллетном менятеле, хоть и вручную», — сказал Люсье.
Можно убрать ручную смену оснастки. Фейкс из Gosiger сказал, Schunk и ATI делают автоматические quick-change блоки концевика. Gosiger устанавливал кастомную автоматизацию: робот загружает оснастку детали в станок, потом меняет концевик, потом загружает детали для обработки.
Джек Кардин, менеджер проектов автоматизации Doosan, согласился. «Если смена размера слишком велика для смены пальцев захвата, или переключаетесь с внутреннего на внешний диаметр — лучше менять всю руку от запястья робота», — сказал он. «У нас четыре на выбор, все от Schunk».
Люсье сказал, именно это «окружающее» технологическое обеспечение дало наибольшее улучшение в последние годы, «делая автоматизацию более гибкой, а значит — более лёгким выбором».
Наладка робота под полностью новую работу занимает у опытного оператора ~30 минут, сказал Люсье. Если повторная работа и программа робота сохранена — ~15 минут. Учитывая, что типичная работа идёт день или больше, время переналадки стремится к нулю.
Признаём, нережущее время для системы, движущей робота в/из станка на каждую смену детали, выше, чем у типичного паллетного менятеля с множеством деталей на паллете. Но гибкость роботизированной автоматизации позволяет автоматизировать более широкий микс малых партий с минимальными затратами на оснастку.
В некоторых отношениях сам робот — самая лёгкая часть системы для понимания при рассмотрении автоматизации. Люсье сказал, инженерия ввода/вывода занимает основное его время. Methods эксклюзивно партнерит с FANUC и их знаменитыми жёлтыми роботами. «Робот жёлтый. Я подбираю правильный размер для работы и всё», — сказал Люсье. Более сложная проблема — как детали должны подаваться роботу: конвейером, в баке, в ящиках или иначе.
Подход Okuma — снабжать вертикальный станок 6-портовыми гидравлическими и пневматическими коллекторами для лёгкой интеграции автоматизированной оснастки, полагаясь на партнёров вроде Morris, Gosiger, Hartwig для помощи конечному пользователю с решениями автоматизации. Okuma также имеет команду быстрого развёртывания в US HQ в Шарлотте для модификации любых станков из Японии с автоматическими дверями, лазерами, зондами для интеграции автоматизации.
«Все наши станки также могут быть комплектуемы системой Anybus для связи с разными системами автоматизации — FANUC, Erowa, или что угодно», — добавил Беррелл из Okuma. Anybus позволяет промышленным устройствам коммуницировать с любой полевой шиной или промышленным Ethernet, проводным или беспроводным. Anybus делает HMS Industrial Networks Inc. (Чикаго).
«Мы не настаиваем на конкретных вендорах», — сказал он. «Много компаний борются за превосходство в оснастке и робототехнике, как мы боремся за превосходство в станках».
Подход Doosan трёхчастный: предлагает любой интерфейс робота для помощи локальным интеграторам установить автоматизацию на их станках на месте. Также проектирует кастомное решение на HQ в Нью-Джерси. Третье — предлагает конечным пользователям стандартные предсобранные системы DooCell, «дающие жоб-шопу стоимоэффективный вход в автоматизацию», — сказал МакНамара.
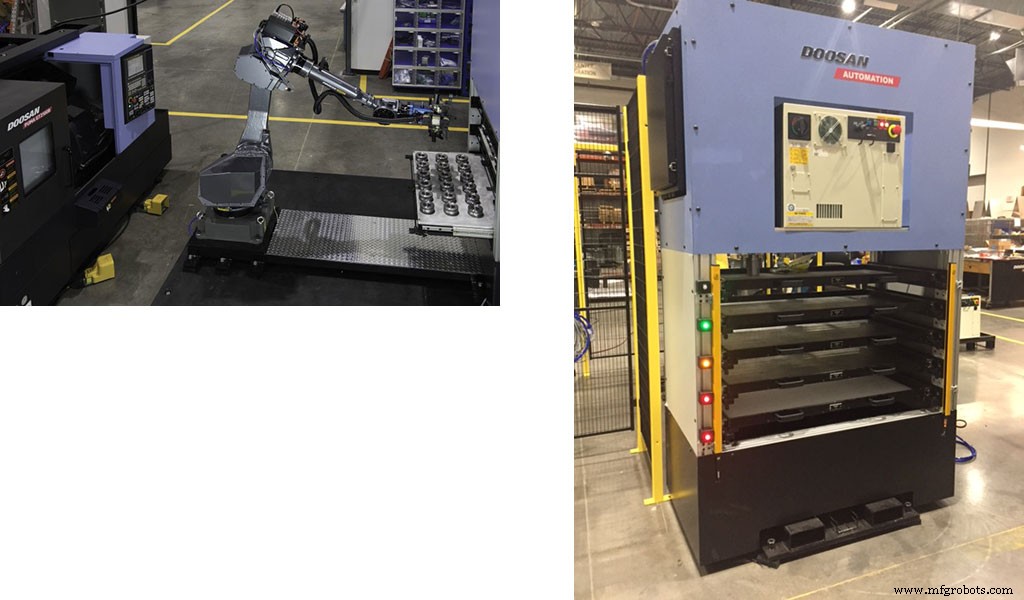
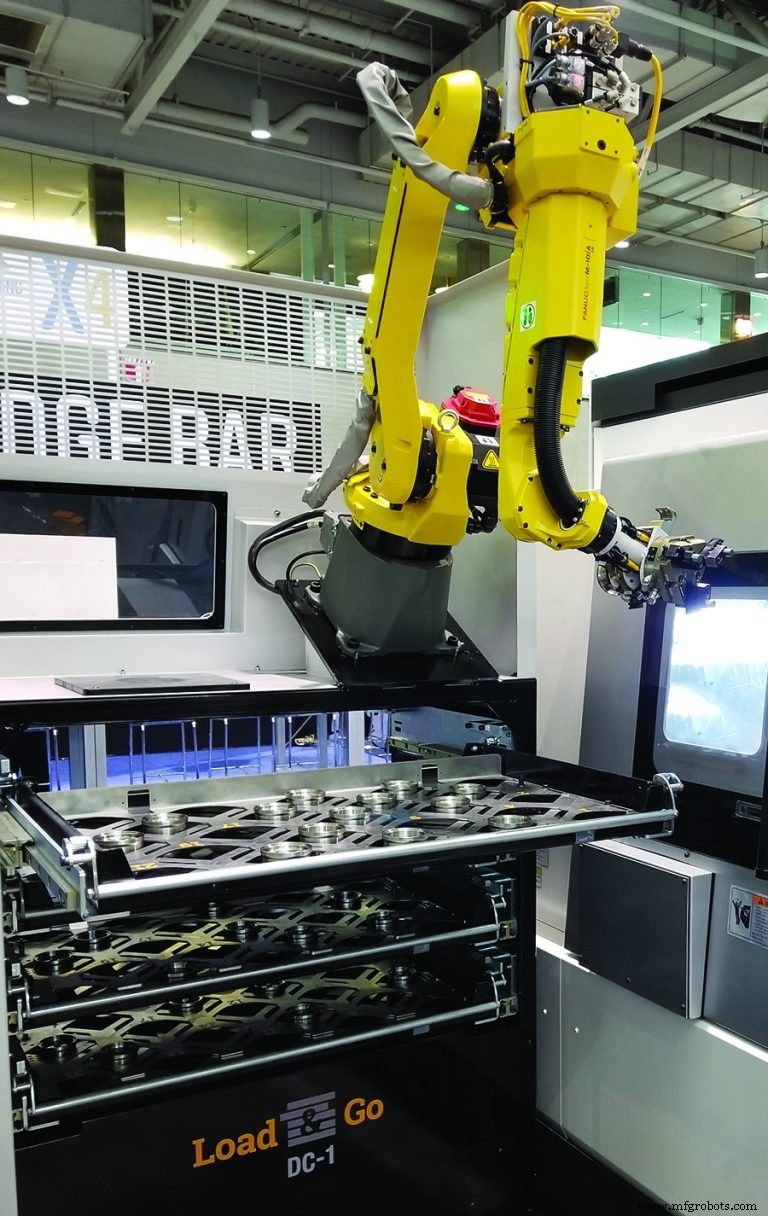
Каждый DooCell имеет робота и до трёх фрезерных центров или токарных в любой комбинации. Станция ввода/вывода — ящиковый блок с 3–5 ящиками по высоте и диаметру детали.
«Ящики открываются в обе стороны, так оператор с одной стороны загружает заготовку или разгружает готовые детали, пока робот с противоположной обрабатывает детали», — объяснил Кардини.
МакНамара добавил: «Многие клиенты в спешке и ищут низкорисковые решения, которые использовали раньше, и хотят просто сделать это. Простое стандартное решение вроде DooCell подходит этому подходу».
Ведро и тёплая вода
Помимо способности миксовать типы станков — вертикальные фрезерные центры и токарные, — использование артикулированного робота для загрузки отдельных деталей даёт гибкость для автоматизации других задач, как мойка и дебурринг.
«Забудьте про $20к систему мойки», — сказал Люсье из Methods. «Дайте мне ведро и тёплую воду, и робот сделает чудеса. Дешёвый способ помыть детали. След. шаг: продуть. Больше клиентов учатся пользоваться роботом, программируя цикл мойки и сушки, чем чему-либо ещё».
Люсье предостерег от слишком большого фокуса на устранении простоя. «Давайте убедимся, что мы загружаем станок. Если есть лишнее время, немного дебурринга или мойки — не плохо, но нет причины быть одержимым. Без робота у вас был бы оператор, стоящий там, за которого платите год за год. Робот покупаете раз и больше никогда не платите».
Возврат инвестиций
Беррелл из Okuma сказал: «Большинство инвестирующих в технологию автоматизации ищут ROI за 18–24 месяца, толкаемые нехваткой кадров. Но потом понимают, что роботы могут заполнить этот пробел».
Люсье сказал: легко обосновать автоматизацию, когда её стоимость примерно равна стоимости станка, и в большинстве случаев малая автоматизированная ячейка окупается за год.
«Начните с баз», — сказал Люсье. «Полчаса обед. Два перерыва по 15 минут. Тот один час в день на 8-часовую смену добавляет 12% к рабочему дню. Что ещё можно сделать на станке, чтобы увеличить выход более чем на 10%?»
Сверх того, сказал он, выход будет выше даже в часы, когда оператор доступен, потому что роботы меняют детали последовательно весь день.
«Если парень меняет детали за 10 сек утром, он вряд ли будет делать это за 10 сек в 15:00. Можно считать ~85% реального runtime с оператором, но робот даст до 95%, потому что остановка нужна только при смене инструмента. Плюс возможность делать детали без присмотра часами после смены».
Степень внедрения Индустрии 4.0 и смежных концепций discutable. Но если что-то, это помогает продавать автоматизацию. «Любим, когда внедряют системы отслеживания аптайма станка, потому что они в шоке, узнавая, что реальная утилизация шпинделя на вертикале в среднем только ~40%», — сказал Люсье. «Это не Джон Люсье, парень про роботов, говорит, как плохо вам нужен робот — это ваши данные».
Беррелл сказал, теперь видит автоматизацию в цехах до 10 человек и предсказывает, что даже жоб-шопы будут считать это «must have». Добавил, системы дешевеют и умнеют одновременно, так что ждёт огромный рост автоматизации вертикалей.
Финально, кейс-стади из подрядного жоб-шопа, по Фейксу из Gosiger. Шоп хотел использовать вертикальный фрезерный центр для малых партий днём и автоматизировать объёмную работу ночью.
«Рассматривали фрезерный центр 30×16" [762×406 мм] и хотели способ извлекать автоматизированную оснастку и ставить тиск каждый день. Мы предложили купить больший станок, 40×20" [1016×508 мм], и поставить оснастку для автоматизации на правую сторону стола, а тиски для дневной работы — на левую, чтобы не менять. На горизонтальном так никогда не сделаешь».
Но это именно тот гибкий подход к автоматизации, теперь доступный для вертикалей.
Система управления автоматикой
- Выбор правильного ЧПУ-плазменного резака для вашей мастерской: практическое руководство
- Выбор идеального станка с ЧПУ: практическое руководство
- Как выбрать идеальный станок с ЧПУ для долгосрочной эффективности
- 7 экспертных советов по выбору идеального машиностроительного цеха
- Повышение эффективности с отзывчивым роботом в Energy Dynamics
- Точные фундаменты: 30-футовый бетонный шедевр Metalex Manufacturing
- Трансферная линия сокращает цикл и повышает производительность для автопроизводителей
- Откройте следующее большое инновации в своем цеху: инсайты от победителей Top Shops
- Выбор правильного водорастворимого СОЖ для смазки станков: практическое руководство
- Руководство по покупке 3D-принтера для станочных цехов — экспертные советы и выбор