



Открытые vs закрытые 3D-принтеры: пассивное и активное охлаждение камеры
Все пластики при экструзии при высокой температуре подвергаются усадке при охлаждении, которая может составлять от 0.3% до 4%. Эта усадка может вызывать деформации, если охлаждение не плавное и однородное, порождая проблемы вроде варпинга, делиминации слоев или размерных деформаций детали.
| Материал | % усадки при охлаждении |
|---|---|
| PLA | 0.3 – 0.5 |
| PETG | 0.2 – 1.0 |
| Nylon 12 | 0.7 – 2.0 |
| Nylon 6-6 | 0.7 – 3.0 |
| ABS | 0.7 – 1.6 |
| ASA | 0.4 – 0.7 |
| PP | 1.0 – 3.0 |
| HIPS | 0.2 – 0.8 |
| PC/ABS | 0.5 – 0.7 |
| Нейлон с волокнами | 0.5 – 1.0 |
| PEEK | 1.2 – 1.5 |
| PEEK с волокнами | 0.5 – 0.8 |
| PVDF | 2.0 – 4.0 |
Чтобы избежать этой проблемы, температура вокруг детали идеально должна быть немного ниже температуры стекловидения (Tg) материала на протяжении всего процесса печати, и должна медленно снижаться до комнатной температуры после печати.
| Материал | Tg (°C) | Температура печати (°C) |
|---|---|---|
| PLA | 40 – 60 | 190 – 215 |
| PETG | 75 – 85 | 220 – 260 |
| Nylon 12 | 55 – 65 | 260 – 290 |
| Nylon 6-6 | 75 – 85 | 255 – 280 |
| ABS | 90 – 100 | 220 – 240 |
| ASA | 90 – 100 | 240 – 260 |
| HIPS | 80 – 90 | 210 – 240 |
| PC/ABS | 100 – 150 | 270 – 285 |
| PEEK | 140 – 160 | 380 – 400 |
| PEI | 190 – 210 | 350 – 400 |
Материалы с низкой усадкой (менее 0.5%) не требуют нагрева камеры, так как эффекты усадки практически пренебрежимо малы, поэтому их можно отлично печатать на открытых 3D-принтерах, даже крупные детали. Это в основном PLA и большинство филаментов PETG (но не другие кополиэстеры, такие как PET или CPE), а также их производные.
Печатать материалы с более высоким процентом усадки на открытых принтерах возможно, однако эта возможность ограничена малыми деталями, поэтому с такими материалами рекомендуется использовать закрытые принтеры или принтеры с активной подогреваемой камерой.
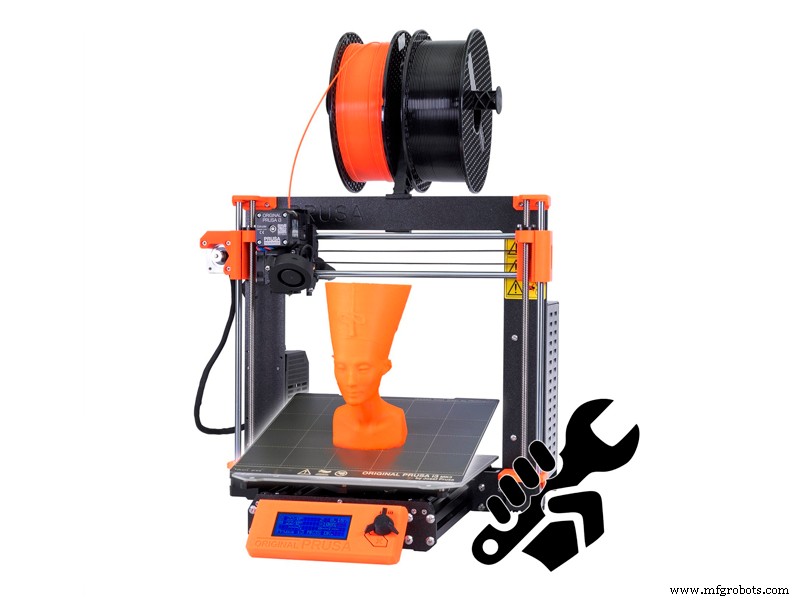
Открытые принтеры в основном рекомендуются для печати PLA, PETG и гибких филаментов.
Закрытые принтеры или принтеры с пассивно подогреваемой камерой
Закрытые принтеры — это те, чья печатная зона полностью закрыта. Некоторые производители используют термин «пассивно подогреваемая камера», так как они склонны накапливать тепло, генерируемое печатающей платформой.
Внутренняя температура, которую могут достичь эти принтеры, сильно варьируется от принтера к принтеру в зависимости от материала корпуса, их объема, температуры печатающей платформы, качества изоляции и температуры помещения, где они находятся. В общем, лучшие по качеству принтеры способны обеспечить температуры от 45°C до 65°C максимум.
Хотя эти температуры не очень высоки, они близки к Tg материалов, таких как Нейлон, ABS или ASA, облегчая их печать и позволяя производить более крупные детали. Хотя эти типы принтеров существенно улучшают печать таких материалов, они могут давать сбои с деталями большого объема. Эти принтеры рекомендуются для печати мелких и средних деталей из PETG, ABS, ASA, Нейлон или HIPS.
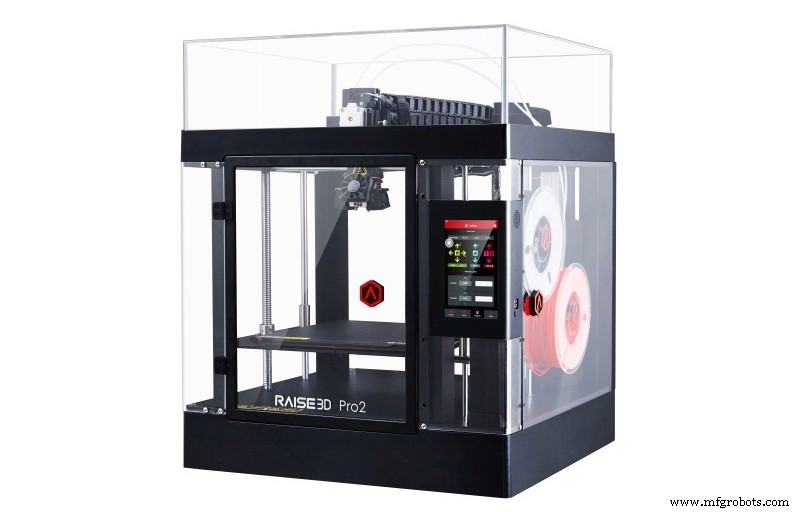
В общем, не рекомендуется использовать PLA в этом типе принтеров, когда они полностью закрыты, так как накапливаемое тепло может превысить Tg филамента, вызывая его размягчение внутри хотэнда и затор.
Закрытые принтеры с активно подогреваемой камерой
Это 3D-принтеры, способные контролировать температуру внутри камеры. Обычно они более сложные и стоят дороже предыдущих. Они также включают высокотемпературные хотэнды (400°C – 500°C) и системы жидкостного охлаждения.
Существует два типа: высокотемпературные и низкотемпературные.
Низкотемпературная активная камера
Принтеры с низкотемпературной активной камерой обычно позволяют контролировать максимальные температуры от 80°C до 120°C. Эти принтеры предназначены для производства высококачественных крупных деталей из ASA, ABS, Нейлон или PC.
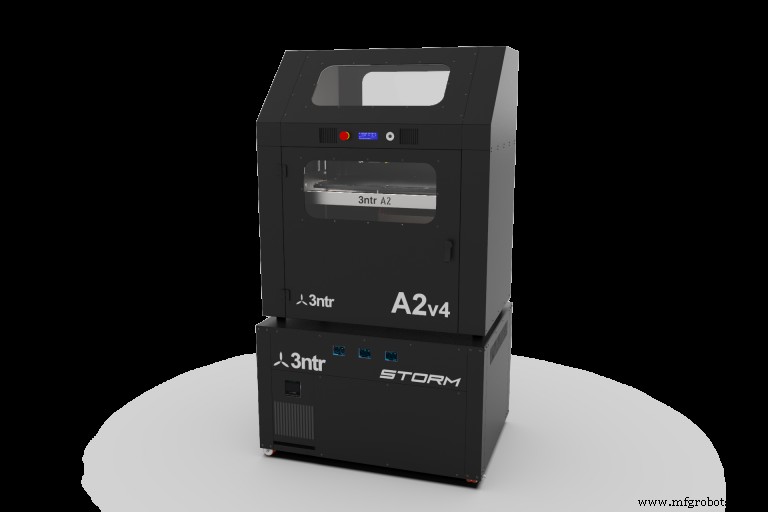
Хотя эти типы 3D-принтеров иногда рекламируются как совместимые с PEEK, они обычно не совместимы со всеми типами PEEK, только с некоторыми низкотемпературными PEKK, и всегда ограничены малыми деталями.
Эти типы 3D-принтеров идеальны для производства деталей из ABS, ASA, Нейлон и PC, требующих хорошей размерной стабильности и низких деформаций, делая их лучшим вариантом при производстве технических деталей или функциональных компонентов из этих материалов.
Высокотемпературная активная камера
В общем, они позволяют контролировать температуры в диапазоне 160°C – 180°C. Эти принтеры специально предназначены для производства деталей из PEEK, PEKK и PEI, поэтому использование других материалов необычно. Это дорогое оборудование, требующее специализированного и обученного персонала.
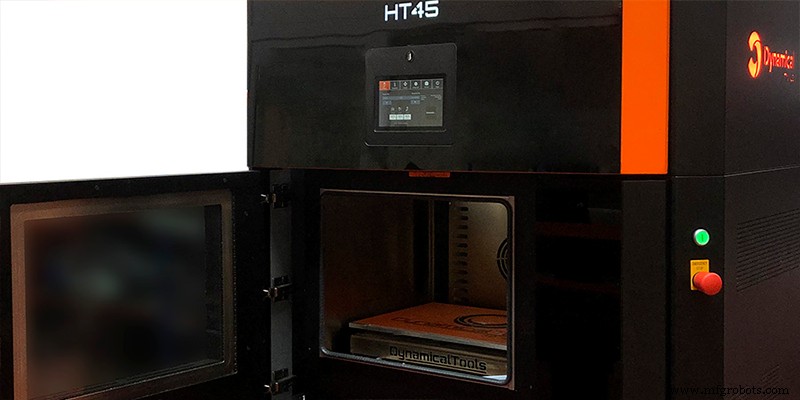
При выборе типа принтера очень важно заранее определить, какие типы деталей и материалов будут использоваться.
Это руководство рассматривает концепции в общем виде и не фокусируется на конкретной марке или модели, хотя они могут упоминаться. Между разными марками и моделями могут быть важные различия в процедурах калибровки или настройки, поэтому рекомендуется консультироваться с руководством производителя перед чтением этого руководства.
3D печать
- Активные vs пассивные электронные компоненты: понимание их ролей
- Активный против пассивного RFID для трекинга активов: экспертный гайд 2021
- 5 ключевых инсайтов: Активный RFID и системы реального времени (RTLS)
- Как открытое ПО двигает инновации в интернете вещей
- Разрушение мифов о 3D-печати: прочность, стоимость, удобство, объём — разъяснено
- Хоббийные vs профессиональные 3D-принтеры: выбор правильной машины для ваших нужд
- Wittmann Battenfeld отменяет ежедвугодие Open House и Technical Symposium из-за COVID-19
- Бесшовная оркестрация платежей и открытое банкинг: унифицированное решение для современных мерчантов
- Откройте революцию Open Banking и Open Finance: расширение финансовой инновации
- Открытый исходный код питает рост IoT и периферийных вычислений