



Экспертное руководство по экструдерам и хотэндам 3D-принтеров: типы, бренды и производительность
В этой статье мы поговорим о типах экструдеров и хотэндов, наиболее распространённых в мире 3D-печати. Прежде чем начать, следует уточнить, что всё приведённое основано на нашем опыте, всегда с использованием продуктов ведущих брендов, таких как продукция E3D Online — компании, специализирующейся на высококачественных компонентах для 3D-принтеров: экструдерах, хотэндах и соплах. Этот нюанс важен, потому что при использовании дешёвых экструдеров и хотэндов нижеописанные характеристики могут не выполняться.
Главная функция экструдера — перемещать нить от катушки к хотэнду максимально точно и со скоростью, подходящей для 3D-печати, но существует несколько классификаций экструдеров. В этом посте мы разберём основные.
Типы экструдеров по типу привода
Существует два типа экструдеров в зависимости от типа привода: прямой (Direct) и Боуден (Bowden). В прямом экструдере нить идёт непосредственно от зубчатого колеса экструдера к хотэнду. Существуют даже системы, где эти две части объединены, как в Titan Aero.
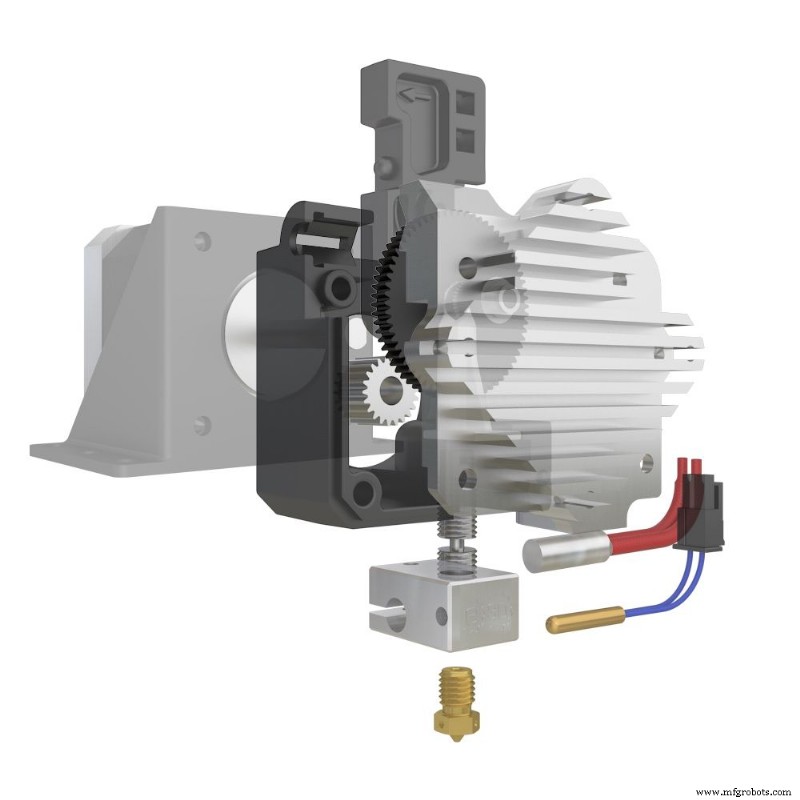
Рисунок 1: экструдер Titan Aero. Источник: E3D
В экструдерах Боуден соединение с хотэндом осуществляется через ПТФЕ-трубку, через которую проходит нить.
Прямые экструдеры
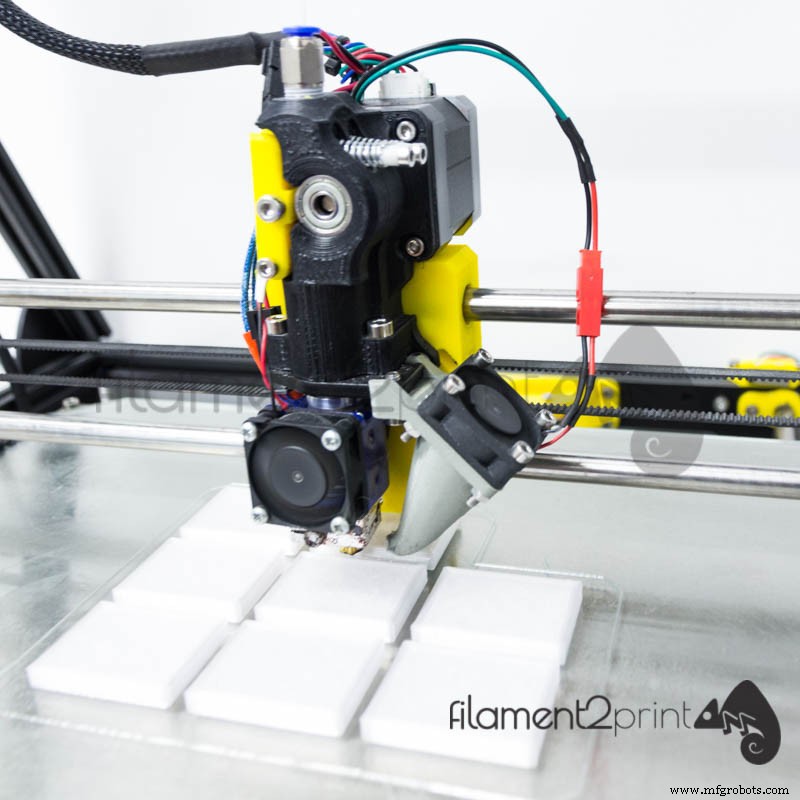
Рисунок 2: Прямые экструдеры
Преимущества:
- Печать гибкими материалами — как PLA Soft или TPU, так и TPE (FilaFlex) в диаметрах 1,75 мм и 2,85 мм.
- Печать всех видов материалов без проблем, независимо от абразивности отдельных нитей. Для печати абразивных материалов, например графена, рекомендуем использовать сопло Olsson Ruby — латунное сопло с рубиновым наконечником, имеющим практически бесконечный ресурс.
- Эта система требует коротких длин отражения для получения качественных печатей, что снижает вероятность засора. Подробнее об отражении см. в статье по ссылке.
Недостатки:
- Значительная инерция по оси, по которой движутся экструдер и хотэнд. Этот фактор усиливается при печати на высоких скоростях из-за необходимости двигать вес всей сборки (экструдер, двигатель экструдера и хотэнд), особенно если принтер имеет несколько экструдеров.
- Проблемы с температурой электродвигателя экструдера. В закрытых 3D-принтерах с обогреваемой камерой в двигателе экструдера могут достигаться температуры, влияющие на его производительность.
Экструдеры Боуден
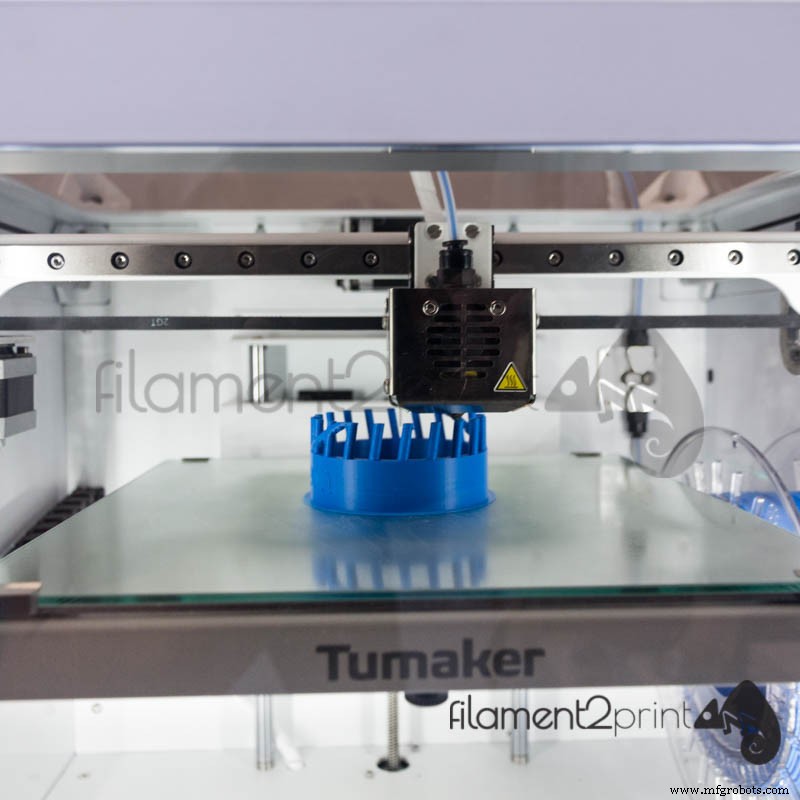
Рисунок 3: Экструдер Боуден
Преимущества:
- Низкая инерция по оси перемещения хотэнда. В системе Боуден, поскольку экструдер и его двигатель закреплены на раме 3D-принтера, инерция при движении для печати сильно снижается. Это позволяет печатать очень быстро и с высоким качеством.
- Высокая тяговая сила нити. Большинство 3D-принтеров, использующих эту систему (BCN Sigmax, 3NTR-A2), имеют набор шестерёнок (редуктор), увеличивающий крутящий момент захвата нити, что позволяет двигать катушки большего размера.
Недостатки:
- Проблемы печати гибкими нитями диаметром 1,75 мм. Это связано с тем, что гибкая нить не может удерживать постоянное давление в ПТФЕ-трубке Боуден до хотэнда. В системах Боуден с диаметром 2,85 мм печать гибкими нитями на низкой скорости возможна.
Типы хотэндов в зависимости от диаметра материала
Хотэнд отвечает за плавление нити для изготовления нужной детали. Он конфигурируется типом хотэнда (V6 или Volcano) и соплом в зависимости от диаметра материала, типа детали, качества и отделки, которые вы хотите получить. Мы классифицируем хотэнды на типы V6 и Volcano, а затем указываем преимущества и недостатки этих двух типов.
Преимущества и недостатки хотэнда V6
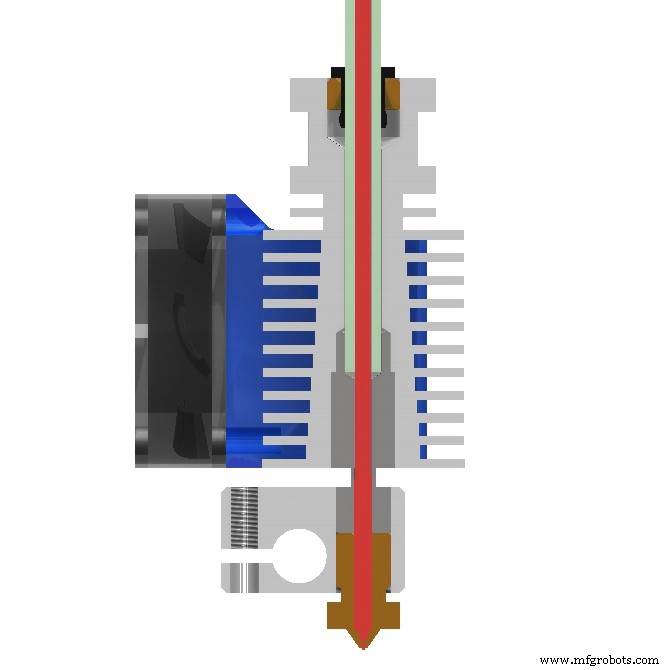
Рисунок 4: Универсальный хотэнд V6 1,75 мм. Источник: E3D
Преимущества:
- V6 — самый универсальный хотэнд на рынке, подходит для всех типов печатей, даже для гибких материалов (особенно с нитью 2,85/3 мм). С хотэндом V6 можно изготовить детали любых типов с исключительным качеством отделки.
Недостатки:
- Максимально рекомендуемый диаметр сопла для этого типа экструдера — 0,80 мм / 1 мм, так как при больших диаметрах обычно возникают проблемы с непрерывностью потока.
Преимущества и недостатки хотэнда Volcano:
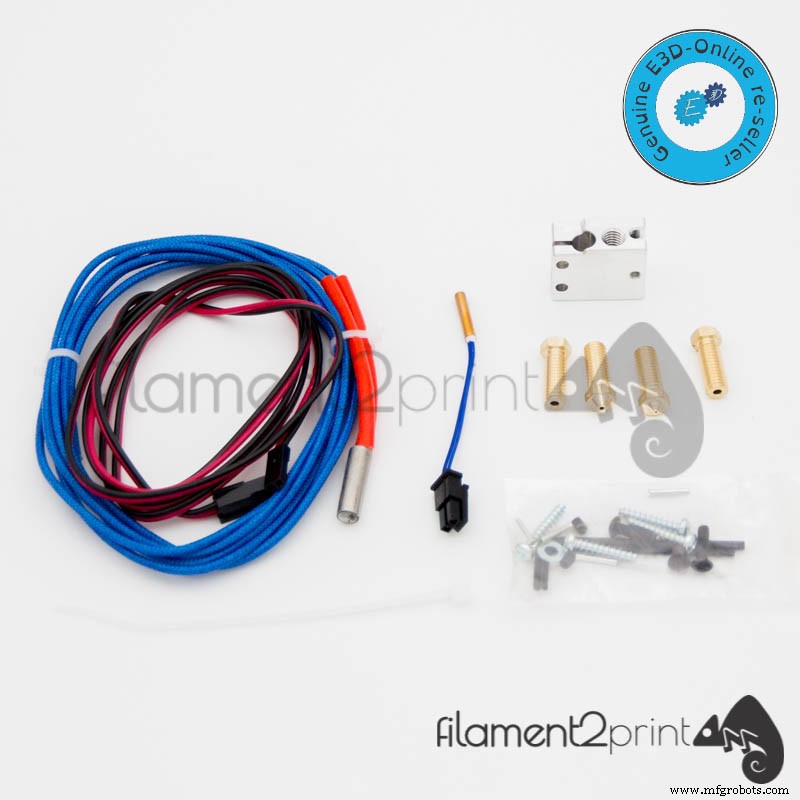
Рисунок 5: Хотэнд Volcano E3D
Преимущества:
- Благодаря параллельному положению нагревательного картриджа относительно сопла достигается более большая нагреваемая область, что обеспечивает отличный контроль и стабильность плавления нити. Поэтому можно печатать с соплами большего диаметра (1,2 мм), что сокращает время печати и позволяет печатать с большей высотой слоя, чем в V6.
- Более прочные детали. Благодаря печати более толстых слоев с ламинарным потоком (без пузырей) связи между химическими связями материала становятся сильнее, давая более жёсткие и прочные детали.
Недостатки:
- Низкое качество поверхности по деталям. Из-за больших высот слоев детали получаются со ступенями в областях, где есть криволинейные поверхности на разных высотах.
Некоторые производители называют хотэнд в зависимости от системы экструдера и диаметра нити, которую вы хотите использовать. Например, E3D Online использует обозначение «universal» для своих хотэндов 1,75 мм (universal direct и universal bowden), где ПТФЕ-трубка доходит до внутренности теплобарьера, направляя нить без прерываний к нагревательному блоку. Для хотэндов 2,85/3 мм используют просто обозначение «direct» или «bowden».
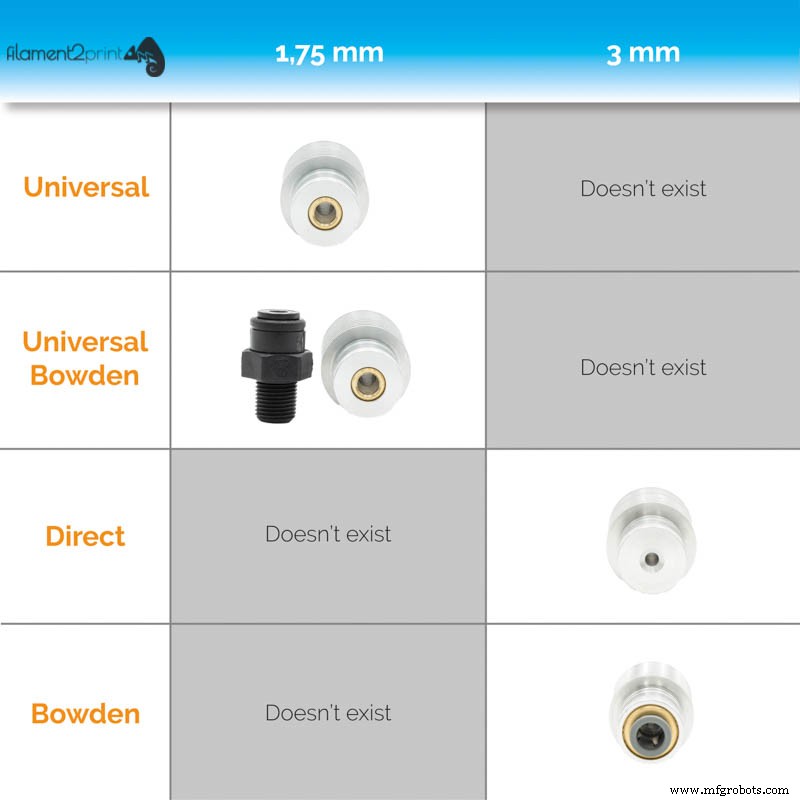
Рисунок 6: Типы хотэндов E3D
С нашей стороны рекомендуем каждому пользователю изучить свой конкретный случай, исходя из типа деталей и скорости печати, но всегда используя компоненты первого класса, гарантирующие качество во всех своих продуктах.
3D печать
- Биочипы: определение, типы и применение в современной биотехнологии
- Мастерство C# переменных и примитивных типов данных: полное руководство
- E-стекло и C-стекло стекловолоконная ткань: типы, переплетения и высокопроизводительные PTFE-покрытые применени…
- Быстрое прототипирование: типы, процессы и преимущества
- Аддитивное производство: типы, процессы и применения
- Пайка: виды, техники и пошаговое руководство
- Понимание прокатных станов: виды, процессы и применение
- Понимание производственных процессов: Определения, типы и ключевые компоненты
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Решения Stromag по тормозам и муфтам для промышленной техники