



Выбор между прямым экструзионным и боуденовским системой для FDM 3D-печати
Одним из самых важных элементов 3D FDM-принтера является комплект, состоящий из экструдера и хотэнда.
Хотэнд — элемент, предназначенный для плавления нити, чтобы она могла течь через сопло, при этом предотвращая передачу тепла за пределы так называемой горячей зоны.
Для этого хотэнды обычно имеют четыре части:
- Сопло (nozzle): Элемент, через который расплавленная нить течет для депонирования в детали. Его диаметр определяет диаметр экструдируемой нити и поэтому разрешение принтера в XY.
- Нагревательный блок: Элемент, отвечающий за нагрев сопла до температуры печати и поддержание её стабильной.
- Теплозаградитель (heat break): Служит термическим разрывом. Разделяет горячую зону от холодной.
- Радиатор (heatsink): Его функция — держать холодную зону охлажденной, рассеивая излишки тепла, передаваемого нагревательным блоком.
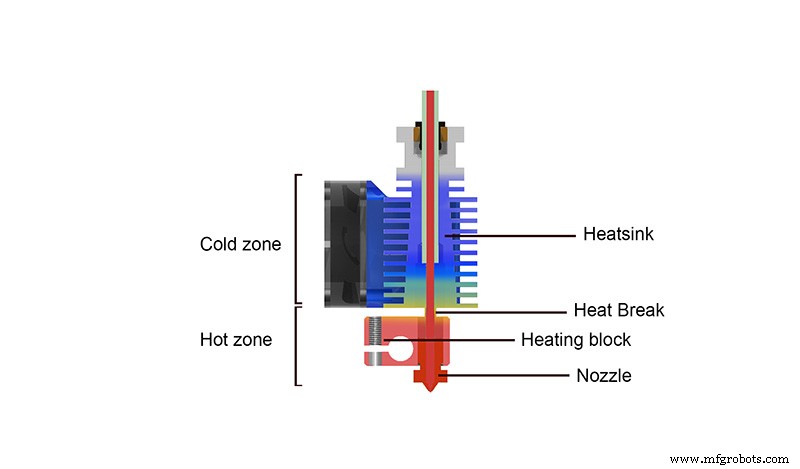
Изображение 1: Температуры внутри хотэнда. Источник: E3D.com
С другой стороны, экструдер отвечает за втягивание нити в хотэнд так, чтобы внутри хотэнда создавалось достаточное давление для постоянного и однородного течения расплавленного материала через сопло.
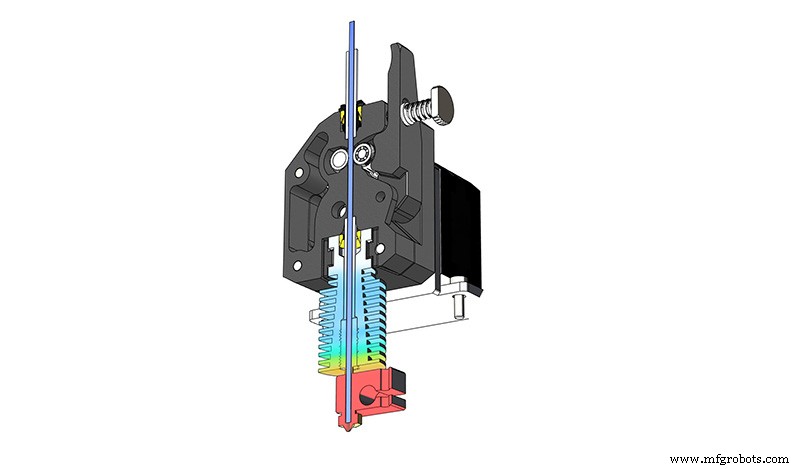
Изображение 2: Прямой экструдер. Источник: E3D.com
Сейчас есть два способа комбинировать хотэнд с экструдером: системы прямой экструзии и боуденовские системы.
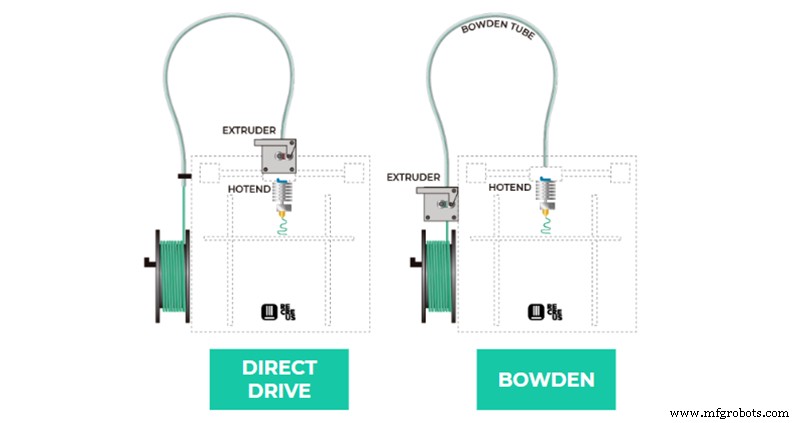
Изображение 3: Схема принтера с прямым экструдером и боуденом. Источник: Recreus.com
В системах прямой экструзии экструдер и хотэнд образуют единый элемент, минимизируя расстояние между точкой втягивания и соплом.
В боуденовских системах экструдер закреплен стационарно в раме 3D-принтера и толкает нить в хотэнд через трубку, называемую боуденовской трубкой.
Хотя много обсуждали, какая из двух систем лучше, обе имеют большие преимущества, а также некоторые недостатки. Выбор наиболее подходящей будет зависеть от нескольких факторов, таких как тип обычно используемого материала, скорости печати или качество рамы принтера.
Ретракции
Когда экструдер толкает нить к хотэнду, нить сжимается, создавая необходимое давление внутри сопла для правильного течения расплавленного материала. Однако, когда мы не хотим экструдировать материал, недостаточно просто прекратить толкать нить, так как остаточное давление от сжатия заставит материал продолжать течь. Поэтому каждый раз, когда хотэнд перемещается в новую позицию и не нужно добавлять материал, нить должна быть отмотана на необходимое расстояние, чтобы она могла расжаться и снять давление внутри сопла. Это известно как ретракция и имеет огромное значение в процессе 3D-печати.
Изображение 4: Схема ретракции. Источник: sublimelayers.com
Поскольку пластики в общем не являются жесткими материалами, чем больше расстояние между экструдером и хотэндом, тем больше сжатие нити необходимо для достижения адекватного давления в сопле. Это также делает необходимую дистанцию ретракции для снятия этого давления большей. Именно поэтому, пока в прямых системах дистанции ретракции обычно между 0,8 мм и 2 мм, в боуденовских системах они могут достигать значений 5 или 6 мм.
Возможность использовать низкие значения ретракции имеет важные преимущества. С одной стороны, время ретракций меньше, что в деталях со множеством ретракций может означать значительное сокращение времени печати. С другой стороны, низкая дистанция ретракции минимизирует риск попадания расплавленной части нити в холодную зону хотэнда, предотвращая её затвердевание и расширение, вызывающее затор.
Именно этот последний фактор заставляет боуденовские экструдеры требовать более сложную и точную калибровку ретракции, так как существует очень узкий зазор между значением ретракции, слишком низким (вызывающим оозинг или стрингинг) и слишком высоким (вызывающим заторы).
Гибкие нити
Еще одно прямое следствие расстояния между экструдером и хотэндом — поведение гибких нитей.
В боуденовских системах нить направляется от экструдера к хотэнду через трубку, обычно тефлоновую. Хотя идеальный внутренний диаметр трубки был бы таким же, как нити, на практике это неосуществимо, как из-за малых вариаций диаметра по производственным толерансам, так и из-за высоких сил трения, которые бы генерировались. Поэтому все боуденовские трубки имеют некоторый зазор, и хотя с большинством материалов это не проблема, с гибкими — да.
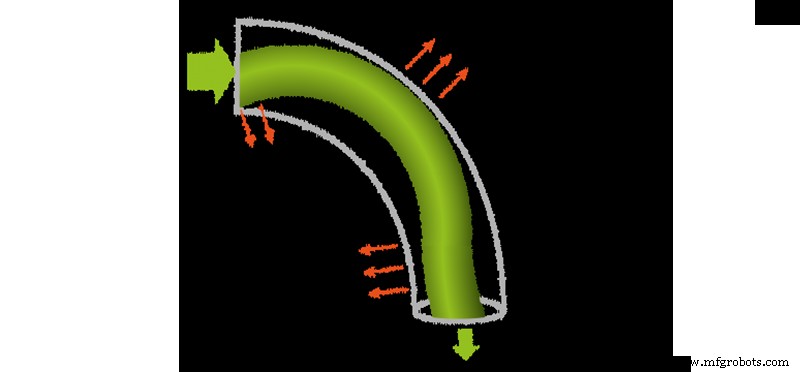
Изображение 5: Изгиб нити внутри боуденовской трубки. Источник: E3D.com
Из-за своей высокой гибкости материалы вроде TPU и TPE склонны изгибаться внутри боуденовской трубки, отводя силы натяжения экструдера на стенки трубки. Это делает очень трудным достижение постоянного давления на сопло для обеспечения правильной экструзии.
Кроме того, в гибких материалах сжатие нити, необходимое для достижения адекватного давления в сопле, намного больше, чем в случае других материалов вроде PLA, что во многих случаях вызывает необходимость использовать чрезмерно высокие дистанции ретракции.
Несмотря на всё это, с некоторым опытом, те гибкие материалы, что более жесткие, можно печатать на боуденовских системах, особенно при использовании форматов 2,85 мм или 3 мм, избегая использования ретракций и используя качественную боуденовскую трубку с узким диаметром, как Capricorn XS.
Изображение 6: Боуденовская трубка Capricorn XS. Источник: Captubes.com
Безусловно, идеальная система для работы с гибкими материалами — прямая экструзия. Короткий путь между экструдером и хотэндом минимизирует сжатие нити и позволяет держать её более туго, предотвращая изгиб внутри. Так называемые компактные экструдеры, такие как Titan Aero или особенно E3D Hemera, позволяют использовать все виды гибких материалов простым способом и с высоким качеством печати.
Инерция
Несмотря на то, что и в плане ретракции, и в использовании гибких нитей прямые системы выигрывают, есть одна характеристика, в которой боуденовские системы выигрывают и которая для определенных применений может быть очень важна: инерция.
Одним из базовых параметров печати является скорость. И хотя многие принтеры позволяют использовать скорости до 80 или 100 мм/с, существует порог скорости, выше которого невозможно печатать без жертвования качеством детали. Это потому, что хотэнд не может двигаться с постоянной скоростью, а каждый раз, когда меняет направление, должен замедлиться до определенной скорости смены направления и затем снова разогнаться.
Это из-за первого закона Ньютона. Из-за массы хотэнда при движении у него есть определенная инерционная сила, чем больше масса или скорость, тем больше она. При смене направления инерционная сила передается остальному принтеру, вызывая вибрации и значительную потерю точности. Чтобы избежать этого, перед сменой направления нужно снизить скорость до значения, которое будет в основном зависеть от жесткости конструкции принтера и веса хотэнда. Менее надежная и легкая конструкция подразумевает использование более низких скоростей смены направления и более медленных кривых ускорения/замедления, так как её способность поглощать инерцию меньше, что влечет более низкие скорости и более длительное время печати. Единственный способ снизить инерцию — уменьшить скорость или вес.
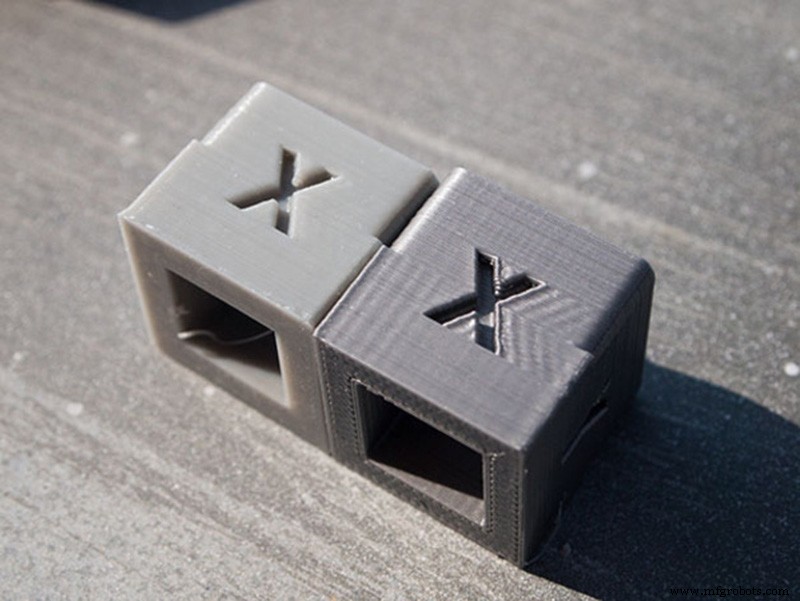
Изображение 7: Эффект вибраций, вызванных инерцией, на качество печати. Источник: 2Dprinterwiki.com
И именно здесь боуденовские системы играют с преимуществом. Закрепляя экструдер, который является самой тяжелой частью, и двигая только хотэнд, инерция сильно снижается. Это позволяет 3D-принтерам с боуденовскими системами использовать значительно более высокие скорости печати, чем те, что с прямой системой, без жертвы качеством печати.
Выбор между боуденовской и прямой системой
Выбор между прямой системой и боуденовской в основном зависит от того, имеет ли приоритет скорость печати или универсальность и легкость использования новых материалов.
Если ищете производить больше деталей за меньшее время и в целом используете только несколько материалов и жесткие, такие как PLA или PETG, принтер с боуденовской системой будет лучшим решением.
С другой стороны, если приоритет — использование технических и эластичных материалов и получение лучшего возможного качества ценой жертвы скоростью печати, прямая система экструзии будет идеальным вариантом.
3D печать
- Как облачные вычисления укрепляют военные и оборонительные операции
- Встроенные системы и системная интеграция: современная архитектура и связность
- Системы мойки и очистки деталей iFP: оптимизация производства и снижение отходов
- Прессование: процесс, виды и практические применения
- Экструзия алюминия: От исторических корней к будущим инновациям
- SCADA-системы и Индустрия 4.0: революционизируем удаленный контроль процессов
- Профессиональные токопроводящие шины и системы кранов для надежной подачи питания
- Сплав 10 (C17500) — TF00: ковка и экструзия, высокая электрическая и теплопроводность
- Сплав 3 (C17510) — высокопроводящий, среднепрочный для ковки и экструзии (Materion)
- Сплав 3 (C17510) — Премиальное решение для ковки и экструзии TF00