



Экструзия: процесс, виды и ключевые применения
Что такое экструзия?
Экструзия — процесс создания изделий с фиксированным поперечным сечением путем выдавливания материала через матрицу желаемого сечения. Два главных преимущества: способность создавать очень сложные сечения и обрабатывать хрупкие материалы, так как заготовка испытывает только сжатие и сдвиг. Также дает отличную поверхность и большую свободу формы при проектировании.
Вытягивание (drawing) — похожий процесс, использующий прочность на растяжение для пролучения через матрицу. Ограничивает степень деформации за проход — только простые формы, обычно много стадий. Вытягивание — основной способ получения проволоки. Металлические прутки и трубы тоже часто вытягивают.
Экструзия может быть непрерывной (теоретически бесконечная длина) или полунепрерывной (много деталей). Горячая или холодная. Типичные материалы: металлы, полимеры, керамика, бетон, моделировальная глина, пищевые продукты. Продукты экструзии называют экструдатами.
Также называется «фланцеванием отверстий» (hole flanging). Полые полости в экструдированном материале нельзя получить простой плоской матрицей — нет опоры центральному перебортью. Матрица принимает форму блока с глубиной: сначала профиль, поддерживающий центр, затем внутренне трансформируется в финальную форму с подвешенными центральными элементами, поддерживаемыми сзади. Материал течет вокруг опор и сваривается в замкнутую форму.
Экструзия металлов также повышает их прочность.
Характеристики экструзии
- Создает сложные сечения, единообразные на всей длине экструдата
- Качество зависит от: дизайна матрицы, коэффициента экструзии, температуры заготовки, смазки, скорости экструзии. См. гайд «How to design parts for direct metal extrusion» — 5 ключевых переменных и DFM-советы.
- Как и другие методы формовки, горячая или холодная, обычно при повышенных температурах для снижения силы экструзии и повышения пластичности
- Низкая стоимость за счет малых потерь материала и высокой производительности
- Хрупкий материал деформируется без разрывов — только сжатие и сдвиг в заготовке
- Детали с отличной поверхностью — минимизация пост-обработки
- Металлургическая экструзия дает выгодную вытяжную зернистую структуру вдоль направления материала
- Минимальная толщина стенки ~1 мм (алюминий) – ~3 мм (сталь)
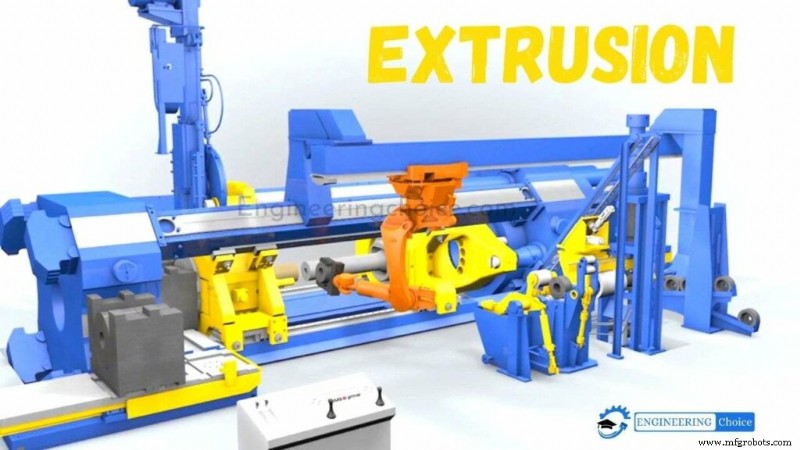
Виды процесса экструзии
Металлургическая экструзия подразделяется по направлению потока, среде усилия, температуре:
- Прямая экструзия (Direct Extrusion)
- Обратная экструзия (Indirect Extrusion)
- Гидростатическая экструзия (Hydrostatic Extrusion)
- Боковая или вертикальная экструзия (Lateral/Vertical Extrusion)
- Горячая экструзия (Hot extrusion)
- Холодная экструзия (Cold Extrusion)
- Ударная экструзия (Impact Extrusion)
1. Прямая экструзия (Direct Extrusion)
Наиболее распространенная. Нагретую заготовку (для горячей) загружают в контейнер пресса, сзади — приводной блок. Механический/гидравлический пресс выдавливает материал через матрицу. Пока горячая — растягивают для выпрямления.
При высоких температурах трение сталей снижают расплавленным стеклом как смазку, при низких — маслами с графитом. Приводной блок защищает конец прессового штока в горячей экструзии.
Когда шток достигает конца хода, малый остаток заготовки («задниковый остаток») не может пройти через матрицу.
Преимущества прямой экструзии
- Не требуется модификация заготовки
- Для горячей и холодной экструзии
- Простая оснастка по сравнению с другими процессами
Недостатки прямой экструзии
- Высокое усилие из-за трения
- Задниковый остаток остается в контейнере
- Усилие на штоке меняется по ходу движения
2. Обратная экструзия (Indirect Extrusion)
Матрица на конце гидравлического штока движется к заготовке внутри контейнера, выдавливая материал. Меньше энергии — статичный контейнер дает меньше трения. Но поддержка экструдата при выходе из матрицы сложна.
Преимущества обратной экструзии
- Меньше трение и мощность
- Для горячей и холодной
- Простая оснастка
Недостатки обратной экструзии
- Сложно поддерживать экструдат
- Полоый шток ограничивает нагрузку
3. Гидростатическая экструзия
Камера меньше заготовки, заполнена гидравлической жидкостью, передающей силу от штока к заготовке. Трехосевые силы от жидкости, давление улучшает формообразуемость. Герметичность жидкости критична на ранних стадиях.
Жидкость устраняет трение стенка-заготовка, изолируя их, но спец. оборудование, долгая наладка, низкая производительность ограничивают применение.
Преимущества
- Низкая мощность/усилие — нет трения
- Высокая скорость и коэффициенты деформации
- Нижняя температура заготовки
- Равномерный поток материала за счет сбалансированных сил
- Крупные заготовки и сечения
- Нет остатка заготовки в контейнере
Недостатки
- Заготовку нужно конусировать для угла входа в матрицу
- Только холодная экструзия
- Сложно удержать высокое давление жидкости
4. Боковая экструзия (Lateral Extrusion)
Контейнер вертикален, матрица сбоку. Для низкоплавких материалов.
5. Ударная экструзия (Impact Extrusion)
Часть холодной экструзии, похожа на обратную, для мягких металлов: свинец, алюминий, медь. Шток ударяет в заготовку с высокой скоростью и экстремальной силой — экструдат вытекает назад.
Толщина экструдата = зазор шток-матрица. Экструдат снимают стриппер-пластиной.
Механический пресс, высокая скорость, короткий ход. Из-за экстремальных нагрузок на шток и матрицу инструменталь должен иметь ударную стойкость, устойчивость к усталоте, прочность.
Ударная экструзия делится на три типа по направлению потока:
- Прямая (Forward)
- Обратная (Reverse)
- Комбинированная (Combination)
Прямая: металл течет по силе. Обратная: противоположно.
Преимущества ударной экструзии
- Экономия сырья до 90%
- Сокращение времени механообработки до 75%
- Исключение вторичных операций
- Сокращение сборки из многих деталей
- Улучшение мех. свойств (прочность, обрабатываемость) за счет холодной деформации
- Снижение полной стоимости детали до 50%
- Тонкостенные трубы, закрытые с одного конца — часто обратной ударной экструзией
Недостатки ударной экструзии
- Только симметричные относительно оси формирования детали
- Многие детали требуют доп. процессов: ковка, калибровка, механообработка
Применение экструзии
- Широко для труб и полых профилей.
- Алюминиевая экструзия в строительных конструкциях многих отраслей.
- Рамы, двери, окна в автопроме.
- Массовое производство пластиковых изделий.
Преимущества экструзии
- Высокий коэффициент экструзии (отношение площади заготовки к площади экструдата).
- Легко создает сложные сечения.
- Работает с хрупкими и ковкими материалами.
- Высокие мех. свойства при холодной экструзии.
Недостатки экструзии
- Высокая начальная/наладка стоимость.
- Требуется высокое сжимающее усилие.
Производственный процесс
- Лазерная лучевая обработка: типы, процесс и применение
- Быстрое прототипирование: типы, процессы и преимущества
- Аддитивное производство: типы, процессы и применения
- Строгание: процесс, принцип работы и основные виды
- Лазерная сварка: техники, виды и промышленное применение
- Сварка сопротивлением: виды, процессы и преимущества
- Прессование: процесс, виды и практические применения
- Трение сварка: процесс, преимущества и применение
- Термическое напыление: Типы, применение и преимущества
- Процесс экструзии (прессования): принцип, виды, применение, преимущества и недостатки