



Почему 3D-принтеры печатают медленно — и как ускорить их
Детальная модель на 3D-принтере может занимать 24+ часов. Почему так долго? Что мешает печатать за минуты? Как ускорить?
Разберу подробно — пригодится в будущих проектах.
3D-принтеры строят слой за слоем — физические ограничения на скорость отложения. Филаментные принтеры наносят материал дюйм за дюймом механикой, поэтому заметно медленнее некоторых смольных для крупных печатей: смольные используют свет, некоторые печатают целый слой за раз.
Факторов больше, но есть способы ускорить процесс.
FDM vs смольные принтеры
Другие методы делают деталь за минуты. Послойный метод 3D-принтеров делает их медленнее по физике — и для FDM, и для смольных.
FDM: термопласт греется, экструдируется, откладывается соплом, движимом моторами с точностью.
Смольные: УФ-свет затвердевает фотореактивный полимер. Технологии разные: SLA — один лазер рисует слой (как FDM), DLP и LCD — проектор/подсвечивающий LCD экран засвечивают весь слой сразу.
Детали различий — отдельная тема, но суть для скорости:
FDM двигает тяжелые механические части (моторы, сопла, шестерни) с высокой точностью. Остановка/разгон требует энергии, даже если моторы могут быстрее — вибрации убьют качество. Материал филамента может требовать больше времени на плавление/отложение/застывание.
SLA быстрее FDM: лазер быстрее шаговых моторов. LCD/DLP еще быстрее — целые слои за раз. Разница растет на крупных/детализированных моделях: каждый слой занимает ~одинаковое время.
После печати смолы — ручная чистка остаточной смолы с детали = доп. время/усилия.
Софт тоже влияет: настройки слайсера могут разницать 1 час и 3 часа. Это можно оптимизировать для обычных FDM-принтеров, зная компромиссы.
Как увеличить скорость 3D-принтера
Много можно сделать через софт — основные настройки. Дальше предполагаем FDM (если не указано иначе) — самые популярные.
Скорость печати (Print Speed)
В FDM — скорость (мм/с) движения экструдера при экструзии. Менять во всех слайсерах, главный параметр для сокращения времени. Но механические пределы есть — не разгоняйте бесконечно без потери качества. Ограничение: скорость плавления в экструдере. Дефолт ~50 мм/с, топовые до 750 мм/с и выше. Принтер может печатать с разной скоростью для разных зон модели.
Ключевые моменты:
- Скорость внешних стенок (outer wall speed) — выше = хуже качество поверхности. Только если внешний вид не важен.
- Скорость внутренних стенок и наполнения (inner wall / infill speed) — выше = слабее прочность. Если не критично — разгоняйте.
- Скорость верхних/нижних слоев (top/bottom speed) — компромисс тут рискован, лучше медленнее для надежного замыкания.
- Скорость наполнения поддержок (support infill speed) — поддержкам качество не нужно, выше значения ускорят процесс.
- Скорость крышек/полов поддержок (support interface speed) — эти слои касаются модели, консервативнее.
Скорость перемещения (Travel Speed)
Скорость головы без экструзии. Увеличение экономит много времени, но риск смещения слоев (layer shifting) — убьет печать. Оптимум: инфа производителя + тестовые печати, плавно поднимайте до предела. Ослабленные ремни — главная причина смещений, подтягивайте регулярно.
Скорость ретракции (Retraction Speed)
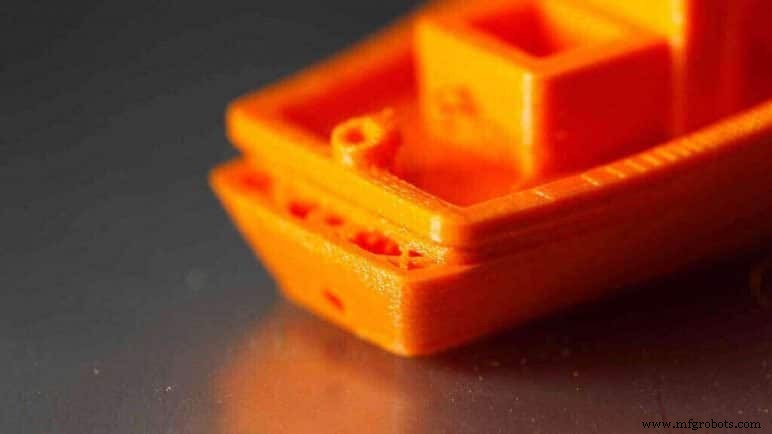
Как быстро принтер оттягивает филамент перед перемещением. Медленно = нити. Слишком быстро = шлифовка филамента (grinding) — повреждение экструдера, потеря материала. Тестовые печати обязательны.
Уменьшение наполнения (Infill)
Infill — внутри внутренних стенок. Разные паттерны = разные механические свойства. Меньше % = быстрее, меньше филамент, слабее деталь.
Диапазон 0% (пусто) до 100% (сплошное). Преимущество выше 30% почти никогда не стоит доп. времени.
Для LCD/DLP infill не влияет на время (печатают целые слои), для FDM/SLA — главные драйверы времени и расхода.
Уменьшение числа оболочек (Shells/Walls)
Shells — слои, образующие контур. Больше = толще стена = прочнее. Если планируете шлифовку — добавьте пару стенок.
Увеличение высоты слоя (Layer Height)
Высота слоя по Y — главный детерминант детализации и вида. И главный драйвер времени. Если финиш не важен или модель крупная — выше слой = быстрее.
Качественная печать = 0,1 мм и ниже. Обратная 1:1 зависимость: половина высоты = удвоение времени.
Минимизация поддержок (Supports)
В FDM каждый слой нужен на чем-то: стол или предыдущий слой. Нависы = поддержки, иначе провал.
Поддержки жрут время, иногда неизбежны, но трюки экономят много: поворот/ориентация модели для печати без поддержок или с минимумом. Правило: поворачивайте, чтобы минимизировать поверхности с нависами >45°.
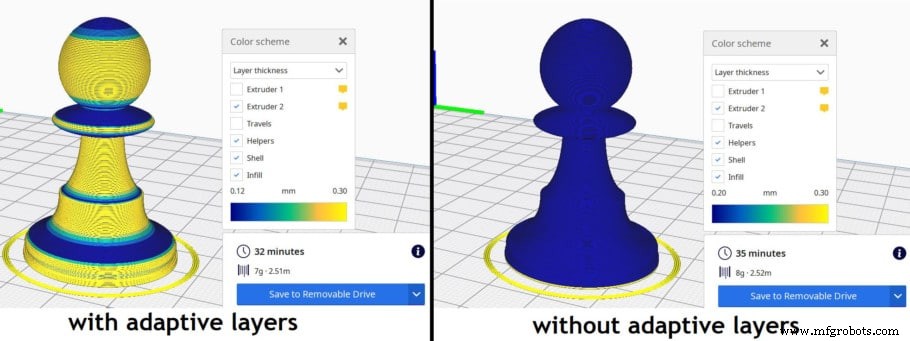
Адаптивные слои (Adaptive Layers)
Позволяют переменную высоту слоя: слайсер сам уменьшает где нужны детали, увеличивает где форма позволяет. Ускоряет без большой потери качества. Ограничения: если детализация нужна везде или печатаете два разных объекта — адаптивные слои могут навредить. Подробнее — в отдельной статье.
Скорость современных 3D-принтеров
Рынок сегодня: большинство ~40–50 мм/с, продвинутые 120–150 мм/с. Уже есть модели выше: некоторые Voron достигли 1000 мм/с (но еще сыро). Рынок эволюционирует быстро — ждем прорывы для быстрей/надежней.
Заключение
Много факторов при расчете времени печати. Не только технология/машина, но и конфиг слайсера. Зависят от формы/объема модели, желаемой эстетики и физических требований.
Темпы развития хоббийных принтеров удивляют — может настанет день, когда настройку не придется знать. Пока ковыряем настройки, сбривая минуты без потери качества. Для многих — самая увлекательная часть профессии!
Рекомендуемое оборудование и материалы
Раздел рекомендаций снимет головную боль при выборе принтера, филамента или апгрейдов. Мы тестировали и отобрали лучшее для любого уровня — гарантированно работает.
3D печать
- Почему термопластики питают 3D-печать: ближе взгляд
- Как глобальные лидеры интегрируют 3D-печать в свои основные операции
- Как настольные 3D-принтеры переформатируют промышленное производство
- Как 3D-печать и софт движут цифровую трансформацию в производстве
- Революция в индийской стоматологии: как 3D-печать трансформирует уход за пациентами
- Почему большинство печатных плат зеленые: распространенные причины
- Почему мы привлекаем серию B для ускорения инноваций в производстве
- Почему инспекции мостовых кранов критичны для безопасности и надежности
- Преимущества ладьянных порожков для гитарной интонации и долговечности
- ЧПУ-подачи прутков (CNC Bar Feeders): ключ к беспрецедентной производственной эффективности