



Как установить термоусадочные вставки для прочных, надёжных резьб в 3D-печатных деталях
Резьбовые соединители, отверстия и болтовые соединения фундаментальны для практически каждой инженерной детали, которую вы производите. Работая с 3D-печатными деталями, качество резьбы напрямую влияет на долговечность сборки. Традиционные пластиковые резьбы — либо напечатанные, либо нарезанные вручную — склонны к соскабливанию и износу, в то время как металлические резьбы обеспечивают прочность и долговечность, необходимые для высокопроизводительных приложений. Металлические резьбовые вставки, обычно латунные с предварительно сформированными внутренними резьбами, дают надёжное решение. Их рогатка наружная поверхность зацепляет окружающий материал, сопротивляясь силам вырыва и кручения. Для термопластиковой 3D-печати термоусадочные вставки — предпочтительный выбор. При установке полимер плавится и перетекает вокруг вставки, создавая локально усиленную связь, драматически улучшающую показатели вырыва и кручения по сравнению с другими типами вставок. Прочитайте нашу новейшую историю успеха клиента о крупной учебной базе армии США. Выберите крепеж, который будет закреплять деталь. Размер вставки зависит от толщины материала вокруг полости; если остаётся менее 2 мм (0,078 дюйма) материала, выбирайте меньшую вставку. Проверьте рекомендуемые поставщиком размеры полости. В этом примере используется вставка M3 со следующими спецификациями: Используйте инструмент эскиза вашей CAD-программы для отметки точного расположения каждого отверстия. С инструментом «Отверстие» сгенерируйте зенкование, соответствующее большому диаметру вставки (A) и рекомендуемой глубине. Продлите отверстие за базу зенкования, если нужна рельефная дырка для зазора винта. Примените дистанционно-дистанционную фаску к нижнему внешнему краю зенкования. Используйте высоту зенкования как первую дистанцию и ">(A‑B)/2" как вторую дистанцию для достижения требуемого малого конусного диаметра (B). Напечатайте деталь после завершения дизайна. Включите паяльник и дайте ему достичь 650–750 °F (343–399 °C). Этот температурный диапазон плавит термопластик без деградации материала. Поместите вставку по центру своей полости. Выравняйте наконечник паяльника с центром вставки и прилагайте лёгкое давление. По мере нагрева вставки пластик плавится и течёт, позволяя вставке осесть в полость. Держите паяльник в контакте до полной посадки вставки и совпадения верха детали с головкой вставки. Для крупных вставок допустите немного большее время нагрева. После посадки всех вставок дайте детали остыть пару минут. Это гарантирует, что полимер полностью застынет вокруг вставки. Используйте это время для корректировки любых вставок, которые не сели правильно. Хотя термоусадочные вставки обеспечивают отличное сопротивление вырыву, размещение их на противоположной грани детали может ещё больше увеличить нагрузку. Когда вставка нагружается, её конус зацепляет конус зенкования, распределяя силы более равномерно. Добавление непрерывного волокнистого усиления вокруг полости усиливает этот эффект, предотвращая деформацию стенок под нагрузкой. Свяжитесь с нами для бесплатного образца детали для оценки прочности и долговечности наших материалов. Следите за нами в Facebook, Twitter, Instagram и LinkedIn для последних обновлений.Резьбовые компоненты в 3D-печати
Кейс армии США
Проектирование для и установка термоусадочных вставок
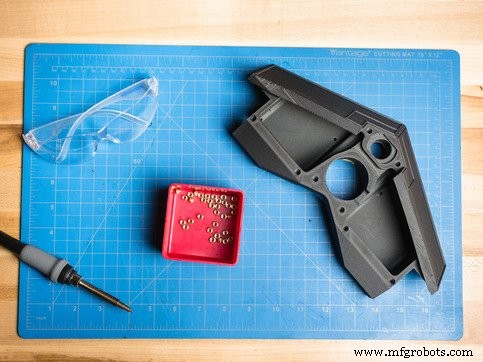
Что вам понадобится
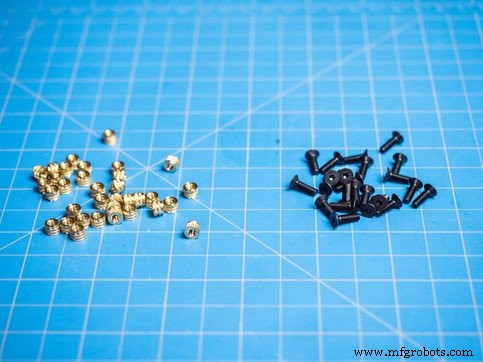
1. Выберите размер болта и соответствующую вставку
2. Нарисуйте начальную точку для ваших отверстий
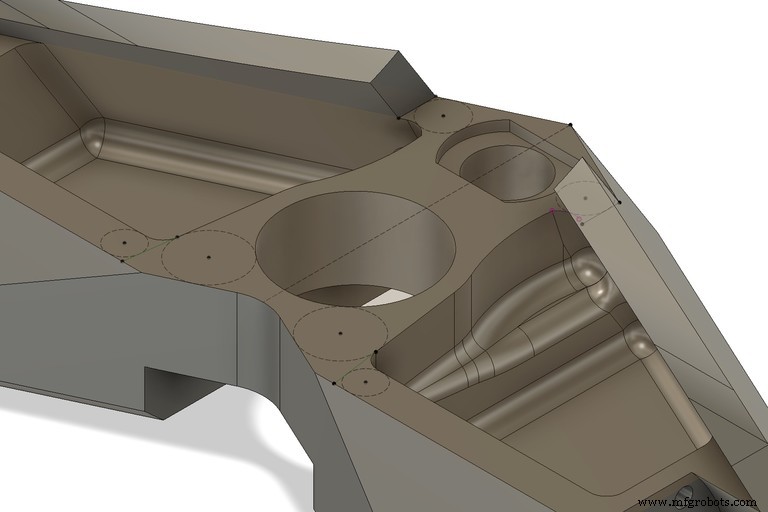
3. Создайте зенкованное отверстие
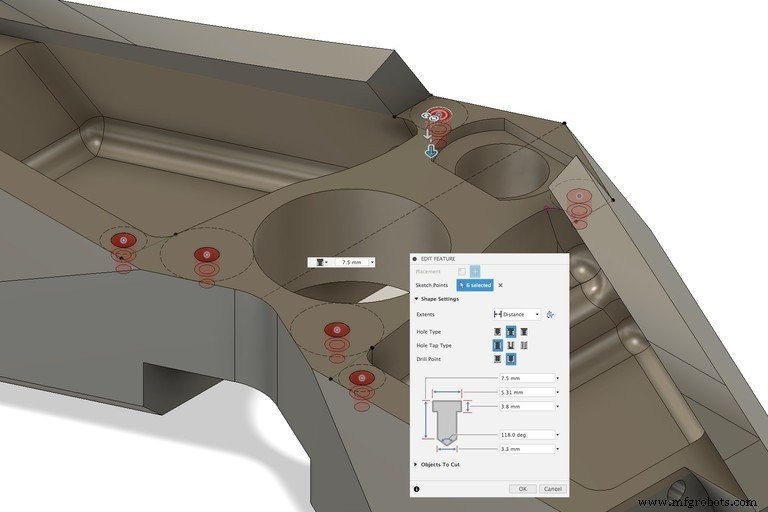
4. Сделайте фаску внутреннего края зенкования
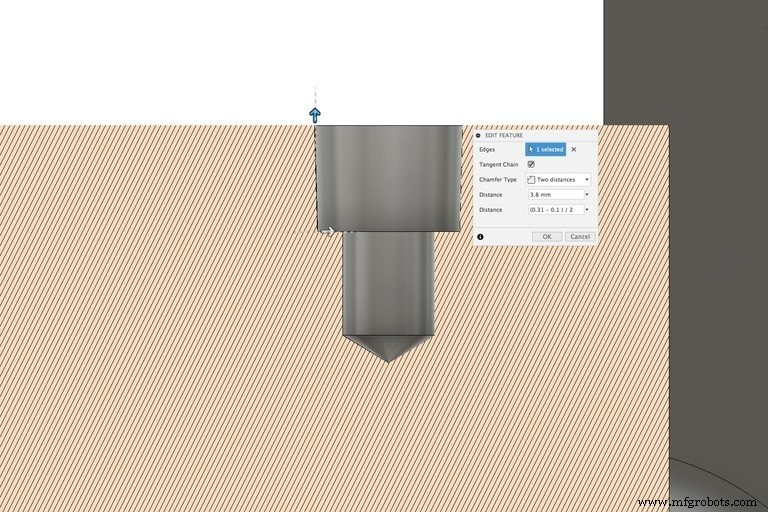
5. Напечатайте вашу деталь
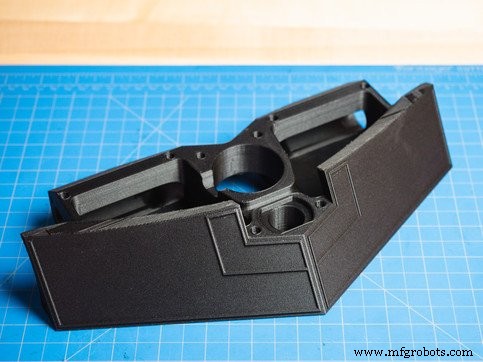
6. Разогрейте паяльник
7. Вдавите каждую вставку в свою полость
8. Дайте детали остыть
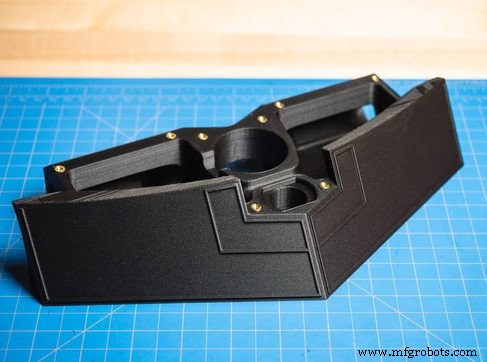
Усиление прочности резьбовых соединений
3D печать
- Термическая обработка титановых сплавов: оптимизация прочности, стабильности и контроля процесса
- Титановые теплообменники: превосходная производительность для энергетики и морских применений
- 5 ключевых преимуществ пластиковых петель для современных применений
- Освоение операторов using в C#: импорт, псевдонимы и статические директивы
- Экспертное руководство Карла Калабрии по установке вставок на 3D-принтер Mark One
- Оптимизация термического управления: продвинутый дизайн ПП с радиаторами
- Инсерт-молдинг vs овермолдинг: выбор правильной техники пластикового формования
- Инсерт-молдинг: повышение эффективности и снижение затрат в мультиматериальном производстве
- Освоение термической обработки: закалка и отпуск инструментальной стали
- Превращение фрезерного станка в токарный: простые шаги для металлообработчиков