



Полное руководство по проектированию для литья под давлением: процесс, материалы, предотвращение дефектов, оптимизация затрат и стратегия производства
Литье под давлением остается основой высокосерийного пластикового производства — от автомобильных зажимов до корпусов медицинских приборов — обеспечивая непревзойденную повторяемость и стоимость единицы продукции. Однако процесс требует предварительной дисциплины: штамповка представляет собой фиксированные инвестиции, которые усиливают каждое проектное решение. Это исчерпывающее руководство охватывает физику, правила проектирования, выбор материалов, предотвращение дефектов, факторы затрат и стратегии масштабирования производства, необходимые для успешного запуска.
Часть 1: Фундаменты и механика процесса
Как работает литье под давлением
Термопластические гранулы плавится, вводится под давлением (обычно 500–1500 бар) в точно механически обработанную полость формы, охлаждается и извлекается в виде твердой детали. Форма — состоящая из полости, сердечника, каналов охлаждения, системы извлечения и системы впуска/засов — является единственным самым критическим элементом. Время цикла варьируется от 15 до 60 секунд в зависимости от толщины стенки и размера детали.
Когда выбирать литье под давлением
- Объем: 500+ единиц (экономия масштаба окупает инструментарий)
- Материал: Термопласты (ABS, PP, PC, PA, POM и др.), некоторые термореактивные пластики/LSR
- Геометрия: Сложные, тонкостенные, многофункциональные детали
- Точность: ±0,25 мм стандарт; ±0,125 мм достижимо при усильях
- Поверхность: Косметика «как из формы» (SPI A-1 – D-3) без вторичных операций
Ключевые компромиссы
| Преимущество | Ограничение |
|---|---|
| Наименьшая стоимость детали при объеме | Высокая начальная стоимость инструментов ($3K–$100K+) |
| Отличная повторяемость | Изменения дизайна требуют новых/модифицированных инструментов |
| Широкий выбор материалов/покрытий | Срок изготовления: 6–10 недель до первых образцов |
| Высокая производительность (многонестовые формы) | Не подходит для малого объема или быстрых итераций |
Часть 2: Проектирование для литья под давлением (DFM) — предотвращение дефектов до их появления
Распространенные дефекты и корневые причины
| Дефект | Причина | Проектное решение |
|---|---|---|
| Искривление (Warping) | Дифференциальное охлаждение/усадка из-за неравномерных стенок | Равномерная толщина стенок; плавные переходы |
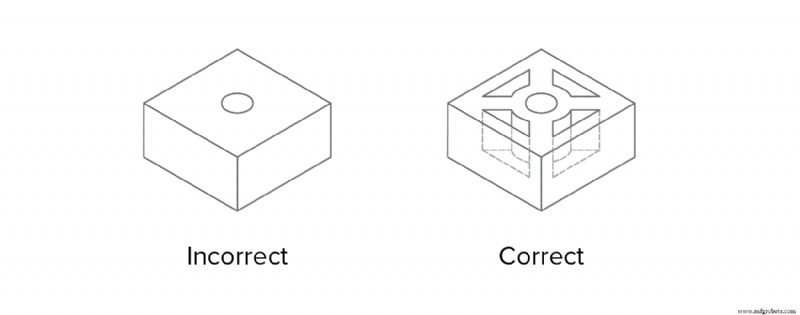
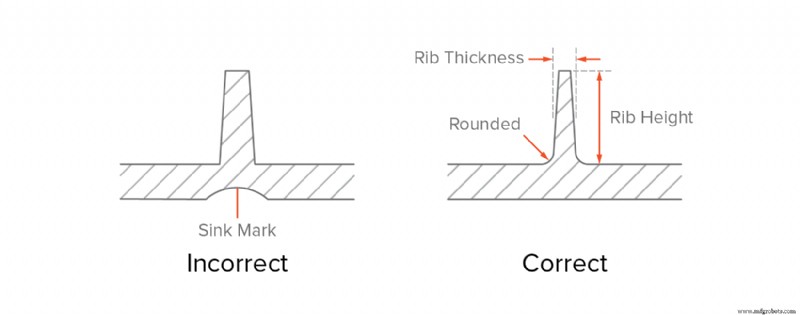
| Увлажнения (Sink Marks) | Толстые участки остывают медленнее; поверхность втягивается внутрь | Выдавливание толстых зон; ограничение толщины ребер 0,5× стенки |
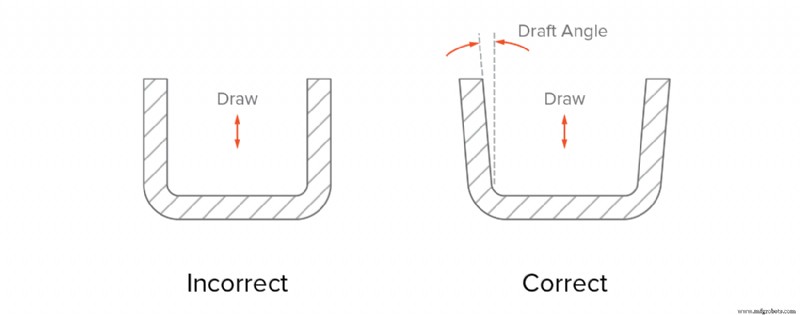
| Надрывы при извлечении (Drag Marks) | Вертикальные стенки царапаются о форму при извлечении | Добавление углов откида (мин. 2°) |
| Линии сварки (Knit Lines) | Потоки расплава встречаются; косметическая/структурная слабость | Размещение засов; избегание резких изменений геометрии |
| Недоливы (Short Shots) | Запертый воздух или недостаточная длина течения | Вентиляция; адекватная толщина стенки; лидеры течения |
Стратегии обработки подрезов (Устранение → Перепроектирование → Боковые действия)
- Устранение через защелки (shutoffs) — Удаление материала под подрезом (лучше для защелок, внутренних отверстий)
- Перенос разъездной линии — Пересечение подреза с разъездом формы
- Снимаемые подрезы (Bumpoffs) — Гибкие элементы (резьбы, защелки), деформирующиеся над формой; требует гибкой смолы (PP, PE, PA), угол завода 30–45°, макс. 5% интерференции по диаметру
- Боковые механизмы / выдвижные сердечники (Side-actions / lifters) — Механические сердечники, отъезжающие перед извлечением; добавляет $1K–$1.5K+ за действие
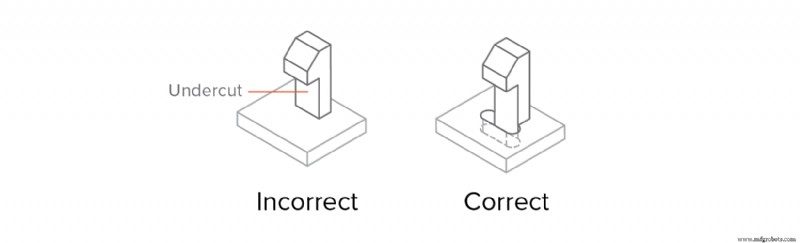
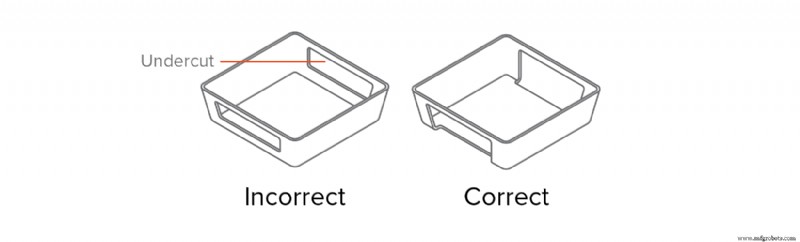
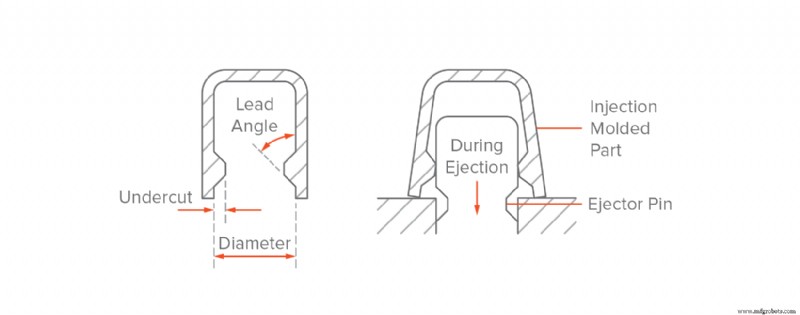
Критические правила проектирования элементов
Боссы (точки монтажа/сборки)
- Наружный диаметр = 2× номинальный диаметр винта/втулки
- Внутренний диаметр = диаметр стержня винта
- Глубина отверстия до базовой стенки (сохраняет равномерную толщину)
- Фаска для вставки; поддержка ребрами или соединение со стенкой
- Никогда не объединять босс напрямую с номинальной стенкой
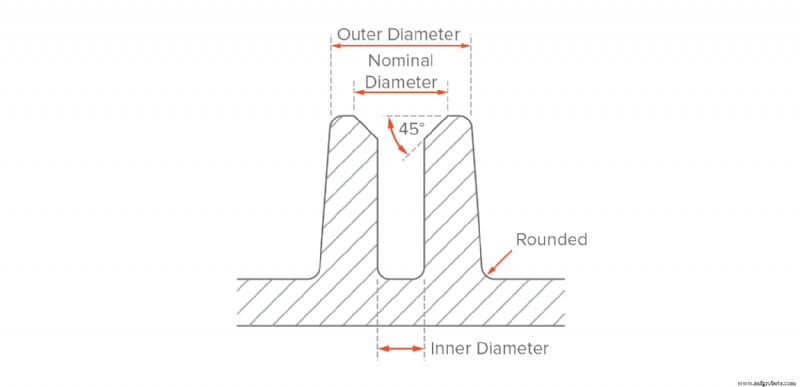
Резьбы
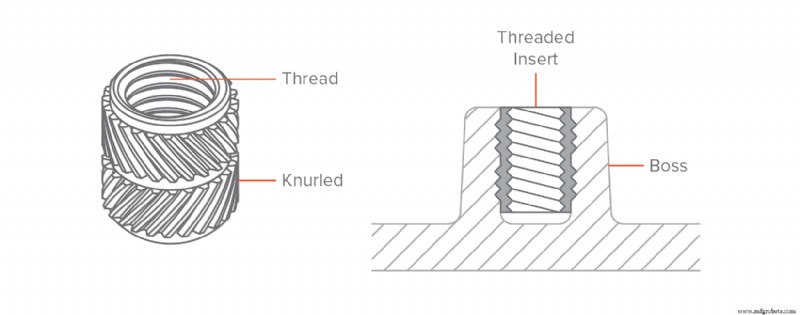
Никогда не лить резьбу напрямую — это подрезы. Используйте металлические втулки (термоустановка/ультразвук/в форме) в боссе, спроектированном по вышеуказанным правилам. Если внешняя резьба неизбежна, разместите её на разъездной линии с шагом >0,8 мм (32 TPI), трапецеидальный/асимметричный профиль.
Ребра (жесткость без массы)
- Толщина: 0,5× номинальная стенка
- Высота: <3× толщина ребра
- Радиус фаски у основания: >0,25× толщина ребра
- Угол откида: 0,25°–0,5° минимум
- Расстояние: ≥4× толщина ребра между ребрами/стенками
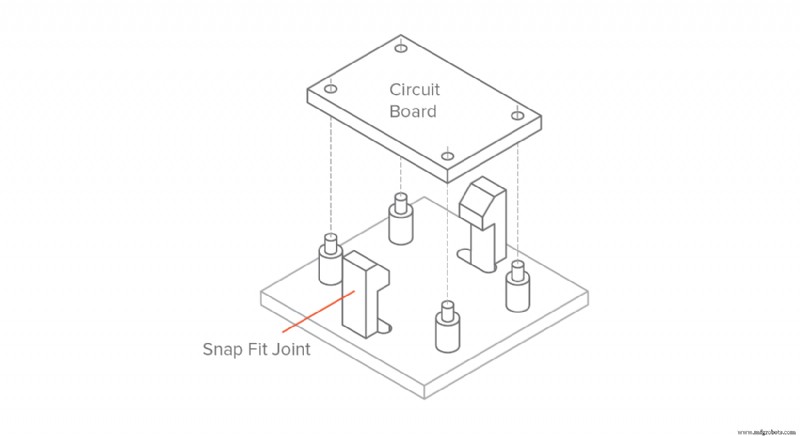
Защелки (сборка без инструментов)
- Консольная конструкция самая распространенная; дефлекция ∝ длина, сила ∝ ширина
- Добавить откид на вертикальные грани; мин. толщина 0,5× стенки
- Проектировать как подрез — планировать bumpoff или боковой механизм
Петлевые шарниры (только PP/PE/PA)
- Толщина: 0,20–0,35 мм (тонче = больше циклов, жестче)
- Плечи номинальной толщины стенки; щедрые фаски
- Длина >150 мм: разделить на несколько шарниров
- Прототипирование через ЧПУ/3D-печать перед изготовлением инструментов
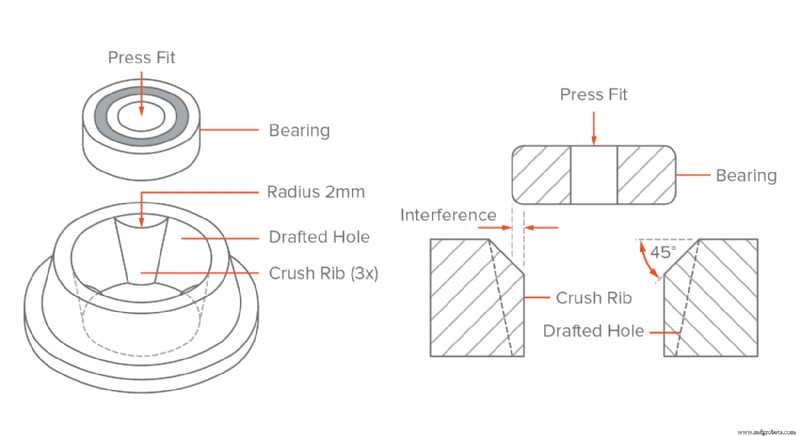
Кривьезные ребра (Crush Ribs) (прессовка для центрировки)
- Рекомендуется 3 ребра; высота/радиус = 2 мм
- Мин. интерференция: 0,25 мм
- Откид не нужен (минимальный контакт с формой)
Текст и логотипы
- Бультированный (поднятый на 0,5 мм) предпочтительнее углубленного — легче обработать форму
- Жирные, округлые шрифты (Century Gothic Bold, Arial, Verdana); ≥20 пт
- Выравнивание перпендикулярно разъездной линии
Часть 3: Универсальные правила проектирования («Обязательные»)
| Правило | Спецификация | Причина |
|---|---|---|
| Равномерная толщина стенки | В рекомендуемом диапазоне для материала; переходы = 3× разница толщин | Предотвращает искривление, усадки, дисбаланс течения |
| Выдавливание толстых участков | Выдавливать; усиление ребрами (макс. 0,5× толщина стенки) | Устраняет усадки/искривление; сохраняет жесткость |
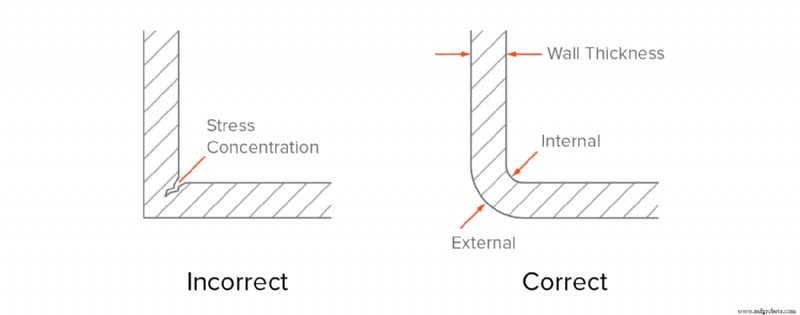
| Плавные переходы | Фаска/скругление при всех изменениях толщины; скругление оснований ребер/боссов | Улучшает течение; снижает концентрацию напряжений |
| Скругление всех краев | Внутренние: 0,5× стенка; Внешние: внутренний + толщина стенки | Поддерживает постоянную толщину; снижает напряжения |
| Откид на всех вертикалях | Мин. 2°; +1° на каждые 25 мм высоты; +1–2° для текстуры | Обеспечивает извлечение; предотвращает надрывы |
Часть 4: Руководство по выбору материалов
| Материал | Ключевые свойства | Типичные применения | На что обратить внимание |
|---|---|---|---|
| PP | Химическая стойкость, пищевые контакты, петлевые шарниры | Контейнеры, автоинтерьер, шарниры | Низкая жесткость, высокая усадка |
| ABS | Ударная вязкость, низкая стоимость, покрасочность | Корпуса, потребительские товары, автотравка | Плохая стойкость к растворителям |
| PE (HDPE/LDPE) | Ударная вязкость, стойкость к погоде, гибкость | Наружные детали, бутылки, игрушки | Низкая жесткость, трудно клеить |
| PS | Наименьшая стоимость, жесткость, пищевые сорта | Одноразовые стаканы, упаковка, корпуса | Хрупкость, плохая химическая стойкость |
| PC | Высшая ударная вязкость, теплостойкость, прозрачность | Линзы, медицинское, электротехника, СИЗ | Чувствительность к надрезам, трещины от напряжений |
| PC/ABS | Баланс ударной вязкости/теплостойкости/технологичности | Корпуса электроники, автоинтерьер | Чувствительность к растворителям |
| PA 6/66 (Нейлон) | Прочность, износостойкость, химическая стойкость | Шестерни, подшипники, силовые детали | Гигроскопичность; размерные изменения |
| POM (Ацеталь) | Жесткость, низкое трение, усталостная прочность | Шестерни, пружины, точные детали | Склонность к искривлению; риск формальдегида |
| PEEK | Экстремальная тепло/химическая стойкость, замена металлов | Авиакосмос, медицинские импланты, нефть и газ | Очень высокая стоимость; сложность обработки |
| LSR (Кремний) | Тепло/химическая стойкость, биосовместимость, гибкость | Медицина, уплотнения, детские изделия | Термореактивный — нет регенерата; контроль заусенцев |
Наполнители: Стекловолокно (10–30%) ↑ жесткость/прочность/HDT; красители (2–3%); огнеупоры; PTFE для скольжения.
Поверхностные покрытия (стандарты SPI)
| Класс | Процесс | Ra (мкм) | Применение |
|---|---|---|---|
| A-1 (Зеркальный) | Алмазная полировка | <0,10 | Линзы, высокоглянцевые косметические детали |
| B-1 – B-3 (Полуматовый) | Тонкая наждачная бумага | 0,10–0,50 | Хороший вид, без высокого глянца |
| C-1 – C-3 (Матовый) | Тонкий абразивный порошок | 0,50–1,50 | Низкие косметические требования; без следов обработки |
| D-1 – D-3 (Текстура) | Камень + пескоструй | 1,50–3,50+ | Противоскользящие поверхности, маскировка дефектов |
| Как из станка | По усмотрению наладчика | — | Некосметические, скрытые детали |
Примечание: Глянцевая форма ≠ глянцевая деталь — смола, условия литья и геометрия доминируют в итоговом виде. Более тонкие покрытия требуют более твердой стали для инструментов → более высокая стоимость инструментов.
Часть 5: Снижение затрат — 8 проверенных рычагов
| № | Стратегия | Влияние | Когда применять |
|---|---|---|---|
| 1 | Использовать прямую разъездную линию (straight-pull) | Избегает 15–30% надбавки к инструментам ($1K–$1.5K+/действие) | Всегда — сначала перепроектировать |
| 2 | Устранить подрезы перепроектированием | Полностью убирает боковые механизмы | Ранняя фаза DFM |
| 3 | Уменьшить размер детали | Более быстрый цикл, меньше материала, меньше форма | Концептуальная фаза |
| 4 | Многонестовые / семейные формы | 6–8 малых деталей/гнездо → 80% сокращение цикла | Объем >5K/год |
| 5 | Избегать микропризнаков / мелкого текста | Исключает ЭРО/вторичные операции | Заморозка дизайна |
| 6 | Указывать более низкое качество поверхности формы | Ручная полировка A-1 стоит в 3–5 раз дороже D-3 | Некосметические детали |
| 7 | Минимизировать толщину стенки | 3→2 мм = 50–75% сокращение цикла | После структурной валидации |
| 8 | Вторичные операции для малого объема | Сверление/нарезка резьбы после литья vs боковой механизм | <1 000 единиц |
Продвинутая тактика: Зеркальные симметричные половины в одной форме (общий сердечник/полость) → 50% стоимость инструментов для сборок.
Часть 6: Дорожная карта производства — от прототипа к полному масштабу
Шаг 1: Быстрое прототипирование (до резки стали)
| Метод | Плюсы | Минусы | Лучше для |
|---|---|---|---|
| 3D-печать (SLS/SLA/MJF) | Быстро, дешево, сложная геометрия | На 30–50% слабее; ограниченные материалы | Валидация формы/подгонки |
| ЧПУ обработка (пластик) | Свойства производственных материалов; высокая точность | Выше стоимость; дольше срок; правила дизайна отличаются | Функциональное тестирование |
| Малосерийное литье (3D-печатная/алюминиевая форма) | Реальный процесс, реальный материал, реальная геометрия | Высокая стоимость прототипа; ограниченная доступность | Валидация процесса |
Шаг 2: Пробный тираж (500–10 000 единиц)
- Форма: ЧПУ алюминий ($3K–$5K); 5K–10K циклов
- Стоимость единицы: $1–$5 в зависимости от геометрии/материала
- Срок: 6–8 недель
- Детали соответствуют серийным — те же свойства, что и от стальной инструментальной оснастки
Шаг 3: Полносерийное производство (10 000–1 000 000+ единиц)
- Форма: Инструментальная сталь (H13, S7, P20); миллионы циклов
- Особенности: Горячие впуска, конформное охлаждение, автоматическое извлечение
- Стоимость единицы: $0,05–$1,00
- Срок: 4–6 месяцев (зависит от сложности)
Часть 7: Ресурсы и следующие шаги
- База данных свойств материалов с рекомендациями по литью
- Анализ течения в форме: когда и как применять
- ГПС для литых под давлением деталей
- Чек-лист аудита поставщика форм
Готовы перейти от дизайна к производству? Наши инженеры-технологи предоставляют бесплатные DFM-ревью и консультации по инструментальной стратегии. Отправьте вашу CAD-модель для оценки реализуемости и стоимости за 24 часа.
Смола
- Легкая конструкция силового агрегата повышает производительность EV
- Craftech Industries получает сертификат ISO 9001:2015, повышая стандарты качества
- Plyable объединяется с Corebon и Synthesites для ускорения ИИ-интеграции композитного инструментария
- Препреги с гибким циклом отверждения революционизируют морское и ветроэнергетическое применение
- Sky Advanced Materials получает типовое одобрение DNV-GL для углеродоволокнистых тканей
- Топ-5 пластиковых втулок для металлических поверхностей: фенолпласты, нейлон, ПТФЭ, ацетал, УВМВПЭ
- Foster получает эксклюзивные права на дистрибуцию Orevac 18300M от SKFP в Северной Америке
- 10 проверенных технологий сварки пластиков, превосходящих клей
- Экспертное руководство: 10 лучших пластиковых смол для точного литья под давлением
- Mar-Ball и Lattice Composites объединяются для расширения портфеля эпоксидных технологий