



Влияние охлаждающих жидкостей на удаление материала и формирование подповерхностных дефектов при наноразрезании монокристаллической меди
Аннотация
Влияние жидких сред на удаление материала и эволюцию подповерхностных дефектов в процессе наноразрезания монокристаллической меди исследуется методом молекулярной динамики (МД). В работе анализируется механизм удаления стружки и формирования обрабатываемой поверхности через атомную миграцию и эволюцию дислекций в заготовке при наноразрезании с использованием водных сред. Распределение температуры и кристаллографическое преобразование подповерхностных дефектов изучаются методами центрально-симметричного параметра (CSP) и анализа общих соседей (CNA). Результаты показывают, что материал заготовки удаляется действием выдавливания и сдвига режущим инструментом. Смазка водной средой снижает режущую силу и высоту стружки. Особенно, охлаждающее действие жидкой среды приводит к формированию типичного дефекта «подобного граневой границе» в подповерхностном слое заготовки. Температура заготовки заметно снижается при наноразрезании с использованием жидкой среды.
Обзор литературы
Алмазное резание широко считается эффективной техникой для создания наноструктурированных поверхностей с субмикронной точностью размеров и нанометровой чистотой поверхности [1]. Механизм удаления материала и формирования обрабатываемой поверхности в наномасштабе критичен для повышения точности обработки в нанометровом резании. В ранних исследованиях ученые фокусировались на деформации материала [2–4], эволюции поверхностных дефектов [5–7], остаточных напряжениях [8, 9] и кристаллических фазовых переходах [10, 11] при наноразрезании в вакуумной среде. Однако при реальном нанометровом резании металлов роль охлаждающей и смазывающей жидкости крайне важна для улучшения характеристик обработки [12]. Поэтому необходимо изучить влияние жидких сред на механизм удаления материала и эволюцию подповерхностных дефектов при наноразрезании.
В последние годы механизм наноразрезания широко исследуется методом МД моделирования, который доказал свою эффективность для изучения нанометрового резания. Например, влияние восстановления и бокового течения на генерацию поверхности и фазовый переход при наноразрезании изучал Fang [13]. Установлено, что подавление бокового течения — эффективный способ улучшения шероховатости генерируемой поверхности при наноразрезании. Urbassek [14] применил МД для изучения царапания нанокристаллических металлов и обнаружил, что ориентация зерен доминирующе влияет на форму нагромадений и сильно влияет на коэффициент трения. Sharma [15] исследовал влияние шести различных кристаллографических ориентаций на механизм деформации материала, подповерхностные дефекты, режущие силы, удельную энергию резания, эффект плугания и шероховатость поверхности в наномасштабном резании. Luo [16] продемонстрировал передачу формы с использованием наномасштабных многощипковых алмазных инструментов в алмазном точении для масштабируемого производства наноструктур.
Формирование подповерхностных дефектов и шероховатость поверхности нанокомпонентов можно сдерживать разумным выбором параметров резания, таких как направление, глубина, скорость и геометрия инструмента. Однако это не позволяет успешно подавить формирование поверхностных дефектов и улучшить качество поверхности с генерирующего механизма. Кроме того, эти исследования фокусировались на наноразрезании в вакууме. На самом деле при нанометровом резании между инструментом и заготовкой существуют атмосфера и охлаждающая жидкость, которые могут влиять на механизм наноразрезания и качество поверхности наноструктуры.
Основываясь на вышеизложенном, многие ученые провели исследования нанообработки с использованием жидких сред. Например, Mylvaganam [17] изучил влияние O₂ на наноиндентацию алмазного кубического кремния МД моделированием и обнаружил, что молекулы O₂ диссоциируют в атомы кислорода и формируют химические связи с атомами кремния. Rentsch [18] выяснил, что охлаждающая жидкость сильно влияет на распределение напряжений и температуры и указал, что она может снизить износ инструмента. Liu [19] изучил влияние атмосферных молекул на качество поверхности и износ инструмента при наноразрезании. Результаты показали, что режущая сила уменьшается и износ инструмента снижается благодаря смазке атмосферными молекулами. Singh [20] исследовал влияние наночастиц охлаждающей жидкости на процесс удаления металла. Wang [21] обсудил эффект водных молекул на трибологическое поведение и измерения свойств в процессах наноиндентации и обнаружил, что участие водных молекул увеличивает начальную силу индентации и уменьшает максимальную силу. Chavoshi [22] изучил высокотемпературное наноцарапание монокристаллического кремния при сниженном содержании кислорода и не обнаружил следов высокодавленных фаз кремния в моделировании.
Из доступной литературы предыдущие исследования наноразрезания с жидкими средами основаны на моделях с небольшим числом молекул или наночастиц, расположенных в зоне контакта инструмент-стружка. Однако жидкость не добавлялась в другие области, и смазка анализировалась ограниченно. Из-за недостатка жидкой среды в моделях охлаждающее действие не влияло на процесс наноразрезания, тогда как охлаждение так же важно, как и смазка, для точности обработки и качества поверхности.
Поэтому в этой работе режущий инструмент и заготовка полностью окружаются охлаждающей жидкостью, которая существует не только в зоне инструмент-стружка, но и на поверхности заготовки, обрабатываемой поверхности и задней зоне инструмента. Таким образом, можно исследовать адекватную смазку жидкой средой между инструментом и заготовкой. Кроме того, жидкая среда задается постоянной температурой в процессе наноразрезания, что позволяет хорошо изучить охлаждающее действие. Водно-основные охлаждающие жидкости широко используются в ультраточной обработке, содержа не только воду, но и растворимые базовые масла, касторовое масло, триэтаноламин, борную кислоту, ПАВ, полиэтиленгликоль и фосфат натрия. Тем не менее, основным компонентом является вода, массовая доля которой достигает ~70%. Из-за трудностей построения МД моделей всех веществ и неизвестных параметров потенциалов, изучение наноразрезания с водно-основной жидкостью не может быть проведено методами МД. Поэтому в качестве основного компонента используется водная среда для замены водно-основной жидкости при моделировании. На основе установленной МД модели процесс наноразрезания выполняется для изучения влияния водной среды на механизм удаления материала и формирования подповерхностных дефектов. Эволюция подповерхностных дефектов, изменение режущей силы, распределение температуры заготовки и кристаллографическое преобразование подповерхностных дефектов исследуются методами CSP, CNA и алгоритма извлечения дислекций (DXA).
Методы
Модель моделирования
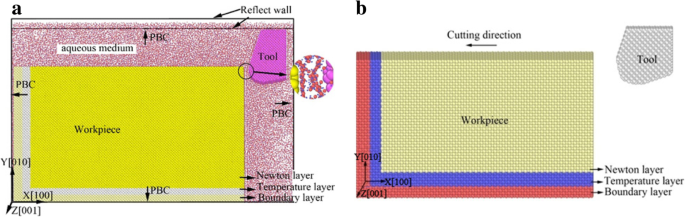
Для изучения влияния жидких сред на удаление материала и эволюцию подповерхностных дефектов при наноразрезании установлены МД модели с водной средой и без нее, как показано на Рис. 1. В моделях водные молекулы построены по модели TIP4P [23–25]. Сила ЧАРММ и потенциал Леннард-Джонса (L-J) используются для точного расчета движения водных молекул. Это позволяет комплексно анализировать невалентную потенциальную энергию, потенциал растяжения связи, потенциал энергии изгиба угла связи и молекулярную вибрацию, делая моделирование водных молекул более точным. Материал заготовки — монокристаллическая медь, режущий инструмент — алмаз. Модель содержит 62835 водных молекул, 368208 атомов Cu и 2452 атома C. Заготовка разделена на три части: ньютоновский слой, температурный слой и граничный слой. Для уменьшения размерного эффекта применяются периодические граничные условия (PBC) в направлениях [001] и [010]. Для сохранения давления и плотности водной среды используются отражающие стенки по бокам направления [001]. В реальной обработке охлаждающая жидкость уносит большую часть тепла резания, поэтому водная среда устанавливается постоянной температурой 300 К. МД модель с вакуумной средой показана на Рис. 1b, где начальные условия аналогичны модели с жидкостью. Различия касаются только настроек водной среды. Подробные параметры резания приведены в Таблице 1.
Потенциалы межатомного взаимодействия
В МД моделировании потенциальная функция решает роль в результатах. Материальные свойства фундаментально контролируются взаимодействием между атомами. В этом исследовании модель разделена на три части: заготовка, режущий инструмент, водная среда, и содержит четыре типа атомов: Cu, C, H, O. Взаимодействия между различными атомами рассчитываются потенциалами Морзе, встроенного атомного метода (EAM), Леннард-Джонса (L-J) и Терсоффа. Подробное описание выбранных потенциалов между разными атомами приведено в Таблице 2.
Потенциал Морзе
Взаимодействие между атомами Cu в заготовке и атомами C в режущем инструменте рассчитывается потенциалом Морзе (Ур. 1) [26].
$$ u(r_{ij}) = D[\exp(-2\alpha(r_{ij}-r_0)) - 2\exp(-\alpha(r_{ij}-r_0))] $$ (1)
где r₀, α, D — соответственно межатомное расстояние, модуль упругости и энергия связи. Значения приведены в Таблице 3.
Потенциал EAM
Межатомная функция среди атомов Cu в заготовке описывается потенциалом EAM (Ур. 2, 3) [27, 28].
$$ E = \sum_i^N [F(\rho_i) + \sum_{j>i}^N u(r_{ij})] $$ (2)
$$ \rho_i = \sum_j f(r_{ij}) $$ (3)
Потенциал Леннард-Джонса
Потенциал L-J — двойной потенциал, включающий дальнодействующее кулоновское и короткодействующее ван-дер-ваальсовое взаимодействие. Часто используется для моделирования жидких материалов. В работе L-J потенциал применяется для расчета взаимодействия между водными молекулами и другими атомами (Ур. 4) [29].
$$ U_{L-J}(r) = 4\varepsilon[(\sigma/r)^{12} - (\sigma/r)^6] $$ (4)
где σ — равновесное расстояние при нулевой потенциальной энергии, ε — глубина ямы потенциала. Для разных материалов σ и ε рассчитываются по уравнениям (5), (6) [29].
$$ \sigma_{\alpha\beta} = (\sigma_{\alpha\alpha} + \sigma_{\beta\beta})/2 $$ (5)
$$ \varepsilon_{\alpha\beta} = \sqrt{\varepsilon_{\alpha\alpha}\cdot\varepsilon_{\beta\beta}} $$ (6)
Параметры L-J потенциала, используемые в работе, приведены в Таблице 4.
Потенциал Терсоффа
Взаимодействие между атомами углерода в алмазном инструменте рассчитывается потенциалом Терсоффа (Ур. 7, 8) [30].
$$ E = \frac{1}{2}\sum_{i\ne j} V_{ij} $$ (7)
$$ V_{ij} = f_c(r_{ij})[V_R'(r_{ij}) + b_{ij}V_A(r_{ij})] $$ (8)
где f_c(r_{ij}) — функция усечения между атомами, V_A(r_{ij}) — двойной потенциал притяжения, V_R(r_{ij}) — двойной потенциал отталкивания, r_{ij} — межатомное расстояние.
Методы анализа дефектов
При наноразрезании монокристаллической меди деформация и дислекции нуклеируются в подповерхностном слое. Вводится центрально-симметричный параметр (CSP) для анализа нуклеации дислекций и эволюции дефектов. Для ФЦК материалов значение CSP вычисляется по уравнению (9) [31].
$$ CSP = \sum_{i=1}^6 |R_i + R_{i+6}|^2 $$ (9)
где R_i — соседние атомы на одинаковом расстоянии, R_{i+6} — соседние атомы в противоположном направлении. Значения CSP для ФЦК кристалла, частичной дислекции, стэкинг-фолтов и поверхностных атомов составляют 0, 2.1, 8.3 и 24.9 соответственно [32]. Диапазоны значений CSP для типичных кристаллических структур и атомной окраски приведены в Таблице 5.
Метод CSP идентифицирует атомную конфигурацию, но не распознает локальное кристаллическое состояние. Поэтому вводится анализ общих соседей (CNA) для определения локальной кристаллической структуры заготовки. В оригинальном методе CNA, предложенном Honeycutt [33], различные структуры представлены диаграммами. Сейчас он улучшен для быстрой идентификации пяти структур в ПО OVITO [34, 35]: ФЦК, ГУП (HCP), ОЦК (BCC), икосаэдрическая (ICO) и неизвестная. В работе также используется алгоритм извлечения дислекций (DXA) [36] для анализа эволюции дислекционных дефектов. Методом DXA различные кристаллические структуры помечаются разными цветами, а дислекции — цветными линиями.
Результаты и обсуждение
Эволюция подповерхностных дефектов при наноразрезании с водной средой
Поперечный срез режущей системы показан на Рис. 2, содержащий инструмент, заготовку и водную среду. Для четкого восприятия пластической деформации заготовки используется метод CSP. Снимки окрашены по значению CSP частично (Рис. 2), где Рис. 2a — при расстоянии резания 5 нм, Рис. 2b — 15 нм. Видно, что на поверхности монокристаллической меди формируется компактная водная пленка («мономолекулярная пленка воды» на Рис. 2a). Пленка покрывает поверхности инструмента и заготовки, кислородные атомы занимают центры решетки меди. Регулярное упорядочивание водных молекул — результат совместного действия дальнодействующих кулоновских и ван-дер-ваальсовых сил между водой и медью.
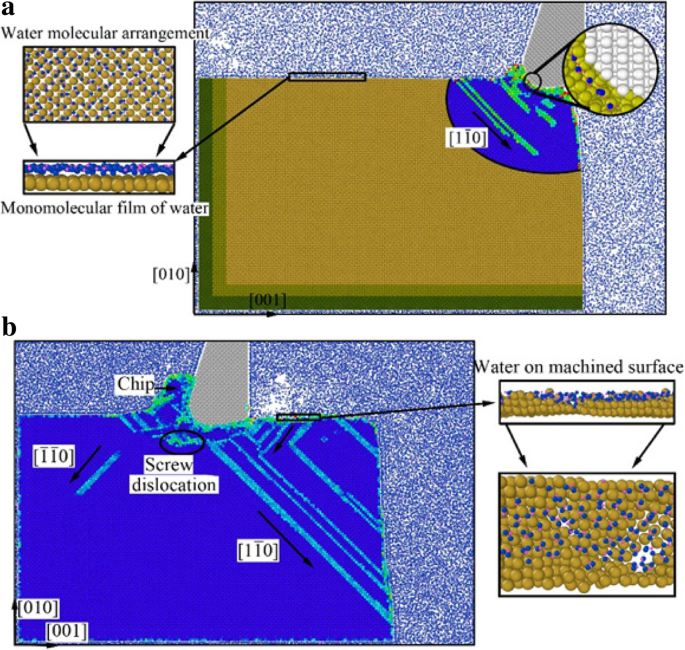
В процессе наноразрезания скользняковая деформация возникает от раннего сжимающего сдвига режущего инструмента и накапливается в кристаллической решетке как энергия деформации. Когда накопление достигает определенного уровня, энергия освобождается, решетка перестраивается, нуклеируя и распространяя дислекции вдоль направления [1-10] (Рис. 2a). На Рис. 2a видно, что мономолекулярная водная пленка формируется на поверхности заготовки. Кроме того, водные молекулы проникают в подповерхностный слой в зоне инструмент-стружка (вставка справа вверху на Рис. 2a). Благодаря смазке водными молекулами между инструментом и заготовкой сжимающее сдвиговое действие инструмента ослабевает. Накопление энергии деформации уменьшается, дислекции распространяются недостаточно. Кроме того, водная среда уносит много тепла резания, энергия расширения нуклеированных дислекций недостаточна. Поэтому распространение дислекций недостаточно, линия дислекций в подповерхности заготовки невыраженна (Рис. 2a).
По мере движения инструмента вперед заготовка испытывает выдавливание и трение от тыловой грани инструмента. Под действием выдавливания и трения в подповерхности заготовки нуклеируется и распространяется множество дислекций. Часть движется вверх по передней грани и удаляется как стружка (Рис. 2b). Другая часть движется вниз по передней грани и после трения тыловой грани формируется в шершавую обрабатываемую поверхность (Рис. 2b, «водное упорядочение на обрабатываемой поверхности»). Остальные дислекции движутся внутрь по скользным плоскостям [−1-10] и [1-10] и исчезают внутри заготовки, образуя винтовую дислекцию (Рис. 2b). Из-за постепенного увеличения высоты стружки водные молекулы перед стружкой не могут течь через нее за инструмент в позднем периоде резания. Плотность и давление воды за инструментом быстро падают, тепло резания не уносится своевременно. Поэтому нуклеированные дислекции имеют достаточно энергии для распространения внутри заготовки (Рис. 2b).
Для раскрытия базовой деформации дислекций и локальной кристаллической структуры монокристаллической меди вводятся методы CSP и DXA. Результаты анализа представлены на Рис. 3–6, где Рис. 3 и 4 окрашены по значению CSP, а Рис. 5 и 6 — по результатам DXA.
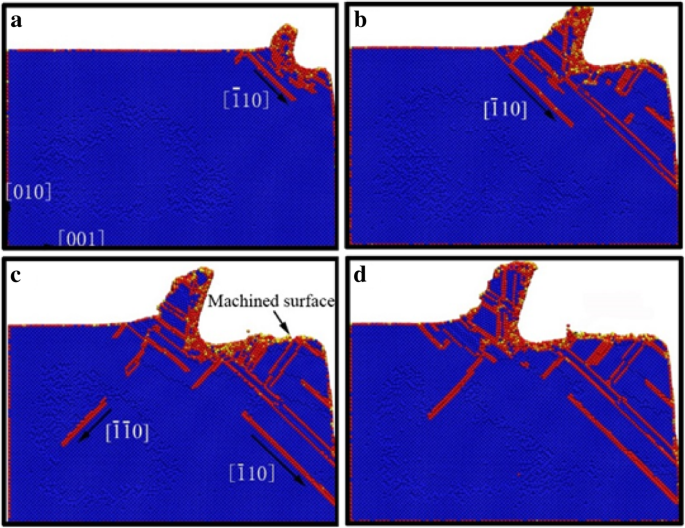
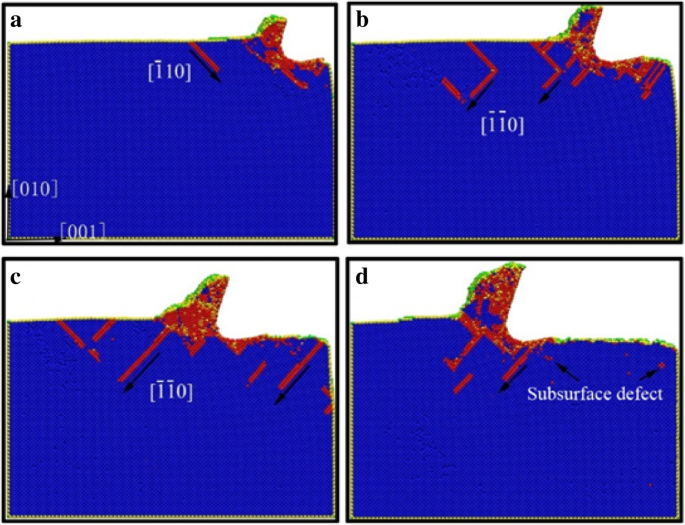
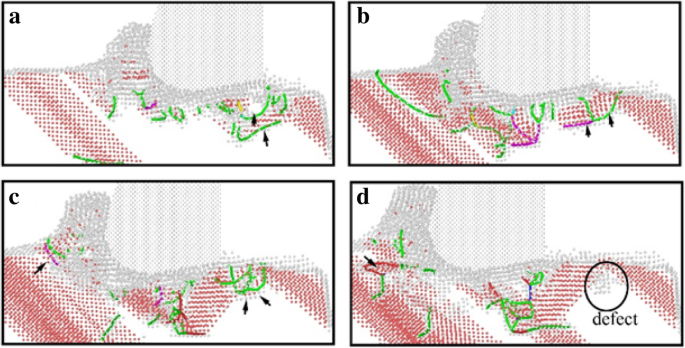
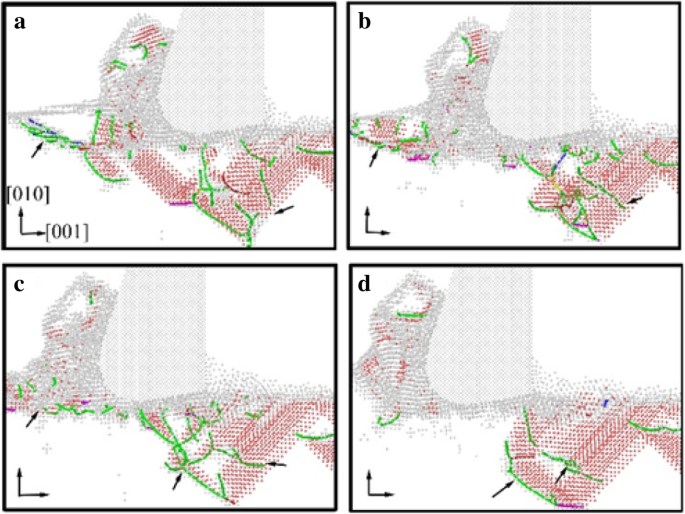
Распределение подповерхностных дефектов заготовки при наноразрезании с водной средой показано на Рис. 3 (вода не отображена для наглядности). Желтые, зеленые, красные и оранжевые области соответствуют поверхностным атомам, атомам поверхностных дефектов, атомам дислекций и атомам подповерхностных дефектов. Распределение и распространение дислекций заготовки без воды показано на Рис. 4. Видно, что нуклеированные дислекции мигрируют вдоль вектора скольжения [−110] при наноразрезании с водой, но распространяются вдоль [−1-10] в вакууме. Сдвиговое действие инструмента заставляет дислекции распространяться против движения инструмента ([−110]), а трение — вдоль движения ([−1-10]). В вакууме действия инструмента — сдвиг передней грани и трение тыловой грани, формирование обрабатываемой поверхности и подповерхностных дефектов инициируется трением тыловой грани. Поэтому дислекции распространяются вдоль [−1-10]. Благодаря смазке водными молекулами трение уменьшается, сдвиговое действие играет важную роль в формировании обрабатываемой поверхности и подповерхностных дефектов. Поэтому дислекции преимущественно распространяются вдоль [−110] при наноразрезании с водой.
Из Рис. 3 и 4 видно, что масштаб подповерхностных дефектов в воде больше, чем в вакууме. Дислекции распространяются по всей обрабатываемой зоне и глубоко внутри заготовки. Тепло резания уносится водой, энергия дефектных атомов снижается. Поэтому подповерхностные дефекты не имеют достаточно энергии для аннигиляции. Следовательно, остаточные дислекционные дефекты увеличиваются. Глубина подповерхностного дефектного слоя относительно выше при наноразрезании с водой. Из-за взаимодействий между водными молекулами, атомами углерода и меди, выдавливающее трение между инструментом и заготовкой ослабевает, а атомный беспорядок обрабатываемой поверхности усиливается при ее формировании. Кроме того, остаточные дефекты в подповерхности усугубляются и остаточные напряжения повышаются.
Для лучшего раскрытия влияния воды на эволюцию дислекционных дефектов используется метод DXA (Рис. 5, 6 — ранняя и поздняя стадии). Устойчивый кристаллический дефект найден в нескольких атомных слоях под обрабатываемой поверхностью на ранней стадии, расположенный между двумя стэкинг-фолтами (Рис. 5d). Существование кристаллических дефектов влияет на качество обрабатываемой поверхности и может привести к микротрещинам. Изучается процесс формирования дефекта. На Рис. 5a видно, что в начальный момент формирования дефекта под действием трения тыловой грани нуклеируется множество дислекций Шокли. Они эволюционируют в V-образную петлю дислекций по мере движения инструмента (Рис. 5b). Затем V-образная петля постепенно превращается в последовательные дислекции Шокли. Наконец, частичные дислекции трансформируются в остаточный дефект в подповерхности. Из-за уноса тепла водой дефектные атомы имеют слишком мало энергии для аннигиляции и превращаются в иммобильный дефект под обрабатываемой поверхностью. Шероховатость поверхности увеличивается, остаточные напряжения усугубляются, может возникнуть микротрещина.
Влияние воды на сдвиговое действие инструмента при удалении стружки изучается методом DXA (Рис. 6). На Рис. 6a перед инструментом нуклеируется множество дислекций Шокли, образующих сдвиговую плоскость. В последующем процессе последовательные стэкинг-фолты и частичные дислекции нуклеируются и распространяются на сдвиговой плоскости. Под действием нуклеации и движения дислекций перед инструментом стружка постепенно удаляется вдоль сдвиговой плоскости (Рис. 6c). Одновременно выдавливающее трение передней грани ослабевает из-за смазки воды. Нуклеация и распространение дислекций недостаточно, остаточный подповерхностный дефект невыражен (Рис. 6a–d). Соответственно, сдвиговое действие инструмента на заготовку становится более значимым. Поэтому стружка легче удаляется при участии воды, и главная режущая сила снижается (обсуждается ниже).
Влияние водной среды на изменение режущей силы и тепла резания
В процессе резания удаление материала осуществляется выдавливающим и сдвиговым действием инструмента. Из-за прочности, жесткости и вязкости металла передняя грань инструмента испытывает реактивную силу от сопротивления деформации заготовки, а тыловая грань — силу трения обрабатываемой поверхности. Эти силы составляют режущую силу. Одновременно работа сдвиговой деформации стружки и трение инструмента-заготовки преобразуются в тепло резания, повышающее температуру заготовки. Накопление и освобождение энергии деформации, нуклеация и расширение дислекций в подповерхностном слое вызывают флуктуации режущей силы и тепла с расстоянием резания.
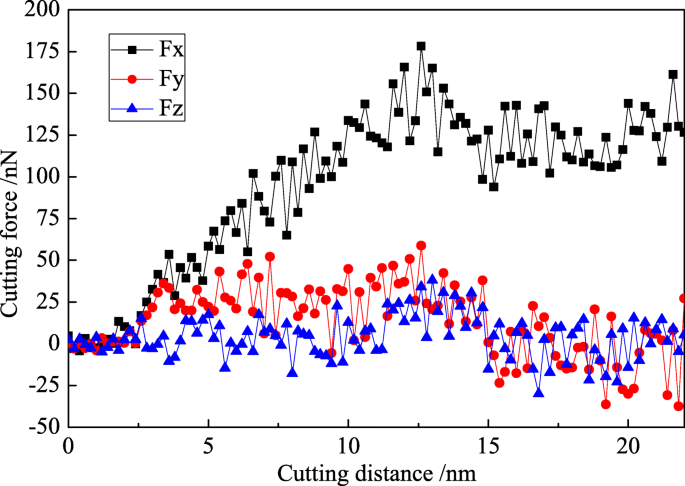
Участие водной среды сильно влияет на изменение режущей силы и тепла. Кривые изменения режущей силы с расстоянием резания при наноразрезании с и без воды показаны на Рис. 7 и 8, где черная, красная и синяя кривые — осевая сила (Fx), нормальная сила (Fy) и тангенциальная сила (Fz). Из-за PBC в направлении Z и колоновидного алмазного инструмента по Z, средняя тангенциальная сила (Fz) близка к 0 нН на обоих рисунках.
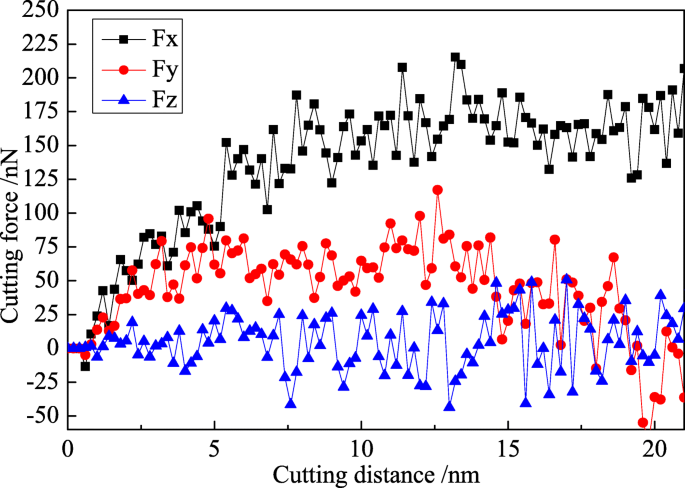
Процесс резания делится на начальную стадию и стабильную стадию (Рис. 7). На начальной стадии осевая и нормальная силы резко линейно возрастают, достигая максимума, когда инструмент полностью входит в заготовку. На стабильной стадии силы флуктуют вокруг равновесия, осевая сила >200 нН, средняя ~180 нН. Нормальная сила мала и постепенно снижается в поздней стабильной стадии, максимум <100 нН, средняя ~50 нН. Отношение средней нормальной к осевой силе (Fy/Fx) представляет коэффициент трения между материалом инструмента и заготовки. В вакууме коэффициент трения алмаз-монокристаллическая медь составляет 0,278.
Осевая и нормальная силы снижены при наноразрезании с водой (Рис. 8). Максимальная осевая сила достигает 150 нН, средняя флуктуирует около 120 нН. Тенденция нормальной силы похожа, средняя ~25 нН. Благодаря смазке воды коэффициент трения между инструментом и заготовкой снижается, трение тыловой грани уменьшается, что усиливает выдавливающее сдвиговое действие передней грани. Удаление материала облегчается, режущая сила снижается. Вода действует как смазка, предотвращая трение. Значения осевой и нормальной сил снижены в воде. Отношение Fy/Fx = 0,208, то есть коэффициент трения алмаз-медь в воде 0,208, значительно ниже вакуумного (0,278).
Сравнивая флуктуации Fy на Рис. 7 и 8, видно, что Fy значительно снижается после 15 нм расстояния резания в обоих случаях, тогда как Fx почти стабилен до 20 нм. Динамическое равновесие между нуклеацией и аннигиляцией дислекций достигнуто, стружка удаляется стабильно, поэтому режущая сила почти стабильна по X до 20 нм. При определенном расстоянии (15 нм) устанавливается динамическое равновесие между новой нуклеацией и предыдущей аннигиляцией, масштаб внутренних дефектов стабилизируется. Нуклеация и аннигиляция дислекций действуют на инструмент в направлении +Y, снижая Fy. Кроме того, стабильная стружка удаляется после 15 нм, сила на инструмент от стружки уменьшается по Y. Поэтому Fy снижается. Однако при расстоянии >15 нм до 20 нм эволюция дефектов и удаление стружки не влияют на инструмент по X. Поэтому главная режущая сила (Fx) почти стабильна.
Распределение температуры заготовки при наноразрезании с и без воды показано на Рис. 9. Расстояния резания на Рис. 9a,b и 9c,d — 5 и 12 нм. На Рис. 9b,d температура распределена как концентрический градиент. Максимальная температура в вакууме распространяется по зоне сдвига и зоне трения, выше 420 К. Температура стружки и обрабатываемой поверхности 360–390 К. Вся заготовка на высоком уровне 340–360 К. На Рис. 9a,c с водой температура также концентрический градиент, максимум в верхней области стружки ~370 К. Вся заготовка на более низком уровне <320 К. Зона сдвига, зона трения и обрабатываемая поверхность 320–340 К.
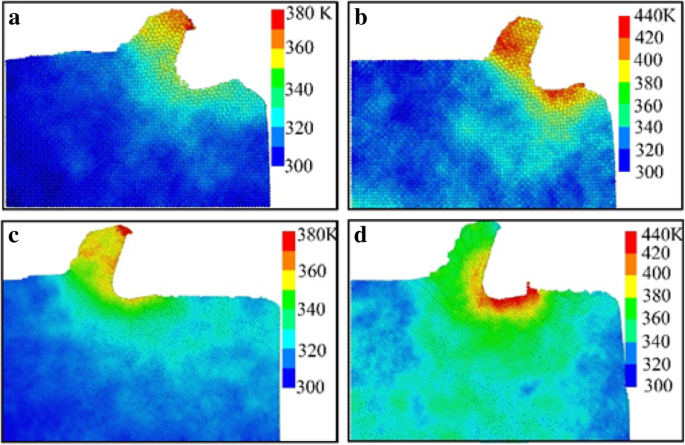
Зона максимальной температуры переносится из зоны трения в стружку при наноразрезании с водой (Рис. 9). Максимальная и общая температура заготовки значительно снижены с водой, падение ~40–60 К. Благодаря смазке водными молекулами трение между инструментом и обрабатываемой поверхностью снижается, температура зоны трения резко падает. Максимальная сдвиговая деформация происходит в зоне стружки, максимальная энергия деформации решетки накапливается в стружке, делая ее температуру выше зоны трения. Поэтому зона максимальной температуры переносится из зоны трения в зону стружки. Одновременно много тепла уносится водой, охлаждая инструмент, заготовку и зону резания. Термическое движение атомов меди ослабевает, кинетическая энергия и энергия деформации решетки снижаются. Общая и максимальная температура снижаются на 40–60 К. Термические напряжения и деформации заготовки значительно снижаются. Из-за воды трение тыловой грани ослабевает, тепловыделение от трения снижается. Зона максимальной температуры переносится из зоны трения тыловой грани в зону стружки. Важнее, охлаждение и смазка воды влияют на нуклеацию, расширение и аннигиляцию дислекций в подповерхности и в конечном счете на формирование и эволюцию подповерхностных поврежденных слоев.
Влияние водной среды на кристаллографическое преобразование подповерхностных дефектов
Для четкой идентификации подповерхностных дефектов заготовки при наноразрезании используется метод CNA. Заготовка окрашена по различным атомным структурам. Распределение дефектной структуры заготовки при наноразрезании с и без воды показано на Рис. 10 и 11, где зеленый, красный, синий, серый — ФЦК, ГУП, ОЦК, неизвестная структура.
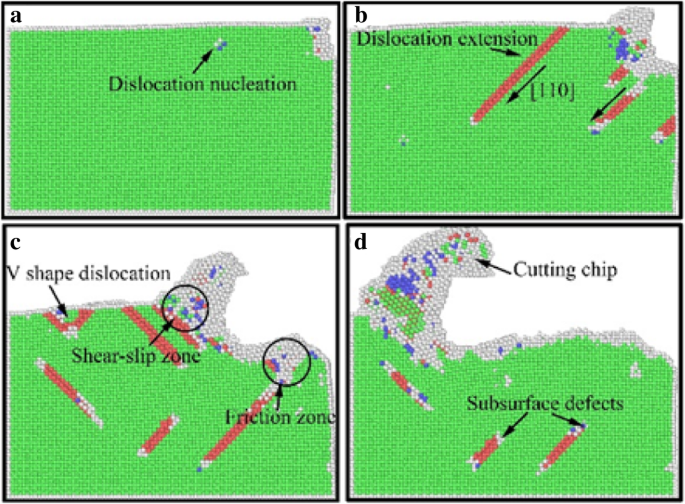
В вакууме нуклеация дислекций в подповерхности под действием выдавливания и сдвига инструмента трансформирует кристаллическую структуру в ОЦК (Рис. 10a). Нуклеированная дислекция распространяется вдоль [−1-10], структура превращается в ГУП. Многие атомы в зоне сдвига становятся ОЦК (Рис. 10b). Две частичные дислекции распространяются вдоль [−1-10] и [1-10], мешают друг другу и формируют замок Ломера-Коттрелла. Образуется типичная V-образная петля дислекций (Рис. 10c). Часть атомов в зоне сдвига движется вверх по передней грани и удаляется как стружка. Другая часть движется вниз по тыловой грани и формируется в шершавую обрабатываемую поверхность выдавливанием и трением (Рис. 10d).
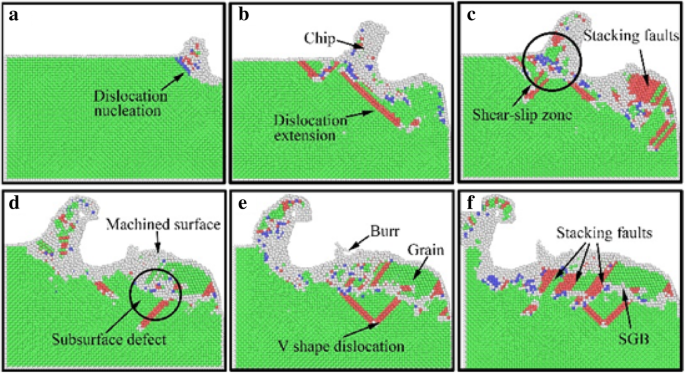
Распределение и эволюция подповерхностных дефектов с водой показано на Рис. 11. Механизмы нуклеации дислекций и кристаллографического преобразования похожи на вакуумный процесс. Главное различие — нуклеация и распространение дислекций недостаточны при наноразрезании с водой. Кроме того, во многих участках подповерхности нуклеируются стэкинг-фолты, структура которых превращается в ГУП. Тем не менее, в подповерхности заготовки формируется типичный дефект «подобный граневой границе (SGB)».
При наноразрезании под действием выдавливания, сдвига и трения инструмента возникает интенсивная деформация заготовки. Образуется много энергии деформации и тепла резания. Атомная переконфигурация подповерхности происходит за счет освобождения тепла и энергии деформации, формируя подповерхностные дефекты и локальное кристаллографическое преобразование (Рис. 11a,b). При участии воды большинство тепла и энергии уносится. Поэтому дислекционные дефекты имеют недостаточно энергии для распространения и движения. Кроме того, стэкинг-фолты аннигилируются в подповерхности, где остается кристаллическая дефектная структура (Рис. 11c), после чего эти структуры связываются в единое целое и образуют подповерхностный поврежденный (SSD) слой вместе с вновь сформированными дислекциями (Рис. 11d). После последующей МД релаксации некоторые подповерхностные дислекционные дефекты исчезают и превращаются в ФЦК структуру, образуясь структура, подобная «зерну», между обрабатываемой поверхностью и подповерхностным дефектным слоем (Рис. 11e), в то время как исходные подповерхностные дефекты трансформируются в типичную структуру «подобную граневой границе (SGB)» (Рис. 11f). На структуре SGB формируется типичная V-образная петля дислекций (Рис. 11e,f).
Метаморфический явно формируется под влиянием образования SGB и «зерновой» структуры в подповерхности заготовки. Более того, новые кристаллические структуры, подобные поликристаллическому материалу, могут влиять на механические свойства и обрабатываемость монокристаллических материалов, а также на характеристики обработанных нанокомпонентов.
Заключение
На основе установленных МД моделей монокристаллической меди с и без водной среды проведено моделирование наноразрезания. Проанализированы эффекты жидких сред на удаление материала и эволюцию подповерхностных дефектов. Эволюция подповерхностных дефектов, изменение режущей силы, распределение температуры и кристаллографическое преобразование подповерхностных дефектов изучены методами CSP, DXA и CNA. Новые результаты можно резюмировать следующим образом.
- Удаление материала заготовки осуществляется сдвиговым выдавливающим действием инструмента; участие воды не влияет на механизм удаления. Благодаря смазке водными молекулами между инструментом и заготовкой деформация заготовки снижается, режущая сила уменьшается, высота стружки и глубина подповерхностного поврежденного слоя понижаются.
- Зона максимальной температуры переносится из зоны трения в стружку при наноразрезании с водой. Максимальная и общая температура заготовки значительно снижены, падение ~40–60 К. Тем самым термическая деформация заготовки снижается и количество подповерхностных дефектных атомов уменьшается.
- В подповерхностном слое кристаллические структуры нуклеированных дислекций превращаются в ОЦК, распространенных дислекций — в ГУП. Атомные структуры в зоне сдвига становятся ОЦК. Под влиянием жидкой среды подповерхностные дефекты превращаются в типичную дефектную структуру «подобную граневой границе (SGB)» в SSD слое, что может влиять на механические свойства и обрабатываемость монокристаллических материалов, а также на свойства обработанных нанокомпонентов.
Аббревиатуры
- MD:
- Молекулярная динамика
- CSP:
- Центрально-симметричный параметр
- CNA:
- Анализ общих соседей
- DXA:
- Алгоритм извлечения дислекций
- PBC:
- Периодические граничные условия
- EAM:
- Метод встроенного атома
- L-J:
- Леннард-Джонс
- FCC:
- Гранецентрированная кубическая
- HCP:
- Гексагонально-уплотненная
- BCC:
- Объемно-центрированная кубическая
- ICO:
- Икосаэдрическая
- SGB:
- Подобная граневая граница
- SSD:
- Подповерхностное повреждение
Наноматериалы
- Влияние угла удара на нанометрическое абразивное резание монокристаллической меди: молекулярно-динамическо…
- Основные виды механической обработки: строгание, токарная, сверление, фрезерование
- Механическая обработка: определение, процесс и ключевые инструменты
- Газовое плазменное резание (Oxy-Fuel Cutting): процесс, преимущества и недостатки
- Отжиг металлов: определение, процесс, стадии и применение
- Дефекты интерконнектов: дебри-ориентированные и сбои медной связки — объяснение
- Лазерная резка: точность, универсальность и ключевые преимущества для современного производства
- Как выбрать правильную охлаждающую жидкость для вашего материала: практическое руководство
- Топ-5 процессов резки металла в современном производстве
- Точечное шлифование: экспертный процесс и качество