



Межкристаллитная коррозия: причины, обнаружение и стратегии предотвращения
Существует множество типов коррозионных повреждений, таких как равномерная коррозия и питтинг, которые легко увидеть невооруженным глазом. Однако некоторые повреждения невидимы, но всё равно опасны для целостности конструкций и оборудования. Эта статья подробно рассматривает один из менее заметных типов — межкристаллитную коррозию (МКК), с акцентом на понимание механизма её возникновения, подверженные материалы, отрасли применения, а также методы обнаружения и митигации.
Что такое межкристаллитная коррозия (МКК)?
Межкристаллитная коррозия (МКК), иногда называемая межкристаллитным атакированием (МКА), — это преференциальная или локализованная коррозия, развивающаяся вдоль границ зерен (кристаллов) или непосредственно рядом с ними. При этом основная масса зерен остается практически не затронутой.
Хотя потери металла минимальны, МКК может вызвать катаклизмический отказ оборудования. МКК — распространенная форма атаки сплавов в коррозионных средах, приводящая к потере прочности и пластичности. Не следует путать МКК с напряженно-коррозионным трещинованием (НКТ). НКТ требует постоянного или циклического действия напряжений (остаточных или приложенных) в коррозионной среде, образуя трещины по межкристаллитному пути.
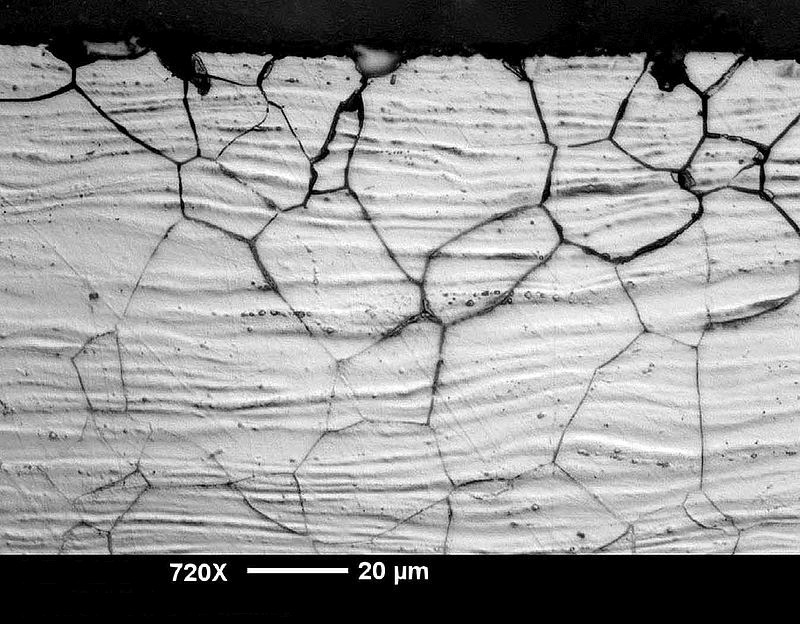 Рис. 1. Межкристаллитная атака в холоднодеформированном листе аустенитной нержавеющей стали. (Источник: Antkyr, Creative Commons CC BY-SA 3.0.)
Механизм формирования межкристаллитной коррозии
Локализованная коррозия МКК на границах зерен вызвана анодным растворением участков, ослабленных легирующими элементами, выделением второй фазы или зонами с изолированными примесями. Остальная часть поверхности обычно работает как катод, и большие катодные площади поддерживают анодное растворение.
Отношение катод/анод обычно больше единицы. Оно зависит от объемной доли и распределения электрохимически активных фаз, распределения вредных легирующих и примесных элементов, а также размера зерен.
Скорость коррозии определяется доминирующим механизмом, и факторы вроде диффузии веществ к анодному фронту или от него могут управлять кинетикой растворения. Характерной чертой МКК является развитие относительно однородной и равномерной глубины атаки. Растворение границ зерен вызывает высыпание зерен, часто называемое «выпадением зерен». Выпадение зерен отвечает за большую часть потери массы после воздействия МКК, поэтому скорости коррозии могут быть на несколько порядков выше, чем при общей коррозии.
 Рис. 2. Нержавеющая сталь, skorrodированная вблизи ЗТВ сварного шва. (Источник: Лаборатория коррозионной инженерии NASA.)
Материалы, подверженные межкристаллитной коррозии
Межкристаллитная атака преимущественно встречается в определенных типах нержавеющей стали, а не в углеродистой. (См. также: «Почему нержавеющая сталь коррозионно стойка?»). Однако следующие материалы также не исключены из атаки МКК:
- Нестабилизированные аустенитные классы 304 и 316, используемые в химических заводах, подвержены МКК в засенсибизированном состоянии. Сенсибилизация вызвана выделением карбида хрома на границах зерен в зоне рядом со швами, где температура была 500–800 °C (932–1472 °F). (Подробнее: «Как горячая ломкость и сварка влияют на коррозию металлов».)
- Никель-медные сплавы (Сплав 400, UNS N04400) подвержены МКК в определенных растворах фтористоводородной и хромовой кислот.
- МКК может возникнуть в никель-молибденовых сплавах (Сплав B, UNS N10001) при воздействии горячих хлористоводородной и серной кислот из-за выделения молибденосодержащих фаз.
- Никель-хромовые сплавы, такие как Сплав 600, подвержены МКК, поэтому не предназначены для эксплуатации в коррозионных средах.
- Алюминиевые сплавы 2024 и 7075 подвержены МКК, так как CuAl₂ выделяется на границах зерен, действуя как катоды и ускоряя истощенную зону. Также восприимчивы сплавы 5083 и 7030.
- Высокочистый цинк (Zn) не подвержен МКК. Однако алюминий как легирующий элемент или примесь в сплавах цинка может вызвать атаку МКК.
Межкристаллитная атака аустенитных нержавеющих сталей
Для аустенитных нержавеющих сталей межкристаллитная атака обычно результатом выделения карбида хрома (Cr₂₃C₆) на границах зерен, что создает узкую зону обеднения хромом у границы. Это состояние называется сенсибилизацией (рис. 3). Сенсибилизация включает выделение карбидов хрома на границах зерен, результатом чего является узкая зона обеднения хромом у границы зерна.
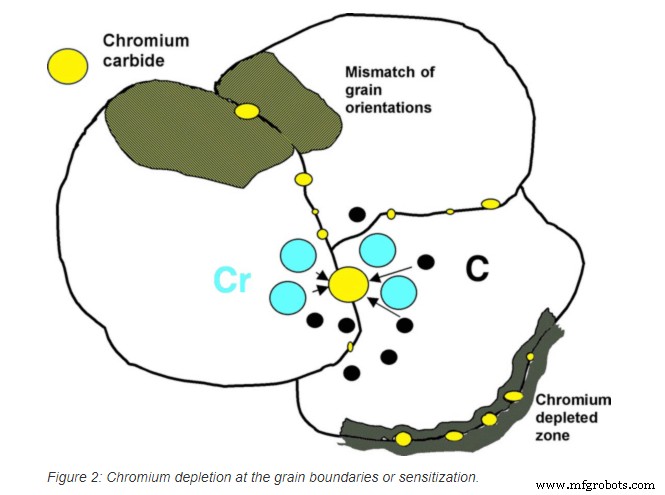 Рис. 3.
Поскольку хром — основной легирующий элемент, обеспечивающий коррозионную стойкость нержавеющей стали, обедненные хромом зоны подвержены преференциальной коррозионной атаке. Считается, что это происходит потому, что содержание хрома непосредственно рядом с карбидом может быть ниже, чем требуется для сплава. Если карбиды образуют непрерывную сеть на границе зерна, коррозия может привести к разделению или зазору на границе и возможному выпадению зерен.
Методы обнаружения межкристаллитной коррозии
Обычно МКК развивается вдоль границ зерен и трудно обнаруживается невооруженным глазом или неразрушающими методами. Однако материал можно протестировать на стойкость к МКК перед изготовлением оборудования специфическими лабораторными методами, такими как тест Хьюи (с азотной кислотой) или тест Штрауса для определения восприимчивости нержавеющей стали к МКК. Можно также использовать тест Страйкера, основанный на количественном определении потери массы. Кроме того, трещины МКК видны, если пробы из зоны отказа металлографически подготовлены и изучены под развертывающим электронным микроскопом (РЭМ).
Методы митигации для предотвращения атаки МКК аустенитных никель-хромовых нержавеющих сталей
Правильные отжиг и закалка на производстве или в цехе снизят восприимчивость нержавеющей стали и никель-содержащих хромистых сплавов к МКК. При успешном выполнении этих обработок растворенные карбиды хрома, нитриды и карбиды молибдена, а также их предварительные формы остаются в растворе при закалке.
В ферритных нержавеющих сталях (AISI 430, 446) скорость диффузии углерода настолько велика, что выделение карбидов хрома не предотвратить даже быстрой водяной закалкой из высокотемпературного отжига. Однако скорость диффузии хрома в этих сплавах также высока. Можно восстановить обедненные хромом зоны вокруг выделений карбидов хрома термической обработкой около 816 °C (1500 °F). Результат — микроструктура с обширными остатками карбидов, иммунная к МКК.
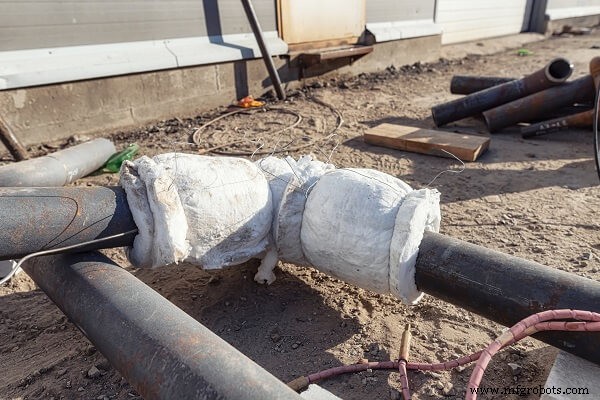 Рис. 4. Термическая обработка сварных швов трубопроводов для предотвращения межкристаллитной коррозии. (Источник: Berkut34 | Dreamstime.com)
При сварке нержавеющих сплавов образование карбидов и нитридов хрома во многих случаях можно предотвратить снижением содержания углерода и азота. Внедрение процесса аргон-кислородной декарбуризации, вакуумной плавки и переплавки потребляемым электродом сильно повлияло на предотвращение образования карбидов и нитридов в сплавах AISI 304L, 316L, C-276, C-4 и Fe-29%Cr-4%Mo.
Образование карбидов хрома в нержавеющей стали можно предотвратить добавлением титана (Ti) или ниобия (Nb). (См. также: «Роль хрома в межкристаллитной коррозии».) Эти элементы связывают углерод, снижая его концентрацию так, что карбиды хрома не образуются при воздействии в сенсибилизационном диапазоне температур при сварке, снятии напряжений и даже в эксплуатации. Это стабилизированные сплавы: AISI 321 (Ti), AISI 347 (Nb), Сплав 20Cb-3 (Nb), Сплав 625 (Nb), Сплав 825 (Ti).
Разные размеры сварных соединений и другие техники сварки (например, более низкие тепловые вводы) могут уменьшить степень сенсибилизации. Однако сложно сохранить точный контроль, чтобы сделать этот подход общеприменимым.
Отрасли, часто подверженные межкристаллитной коррозии
МКК может возникнуть на любом оборудовании из аустенитной нержавеющей стали, никель-медного, никель-молибденового, никель-хромового, алюминиевого и цинкового сплавов в любой отрасли, где существуют подходящие условия: если материал не прошел правильную термическую обработку и содержит более высокое содержание углерода (C > 0,03%), он восприимчив.
Межкристаллитная коррозия может привести к катаклизмическому отказу в большинстве процессного оборудования, если при изготовлении не использованы правильный материал и надлежащая термическая обработка. Потеря толщины поперечного сечения и появление трещин могут иметь тяжелые последствия для применений вроде удержания давления.
Композитный материал
- Трансферная литье: процесс, преимущества и варианты
- Понимание автомобильных трансмиссий: типы, функции и принцип работы
- Исследование 6G: будущее ультрабыстрой связи
- Предотвращение кавитации насоса: причины, симптомы и как избежать
- Плазменная резка: принцип работы и ключевые преимущества
- Пайка: виды, техники и пошаговое руководство
- Бразинг (твердая пайка): безопасное и эффективное соединение металлов
- Лужение меди: Техники и советы для прочных, надежных соединений
- Коррозия: причины, последствия и методы защиты
- Lean Digital: определение, преимущества и бесшовная интеграция